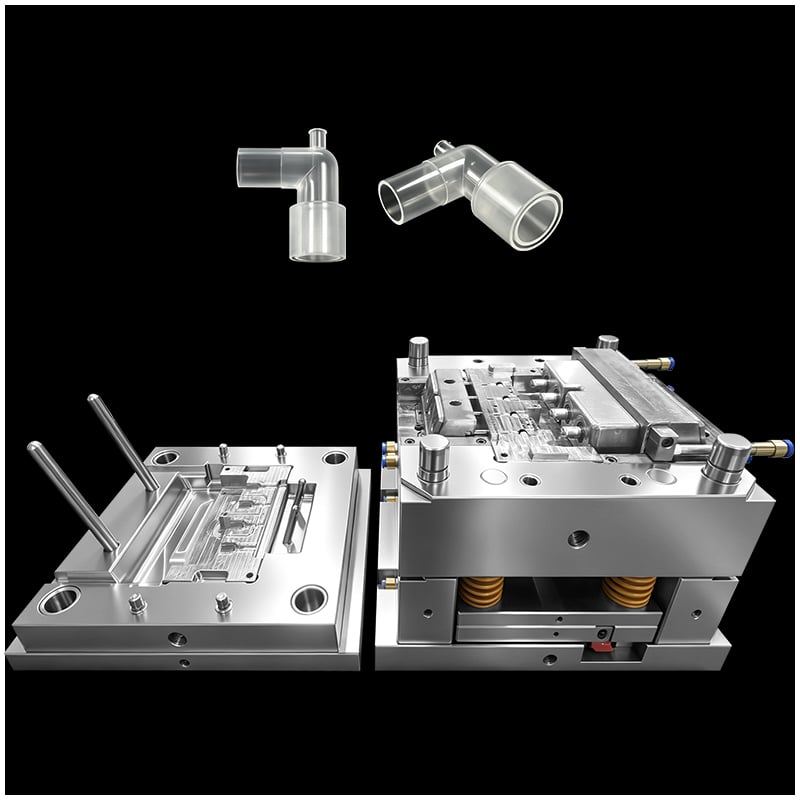
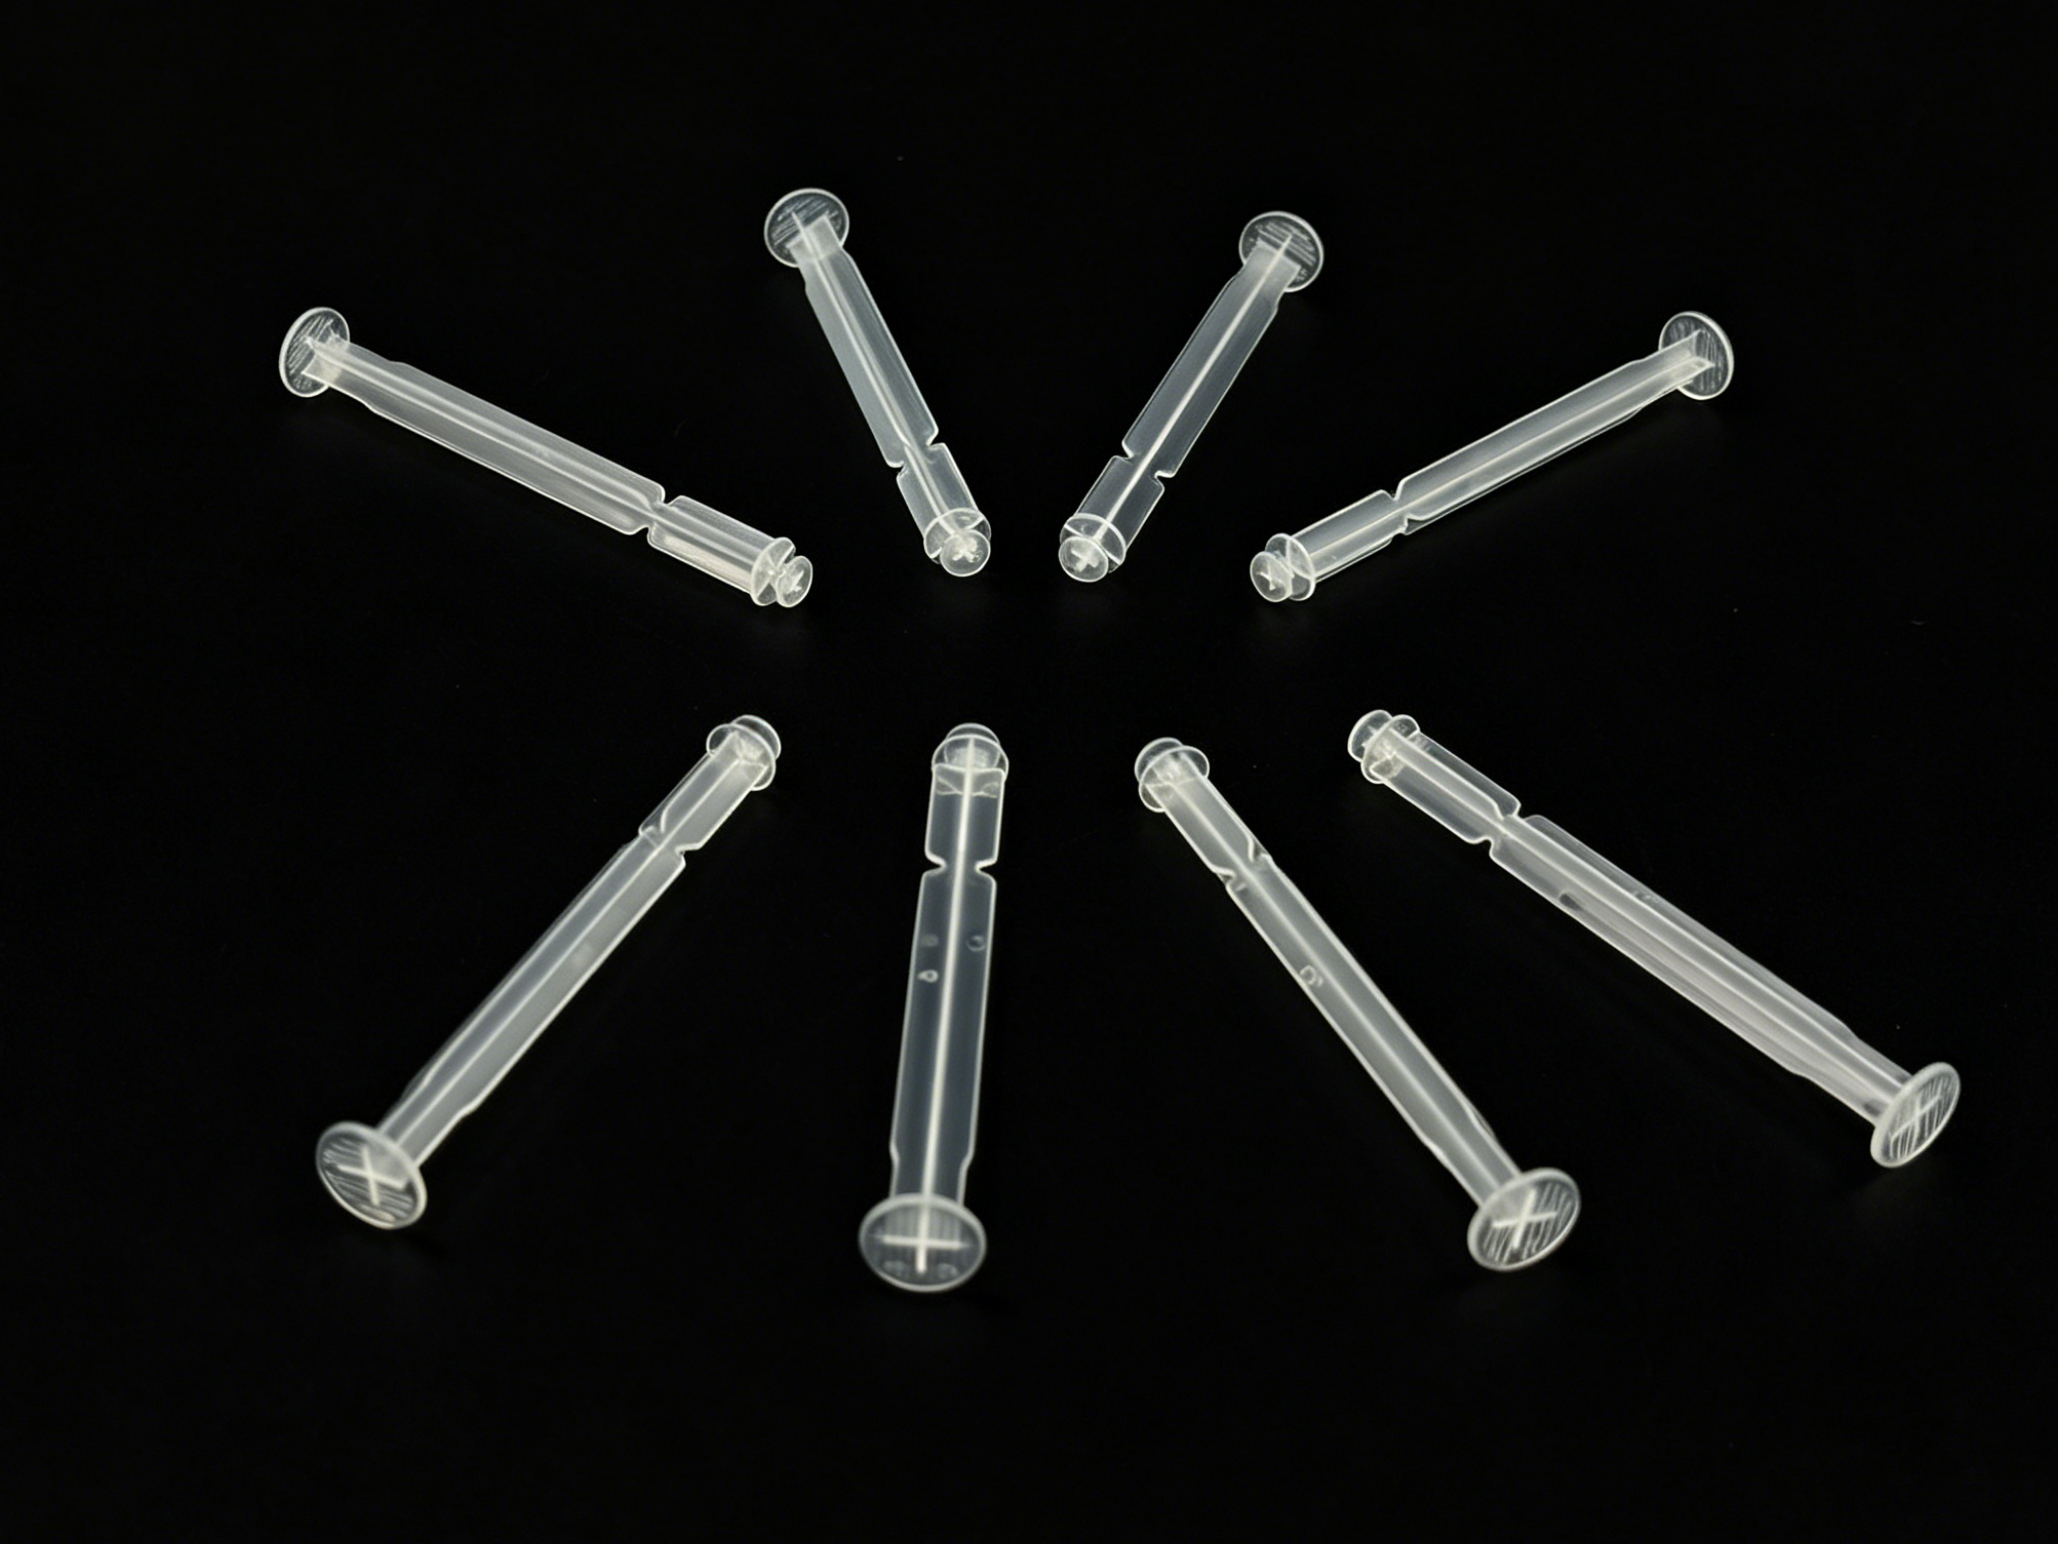
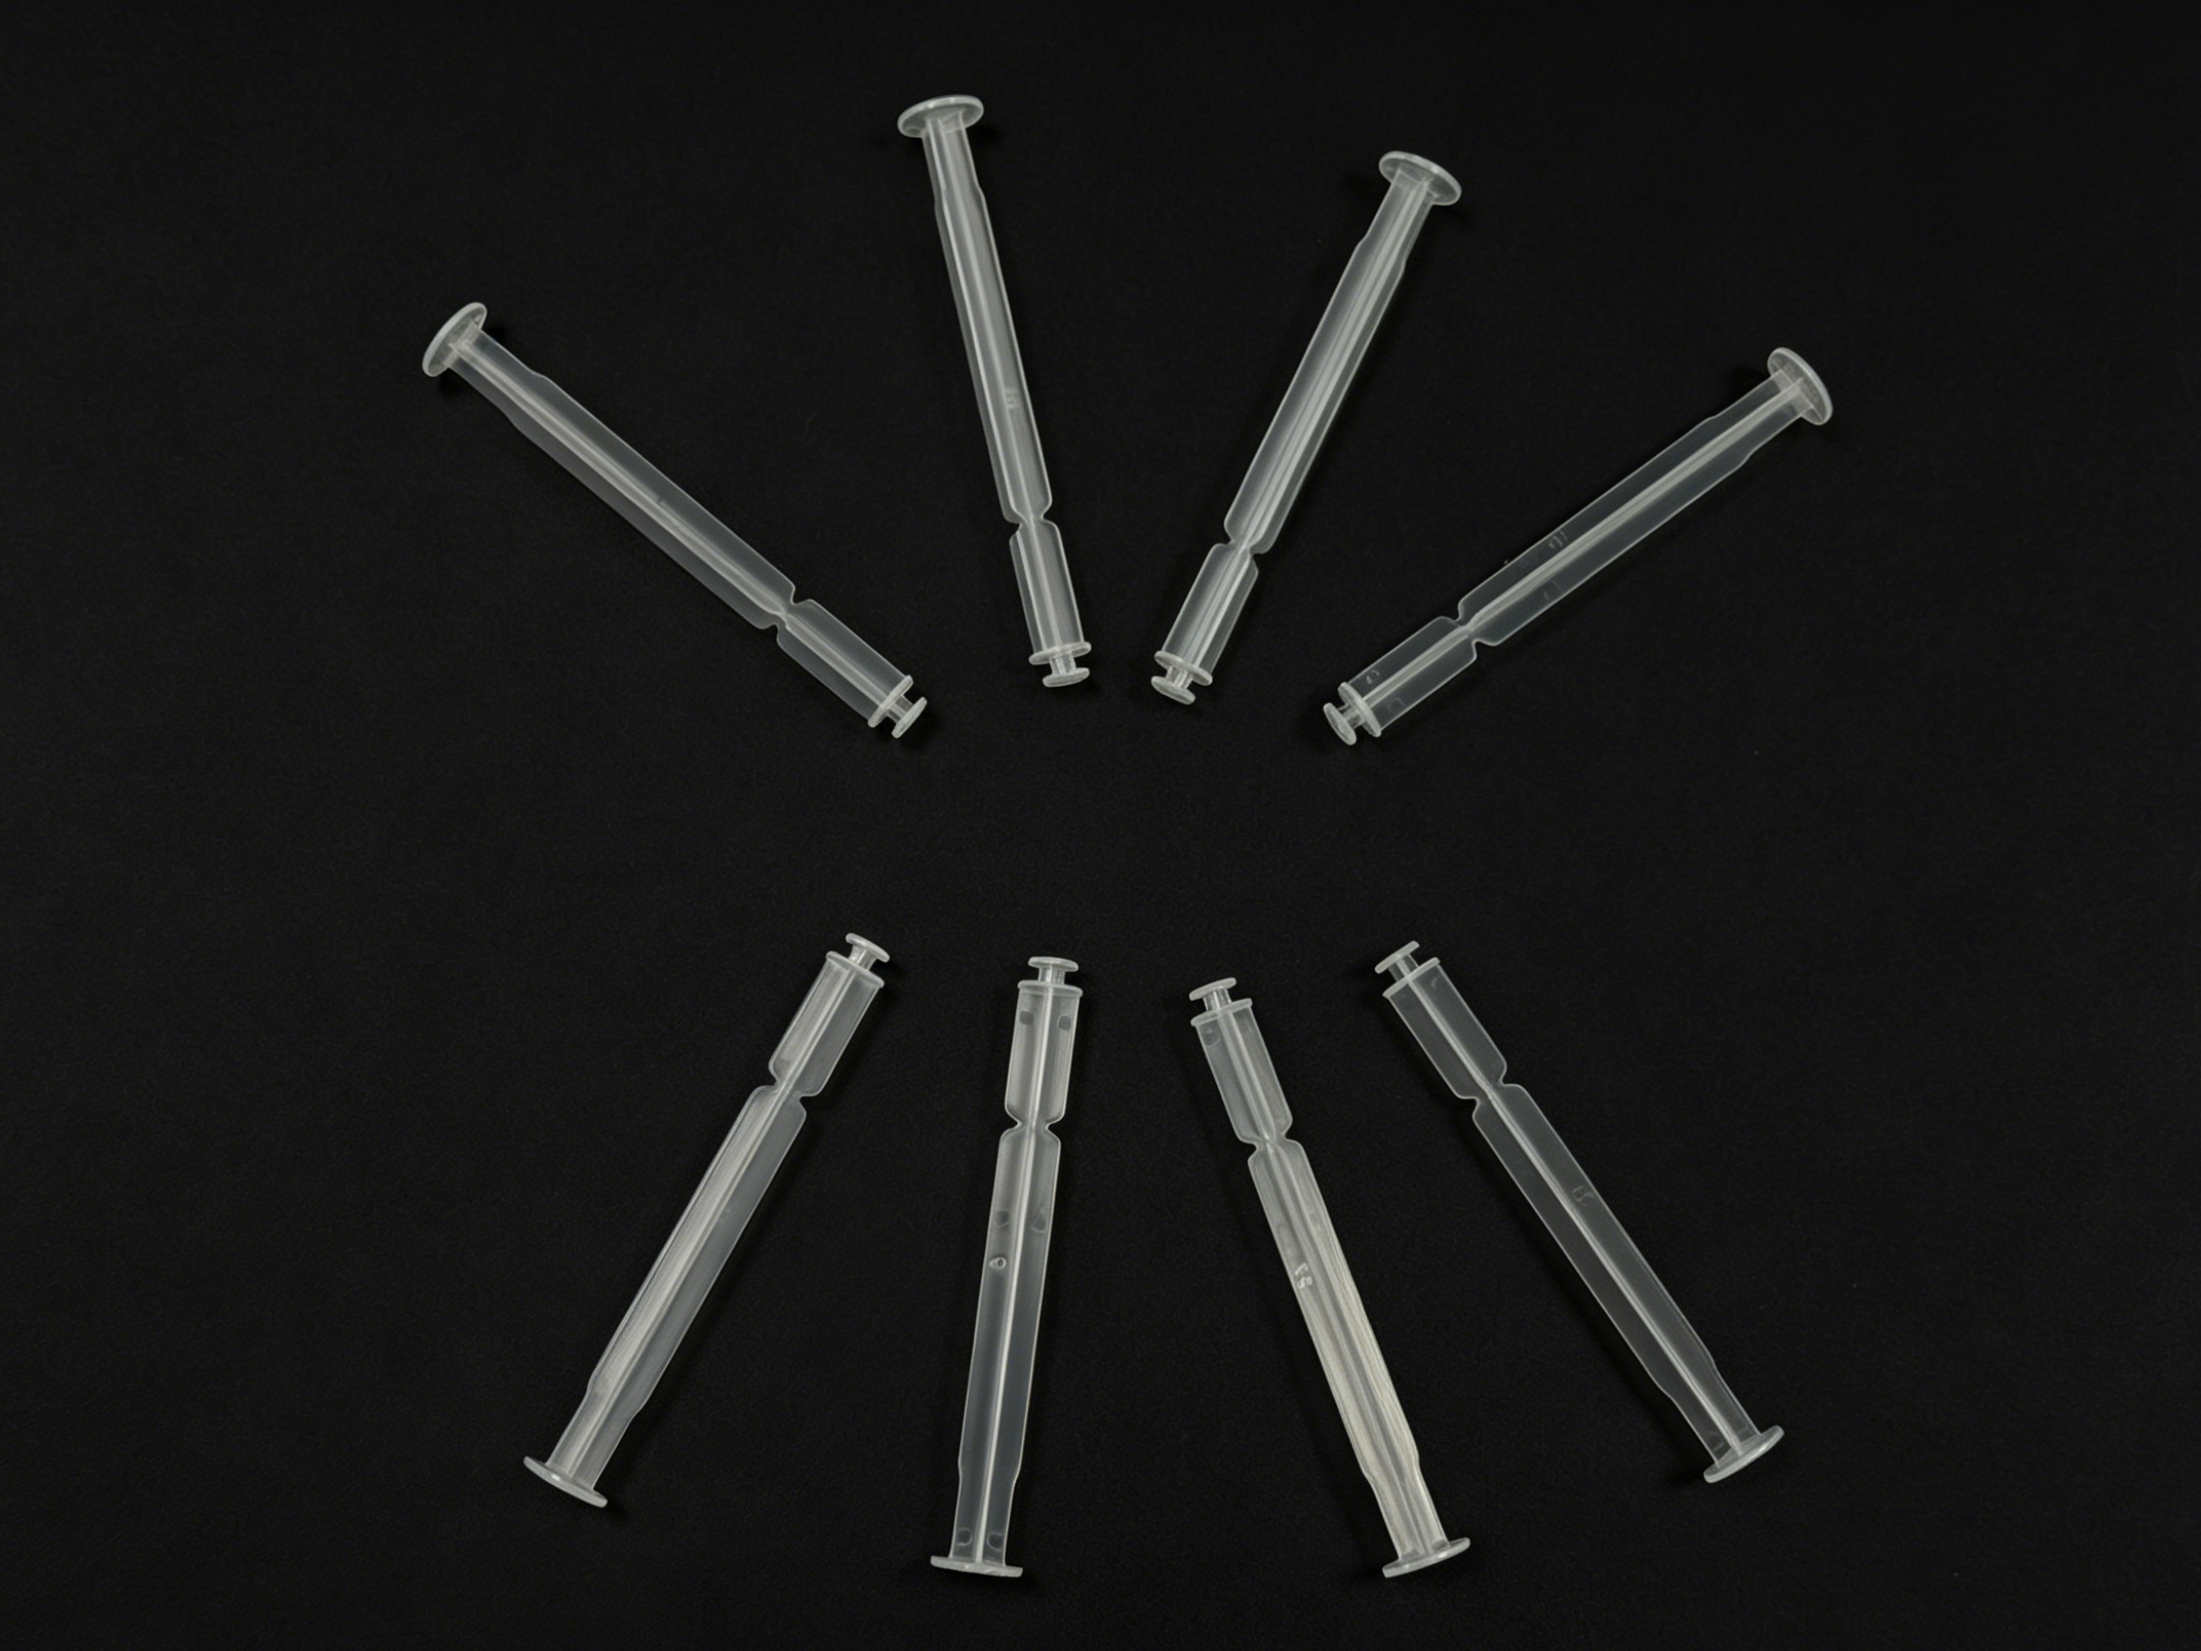
Produkcja medycznych artykułów jednorazowych w dużych ilościach wymaga doskonałej równowagi między szybkością, precyzją oraz ścisłym przestrzeganiem przepisów regulacyjnych. Wśród tych komponentów tłoczek strzykawki medycznej stanowi klasyczne wyzwanie inżynieryjne.
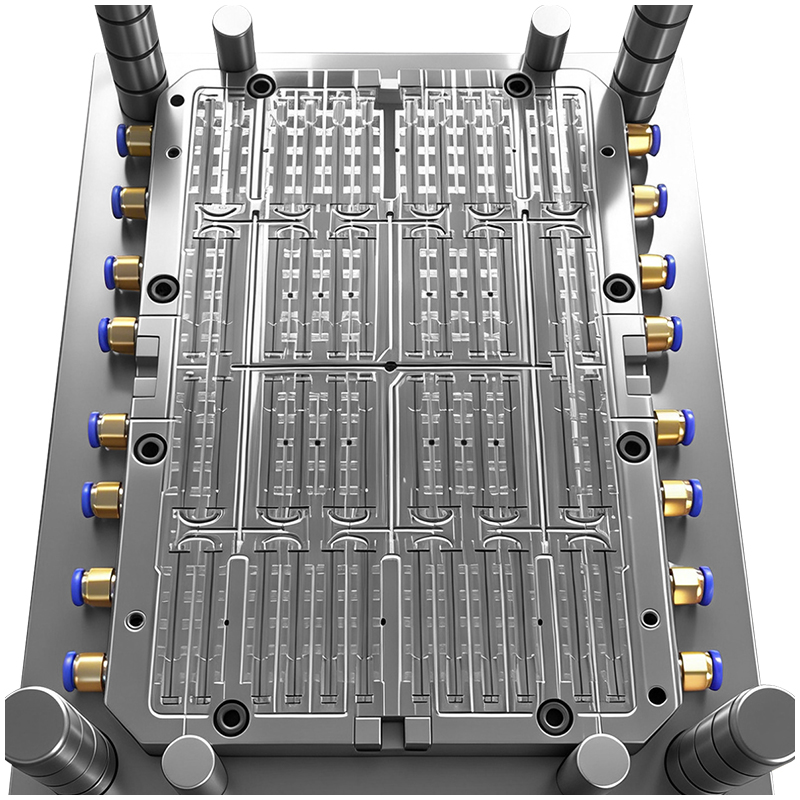
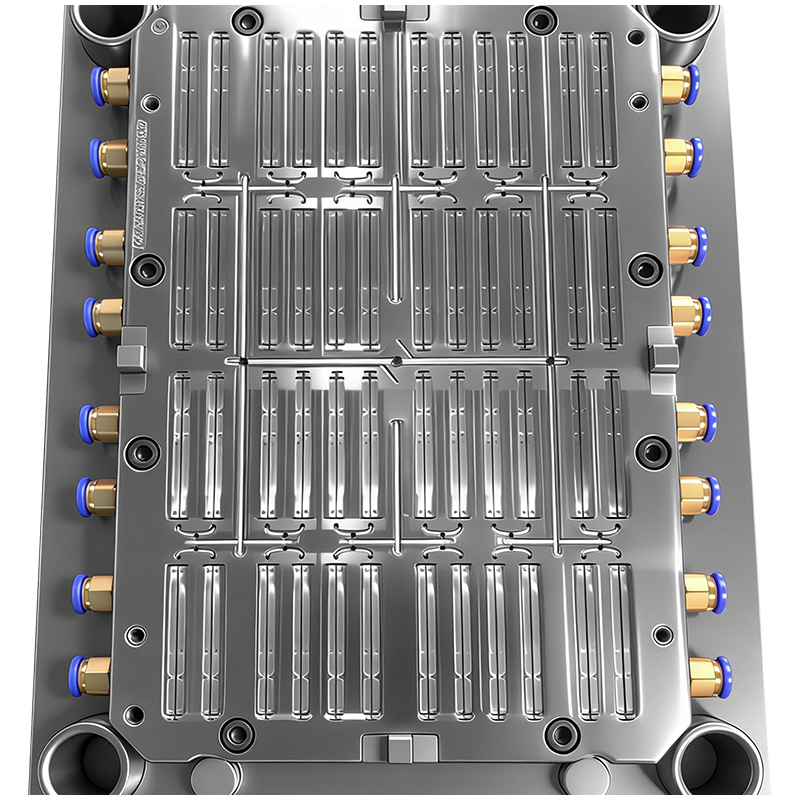
Gdy skaluje się produkcję do 48 wnęk forma wtryskowa , złożoność rośnie wykładniczo. Produkcja smukłego, przezroczystego jak kryształ części formowanej z tworzywa sztucznego w warunkach czystej sali operacyjnej stosowanej w medycynie wprowadza trzy ograniczenia jednocześnie: smukłą i wydłużoną geometrię wyrobu, standardy higieny medycznej oraz stabilność masowej produkcji na długoterminowej podstawie.
Aby osiągnąć skuteczną i wysokowydajną odlewanie wyrobów medycznych , inżynierowie muszą pokonać istotne wąskie gardła produkcyjne w siedmiu kluczowych obszarach projektowania i produkcji.
|
|
W przypadku form o dużej liczbie jam wtryskowanie , równowaga przepływu stopu jest ostatecznym czynnikiem decydującym o spójności wytworów. Układ 48 jam wymaga złożonego, wielopoziomowego rozgałęzienia kanałów doprowadzających stop.
Równowaga geometryczna vs. reologiczna: Zastosowanie identycznych pod względem geometrycznym ścieżek kanałów doprowadzających stopu nie wystarcza. Różnice w szybkości ścinania powodują różnice temperatury oraz spadki ciśnienia w masie stopionej. W przypadku cienkościennego, smukłego tłoczka strzykawki nawet niewielka niestabilność prowadzi do niepełnego wypełnienia jamy, odchyłek wymiarowych lub różnic masy. Ponieważ w medycynie zapewnienie jakości nie toleruje żadnych wad, nawet drobne niespójności wypełniania powodują widoczne linie złączenia, odkształcenia lub mikrobanie, co skutkuje natychmiastową eliminacją wyrobu.
Precyzja gorących kanałów: System 48-gniazdowy opiera się na wielokrotnym układzie gorącego kanału doprowadzającego. Temperatura każdego dyszy, średnica bramy wlewowej oraz położenie szczytka zaworu muszą być całkowicie jednorodne. Różnica temperatur przekraczająca 2 °C pomiędzy dyszami spowoduje nieregularne skurcz objętościowy. Ponadto mikropunkty wlewowe wymagają tolerancji obróbki w zakresie ±0,003 mm, aby zapewnić bezprzelewowe i automatyczne odcięcie wlewów, zapobiegając powstawaniu luźnych wyprasek, które mogłyby skażać płyny medyczne.
Zaawansowana symulacja CAE: Inżynierowie muszą przeprowadzić obszerne symulacje wypełniania, chłodzenia oraz odkształceń, aby zoptymalizować średnice kanałów doprowadzających i zaokrąglić narożniki przed frezowaniem stali, co znacznie wydłuża fazę projektowania w porównaniu do standardowego formu 8- lub 16-gniazdowego. płuszcz .
Standardowy tłoczek strzykawki składa się z długiego, cienkiego pręta z płaskim krążkiem do oparcia kciuka na jego końcu. Przy długości rdzenia jednogniazdowego często przekraczającej 100 mm kontrola sztywności konstrukcyjnej formy plastyczne stanowi główne utrudnienie.
Zapobieganie ugięciu rdzenia: Wąskie rdzenie są bardzo podatne na drgania podczas frezowania CNC, elektroerozyjnego obróbki (EDM) i cięcia drutem, co pogarsza prostoliniowość i okrągłość. Aby zapewnić płynny ruch tłoczka i uniknąć zablokowania strzykawki, współśrodkowość między głowicą dyskową a ciałem wałka we wszystkich 48 rdzeniach musi być utrzymana na poziomie ≤0,01 mm.
Precyzyjne pozycjonowanie wkładów w skali mikrometrowej: Położenia gniazd montażowych dla 48 wkładów formujących na płytach formy muszą być utrzymywane z dokładnością ±0,005 mm. Najmniejsze odchylenia powodują przesunięcie linii rozwarcia, co prowadzi do nieregularnej grubości ścianek oraz asymetrycznej kurczliwości termicznej, powodującej wygięcie tłoczka.
Ścisła płaskość linii rozwarcia: Duże płyty formy zawierające 48 wnęk łatwo ulegają odkształceniom spowodowanym naprężeniami resztkowymi po hartowaniu i intensywnej obróbce mechanicznej. Płaskość linii rozwarcia musi być utrzymana na poziomie ≤0,002 mm/m, a szczelina zamknięcia musi być mniejsza niż 0,01 mm, aby wyeliminować wszelkie zaloty, które mogłyby usunąć gumowe uszczelki lub wprowadzić cząstki do leku.
Wysoka wydajność odlewanie precyzyjne zależy w pełni od szybkości i jednorodności odprowadzania ciepła z systemu.
Symetryczne chłodzenie dwukonturowe: Ponieważ układ 48 wnęk jest bardzo gęsto upakowany, wnęki środkowe naturalnie zachowują więcej ciepła niż krawędzie zewnętrzne. Każde smukłe rdzeń musi być wyposażone w głęboko wiercone obwody chłodzenia bezpośredniego typu „bubbler” lub „fountain”. Linie chłodzące po stronie ruchomej i nieruchomej formy muszą być dokładnie symetryczne pod względem długości i średnicy, aby utrzymać całkowitą różnicę temperatury formy w granicach ±2°C. Lokalne obszary przegrzewania powodują zmiany długości wyprasek, ślady zapadania w obszarze główki dysku oraz obniżenie przejrzystości materiału.
Zapobieganie wyciekom i korozji: W celu długotrwałej produkcji plastiku w czystych pomieszczeniach eksploatacji forma i wkładki wykonane są ze stali nierdzewnej S136H odporną na korozję. Uszczelki linii wodnych muszą być w 100% szczelne. Wyciek wody powoduje powstanie rdzy, co prowadzi do zanieczyszczenia czarnymi plamami przez przezroczyste części wykonane z polipropylenu (PP) lub kopolimeru olefin cyklicznych (COC).
Tłoczki medyczne wymagają bezbłędnej przejrzystości i muszą być całkowicie wolne od czarnych plam lub degradacji materiału. Powierzchnia formy bezpośrednio determinuje właściwości estetyczne i higieniczne wytworzonego elementu.
Wyzwania związane z polerowaniem głębokich wnęk: Polerowanie ciasnych, wąskich ścian wewnętrznych 48 wkładek o głębokich wnękach jest niezwykle pracochłonne. Technicy muszą ręcznie polerować każdy element do lustrzanego połysku o chropowatości Ra≤0,05 μm. Eliminuje to ślady obróbki skrawaniem, w których plastik mógłby przywierać lub ulec degradacji podczas postoju, zapewniając zgodność formy ze ścisłymi standardami GMP dla przemysłu medycznego.
Spójność i czysta konstrukcja: Ręczne polerowanie 48 identycznych zestawów wymaga doskonałej spójności; niestabilne naciskanie zmienia połysk powierzchni oraz zachowanie mikroskurczowe materiału. Cała forma precyzyjna konstrukcja musi być pozbawiona martwych narożników lub ostro zakończonych podcięć, w których materiał mógłby się gromadzić, przepalać i odpadać do linii produkcyjnej.
Ponieważ tłoczki strzykawek mają duże powierzchnie styku z rdzeniami, przez co przezroczyste żywice medyczne często tworzą próżnię, co powoduje ich przywieranie, bielenie pod wpływem naprężeń lub pęknięcia podczas wyrzucania.
Wyrzucanie zsynchronizowane na poziomie milisekund: Tłoczki wyrzutnika muszą być umieszczone idealnie prosto pod głowicą tłoczka. Koncentryczność otworów na tłoczki wyrzutnika uzyskana w procesie obróbki mechanicznej nie może przekraczać ±0,005 mm. Cała płyta wyrzutnika musi poruszać się w pełni zsynchronizowanie na poziomie milisekund, aby siły działające nierównomiernie nie wygięły elastycznych, cienkościennych prętów.
Konstrukcja kanałów odpowietrzających zapobiegających powstawaniu próżni: Strategicznie szlifowane są mikrokanaliki odpowietrzające o szerokości od 0,012 mm do 0,015 mm w rdzeniach, które zapobiegają powstawaniu próżni podczas zwalniania detalu bez powstawania nadlewów. Kąty pochylenia ścianek formy muszą być ściśle kontrolowane – zbyt małe powodują zadrapania detalu, zaś zbyt duże naruszają wymagane ścisłe tolerancje wymiarowe niezbędne do automatycznej montażu.
Integracja z systemami automatyzacji wysokiej wydajności: Wysokowydajny formowanie w czystych pomieszczeniach liczba cykli procesu w systemach roboczych do pobierania i umieszczania elementów. Najmniejsza odchyłka skoku wyrzutu może spowodować, że robot nie chwytnie elementu, co prowadzi do uszkodzenia narzędzia lub zadrapania komponentów.
Praca w cyklach wysokiej prędkości przez całą dobę w celu produkcji milionów części rocznie powoduje ogromne obciążenie mechaniczne stali narzędziowej.
Zarządzanie odkształceniem materiału: Wysokiej klasy gatunki stali, takie jak S136 lub STAVAX, są hartowane na głębokość do twardości HRC48–52. Jednak duże płyty z 48 wyciętymi kieszeniami łatwo ulegają wygięciu podczas obróbki cieplnej. Kompensacja tego zjawiska wymaga złożonych cykli uwalniania naprężeń oraz stabilizacji w niskich temperaturach (głębokiego zamrażania kriogenicznego), aby zapobiec odrzuceniu całej płyty.
Odporność na zużycie i wymienialność: Wysokoczęstotliwościowe tarcie na 48 delikatnych pinach rdzenia powoduje szybki zużycie. Rdzenie muszą zostać poddane specjalnej polerowaniu lustrzanemu, a następnie azotowaniu w celu zwiększenia twardości powierzchniowej i odporności na korozję wywoływaną agresywnymi żywicami medycznymi. Kluczowe jest zaprojektowanie formy w sposób modułowy, w którym wszystkie 48 wkładów są całkowicie wymienne, umożliwiając szybką konserwację w warunkach terenowych.
Zapobieganie odkształceniu się podstawy formy: Pod wpływem intensywnych sił zaciskania duże podstawy form mogą ulec mikroodkształceniom, co zaburza współosiowość wnęk. Konstrukcja musi zawierać pogrubioną ramę formy, mocne blokady stożkowe na wszystkich czterech stronach oraz podwójne kolumny prowadzące zapewniające doskonałą sztywność zespołu.
Ostatecznym etapem dla każdej specjalistycznej formowanie wyrobów medycznych aktywności jest spełnienie surowych protokołów śledzenia jakości i walidacji regulacyjnej.
Mikromontaż: Montaż końcowy musi odbywać się w czystej warsztatowej pomieszczeniu z kontrolowaną temperaturą. Po zamknięciu nieruchomej i ruchomej połowy sprawdzana jest indywidualna osiowa współosiowość poszczególnych kawity za pomocą maszyny pomiarowej trójwymiarowej (CMM). Przesunięcie przekraczające 0,008 mm w pojedynczej kawitie powoduje odrzucenie całego bloku, co wydłuża fazę montażu o 2–3 razy w porównaniu do standardowego narzędzia komercyjnego.
Rozległa dokumentacja danych: Zespoły kontroli jakości wykorzystują maszyny pomiarowe trójwymiarowe (CMM), mierzniki okrągłości oraz profilometry do rejestrowania dokładnych pomiarów każdej pojedynczej formy rdzeniowej, wkładki, kanału wlewового oraz pina wyrzutnika. Ta ogromna ilość danych pomiarowych stanowi podstawową dokumentację potwierdzającą wymaganą do śledzenia urządzeń medycznych.
Materiały bez zanieczyszczeń: Aby zostać certyfikowanym do produkcji produkty medyczne OEM , żadna część formy wchodząca w kontakt z tworzywem sztucznym nie może zawierać metali ciężkich, takich jak miedź lub ołów. Wszelkie obróbki stali, środki do polerowania oraz smary do części ruchomych muszą być wsparte oficjalnymi raportami certyfikacyjnymi potwierdzającymi biokompatybilność i brak toksyczności, zapewniającymi bezproblemową integrację końcowego produktu w zautomatyzowanym środowisku produkcyjnym o standardzie medycznym.
 Gorące wiadomości
 EN