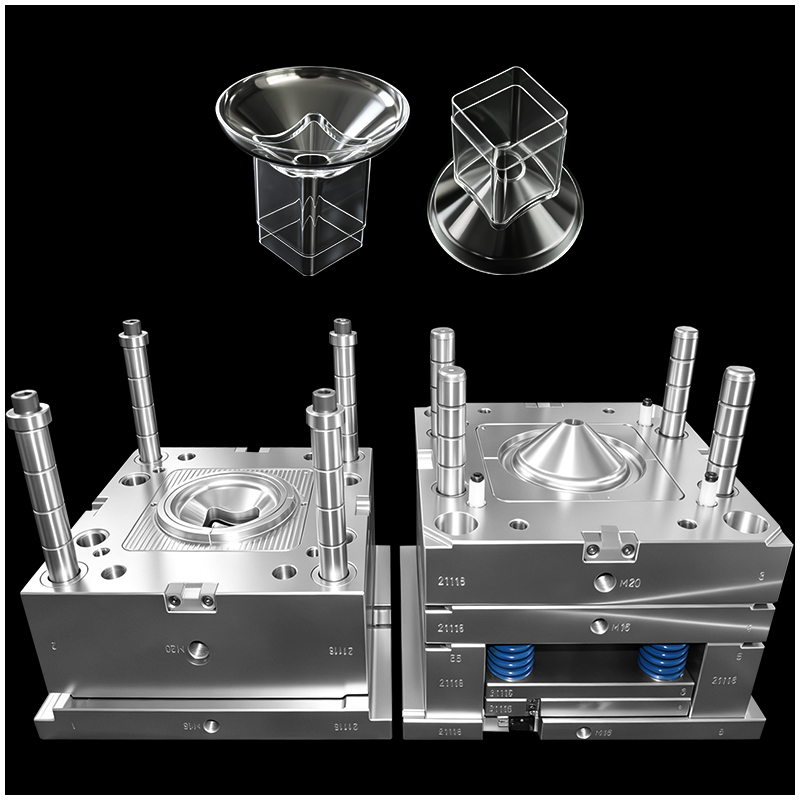
W przypadku formowania urządzeń medycznych trójdrożny przezroczysty łącznik jest często uznawany za koszmar dla każdego projektanta form do wtrysku. Te elementy są powszechnie stosowane w produktach medycznych OEM, takich jak zestawy do infuzji dożylnej (IV), systemy oddechowe oraz urządzenia do zarządzania przepływem cieczy. Ponieważ bezpośrednio obsługują one ciecze lub gazy medyczne, wymagania dotyczące przejrzystości, uszczelnienia oraz bezpieczeństwa biologicznego są bezwzględne.
Uzyskanie bezbłędnego, wolnego od zadziorów i napięć elementu wykonanego z tworzywa sztucznego metodą wtrysku wymaga głębokiej znajomości precyzyjnego formowania oraz zaawansowanego projektowania narzędzi do wtrysku.
W niniejszym wpisie omówimy osiem kluczowych wyzwań technicznych związanych z produkcją przezroczystych trójdrożnych łączników oraz sposób, w jaki eksperci z zakresu formowania wyrobów dla sektora opieki zdrowotnej radzą sobie z nimi w środowisku czystej sali produkcyjnej.
 |
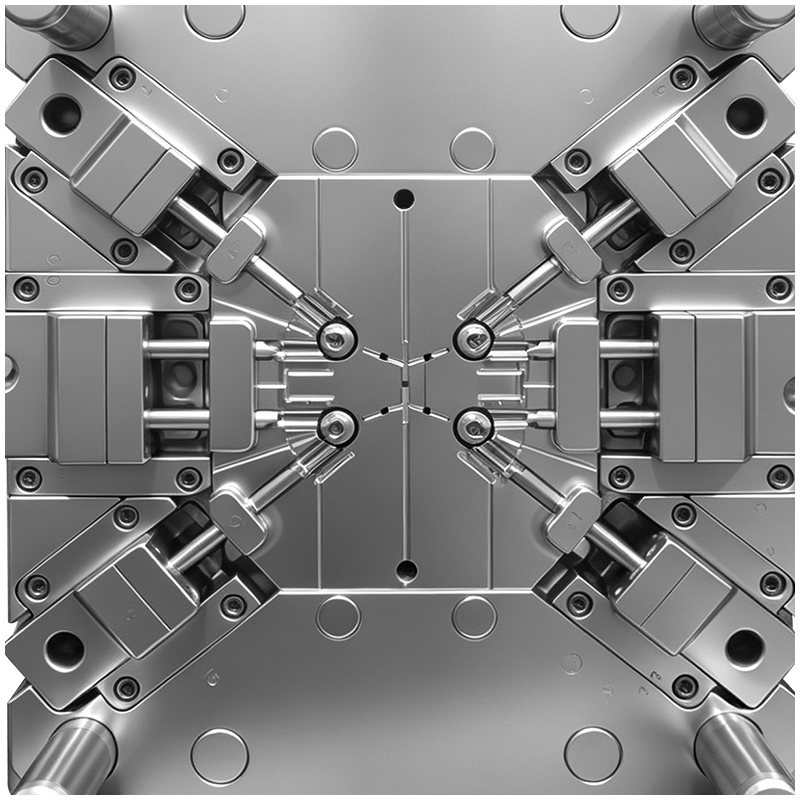 |
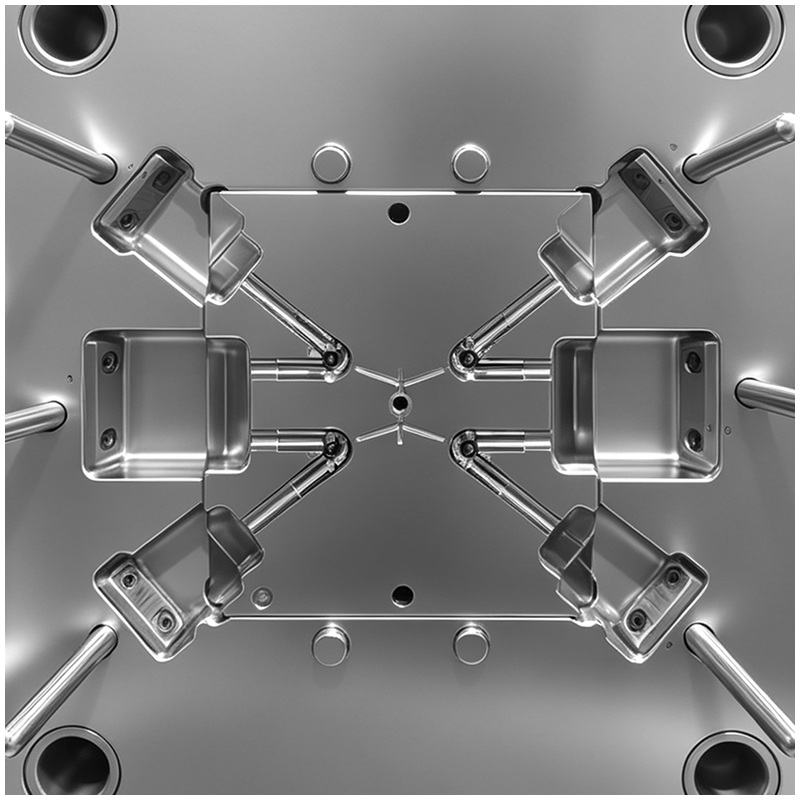
Typowa struktura trójgałęziowego łącznika składa się z trzech pustych gałęzi wzajemnie prostopadłych, połączonych z głównym korpusem. Ta geometria tworzy niezwykle złożoną linię rozdzielenia i wymaga użycia trzech długich suwaków do wyciągania rdzeni.
Interferencja ruchu: Trzy osie wyciągania rdzeni przecinają się w jednym punkcie centralnym. Skoki suwaków są długie, co czyni interferencję ruchową bardzo prawdopodobną, jeśli kolejność otwierania formy nie zostanie dokładnie obliczona.
Odchylenie pinów rdzeniowych: Wewnętrzne rdzenie są długie i cienkie. Pod wpływem wysokiego ciśnienia wtrysku tworzywa plastycznego te smukłe rdzenie łatwo uginają się, powodując mniej lub bardziej ekscentryczne otwory wewnętrzne oraz nieregularną grubość ścianek.
Schody na linii rozdzielenia: Ze względu na wzajemne blokowanie się wielu suwaków nawet niewielka niedoskonałość dopasowania wynosząca 0,005 mm może spowodować widoczne prześwity oraz schody na linii rozdzielenia, co psuje zarówno wygląd estetyczny, jak i zdolność do uszczelniania.
Gdy materiał stopiony przepływa z gardzieli do trzech gałęzi, duża ilość powietrza zostaje uwięziona właśnie w centralnym punkcie przecięcia.
Ślady spalenia i pęcherzyki: Przezroczyste żywice, takie jak poliwęglan klasy medycznej, COC lub PPSU, nie tolerują w żadnym stopniu wad. Pułapkowany powietrzem powoduje lokalne przegrzanie, co prowadzi do czarnych śladów spalenia, pęcherzyków oraz osłabienia linii złączenia.
Ślepe strefy wentylacji: Konwencjonalne szczeliny wentylacyjne nie mogą być otwarte w martwych narożnikach przecinających się. Inżynierowie muszą polegać na precyzyjnej, bardzo płytkiej wentylacji (≤ 0,01 mm) na końcach gałęzi połączonej z wentylacją wspomaganą próżnią.
Wybór odpowiedniego miejsca wlewu dla tego konkretnego forma plastikowa jest zadaniem balansowania:
Wlew boczny: Powoduje niestabilny przepływ, przez co nieuniknione stają się niedosypowe wypełnienia i widoczne linie zgrzewania.
Górny wlew centralny z gorącą formą: Masa topiona przepływa w dół, a następnie skręca o 90 stopni do gałęzi bocznych. Ten ostry zakręt powoduje strefę zastojową i przegrzanie przez ścinanie, co sprawia, że materiał przezroczysty żółknie.
Rozwiązanie: WYWIEZ produkcja plastiku na zlecenie OEM specjaliści stosują system gorących kanałów z zaworami i sekwencyjnym wypełnianiem. Pozwala to na kontrolę przepływu masy topionej tak, aby dotarła ona do miejsca przecięcia jednocześnie, eliminując linie zgrzewania.
Aby zagwarantować połączenie szczelne, współśrodkowość między wałkiem rdzeniowym a wnękią musi być kontrolowana w granicach 0,01mm . Aby osiągnąć taki poziom dokładne formowanie ,formy plastyczne musi posiadać:
Wzmocnione podpory tylnego końca oraz precyzyjne tuleje prowadzące dla wałków rdzeniowych.
Wewnętrzne, prostoliniowe kanały chłodzące z przepływem wody w cienkich wałkach rdzeniowych zapewniające stabilność termiczną.
Chłodzenie decyduje o przejrzystości optycznej i stabilności wymiarowej procesu formowania.
Chłodzenie rdzenia: Bez wewnętrznego chłodzenia w pinach rdzenia lokalne obszary przegrzania spowodują nieregularne skurczanie. Gałęzie ugną się lub odchylią się do wewnątrz/zewnętrz, uniemożliwiając automatyczną montaż.
Chłodzenie konformalne: Zewnętrzna kawerna musi wykorzystywać kanały chłodzące konformalne wykonane metodą druku 3D, aby zapewnić jednolitą szybkość chłodzenia całej obudowy trójdrożnej i zmniejszyć naprężenia wewnętrzne powodujące pęknięcia widoczne w świetle spolaryzowanym.
Wypływka vs. wentylacja: Głębokość wentylacji na końcach gałęzi musi być ściśle ograniczona do ≤0,01 mm. Pozwala to na szybkie odprowadzanie gazów bez powstawania mikrowypływki.
Kolejowe wypełnianie: Ponieważ wentylacja zewnętrzna jest niemożliwa w centralnym przekroju poprzecznym, inżynierowie stosują niższe prędkości wtrysku oraz kolejowe sterowanie zaworami bramek, aby „wypychać” powietrze płynnie w kierunku końców.
Wykończenie lustrzane: Obydwa elementy – wnęki i rdzenie – wymagają polerowania lustrzanego. Każde mikropoory powodują zaburzenia przepływu cieczy oraz tworzą punkty skupienia naprężeń.
Dopuszczalne odchylenia bez stopniowania: Wyrównanie (nierówność kroków) między blokami wkładek musi wynosić < 0,003 mm . Widoczny stopień na przezroczystym złączu medycznym powoduje natychmiastowe odrzucenie produktu z powodu niezgodności jakości.
 Gorące wiadomości
 EN