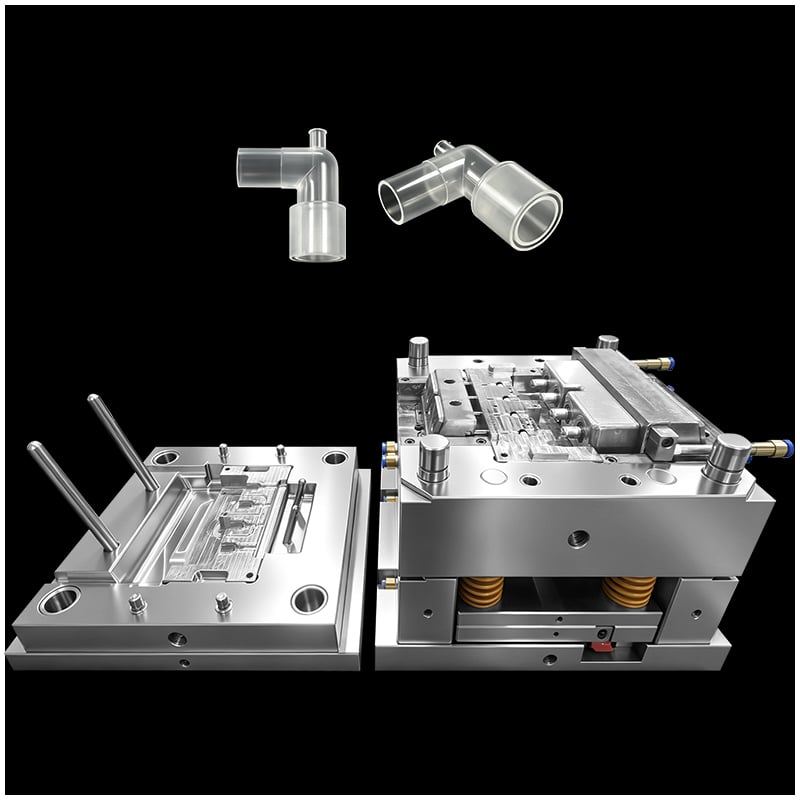
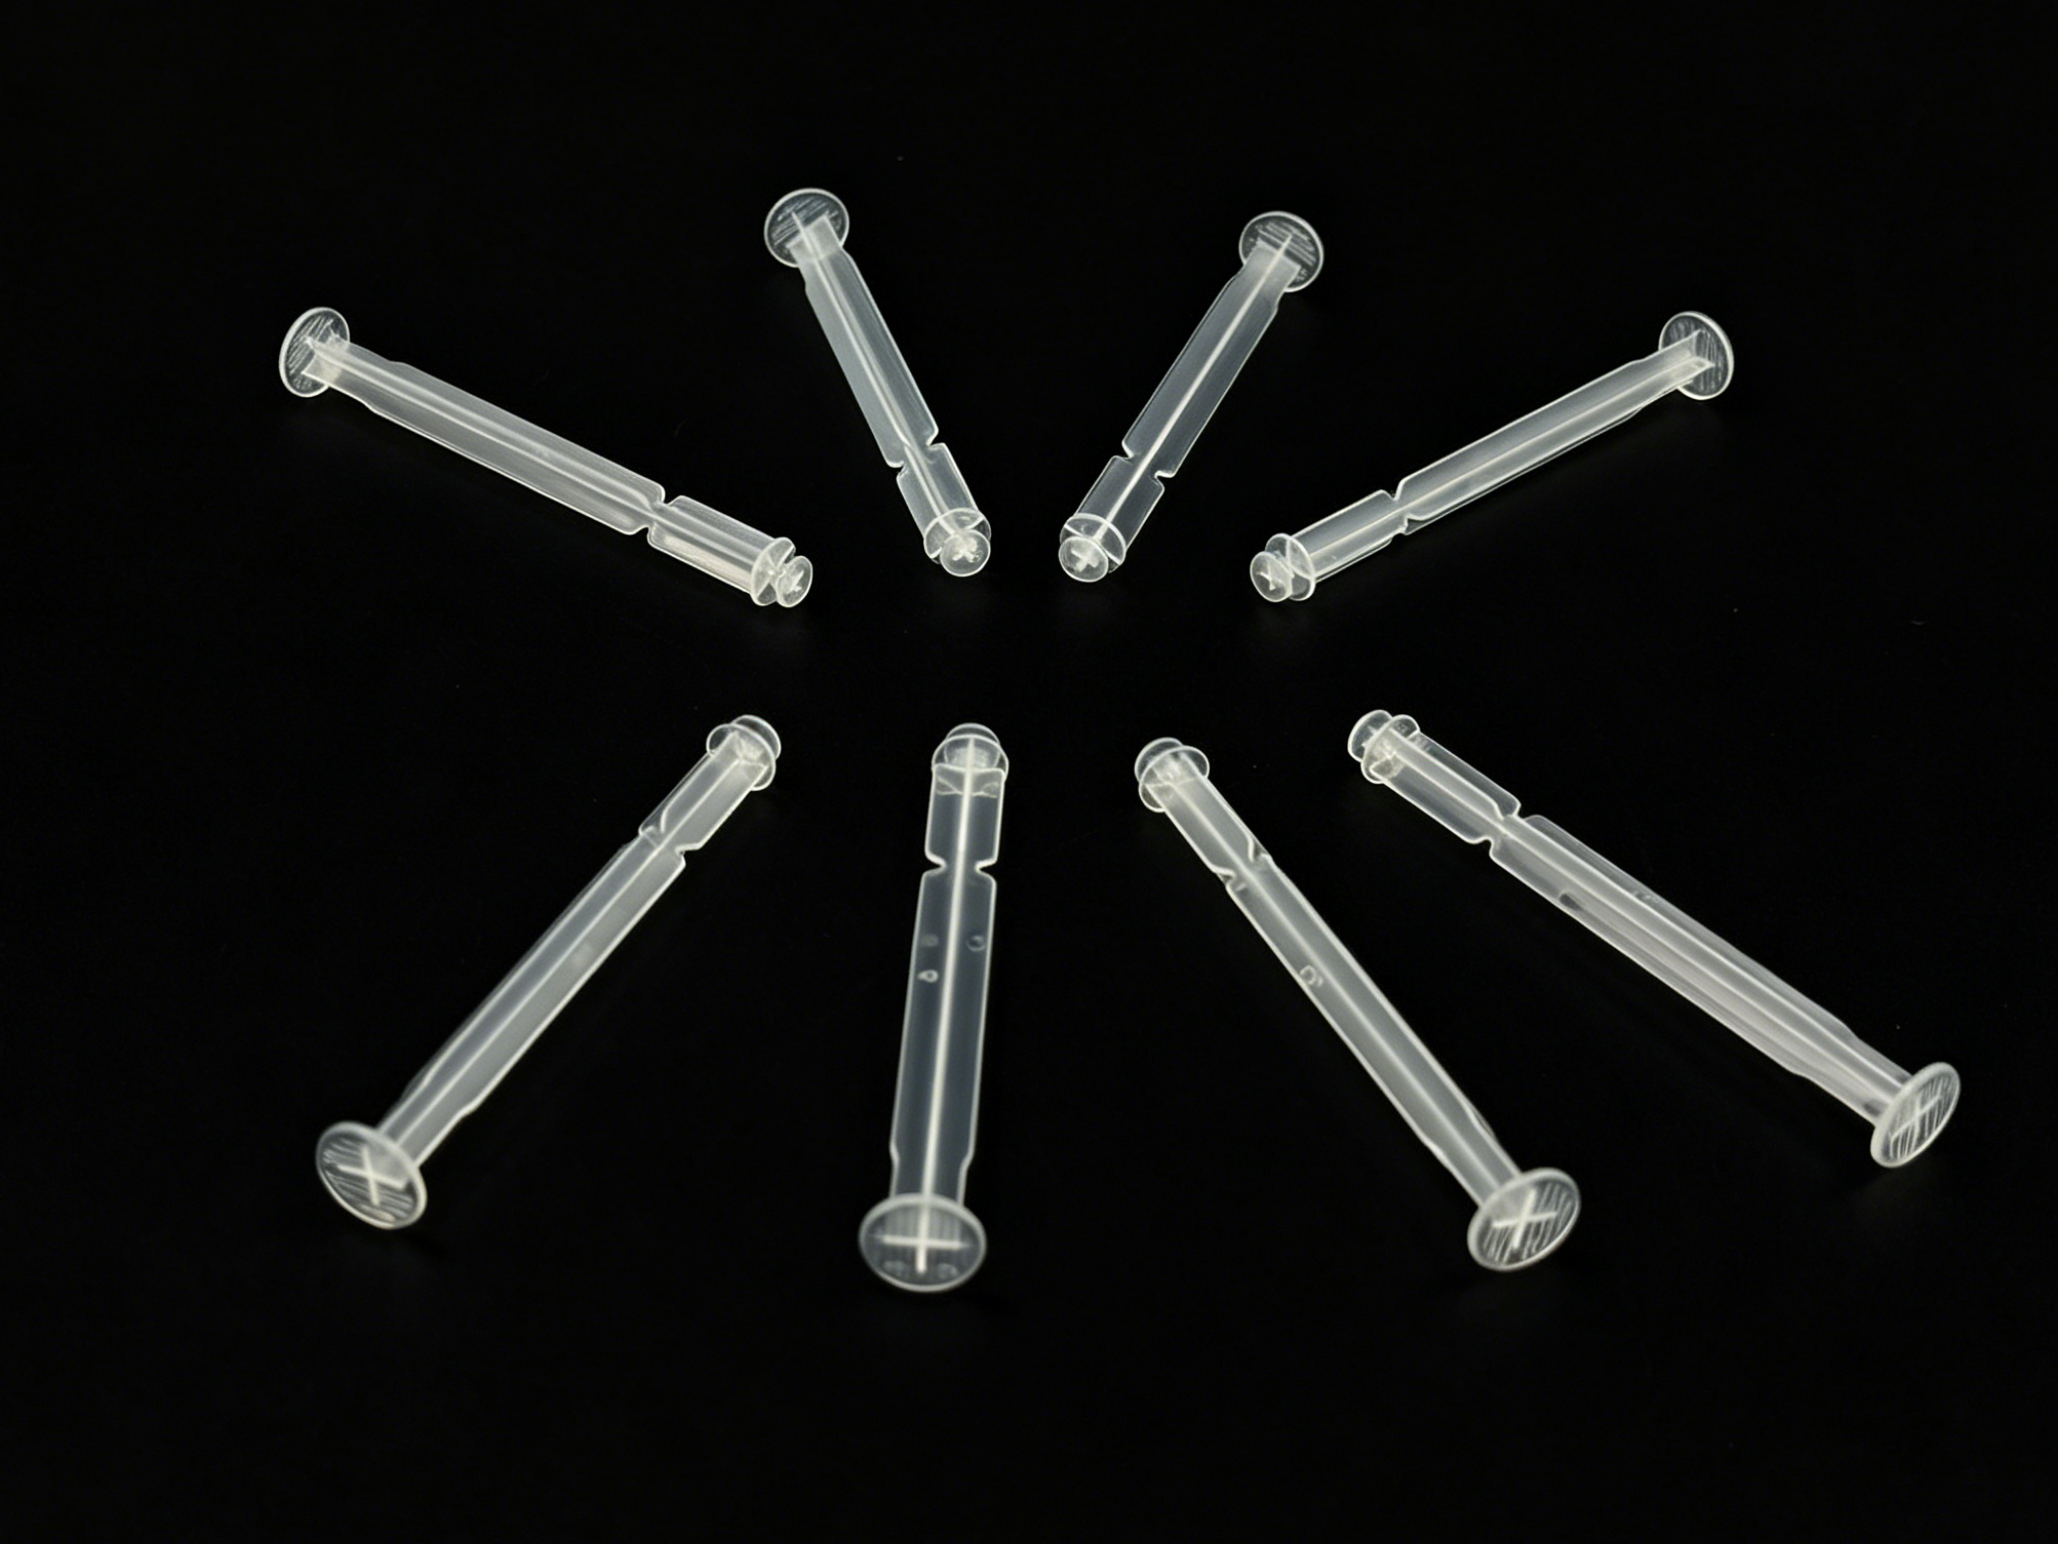
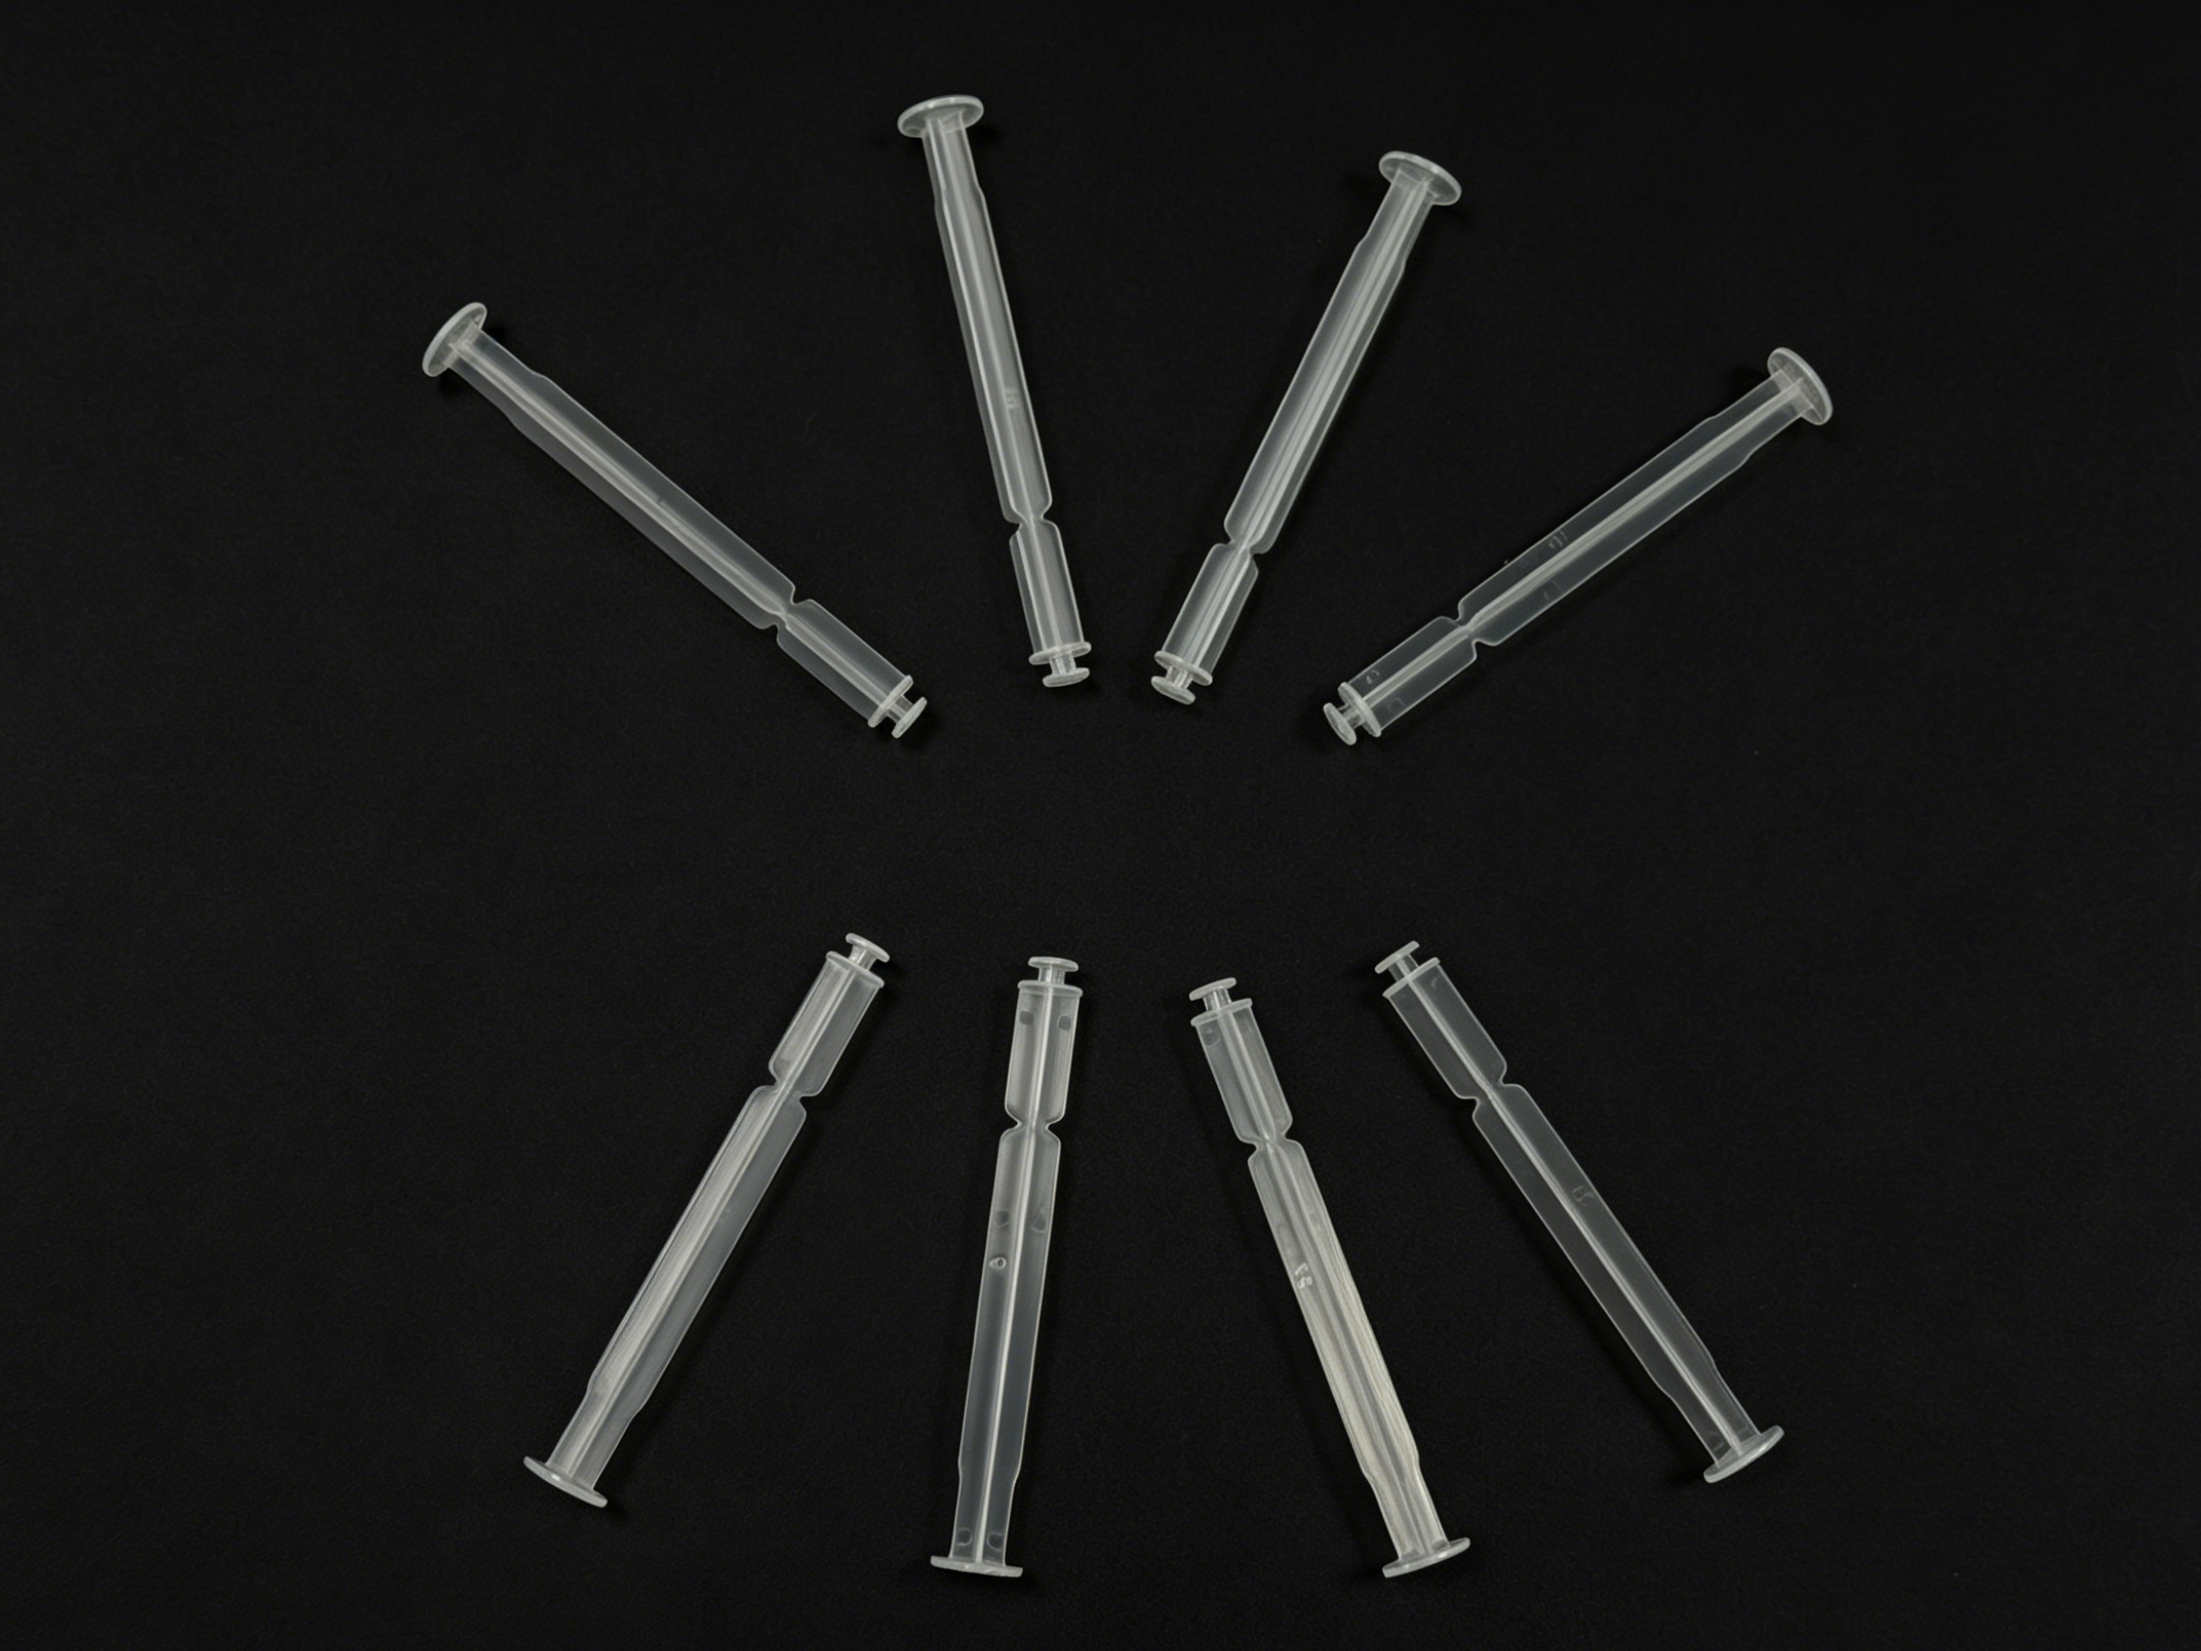
Producția în mare volum a consumabililor medicale necesită un echilibru perfect între viteză, precizie și conformitate strictă cu reglementările. Printre aceste componente, tija pistonului seringii medicale reprezintă o provocare clasică de inginerie.
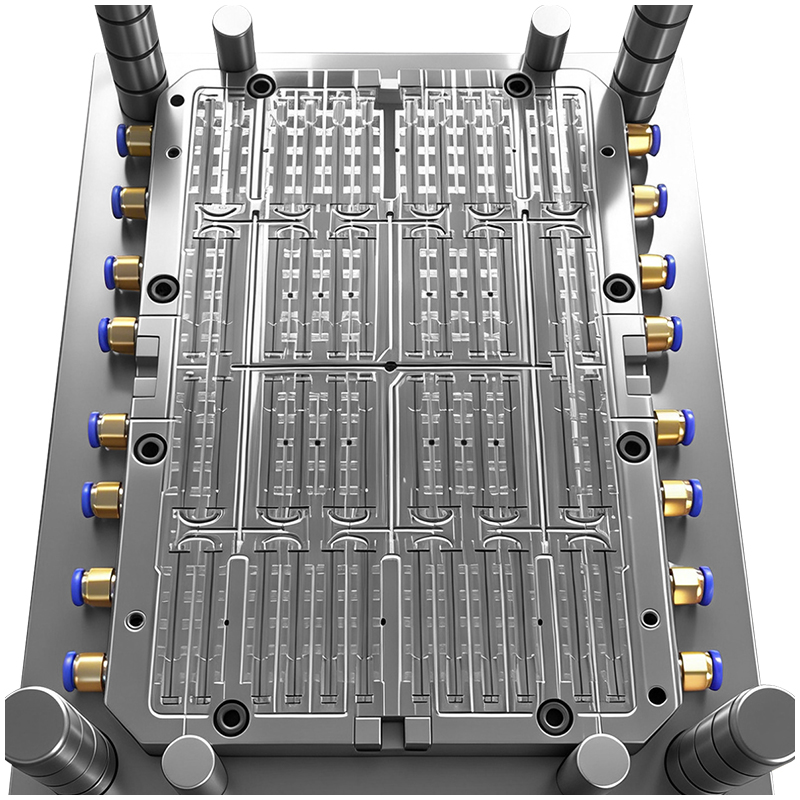
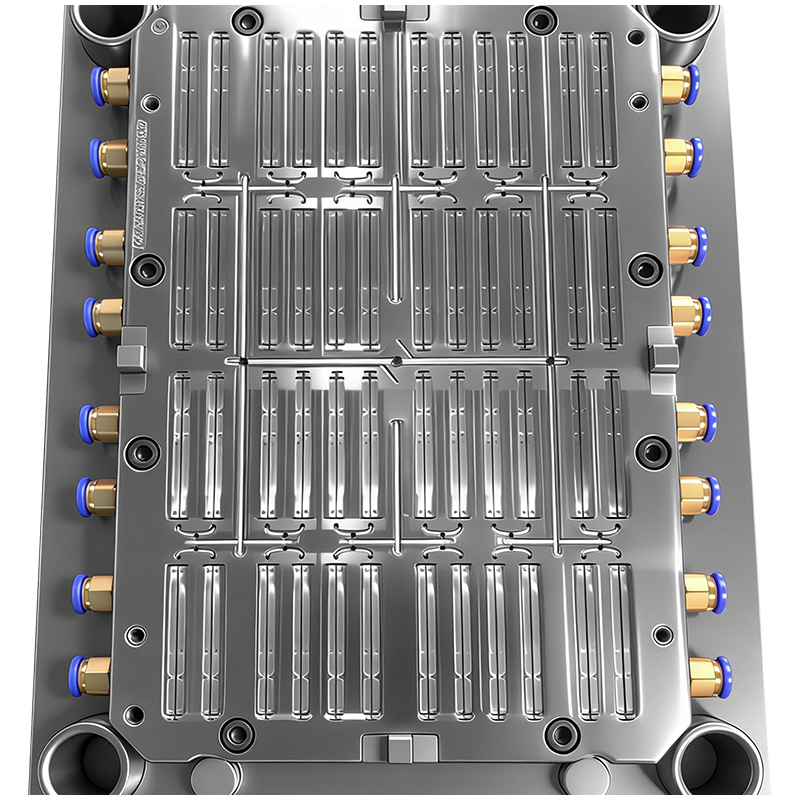
Când scalați producția la 48 de cavități matriță de injecție , complexitatea crește exponențial. Producerea unei tije subțiri și complet transparente component din plastic injectat în condiții de sală curată medicală introduce o constrângere triplă: geometria produsului lung și subțire, standardele de igienă medicală și stabilitatea pe termen lung a producției în masă.
Pentru a obține o producție de succes și eficientă fabricarea de dispozitive medicale , inginerii trebuie să depășească semnificative bariere de fabricație pe cele șapte dimensiuni critice ale proiectării și producției.
|
|
În matrițele cu multe cavități injectarea prin presaj , echilibrul fluxului de topitură este factorul determinant pentru consistența pieselor. O configurație cu 48 de cavități necesită o ramificare complexă a canalelor de injectare, pe mai multe niveluri.
Echilibrul geometric versus cel reologic: Pur și simplu faptul de a face căile de curgere geometric identice nu este suficient. Variațiile vitezei de forfecare provoacă diferențe de temperatură și căderi de presiune în interiorul masei topite. Pentru un piston de seringă subțire și alungit, chiar și o ușoară dezechilibrare duce la umpleri incomplete, abateri dimensionale sau variații de greutate. Deoarece asigurarea calității în domeniul medical nu admite nicio toleranță pentru defecțiuni, orice neuniformitate minoră în umplere va genera linii de sudură vizibile, deformări sau micro-bule, ceea ce conduce imediat la respingerea piesei.
Precizia sistemului cu canale încălzite: Un sistem cu 48 de cavitații se bazează pe o configurație cu canale încălzite cu multiple puncte de injectare. Temperatura fiecărei duze, diametrul orificiului de intrare și alinierea pinului de supapă trebuie să fie perfect uniforme. O diferență de temperatură mai mare de 2 °C între duze va cauza o contracție volumetrică neuniformă. În plus, orificiile de intrare de tip micro-punct necesită o toleranță de prelucrare în limitele de ±0,003 mm pentru a asigura o degătare automată fără buruieni, prevenind apariția de așchii libere care ar putea contamina lichidele medicale.
Simulare avansată CAE: Inginerii trebuie să execute simulări extinse de umplere, răcire și deformare pentru a optimiza diametrele canalelor de injectare și a netezi colțurile înainte de prelucrarea oțelului, ceea ce face ca faza de proiectare să fie semnificativ mai lungă decât cea obișnuită pentru o matriță cu 8 sau 16 cavitați. mucegai .
Un piston standard pentru seringă integrează o tijă lungă și subțire cu un disc plat pentru sprijinul degetului la capăt. Având în vedere că lungimea miezului monocavitar depășește adesea 100 mm, menținerea rigidității structurale a utilaje pentru matrițe din plastic reprezintă o mare provocare.
Prevenirea devierii miezurilor: Miezurile subțiri sunt extrem de sensibile la vibrații (chattering) în timpul proceselor de frezare CNC, electroeroziune (EDM) și tăiere cu fir, ceea ce compromite rectitudinea și circularitatea. Pentru a asigura o mișcare fluidă a pistonului și a evita blocarea seringii, concentricitatea dintre capul discului și corpul tijei pe toate cele 48 de miezuri trebuie menținută în limitele ≤0,01 mm.
Poziționare a inserției la nivel de micron: Pozițiile buzunarelor de instalare pentru inserții cu 48 de cavități pe plăcile matriței trebuie să respecte o toleranță de ±0,005 mm. Orice mică dezaliniere microscopică deplasează linia de separare, determinând o grosime neuniformă a pereților și, ulterior, o contracție termică asimetrică care îndoaie pistonul.
Planeitate strictă a liniei de separare: Plăcile de mare suprafață care susțin 48 de cavități se pot deforma ușor sub acțiunea tensiunilor reziduale din tratamentul termic și a prelucrării mecanice intensive. Planeitatea liniei de separare trebuie menținută în limitele de ≤0,002 mm/m, iar jocul de închidere trebuie să fie mai mic de 0,01 mm pentru a elimina orice bavură care ar putea îndepărta garniturile din cauciuc sau ar putea introduce particule în medicament.
Eficiență ridicată formări de precizie depinde în întregime de viteza și uniformitatea cu care căldura este evacuată din sistem.
Răcire simetrică cu două circuite: Deoarece o configurație cu 48 de cavități este dispusă foarte strâns, cavitățile centrale rețin în mod natural mai multă căldură decât marginile exterioare. Fiecare nucleu subțire trebuie să fie dotat cu un circuit de răcire directă, cu bublor sau cu jet, realizat prin forare adâncă. Liniile de răcire de pe partea mobilă și cea fixă trebuie să fie identice ca lungime și diametru, pentru a menține variația temperaturii totale a matriței în limitele de ±2°C. Zonele locale supranclzite vor provoca variații ale lungimii pieselor, urme de contracție la capul discului și reducerea clarității materialului.
Prevenirea scurgerilor și a coroziunii: Pe termen lung producția plasticului în camere curate , baza matriței și inserțiile sunt realizate din oțel inoxidabil S136H rezistent la coroziune. Etanșeitatea liniilor de apă trebuie să fie 100 % etanșă. Orice scurgere de apă determină apariția de rugină, care conduce la contaminarea cu pete negre a pieselor transparente din polipropilenă (PP) sau copolimer de olefin ciclic (COC).
Pistonii medicali necesită o transparență imaculată și trebuie să fie complet liberi de pete negre sau degradare a materialului. Suprafața matriței determină în mod direct proprietățile estetice și igienice ale produsului injectat.
Provocări legate de lustruirea cavităților adânci: Lustruirea pereților interni înguștați și adânci ai celor 48 de inserturi cu cavitate adâncă este extrem de laborioasă. Tehnicienii trebuie să lustreze manual fiecare componentă până la un finis de oglindă cu Ra≤0,05 μm. Această procedură elimină urmele de prelucrare mecanică, unde plasticul ar putea adera sau se putea degrada în timpul perioadelor de nefuncționare, asigurând astfel conformitatea matriței cu standardele stricte GMP pentru domeniul medical.
Consistență și design curat: Lustruirea manuală a celor 48 de seturi identice necesită o consistență excepțională; presiunea neuniformă modifică luciul suprafeței și comportamentul micro-contractării. În ansamblu, matriță de precizie designul trebuie să nu prezinte nicio zonă moartă sau subțiere bruscă care ar permite stagnarea materialului, arderea acestuia și desprinderea de particule în linia de producție.
Deoarece pistonul seringilor are suprafețe mari de contact cu miezurile, rezinele medicale transparente creează adesea un vid, ceea ce le face predispuse la lipire, albire prin tensiune sau fisurare în timpul ejectării.
Ejectare sincronizată la nivel de milisecundă: Pini de ejectare trebuie plasați perfect vertical sub capul pistonului. Concentricitatea prelucrării găurilor pentru pini de ejectare trebuie să fie de maximum 0,005 mm. Întreaga placă de ejectare trebuie să se deplaseze cu sincronizare la nivel de milisecundă, astfel încât forțele neuniforme să nu îndoaie tijele flexibile și subțiri.
Design al canalelor de ventilare pentru eliminarea vidului: Canale micro-ventilate, cu dimensiuni între 0,012 mm și 0,015 mm, sunt rectificate strategic în miezuri pentru a elimina vidul în timpul eliberării, fără a genera buruieni. Unghiurile de degajare trebuie controlate riguros: dacă sunt prea mici, piesa se zgârie; dacă sunt prea mari, se încalcă amprenta dimensională strictă necesară pentru asamblarea automată.
Integrare pentru automatizare de înaltă viteză: Un randament ridicat modelare în cameră curată numărarea proceselor pe sistemele robotizate de preluare și plasare. O mică variație în cursa de ejectare poate determina un robot să rateze o piesă, ceea ce duce la deteriorarea sculelor sau la zgârierea componentelor.
Funcționarea ciclurilor la viteză ridicată, non-stop, pentru producerea a milioane de piese pe an exercită o tensiune mecanică masivă asupra oțelului pentru scule.
Gestionarea deformării materialelor: Calitățile superioare, cum ar fi S136 sau STAVAX, sunt durificate complet până la HRC48–52. Totuși, plăcile mari cu 48 de decupări pentru buzunare se deformează ușor în timpul tratamentului termic. Corectarea acestei deformări necesită cicluri complexe de descărcare a tensiunilor și de stabilizare prin îngheț criogenic profund, pentru a preveni eliminarea întregii plăci.
Rezistența la uzură și interschimbabilitatea: Frecția de înaltă frecvență pe cele 48 de pini centrali delicati determină o uzură rapidă. Nucleele trebuie supuse unui lustruire specializată în oglindă, urmată de tratamente de nitrurare pentru a crește duritatea suprafeței și rezistența la coroziune față de rășinile medicale agresive. În mod esențial, scula trebuie să aibă un design modular, astfel încât toate cele 48 de inserții să fie complet interschimbabile pentru întreținerea rapidă în condiții de teren.
Prevenirea deformării bazei matriței: Sub acțiunea forțelor intense de închidere, bazele mari ale matrițelor pot suferi micro-deformări, ceea ce afectează concentricitatea cavităților. Proiectul trebuie să includă un cadru al matriței îngroșat, blocuri de fixare cu con interior robuste pe toate cele patru laturi și două colțuri de ghidare pentru a menține asamblarea perfect rigidă.
Etapa finală pentru orice activ specializat injectarea pentru domeniul medical este îndeplinirea strictă a protocoalelor de urmărire a calității și validare reglementară.
Asamblare micro: Asamblarea finală trebuie să aibă loc într-un atelier curat, cu control al temperaturii. După închiderea părții fixe și a celei mobile, alinierea axială individuală a fiecărei cavitate este verificată cu ajutorul unei mașini de măsurare cu coordonate (CMM). O abatere mai mare de 0,008 mm într-o singură cavitate determină respingerea întregului bloc, făcând ca etapa de asamblare să dureze de 2–3 ori mai mult decât o sculă comercială standard.
Documentare extensivă a datelor: Echipele de control al calității folosesc mașini de măsurare cu coordonate (CMM), aparate de măsurare a rotunjimii și profilometre pentru a înregistra măsurători precise pentru fiecare miez, inserție, orificiu de umplere și piesă de evacuare. Această cantitate masivă de date obținute în urma inspecțiilor constituie documentația fundamentală de validare necesară pentru urmărirea dispozitivelor medicale.
Materiale fără nicio contaminare: Pentru a fi certificate pentru producerea produse medicale oem , nici o parte a matriței care interacționează cu plasticul nu poate conține metale grele, cum ar fi cuprul sau plumbul. Toate tratamentele aplicate oțelului, compușii pentru lustruire și lubrifianții pentru piesele mobile trebuie să fie însoțiți de rapoarte oficiale de certificare privind biocompatibilitatea și lipsa toxicității, asigurând integrarea fără probleme a produsului final într-un mediu automatizat de fabricație de calitate medicală.
 Știri importante
 EN