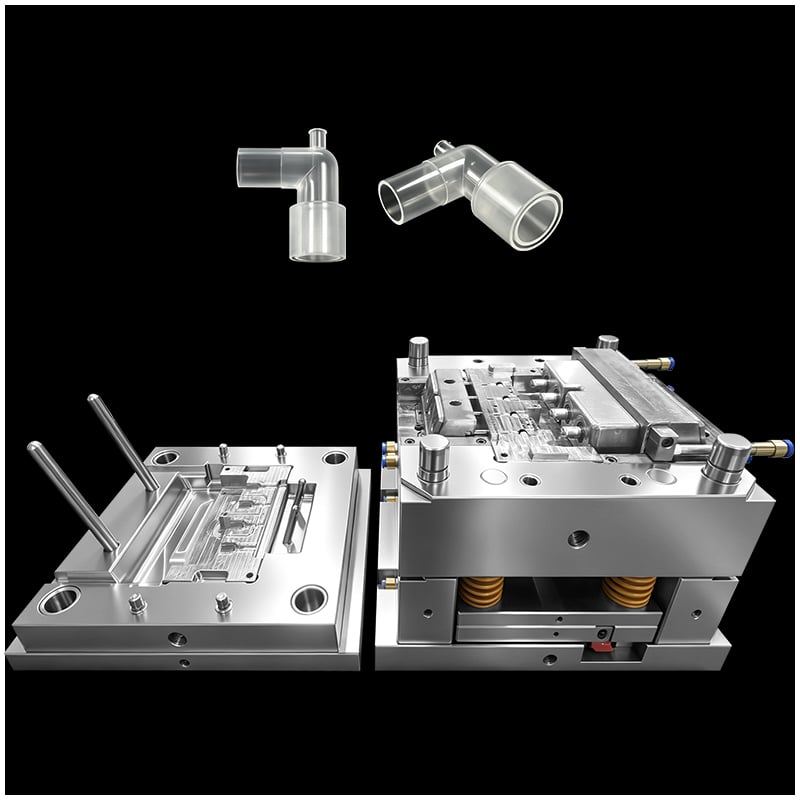
Produktion af medicinske forbrugsartikler i stor mængde kræver en perfekt balance mellem hastighed, præcision og streng overholdelse af reguleringskrav. Blandt disse komponenter udgør sprøjteplungerstangen en klassisk ingeniørmæssig udfordring.
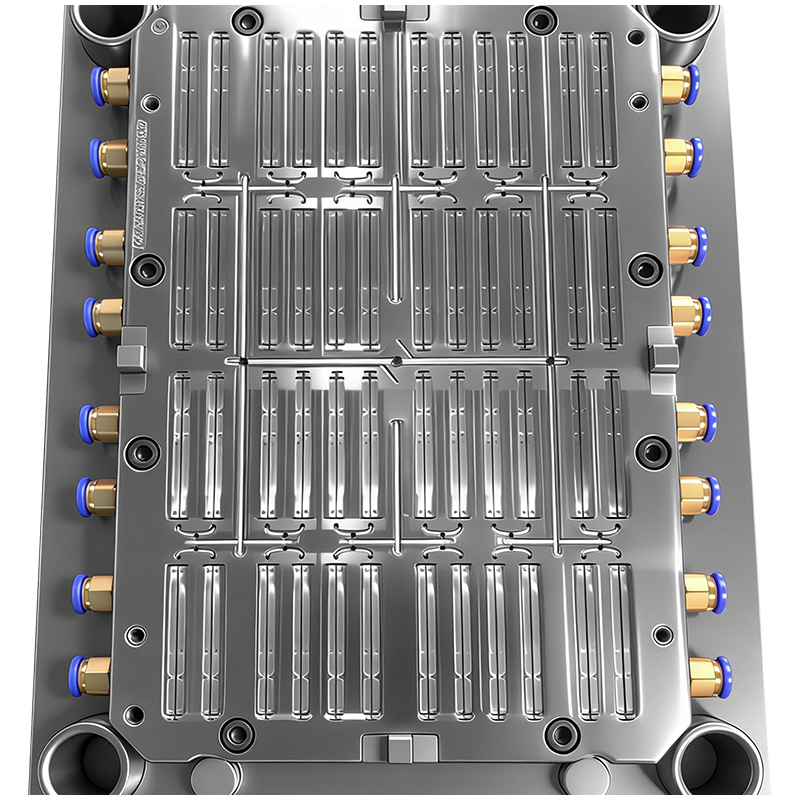
Når du skalerer produktionen til en 48-hulrumsform injektionsform , stiger kompleksiteten eksponentielt. Fremstilling af en slank, gennemsigtig plastformet del under medicinske renrumskrav stiller krav på tre områder: geometri med lang/slank form, medicinske hygiejnekrav og langvarig stabilitet ved masseproduktion.
For at opnå succesfuld, højeffektiv medicinsk udstyrsmuldning , ingeniører skal overvinde betydelige produktionssværheder inden for syv kritiske design- og produktionsdimensioner.
|
|
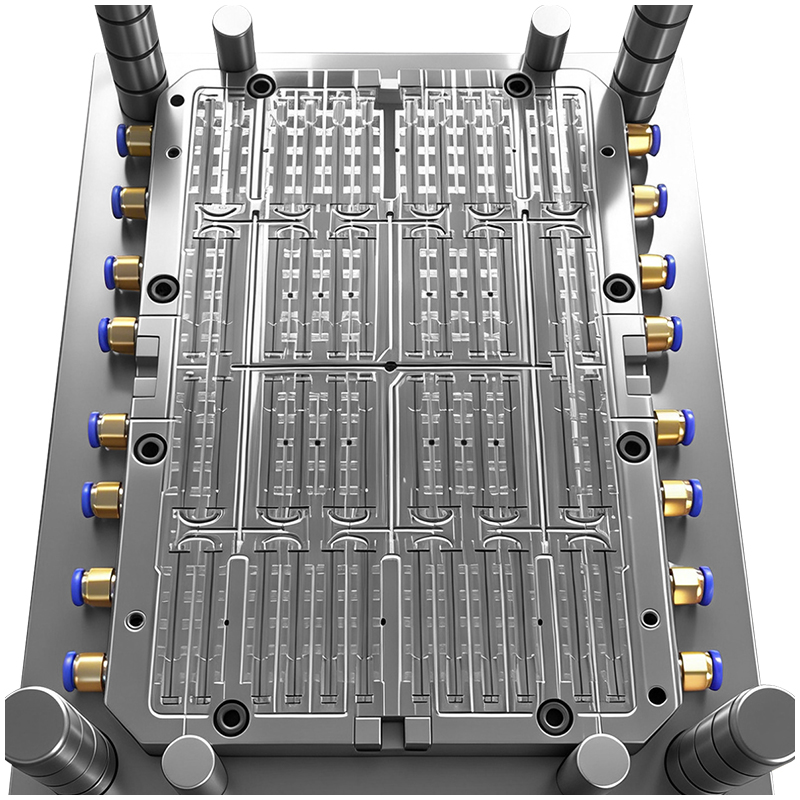
I høj-kavitet injektionsformning , er smeltestrømningsbalance den endelige afgørende faktor for delens konsekvens. En layout med 48 formhulrum kræver komplekse, flerniveaus forgreninger i formgangen.
Geometrisk versus reologisk balance: At gøre formgangsstierne geometrisk identiske er ikke nok. Variationer i skærraterne forårsager temperaturforskelle og trykfald i smelten. For en tyndvægget, slank spritplunger fører selv en lille ubalance til ufuldstændig fyldning, dimensionelle afvigelser eller vægtvariationer. Da medicinsk kvalitetssikring ikke tillader fejl, vil mindre fyldningsinkonsekvenser medføre synlige samføjningslinjer, forvrængning eller mikrobobler, hvilket resulterer i øjeblikkelig afvisning af dele.
Præcision i varmformgang: Et 48-hul-system kræver en multi-drop varmstrømsdysesetup. Temperaturen for hver dyse, gate-diameteren og justeringen af ventilstiften skal være fuldstændig ensartet. En temperaturvariation på mere end 2 °C mellem dysene vil medføre ujævn volumetrisk krympning. Derudover kræver mikropunktgates en maskinbearbejdningstolerance inden for ±0,003 mm for at sikre flash-fri, automatisk udtagning og forhindre løse fælser i at forurene medicinske væsker.
Avanceret CAE-simulering: Ingeniører skal udføre omfattende fyldnings-, kølings- og warpage-simuleringer for at optimere runner-diametrene og afrunde hjørnerne, inden stålet fræses, hvilket gør designfasen betydeligt længere end ved en standard 8- eller 16-hulform. formyl .
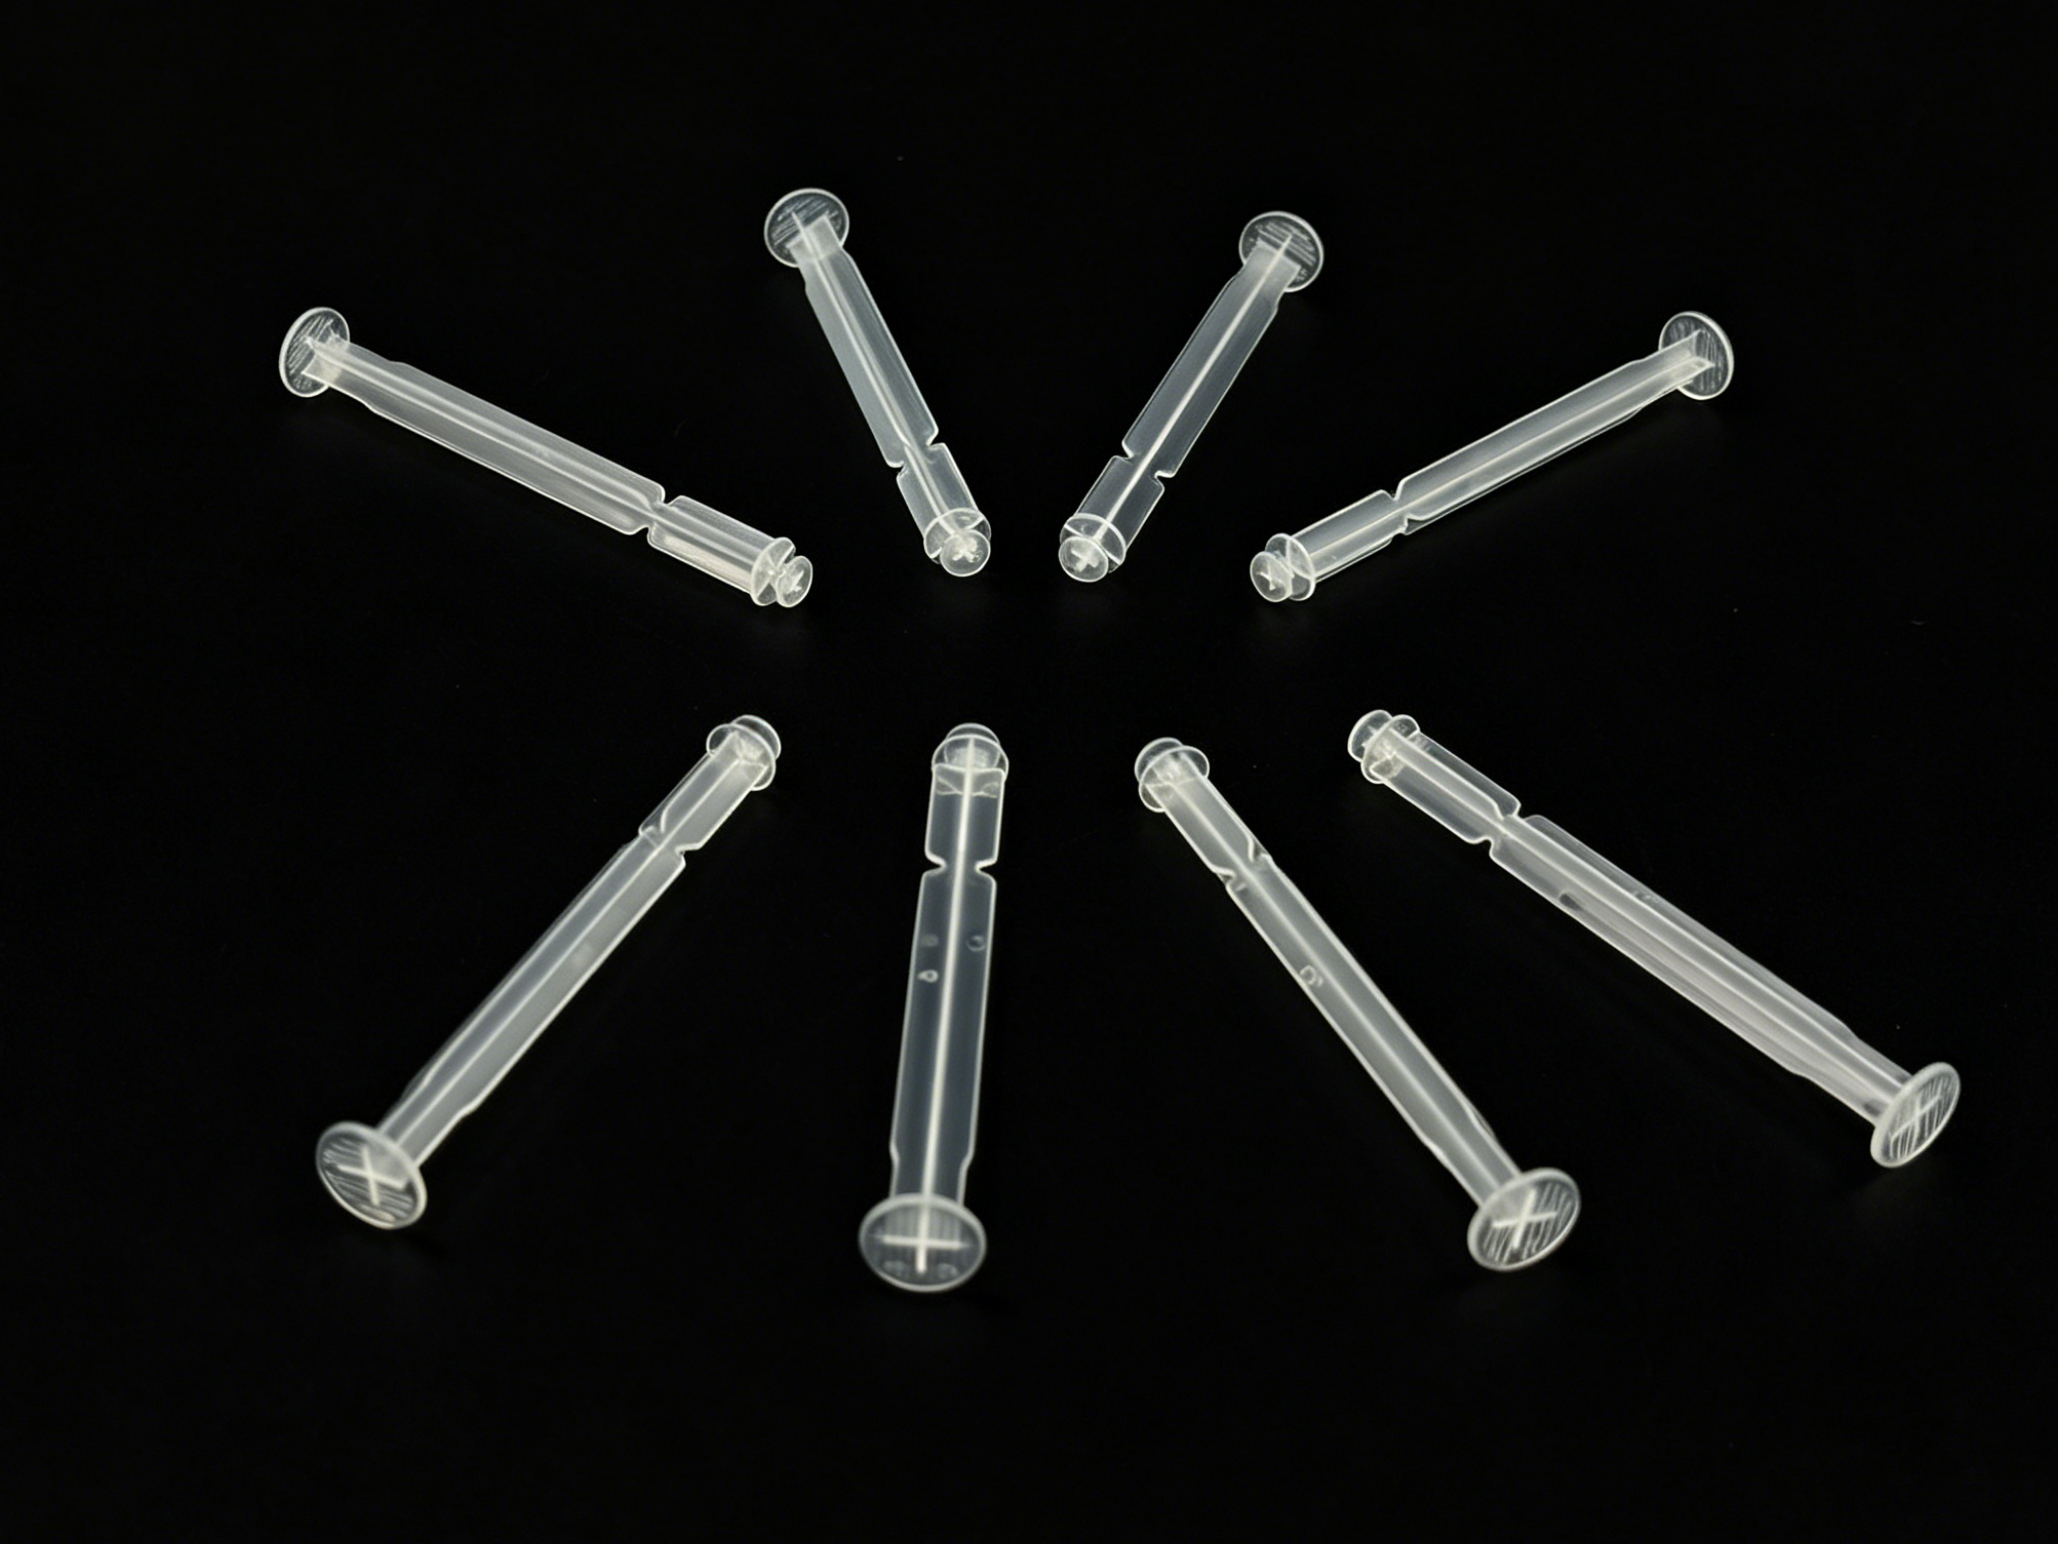
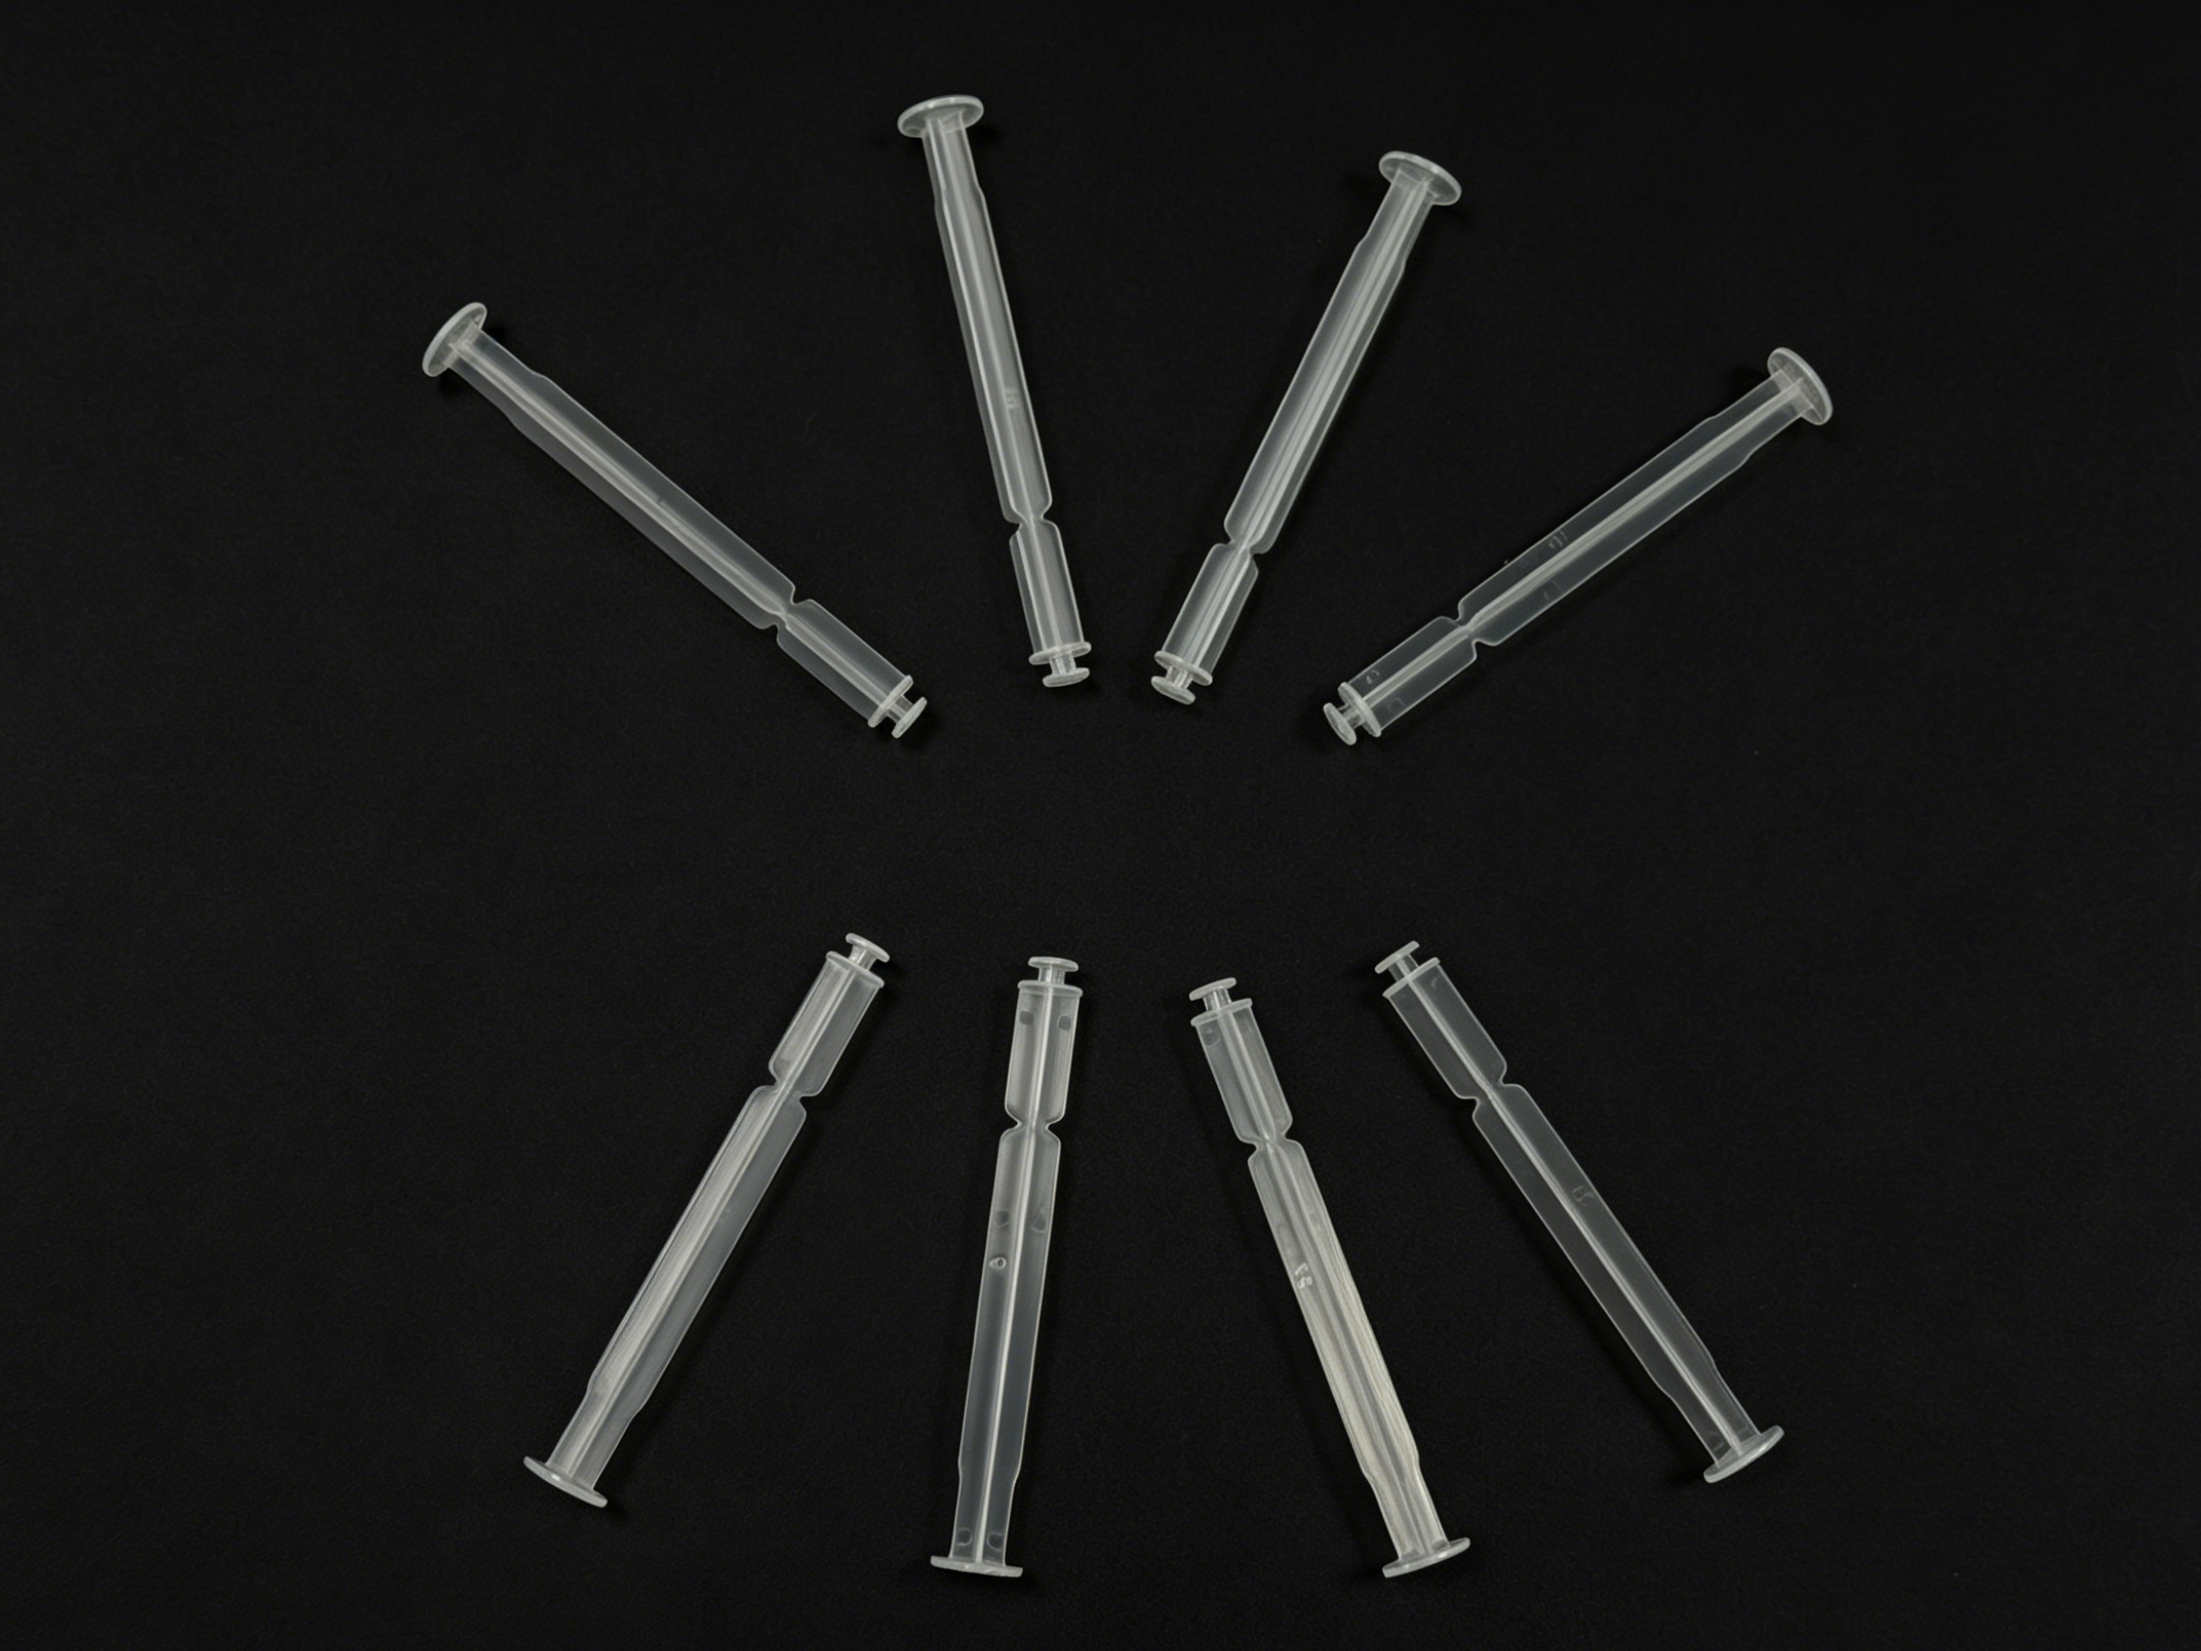
En standard spritssugerpistons integrerede en lang, tynd stang med en flad tommelfladeplade i enden. Med en enkelt-hul-kernelængde, der ofte overstiger 100 mm, er det at håndtere den strukturelle stivhed af plastformværktøj en stor udfordring.
Forhindring af kerneafbøjning: Slanke kerne er meget følsomme over for vibrering under CNC-fresning, EDM og trådskæring, hvilket ødelægger lige- og rundhed. For at sikre en jævn stempelbevægelse og undgå sprøjteblokering skal koncentriciteten mellem skivens hoved og stangens legeme på alle 48 kerner holdes inden for ≤0,01 mm.
Positionering af indsatser på mikronniveau: Installationslommernes positioner for de 48 formindsatser på formpladerne skal opretholde en tolerance på ±0,005 mm. Enhver mikroskopisk misjustering flytter skillegangen, hvilket resulterer i ulige vægtykkelse og efterfølgende asymmetrisk termisk krympning, der bøjer stemplet.
Strenge krav til skillegangens fladhed: Store plader, der holder 48 formhulrum, bliver let buede som følge af restspændinger fra varmebehandling og tung bearbejdning. Skillegangens fladhed skal opretholdes inden for ≤0,002 mm/m, og lukkeafstanden skal være mindre end 0,01 mm for at eliminere enhver flash, der kunne afskære gummipakninger eller introducere partikler i medicinen.
Høj effektivitet præcisionsstøbning afhænger fuldstændigt af, hvor hurtigt og jævnt varme fjernes fra systemet.
Dobbeltkreds-symmetrisk afkøling: Da en 48-hul-layout er pakket tæt sammen, holder centrumhullerne naturligt mere varme end yderkanterne. Hver slank kerne skal være udstyret med en dybbohret, direkte afkølingsbobler- eller fontæncirkulation. Afkølingsledningerne på bevægelig og fast side skal spejle hinanden præcist i længde og diameter for at holde den samlede formtemperaturvariation inden for ±2 °C. Lokale varmepletter vil forårsage variationer i delelængden, synkeaftryk ved skivens hoved og reduceret materialeklarhed.
Lækage- og rustforebyggelse: Til langvarig plastfremstilling i rengøringsrum , anvender formens base og indsatsdele korrosionsbestandig S136H-edstål. Vandledningstætninger skal være 100 % lækagefrie. Enhver vandlekkage forårsager rust, hvilket fører til sortpletkontaminering på de gennemsigtige polypropylen (PP)- eller cykliske olefin-kopolymer (COC)-dele.
Medicinske stempler kræver fejlfri gennemsigtighed og skal være helt fri for sorte pletter eller materialeforringelse. Værktøjets overflade bestemmer direkte det formede produkts æstetiske og hygiejniske egenskaber.
Udfordringer ved polering af dybe hulrum: At polere de smalle, indre vægge i 48 dybe hulrumindsatser er ekstremt arbejdskrævende. Teknikere skal polere hver enkelt komponent manuelt til en spejllignende finish med Ra≤0,05 μm. Dette eliminerer maskinfremstillede mærker, hvor plastik kunne sidde fast eller forringe sig under stopperiode, og sikrer, at værktøjet opfylder de strenge medicinske GMP-standarder.
Konsistens og ren design: At polere 48 identiske sæt manuelt kræver fremragende konsistens; ujævn trykpåvirkning ændrer overfladeglansen og mikrokrøpningens adfærd. Det samlede precisionskimmel design skal være helt uden døde hjørner eller skarpe underkutninger, hvor materiale kunne stagne, brænde og flage af i produktionslinjen.
Da sprøjteplunger har store overfladearealer, der er i kontakt med kerneformene, skaber de transparente medicinske kunststoffer ofte et vakuum, hvilket gør dem sårbare over for klistring, spændingshvidning eller revner under udstødningsprocessen.
Udstødning på millisekundniveau med synkronisering: Udstøderstifte skal placeres præcist lodret under plungerhovedet. Koncentriciteten ved maskinbearbejdning af udstøderstiftens huller må ikke overstige ≤0,005 mm. Hele udstøderpladen skal bevæge sig med synkronisering på millisekundniveau, så ujævne kræfter ikke bøjer de bøjelige, tyndvæggede stænger.
Ventildesign til nedbrydning af vakuum: Mikroventilationsriste med mål mellem 0,012 mm og 0,015 mm er strategisk slibet ind i kerneformene for at nedbryde vakuummet under frigivelsen uden at danne flash. Udløbsvinklerne skal nøje kontrolleres – for små vinkler medfører overfladeskader på emnet; for store vinkler overskrider de den præcise dimensionelle tolerance, der kræves for automatisk montage.
Integration til højhastighedsautomatisering: En højytter rengøringsrumformning processer tæller på robotbaserede pick-and-place-systemer. En minimal variation i udkastningshøjden kan få en robot til at bomme på en komponent, hvilket fører til værktøjsbeskadigelse eller ridser på komponenterne.
At køre højhastighedscykler døgnet rundt for at fremstille millioner af komponenter om året udsætter værktøjsstål for en kæmpestor mekanisk belastning.
Styring af materialedeformation: Premiumkvaliteter som S136 eller STAVAX er gennemhærdede til HRC48–52. Store plader med 48 indskårne lommer deformeres dog nemt under varmebehandling. At rette dette kræver komplekse spændingsaflastnings- og kryogene dybfrysningsstabiliseringscyklusser for at undgå, at hele pladen må kasseres.
Slidstyrke og udskiftelighed: Højfrekvent friktion på 48 følsomme kerneknapper forårsager hurtig slitage. Kerne skal gennemgå en specialiseret spejlpolering efterfulgt af nitridbehandlinger for at øge overfladehårdhed og korrosionsbestandighed mod aggressive medicinske harpiks. Det er afgørende, at værktøjet har en modulær konstruktion, hvor alle 48 indsatser er fuldt ud udskiftelige for hurtig vedligeholdelse på stedet.
Forhindre bøjning af formbasen: Under intense klemkraft kan store formbasen opleve mikrobøjning, hvilket påvirker hulrummets koncentricitet. Konstruktionen skal omfatte en tykkere formramme, robuste indgrebende keglås på alle fire sider samt dobbelte guidestænger for at sikre, at samlingen forbliver perfekt stiv.
Den endelige milepæl for enhver specialiseret mængdeproduktion til sundhedssektoren aktiva er opfyldelse af strenge kvalitetssporings- og reguleringsvalideringsprotokoller.
Mikromontage: Den endelige montage skal foregå i et temperaturreguleret renrumslaboratorium. Når den faste og den bevægelige halvdel lukkes, kontrolleres den enkelte formhulens aksiale justering med en koordinatmålemaskine (CMM). En afvigelse på mere end 0,008 mm i et enkelt formhul ugyldiggør hele blokken, hvilket gør monteringsfasen 2–3 gange længere end ved en standardkommerciel værktøj.
Udvidet datadokumentation: Kvalitetskontrolteams bruger CMM’er, rundhedsmålere og profilometre til at registrere præcise målinger for hver enkelt kerne, indsatte, gate og udskudspindel. Denne omfattende inspektionsdata udgør den grundlæggende valideringsdokumentation, der kræves for sporing af medicinsk udstyr.
Materialer uden forurening: For at blive certificeret til fremstilling af oem medicinske produkter , ingen del af formen, der kommer i kontakt med plastikken, må indeholde tungmetaller som kobber eller bly. Alle stålbehandlinger, poleringsmidler og smøremidler til bevægelige dele skal være understøttet af officielle certifikater for biokompatibilitet og ikke-toksicitet, så det endelige produkt kan integreres nahtløst i en automatiseret fremstillingsmiljø af medicinsk kvalitet.
 Seneste nyheder
 EN