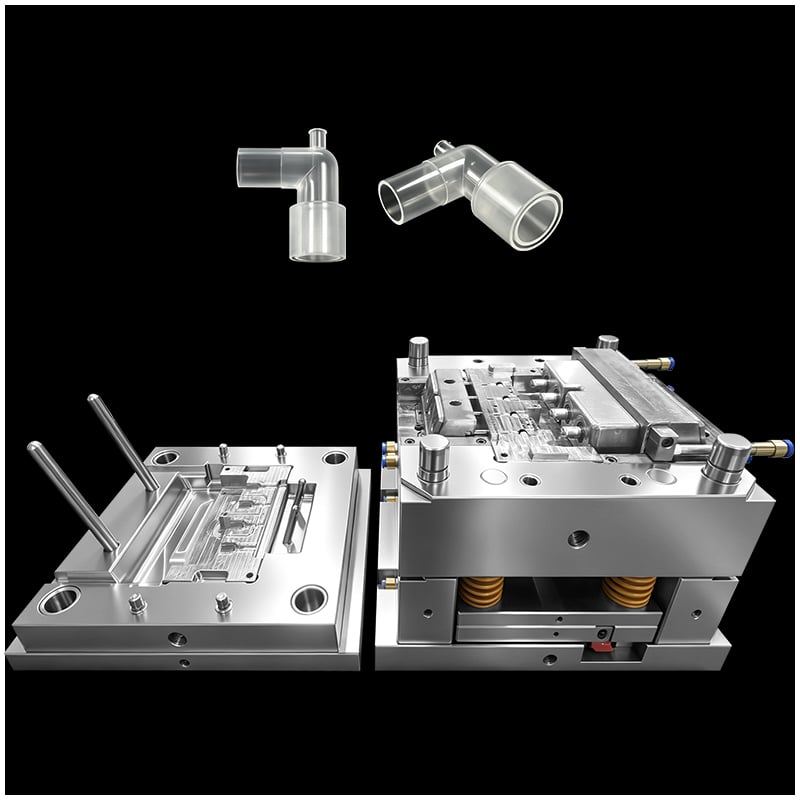
Η παραγωγή ιατρικών καταναλωσίμων υψηλού όγκου απαιτεί τέλεια ισορροπία μεταξύ ταχύτητας, ακρίβειας και αυστηρής ρυθμιστικής συμμόρφωσης. Μεταξύ αυτών των εξαρτημάτων, η ράβδος μπουμπουκιού ιατρικής σύριγγας αποτελεί μια κλασική μηχανική πρόκληση.
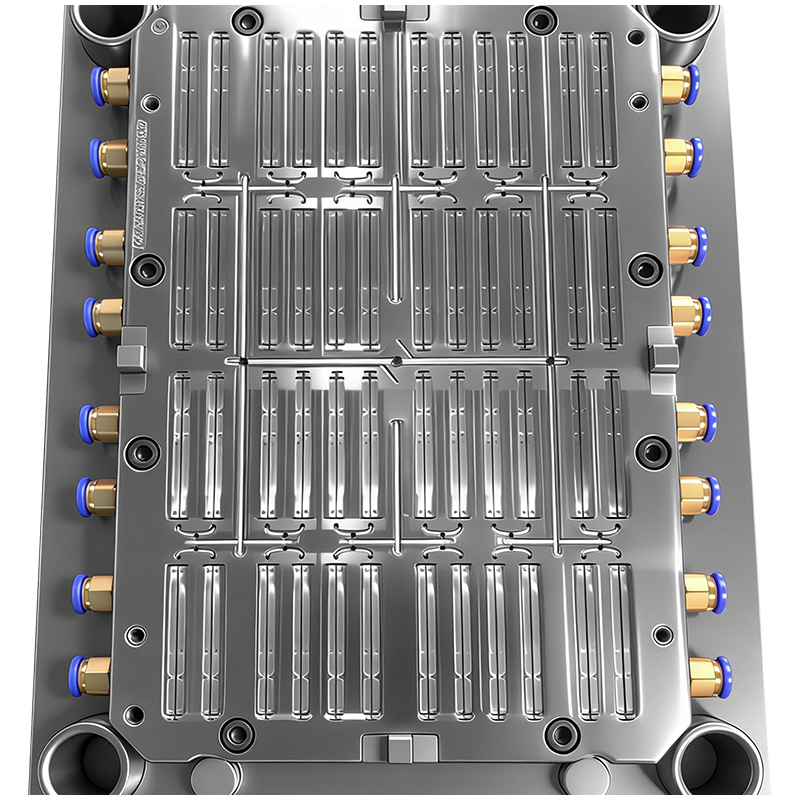
Όταν αυξάνετε την παραγωγή σε μύτη με 48 κοιλότητες καλούπι έγχυσης , η πολυπλοκότητα πολλαπλασιάζεται εκθετικά. Η παραγωγή ενός λεπτού, κρυστάλλινου ένα πλαστικό μεταλλικό εξάρτημα υπό ιατρικούς όρους καθαρότητας (cleanroom) επιβάλλει ένα τριπλό περιορισμό: λεπτή/μακρόστενη γεωμετρία προϊόντος, ιατρικά πρότυπα υγιεινής και σταθερότητα μαζικής παραγωγής μακροπρόθεσμα.
Για να επιτευχθεί επιτυχής, υψηλής απόδοσης τυποποίηση ιατρικών συσκευών , οι μηχανικοί πρέπει να ξεπεράσουν σημαντικούς εμποδιστικούς παράγοντες κατά την κατασκευή σε επτά κρίσιμες διαστάσεις σχεδιασμού και παραγωγής.
|
|
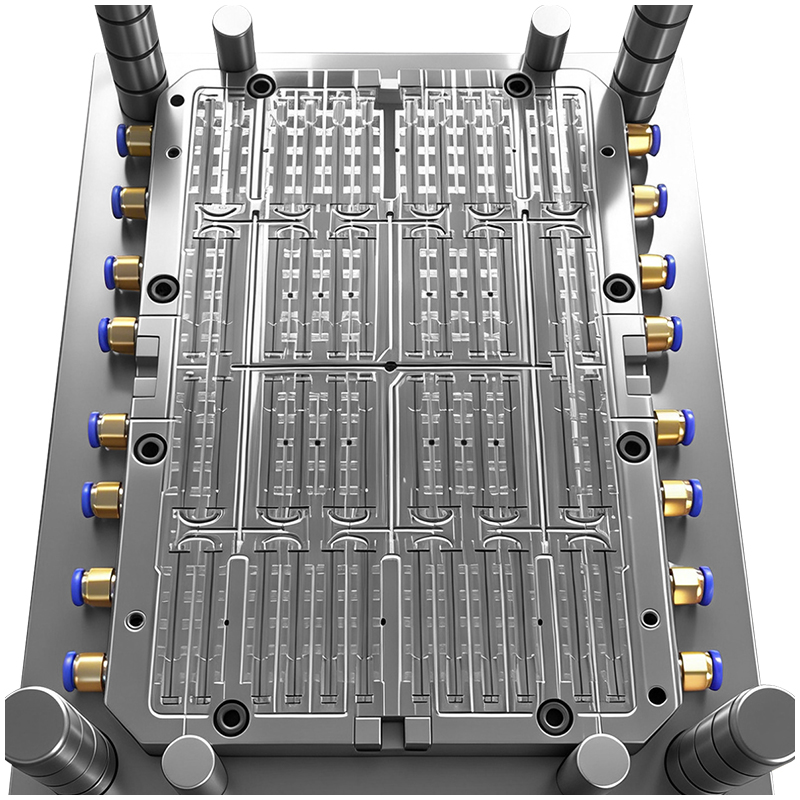
Σε πολύκοιλα έγχυση Μορφοποίησης , η ισορροπία ροής τήξης αποτελεί το τελικό καθοριστικό παράγοντα για τη συνέπεια των εξαρτημάτων. Μία διάταξη 48 κοιλοτήτων απαιτεί πολύπλοκο, πολυεπίπεδο διακλάδωση των διαδρόμων ροής.
Γεωμετρική έναντι ρεολογικής ισορροπίας: Απλώς η γεωμετρική ταύτιση των διαδρομών του ρυθμιζόμενου συστήματος δεν είναι επαρκής. Οι διακυμάνσεις των ρυθμών διάτμησης προκαλούν διαφορές θερμοκρασίας και πτώσεις πίεσης εντός του λιωμένου υλικού. Για έναν λεπτό, μακρόστενο εμβολοφόρο σύριγγας, ακόμα και μια ελάχιστη ανισορροπία οδηγεί σε ατελή γέμιση, αποκλίσεις διαστάσεων ή διαφορές βάρους. Εφόσον η διασφάλιση ποιότητας στον ιατρικό τομέα δεν ανέχεται καθόλου ελαττώματα, ακόμα και ελάχιστες ανωμαλίες γέμισης προκαλούν ορατές γραμμές σύντηξης, παραμόρφωση ή μικροφυσαλίδες, με αποτέλεσμα την άμεση απόρριψη του εξαρτήματος.
Ακρίβεια Θερμού Ρυθμιζόμενου Συστήματος: Ένα σύστημα 48 φυσιγγίων βασίζεται σε μια πολυσημείων διάταξη θερμού ρυθμιζόμενου συστήματος. Η θερμοκρασία κάθε ακροφυσίου, η διάμετρος της εισόδου και η στοίχιση του βαλβιδοφόρου πυρήνα πρέπει να είναι απόλυτα ομοιόμορφες. Μια διαφορά θερμοκρασίας μεγαλύτερη των 2°C μεταξύ των ακροφυσίων προκαλεί ανομοιόμορφη όγκο-συρρίκνωση. Επιπλέον, τα μικροσημείων ακροφύσια απαιτούν τολεραντικότητα κατεργασίας εντός ±0,003 mm για να διασφαλιστεί η απουσία ακροφυσίων (flash), η αυτόματη αποκόλληση και η πρόληψη της δημιουργίας ελεύθερων ακμών που θα μπορούσαν να μολύνουν ιατρικά υγρά.
Προηγμένη προσομοίωση CAE: Οι μηχανικοί πρέπει να εκτελούν εκτενείς προσομοιώσεις γεμίσματος, ψύξης και παραμόρφωσης για τη βελτιστοποίηση των διαμέτρων των διαδρόμων και την εξομάλυνση των γωνιών προτού γίνει η κατεργασία του χάλυβα, με αποτέλεσμα η φάση σχεδιασμού να διαρκεί σημαντικά περισσότερο από μία τυπική 8- ή 16-κοίλη μήτρα μορφή .
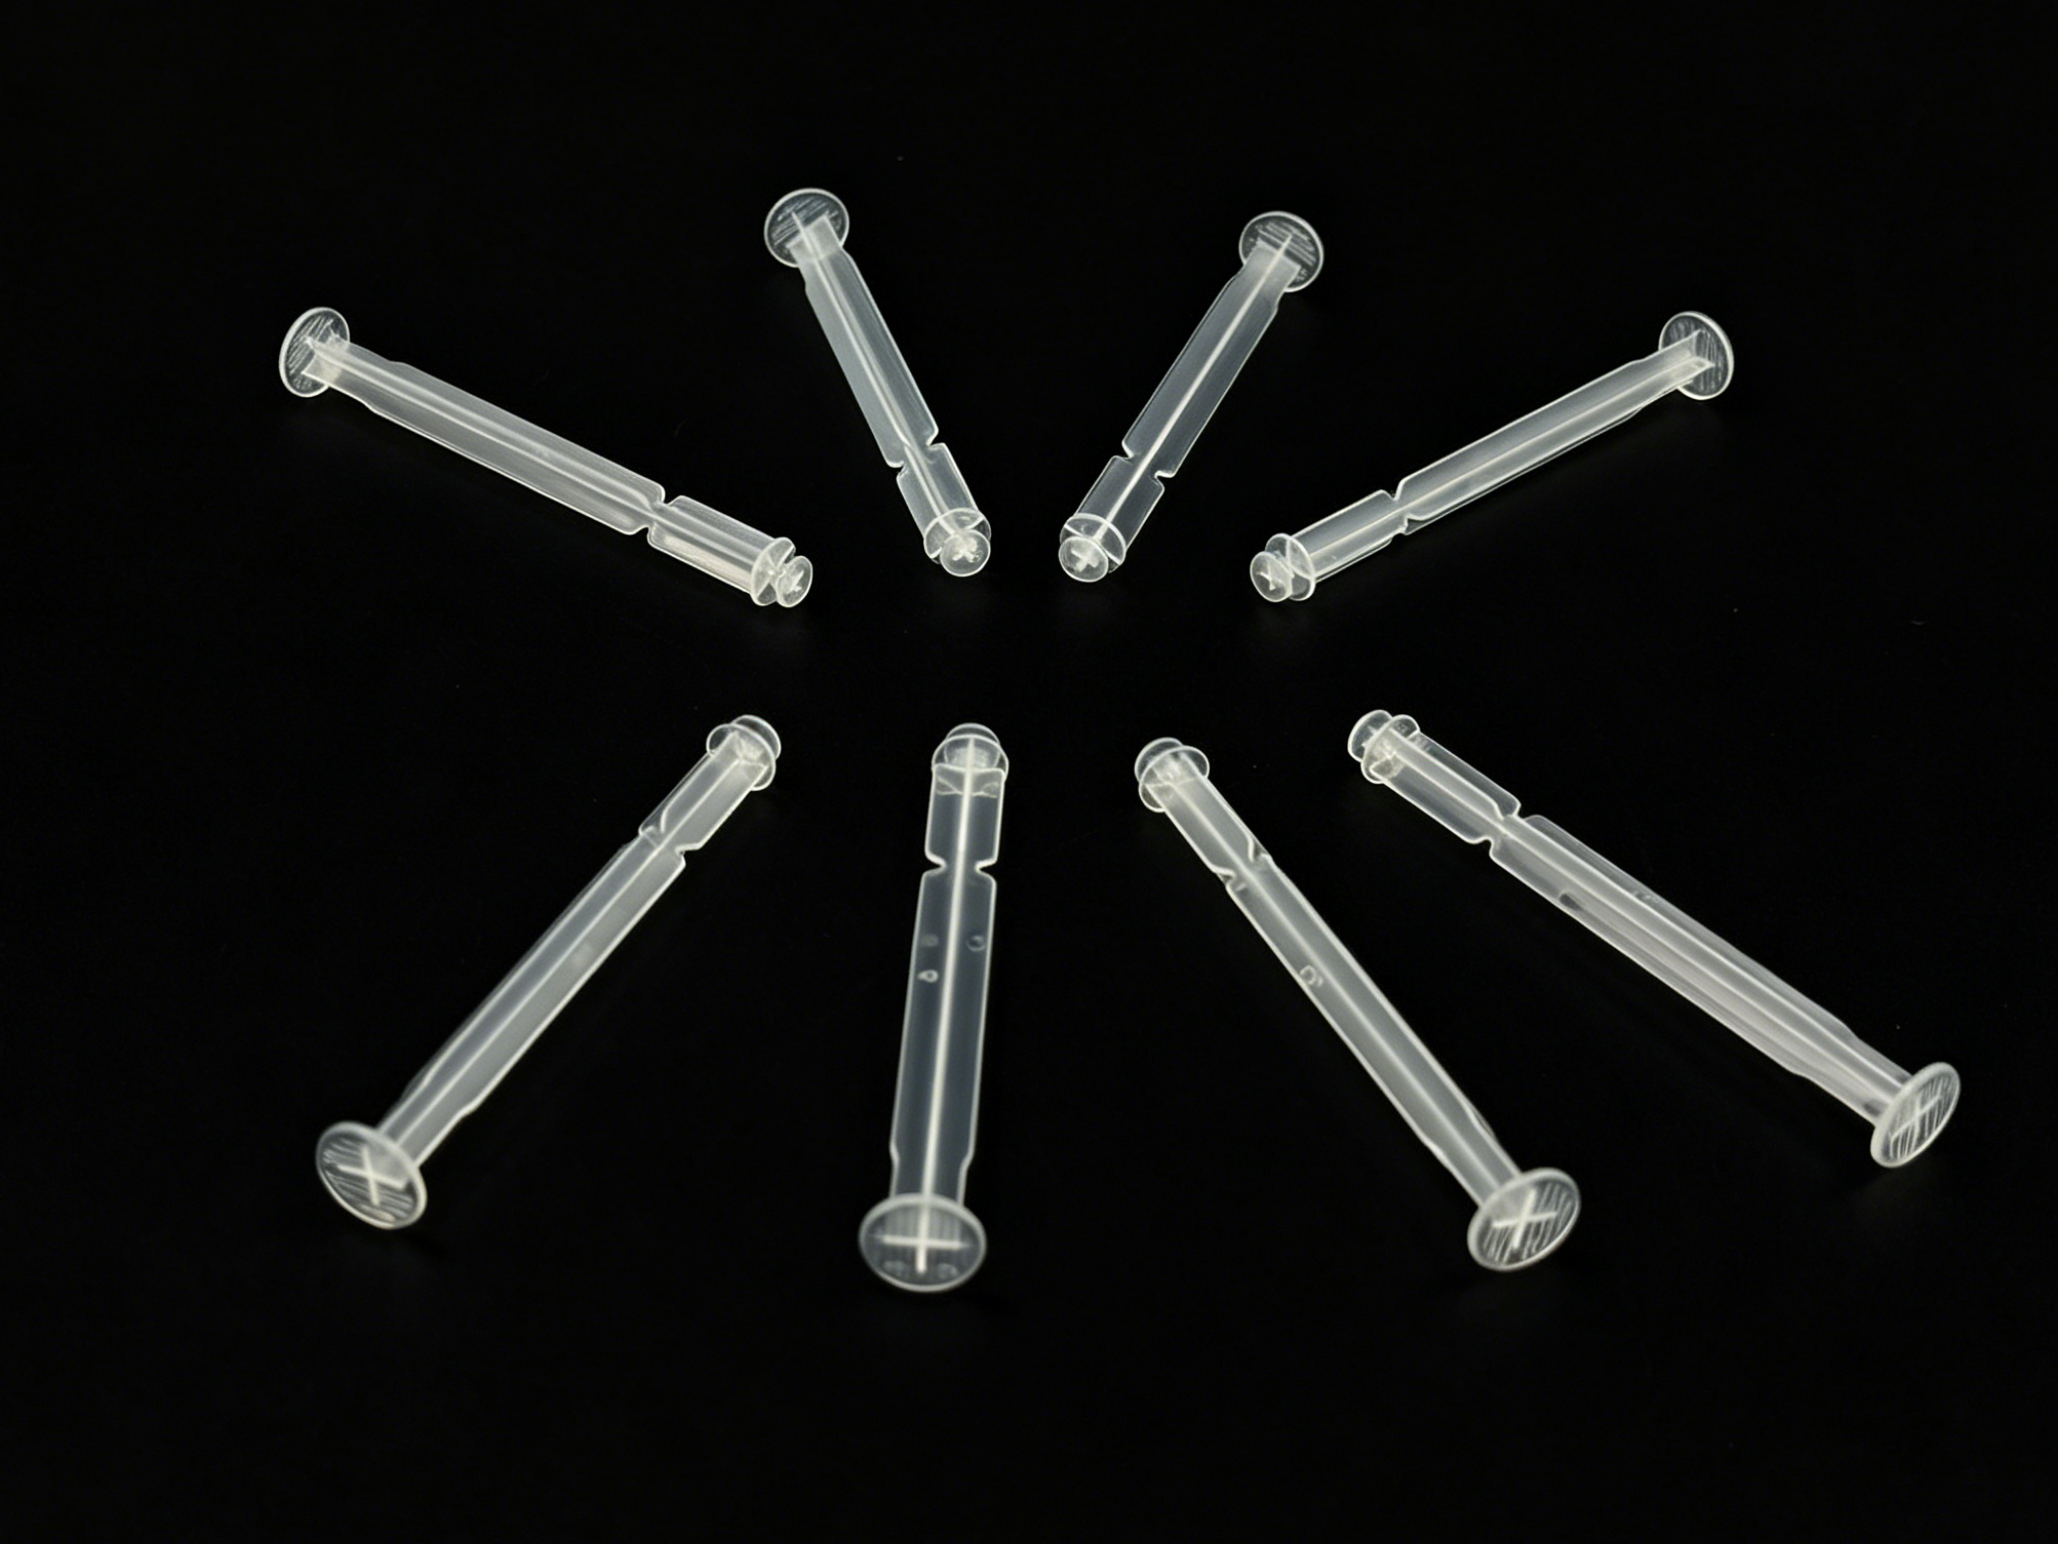
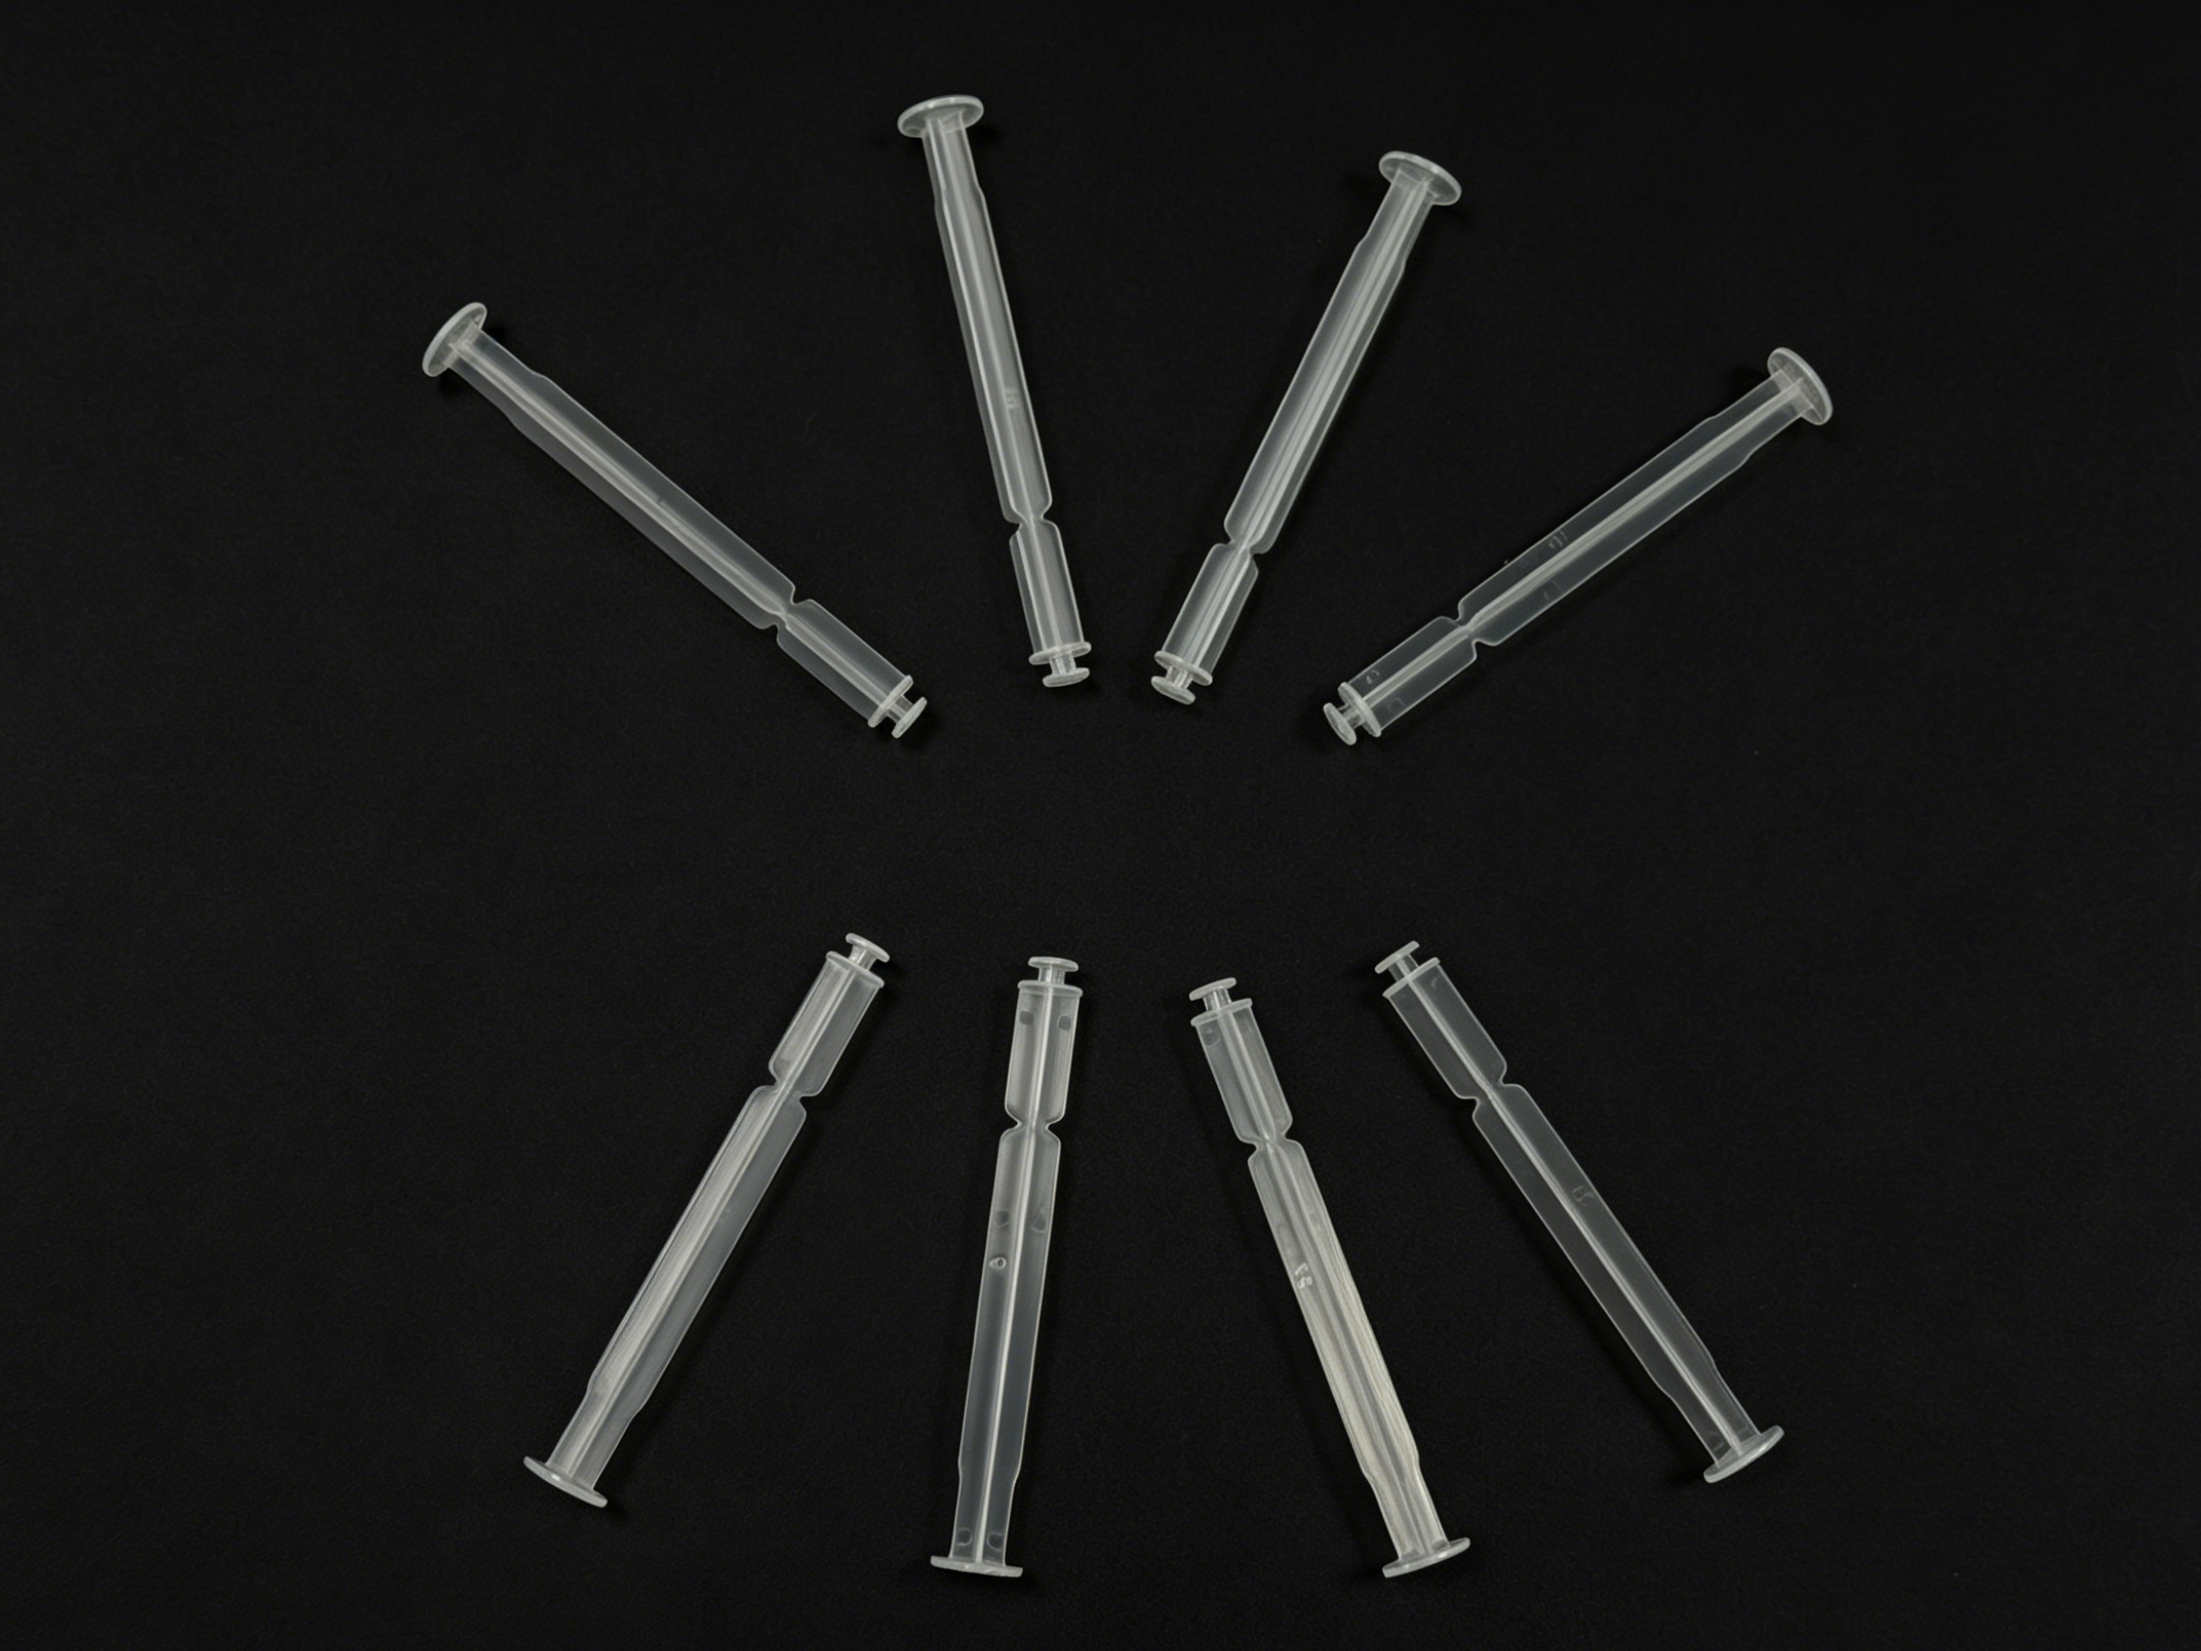
Ένα τυπικό έμβολο σύριγγας ενσωματώνει μία μακριά, λεπτή ράβδο με ένα επίπεδο δίσκο υποστήριξης του αντίχειρα στο άκρο της. Καθώς το μήκος ενός πυρήνα μονής κοιλότητας ξεπερνά συχνά τα 100 mm, η διαχείριση της δομικής σκληρότητας του καλούπια πλαστικών αποτελεί σημαντικό εμπόδιο.
Πρόληψη απόκλισης του πυρήνα: Οι λεπτοί πυρήνες είναι εξαιρετικά ευαίσθητοι σε κραδασμούς κατά τη διαδικασία CNC φρεζαρίσματος, EDM και κοπής με σύρμα, γεγονός που καταστρέφει την ευθύτητα και την κυκλικότητα. Για να διασφαλιστεί η ομαλή κίνηση του εμβόλου και να αποφευχθεί η μπλοκαρισμένη λειτουργία της σύριγγας, η ομοκεντρικότητα μεταξύ της κεφαλής δίσκου και του σώματος της ράβδου σε όλους τους 48 πυρήνες πρέπει να διατηρείται εντός ≤0,01 mm.
Τοποθέτηση ενσωματωμάτων σε επίπεδο μικρομέτρου: Οι θέσεις των υποδοχών εγκατάστασης για τις 48 ενθέσεις κοίλων στις πλάκες του καλουπιού πρέπει να διατηρούν ανοχή ±0,005 mm. Κάθε μικροσκοπική μη συγκέντρωση μετατοπίζει τη γραμμή διαχωρισμού, με αποτέλεσμα ανομοιόμορφο πάχος τοιχώματος και επακόλουθη ασύμμετρη θερμική συρρίκνωση που προκαλεί κάμψη του εμβόλου.
Αυστηρή επίπεδη γραμμή διαχωρισμού: Οι πλάκες μεγάλης επιφάνειας που φιλοξενούν 48 κοίλα παρουσιάζουν εύκολα παραμόρφωση λόγω υπολειμματικής τάσης από τη θερμική κατεργασία και την εντατική μηχανική κατεργασία. Η επιπεδότητα της γραμμής διαχωρισμού πρέπει να διατηρείται εντός ≤0,002 mm/m, ενώ το κενό κλεισίματος πρέπει να είναι μικρότερο των 0,01 mm για την εξάλειψη οποιασδήποτε ακριάς που θα μπορούσε να αφαιρέσει τα ελαστικά μαξιλάρια ή να εισαγάγει σωματίδια στο φάρμακο.
Υψηλή απόδοση σχηματισμός ακριβείας εξαρτάται αποκλειστικά από την ταχύτητα και την ομοιόμορφη αφαίρεση της θερμότητας από το σύστημα.
Συμμετρική ψύξη με διπλό κύκλωμα: Επειδή μια διάταξη με 48 κοίλα είναι συμπιεσμένη σφιχτά, τα κεντρικά κοίλα κρατούν φυσικά περισσότερη θερμότητα από τις εξωτερικές άκρες. Κάθε λεπτός πυρήνας πρέπει να διαθέτει ένα βαθύ-διατρητό, απευθείας ψυκτικό σύστημα με φυσαλίδες ή φουντάνι. Οι ψυκτικές γραμμές στην κινούμενη και τη σταθερή πλευρά του καλουπιού πρέπει να είναι ακριβώς ίδιες ως προς το μήκος και τη διάμετρο, ώστε η συνολική διαφορά θερμοκρασίας του καλουπιού να παραμείνει εντός ±2°C. Τα τοπικά θερμά σημεία προκαλούν μεταβολές στο μήκος των εξαρτημάτων, σημάδια συρρίκνωσης στο κεφαλικό τμήμα του δίσκου και μειωμένη διαφάνεια του υλικού.
Πρόληψη διαρροών και σκουριάς: Για μακροχρόνια μόρφωση πλαστικού σε καθαρά δωμάτια χρήση, η βάση του καλουπιού και οι ενσωματώσεις κατασκευάζονται από ανοξείδωτο χάλυβα S136H ανθεκτικό στη διάβρωση. Οι σφραγίσεις των υδραυλικών γραμμών πρέπει να είναι 100% αδιαπέραστες. Κάθε διαρροή νερού προκαλεί σκουριά, η οποία οδηγεί σε μολυσματικές μαύρες κηλίδες στα διαφανή εξαρτήματα από πολυπροπυλένιο (PP) ή συνομοπολυμερές κυκλικού ολεφινίου (COC).
Οι ιατρικοί εμβολείς απαιτούν τέλεια διαφάνεια και πρέπει να είναι απόλυτα ελεύθεροι από μαύρες κηλίδες ή αποδιάσπαση του υλικού. Η επιφάνεια του καλουπιού καθορίζει απευθείας τις αισθητικές και υγιεινικές ιδιότητες του μορφωμένου προϊόντος.
Προκλήσεις λείανσης βαθιών κοιλοτήτων: Η λείανση των στενών, μικρών εσωτερικών τοίχων 48 ενσωματωμένων μερών βαθιάς κοιλότητας είναι εξαιρετικά εργασιοκίνητη. Οι τεχνικοί πρέπει να λειαίνουν χειροκίνητα κάθε εξάρτημα μέχρι να επιτευχθεί επιφάνεια καθρέφτη με Ra≤0,05 μm. Αυτό εξαλείφει τα ίχνη μηχανικής κατεργασίας, όπου το πλαστικό θα μπορούσε να κολλήσει ή να αποδιασπαστεί κατά τη διάρκεια αναστολής λειτουργίας, διασφαλίζοντας ότι το καλούπι συμμορφώνεται με τα αυστηρά ιατρικά πρότυπα GMP.
Συνοχή και καθαρός σχεδιασμός: Η χειροκίνητη λείανση 48 ταυτόσημων συνόλων απαιτεί εξαιρετική συνοχή· η ανομοιόμορφη πίεση μεταβάλλει τη λαμπρότητα της επιφάνειας και τη συμπεριφορά της μικροσυρρίκνωσης. Συνολικά καλούπι ακριβείας ο σχεδιασμός πρέπει να μην περιλαμβάνει κανένα νεκρό γωνία ή οξείες υποκοίλες περιοχές, όπου το υλικό θα μπορούσε να παγιδευτεί, να καεί και να αποκολληθεί στη γραμμή παραγωγής.
Επειδή οι εμβολοφόροι σύριγγες έχουν μεγάλες επιφάνειες επαφής με τους πυρήνες, οι διαφανείς ιατρικές ρητίνες δημιουργούν συχνά κενό, με αποτέλεσμα να προκαλούνται προβλήματα κόλλησης, λευκασμού λόγω τάσης ή ραγίσματος κατά την εξαγωγή.
Εξαγωγή με συγχρονισμό σε επίπεδο χιλιοστού δευτερολέπτου: Οι καρφίτσες εξαγωγής πρέπει να τοποθετούνται απόλυτα ευθύγραμμα κάτω από την κεφαλή του εμβόλου. Η ομοκεντρικότητα κατεργασίας των οπών των καρφιτσών εξαγωγής πρέπει να είναι ≤0,005 mm. Ολόκληρη η πλάκα εξαγωγής πρέπει να κινείται με συγχρονισμό σε επίπεδο χιλιοστού δευτερολέπτου, ώστε οι ανομοιόμορφες δυνάμεις να μην καμφθούν οι εύκαμπτες, λεπτότοιχες ράβδοι.
Σχεδιασμός αεραγωγών για διάλυση του κενού: Μικρο-αεραγωγοί υποδιαιρέσεις με μέγεθος μεταξύ 0,012 mm και 0,015 mm γίνονται στρατηγικά διαβρωμένες στους πυρήνες για τη διάλυση του κενού κατά την απελευθέρωση, χωρίς να προκαλούνται ανεπιθύμητες υπερβολικές ροές υλικού (flash). Οι γωνίες απόσυρσης (draft angles) πρέπει να ελέγχονται αυστηρά: εάν είναι πολύ μικρές, προκαλούνται γρατζουνιές στο εξάρτημα· εάν είναι πολύ μεγάλες, παραβιάζουν το αυστηρό χωρικό περιθώριο διαστάσεων που απαιτείται για την αυτόματη συναρμολόγηση.
Ολοκλήρωση με υψηλής ταχύτητας αυτοματοποίηση: Υψηλής απόδοσης μόρφωση σε καθαρό χώρο οι διαδικασίες μετρούνται σε ρομποτικά συστήματα ανάληψης και τοποθέτησης. Μια ελάχιστη διαφορά στον κύκλο εξώθησης μπορεί να προκαλέσει την αποτυχία του ρομπότ να πιάσει ένα εξάρτημα, με αποτέλεσμα ζημιά στο εργαλείο ή γρατζουνισμένα εξαρτήματα.
Η λειτουργία σε υψηλές ταχύτητες 24 ώρες το 24ωρο για την παραγωγή εκατομμυρίων εξαρτημάτων ετησίως επιβάλλει τεράστια μηχανική τάση στο χάλυβα των καλουπιών.
Διαχείριση της παραμόρφωσης του υλικού: Προηγμένες βαθμίδες όπως οι S136 ή STAVAX είναι ενιαία σκληρυμένες σε σκληρότητα HRC48–52. Ωστόσο, μεγάλες πλάκες με 48 θύρες οπών παραμορφώνονται εύκολα κατά τη θερμική κατεργασία. Η διόρθωση αυτής της παραμόρφωσης απαιτεί περίπλοκους κύκλους αποκατάστασης τάσεων και σταθεροποίησης με βαθιά κρυογενική κατάψυξη, προκειμένου να αποφευχθεί η απόρριψη ολόκληρης της πλάκας.
Αντοχή στη φθορά και ανταλλαξιμότητα: Η υψηλής συχνότητας τριβή σε 48 ευαίσθητες κύριες καρφίτσες προκαλεί γρήγορη φθορά. Οι καρφίτσες πρέπει να υποστούν ειδική πολύτιμη λείανση (mirror-polishing) και στη συνέχεια επεξεργασία νιτριδίωσης για να αυξηθεί η σκληρότητα της επιφάνειας και η αντοχή στη διάβρωση από επιθετικές ιατρικές ρητίνες. Κατά κύριο λόγο, το εργαλείο πρέπει να διαθέτει μοντουλαρικό σχεδιασμό, όπου όλα τα 48 ενσωματώματα είναι πλήρως ανταλλάξιμα για γρήγορη συντήρηση επιτόπου.
Πρόληψη της ελαστικότητας της βάσης καλουπιού: Υπό έντονες δυνάμεις σύσφιξης, οι μεγάλες βάσεις καλουπιών μπορούν να υφίστανται μικρο-ελαστικότητα, προκαλώντας απόκλιση της ομοκεντρικότητας των κοιλοτήτων. Το σχέδιο πρέπει να περιλαμβάνει ενισχυμένο πλαίσιο καλουπιού, ενισχυμένους κωνικούς μηχανισμούς σύνδεσης (taper locks) σε όλες τις τέσσερις πλευρές και δύο καθοδηγητικούς άξονες για να διατηρείται η συνολική δομή απόλυτα σταθερή.
Το τελικό ορόσημο για οποιοδήποτε ειδικό η έγχυση για τον τομέα υγείας περιουσιακό στοιχείο είναι η εκπλήρωση αυστηρών πρωτοκόλλων ποιότητας, παρακολούθησης και ρυθμιστικής επικύρωσης.
Μικρο-συναρμολόγηση: Η τελική συναρμολόγηση πρέπει να πραγματοποιείται σε εργαστήριο καθαρότητας με ελεγχόμενη θερμοκρασία. Αφού οι σταθερές και κινητές μισές του καλουπιού συναρμολογηθούν, η αξονική στοίχιση κάθε μεμονωμένης κοιλότητας ελέγχεται με μηχάνημα συντεταγμένων (CMM). Μια απόκλιση μεγαλύτερη των 0,008 mm σε μία μόνο κοιλότητα ακυρώνει ολόκληρο το μπλοκ, καθιστώντας τη φάση συναρμολόγησης 2 έως 3 φορές πιο χρονοβόρα από ένα τυπικό εμπορικό καλούπι.
Εκτενής τεκμηρίωση δεδομένων: Οι ομάδες ελέγχου ποιότητας χρησιμοποιούν μηχανήματα συντεταγμένων (CMM), μηχανήματα μέτρησης κυκλικότητας και προφιλόμετρα για να καταγράφουν ακριβείς μετρήσεις για κάθε μεμονωμένο πυρήνα, ενσωμάτωμα, πύλη και καρφί εξαγωγής. Αυτό το τεράστιο όγκο δεδομένων ελέγχου αποτελεί τη βασική τεκμηρίωση επαλήθευσης που απαιτείται για την παρακολούθηση ιατρικών συσκευών.
Υλικά μηδενικής μόλυνσης: Για να πιστοποιηθεί ότι παράγει oem ιατρικά προϊόντα δεν επιτρέπεται κανένα μέρος του καλουπιού που έρχεται σε επαφή με το πλαστικό να περιέχει βαρέα μέταλλα, όπως το χαλκός ή ο μόλυβδος. Όλες οι επεξεργασίες χάλυβα, τα πολυτήρια και τα λιπαντικά για κινούμενα μέρη πρέπει να συνοδεύονται από επίσημες εκθέσεις πιστοποίησης βιοσυμβατότητας και μη τοξικότητας, διασφαλίζοντας ότι το τελικό προϊόν ενσωματώνεται απρόσκοπτα σε ένα αυτοματοποιημένο περιβάλλον παραγωγής ιατρικής ποιότητας.
 ΤΕΛΕΥΤΑΙΑ ΕΙΔΗΣΕΙΣ
 EN