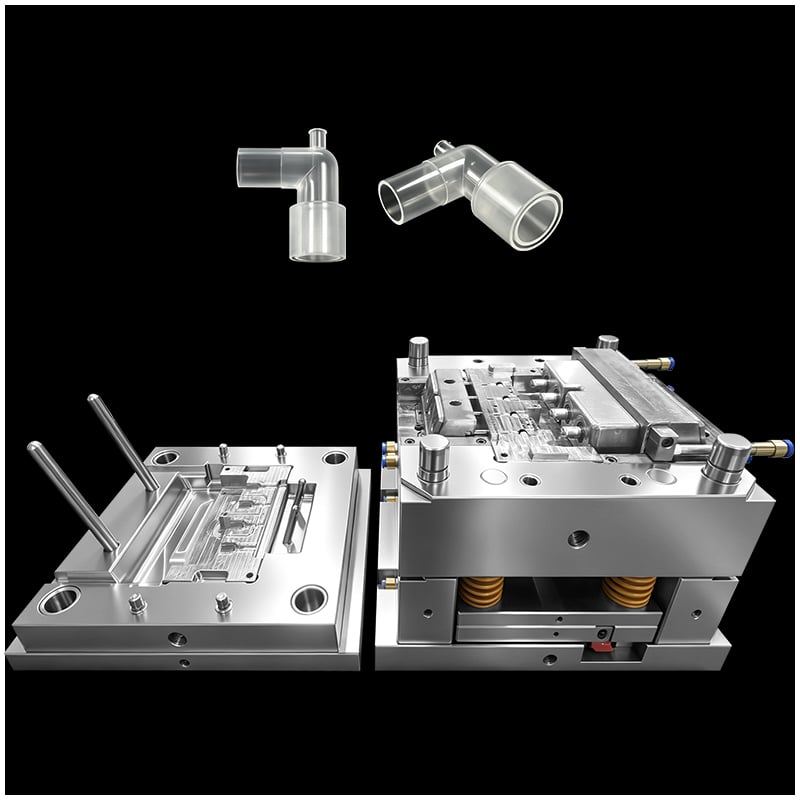
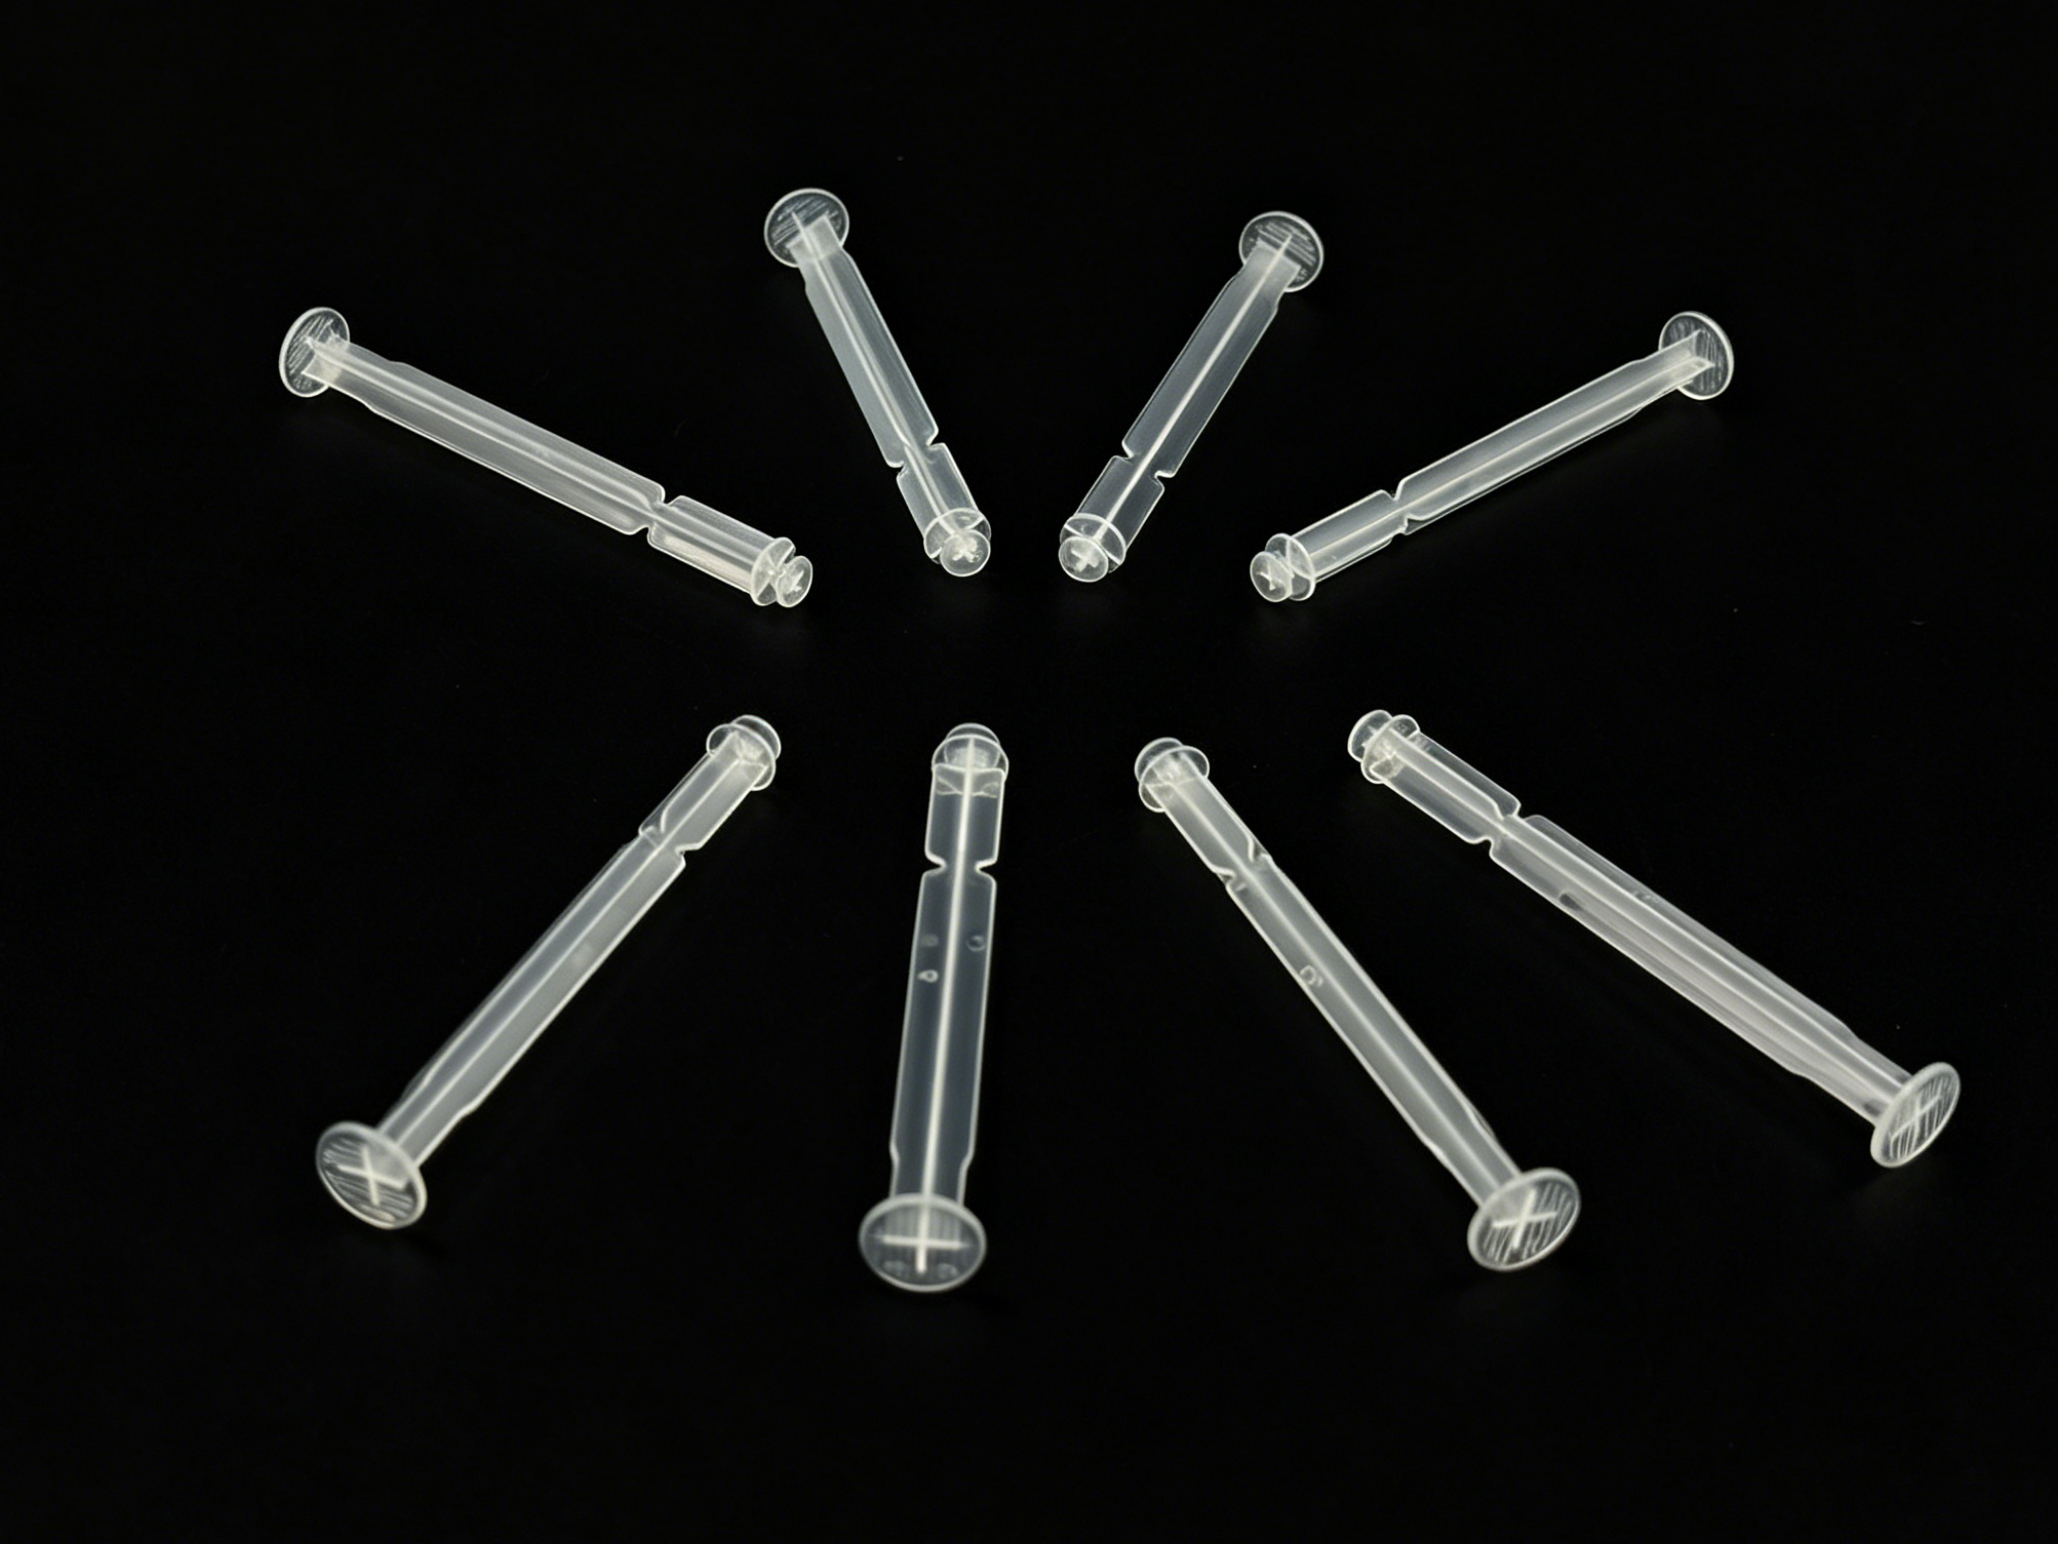
Tillverkning av medicinska förbrukningsartiklar i stora volymer kräver en perfekt balans mellan hastighet, precision och strikt efterlevnad av regleringskrav. Bland dessa komponenter utgör stötfångarstaven till en medicinsk spruta en klassisk ingenjörsutmaning.
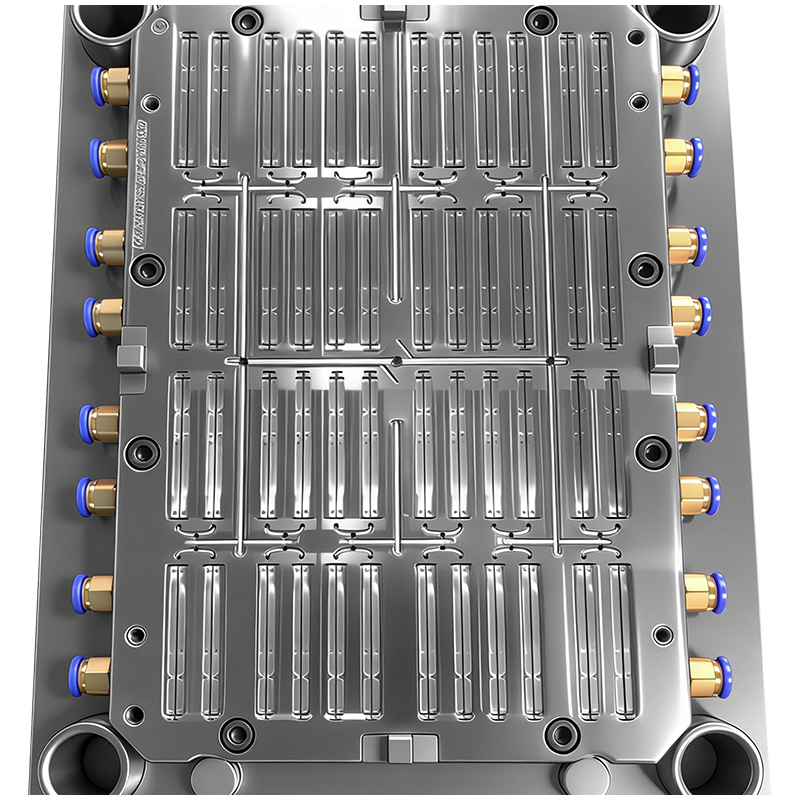
När du skalar upp produktionen till en 48-hålsspruta injektionsformgjutning , ökar komplexiteten exponentiellt. Att tillverka en smal, kristallklar plastformad del under medicinska renrumsvillkor innebär en tredubbel begränsning: lång/smal produktgeometri, medicinska hygienkrav och långsiktig stabilitet i massproduktion.
För att uppnå framgångsrik, högeffektiv för att göra en medicinsk produkt , måste ingenjörer övervinna betydande tillverkningsflaskhalsar inom sju kritiska design- och produktionsdimensioner.
|
|
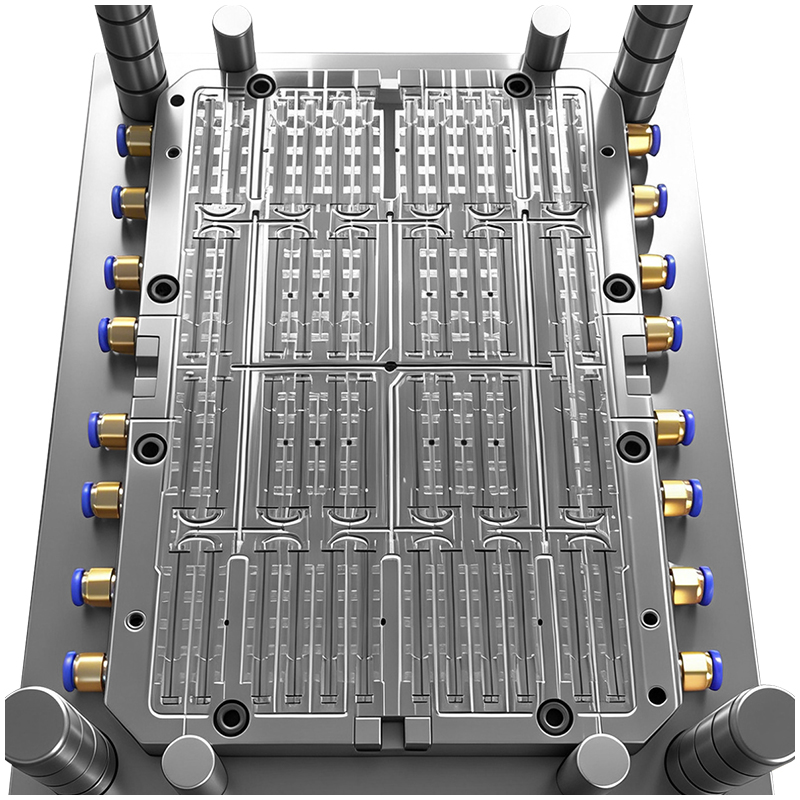
I hög-hålssprutor sprutgjutning , är jämn smältpåströmning den avgörande faktorn för delens konsekvens. En 48-hålslayout kräver komplex, flernivådelad sprutkanalstruktur.
Geometrisk jämfört med reologisk balans: Att helt enkelt göra sprutkanalerna geometriskt identiska räcker inte. Variationer i skjuvhastigheter orsakar temperaturskillnader och tryckfall inom smältan. För en tunnväggig, smal sprutpåfyllningskolvmatta leder även en liten obalans till ofullständiga gjutningar, dimensionsavvikelser eller viktvariationer. Eftersom medicinsk kvalitetssäkring inte tolererar några fel, kommer små fyllningsinkonsekvenser att orsaka synliga sammanfogningslinjer, deformation eller mikrobubblor, vilket resulterar i omedelbar avvisning av komponenten.
Precision hos varmkanalsystem: Ett 48-kavitetssystem bygger på en flerdrops-varmkanalskonfiguration. Temperaturen för varje munstycke, ingående portens diameter samt justeringen av ventilstiftet måste vara fullständigt enhetlig. En temperaturskillnad större än 2 °C mellan munstyckena orsakar ojämn volymetrisk krympning. Dessutom kräver mikropunktsportarna en bearbetningstolerans inom ±0,003 mm för att säkerställa flashfri, automatisk avkoppling och förhindra att lösa burar förorenar medicinska vätskor.
Avancerad CAE-simulering: Ingenjörer måste utföra omfattande fyllnings-, kyl- och warpage-simuleringar för att optimera sprutgångarnas diameter och släta av hörnen innan stål skärs, vilket gör designfasen betydligt längre än en standard 8- eller 16-hålig form form .
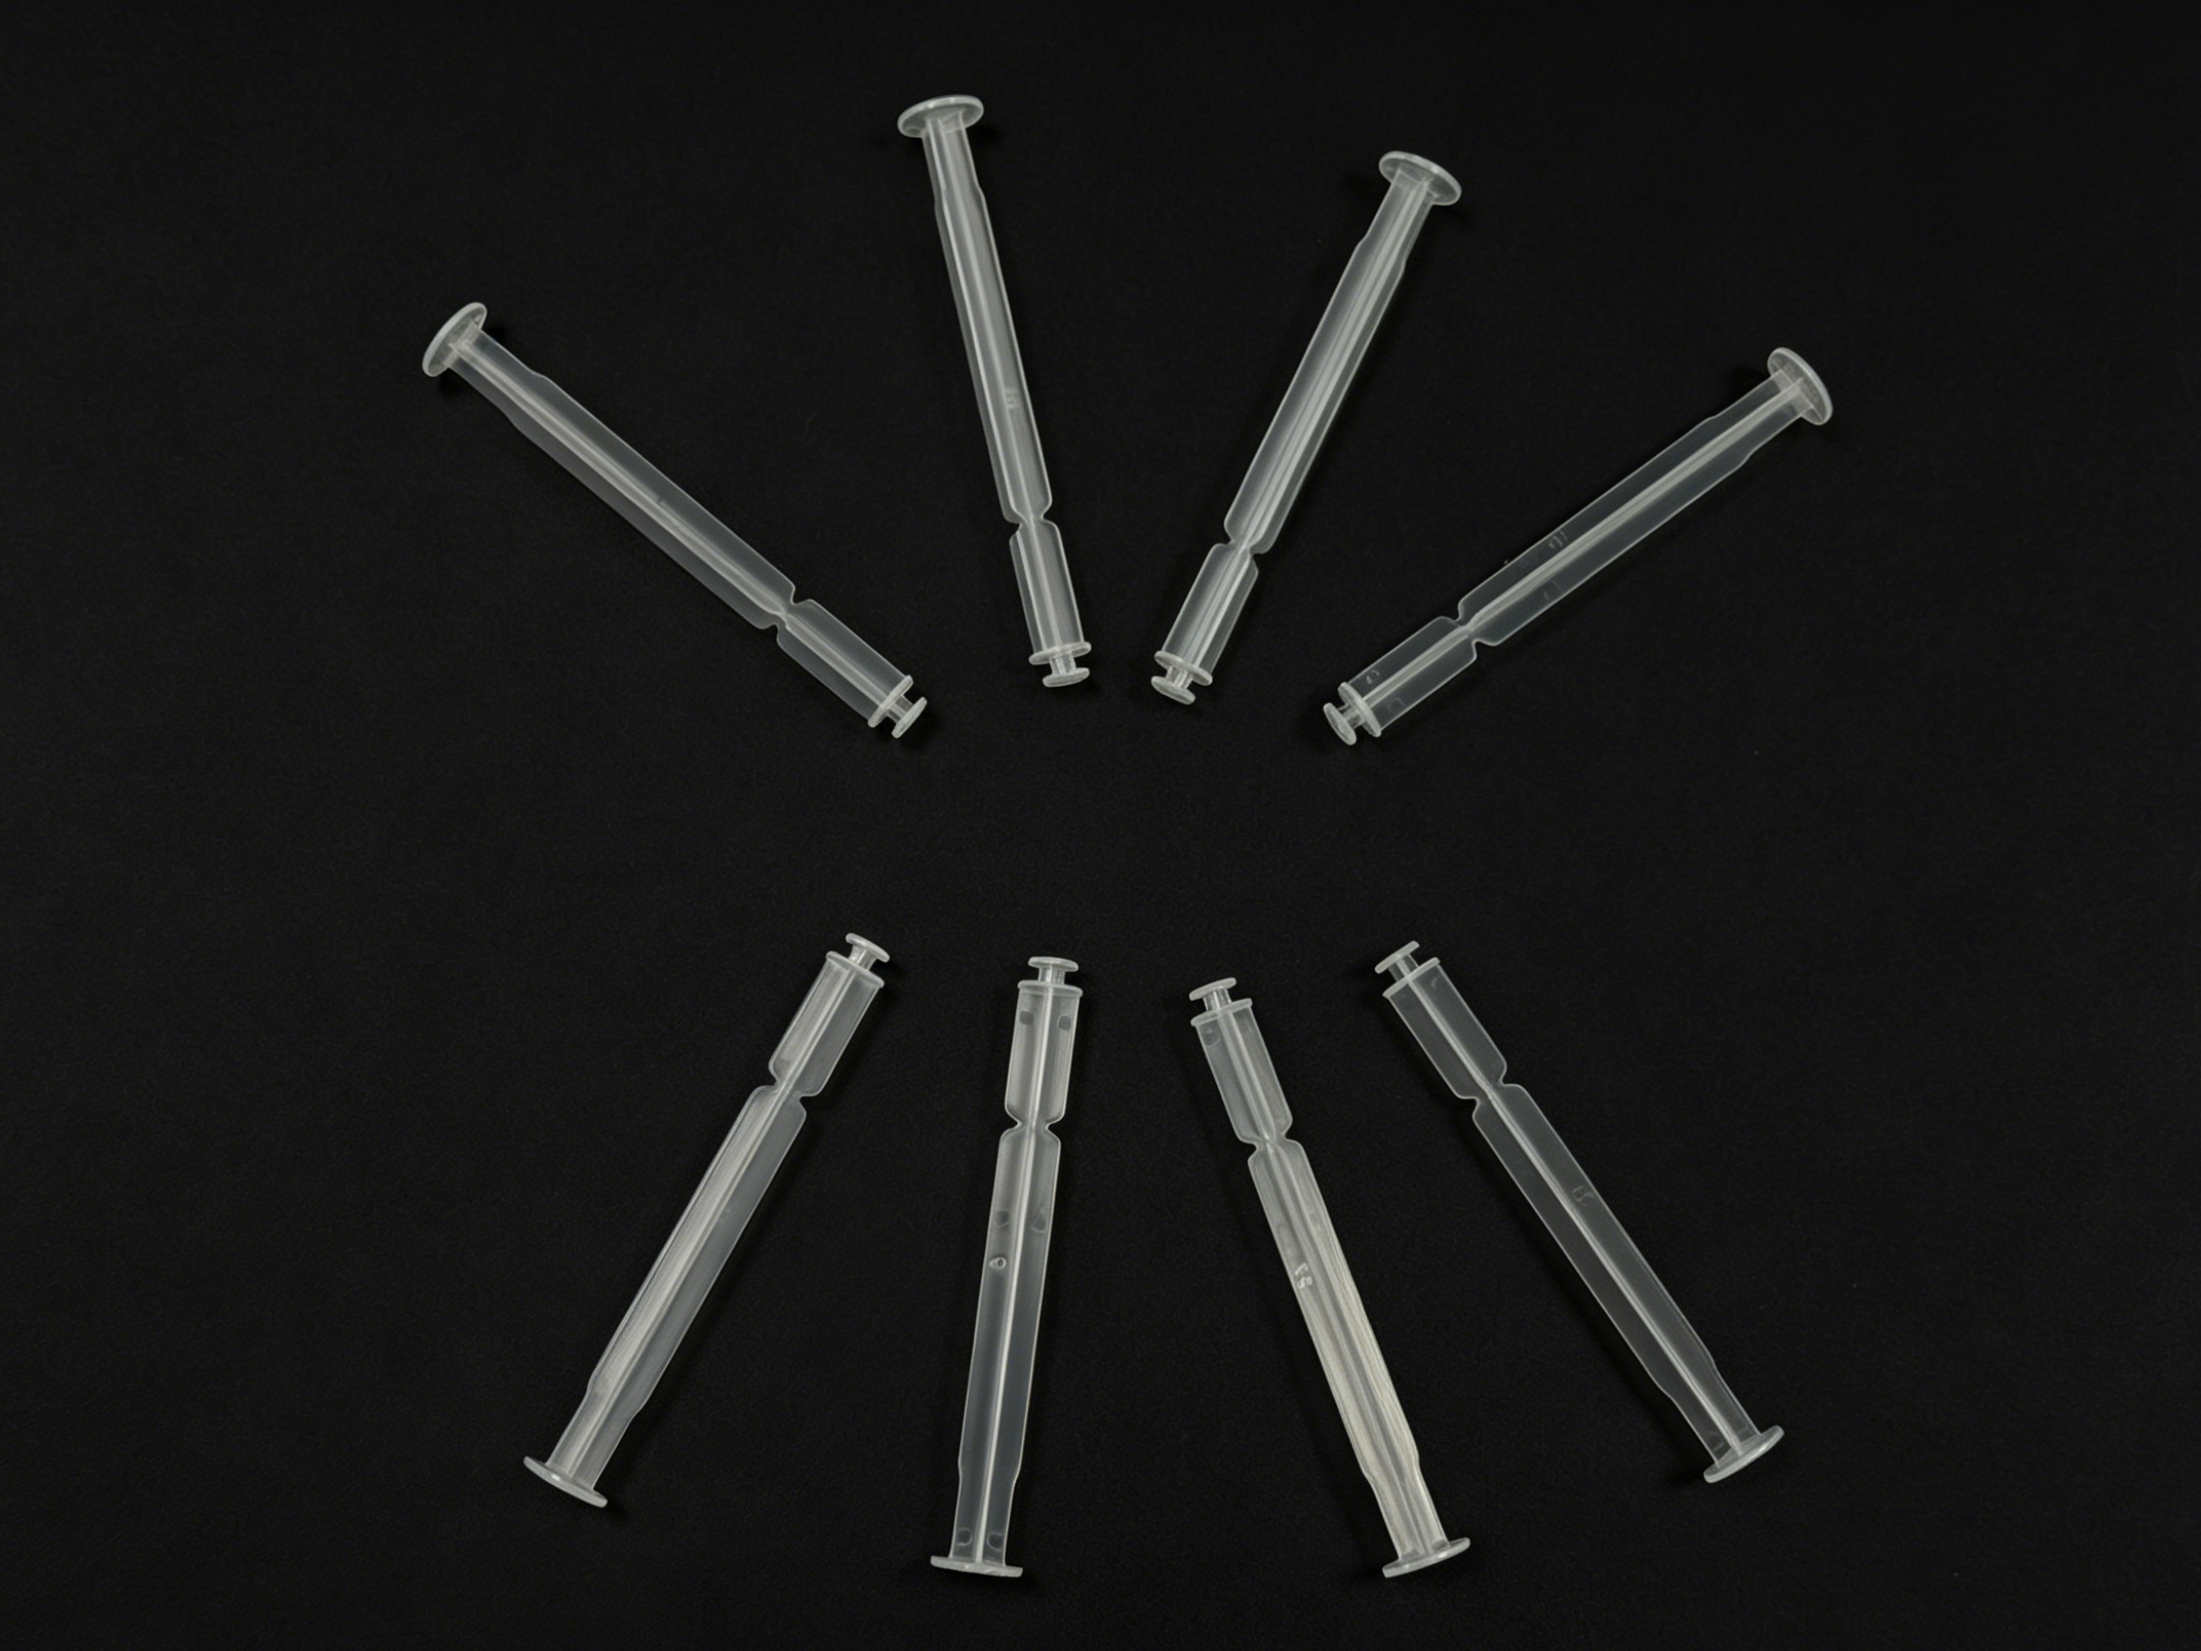
En standardspritspåfyllare integrerar en lång, tunn stav med en plan tumstödisk vid änden. Med en enskild kärnas längd som ofta överstiger 100 mm är hanteringen av kärnans strukturella styvhet en plastformverktyg större utmaning.
Förhindra kärnens böjning: Smala kärnor är mycket känslomässiga för vibrering under CNC-fräsning, elektrisk urladdningsbearbetning (EDM) och trådskärning, vilket förstör rakhet och rundhet. För att säkerställa smidig rörelse hos påfyllaren och undvika att spriten klistrar fast måste koncentriciteten mellan diskhuvudet och stavkroppen på alla 48 kärnor hållas inom ≤ 0,01 mm.
Positionering av insats på mikronnivå: Installationsfackens positioner för de 48 hålforminsatserna på formplattorna måste upprätthålla en tolerans på ±0,005 mm. En mikroskopisk feljustering förskjuter delningslinjen, vilket resulterar i ojämn väggtjocklek och efterföljande asymmetrisk termisk krympning som böjer kolven.
Strikt planhet hos delningslinjen: Stora plattor som håller 48 hålformer deformeras lätt på grund av restspänningar från värmebehandling och tung bearbetning. Planheten hos delningslinjen måste hållas inom ≤0,002 mm/m, och stängningsglipan måste vara mindre än 0,01 mm för att eliminera all spricka som annars kan skava av gummiodlingar eller introducera partiklar i läkemedlet.
Högeffektivitet precisionsgjutning beror helt och hållet på hur snabbt och jämnt värme tas bort från systemet.
Symmetrisk tvåkrets-kylning: Eftersom en 48-hålslayout är packad tätt tillsammans behåller centrala hål naturligt mer värme än ytterkanterna. Varje smalt kärn måste ha en djupt borrad, direktkyld bubblar- eller fontänkrets. Kylrören på den rörliga och den fasta sidan måste spegla varandra exakt när det gäller längd och diameter för att hålla den totala temperaturvariationen i formen inom ±2 °C. Lokaliserade heta fläckar orsakar variationer i delens längd, sjunkmärken vid skivhuvudet och minskad materialgenomskinlighet.
Undvik läckage och rostning: Under lång tid plasttillverkning i renrum , används rostfritt stål S136H med korrosionsbeständighet för formbasen och insatsdelarna. Tätningen av vattledningarna måste vara 100 % läckfri. Eventuell vattentäthetsbrist orsakar rost, vilket leder till svarta fläckar på transparent polypropen (PP) eller cyklisk olefinkopolymers (COC) delar.
Medicinska stötar kräver fullständig genomskinlighet och måste vara helt fria från svarta fläckar eller materialförändringar. Verktygets yta påverkar direkt den estetiska och hygieniska kvaliteten hos det formade produkten.
Utmaningar med polering av djupa hål: Att polera de smala, trånga inre väggarna i 48 djupa hålinsatser är exceptionellt arbetskrävande. Tekniker måste polera varje komponent för hand till en spegelglans med Ra≤0,05 μm. Detta eliminerar maskinbearbetningsmärken där plast kan fastna eller försämras under driftstopp, vilket säkerställer att verktyget uppfyller strikta medicinska GMP-standarder.
Konsistens och ren design: Att polera 48 identiska set för hand kräver mästerlig konsistens; ojämn tryckbelastning förändrar ytglansen och mikrokrökningens beteende. Den totala precisions mögel designen måste sakna döda hörn eller skarpa underskärningar där material kan stagnera, brinna och lossna i produktionslinjen.
Eftersom sprutkolvar har stora ytor i kontakt med kärnorna skapar de transparenta medicinska plasterna ofta ett vakuum, vilket gör dem benägna att fastna, få stressvitning eller spricka vid utkastning.
Utkastning på millisekundnivå med synkronisering: Utkastningsnålarna måste placeras exakt lodrätt under kolvhuvudet. Koncentriciteten vid bearbetning av hålen för utkastningsnålarna får inte överstiga ≤0,005 mm. Hela utkastningsplattan måste röra sig med synkronisering på millisekundnivå så att ojämna krafter inte böjer de flexibla, tunnväggiga stängerna.
Ventilationsdesign för brytning av vakuum: Mikroventilationsrännor med mått mellan 0,012 mm och 0,015 mm slipas strategiskt in i kärnorna för att bryta vakuumet vid frigöring utan att orsaka överskottsmaterial (flash). Drautningen måste kontrolleras noggrant – för liten ger upphov till repor på delen; för stor innebär att den stränga dimensionella toleransen för automatisk montering inte uppfylls.
Integration för höghastighetsautomatisering: En högproduktiv renrumsmouldning processräkningar på robotbaserade plock-och-placeringssystem. En minimal variation i utkasthöjden kan få en robot att missa en del, vilket leder till verktygsskada eller repade komponenter.
Att köra höghastighetscykler dygnet runt för att tillverka miljoner delar per år utsätter verktygsstål för enorm mekanisk belastning.
Hantering av materialdeformation: Premiumklasser som S136 eller STAVAX är genomhärdade till HRC 48–52. Stora plattor med 48 fickor deformeras dock lätt vid värmebehandling. Att rätta till detta kräver komplexa spänningsavlastnings- och kryogeniska djupfrysstabiliseringscykler för att förhindra att hela plattan måste kasseras.
Slitagebeständighet och utbytbarhet: Högfrekvent friktion på 48 känslomässigt kritiska kärnstift orsakar snabb slitage. Kärnorna måste genomgå specialiserad spegelpolering följt av nitridbehandlingar för att öka ytthårdheten och korrosionsbeständigheten mot aggressiva medicinska harsar. Avgörande är att verktyget har en modulär design där alla 48 insatsdelar är fullständigt utbytbara för snabb underhåll på plats.
Förhindra böjning av formbasen: Under intensiva stängkraftsbelastningar kan stora formbaser uppleva mikroböjning, vilket påverkar centrumkoncentriciteten i formhålrummen. Konstruktionen måste omfatta en tjockare formram, tunga interlockande konisklås på alla fyra sidor samt dubbla guidstavar för att säkerställa att monteringen förblir perfekt styv.
Den sista milsten för varje specialanpassad moulding för hälsovård tillgång är att uppfylla strikta krav på kvalitetsspårning och regleringsmässig validering.
Mikromontering: Slutmonteringen måste utföras i en temperaturreglerad renrumslabb. När den fasta och den rörliga halvan stängs kontrolleras den individuella axiella justeringen för varje formhål med en koordinatmätmaskin (CMM). En avvikelse större än 0,008 mm i ett enskilt formhål gör hela blocket otillåtet, vilket innebär att monteringsfasen blir två till tre gånger längre än för ett standardkommersiellt verktyg.
Utomordentlig dataregistrering: Kvalitetskontrollteam använder CMM:er, rundhetstestare och profilometer för att logga exakta mätvärden för varje enskild kärna, infogning, sprött och utmatningsstift. Denna omfattande inspektionsdata utgör den grundläggande valideringsdokumentation som krävs för spårning av medicintekniska produkter.
Material utan kontamination: För att certifieras för produktion av oem medicinska produkter , ingen del av formen som interagerar med plasten får innehålla tungmetaller som koppar eller bly. Alla stålbehandlingar, poleringsmedel och smörjmedel för rörliga delar måste stödjas av officiella certifikat för biokompatibilitet och icke-toxicitet, vilket säkerställer att den slutliga produkten integreras sömlöst i en automatiserad tillverkningsmiljö av medicinsk kvalitet.
 Senaste nytt
 EN