
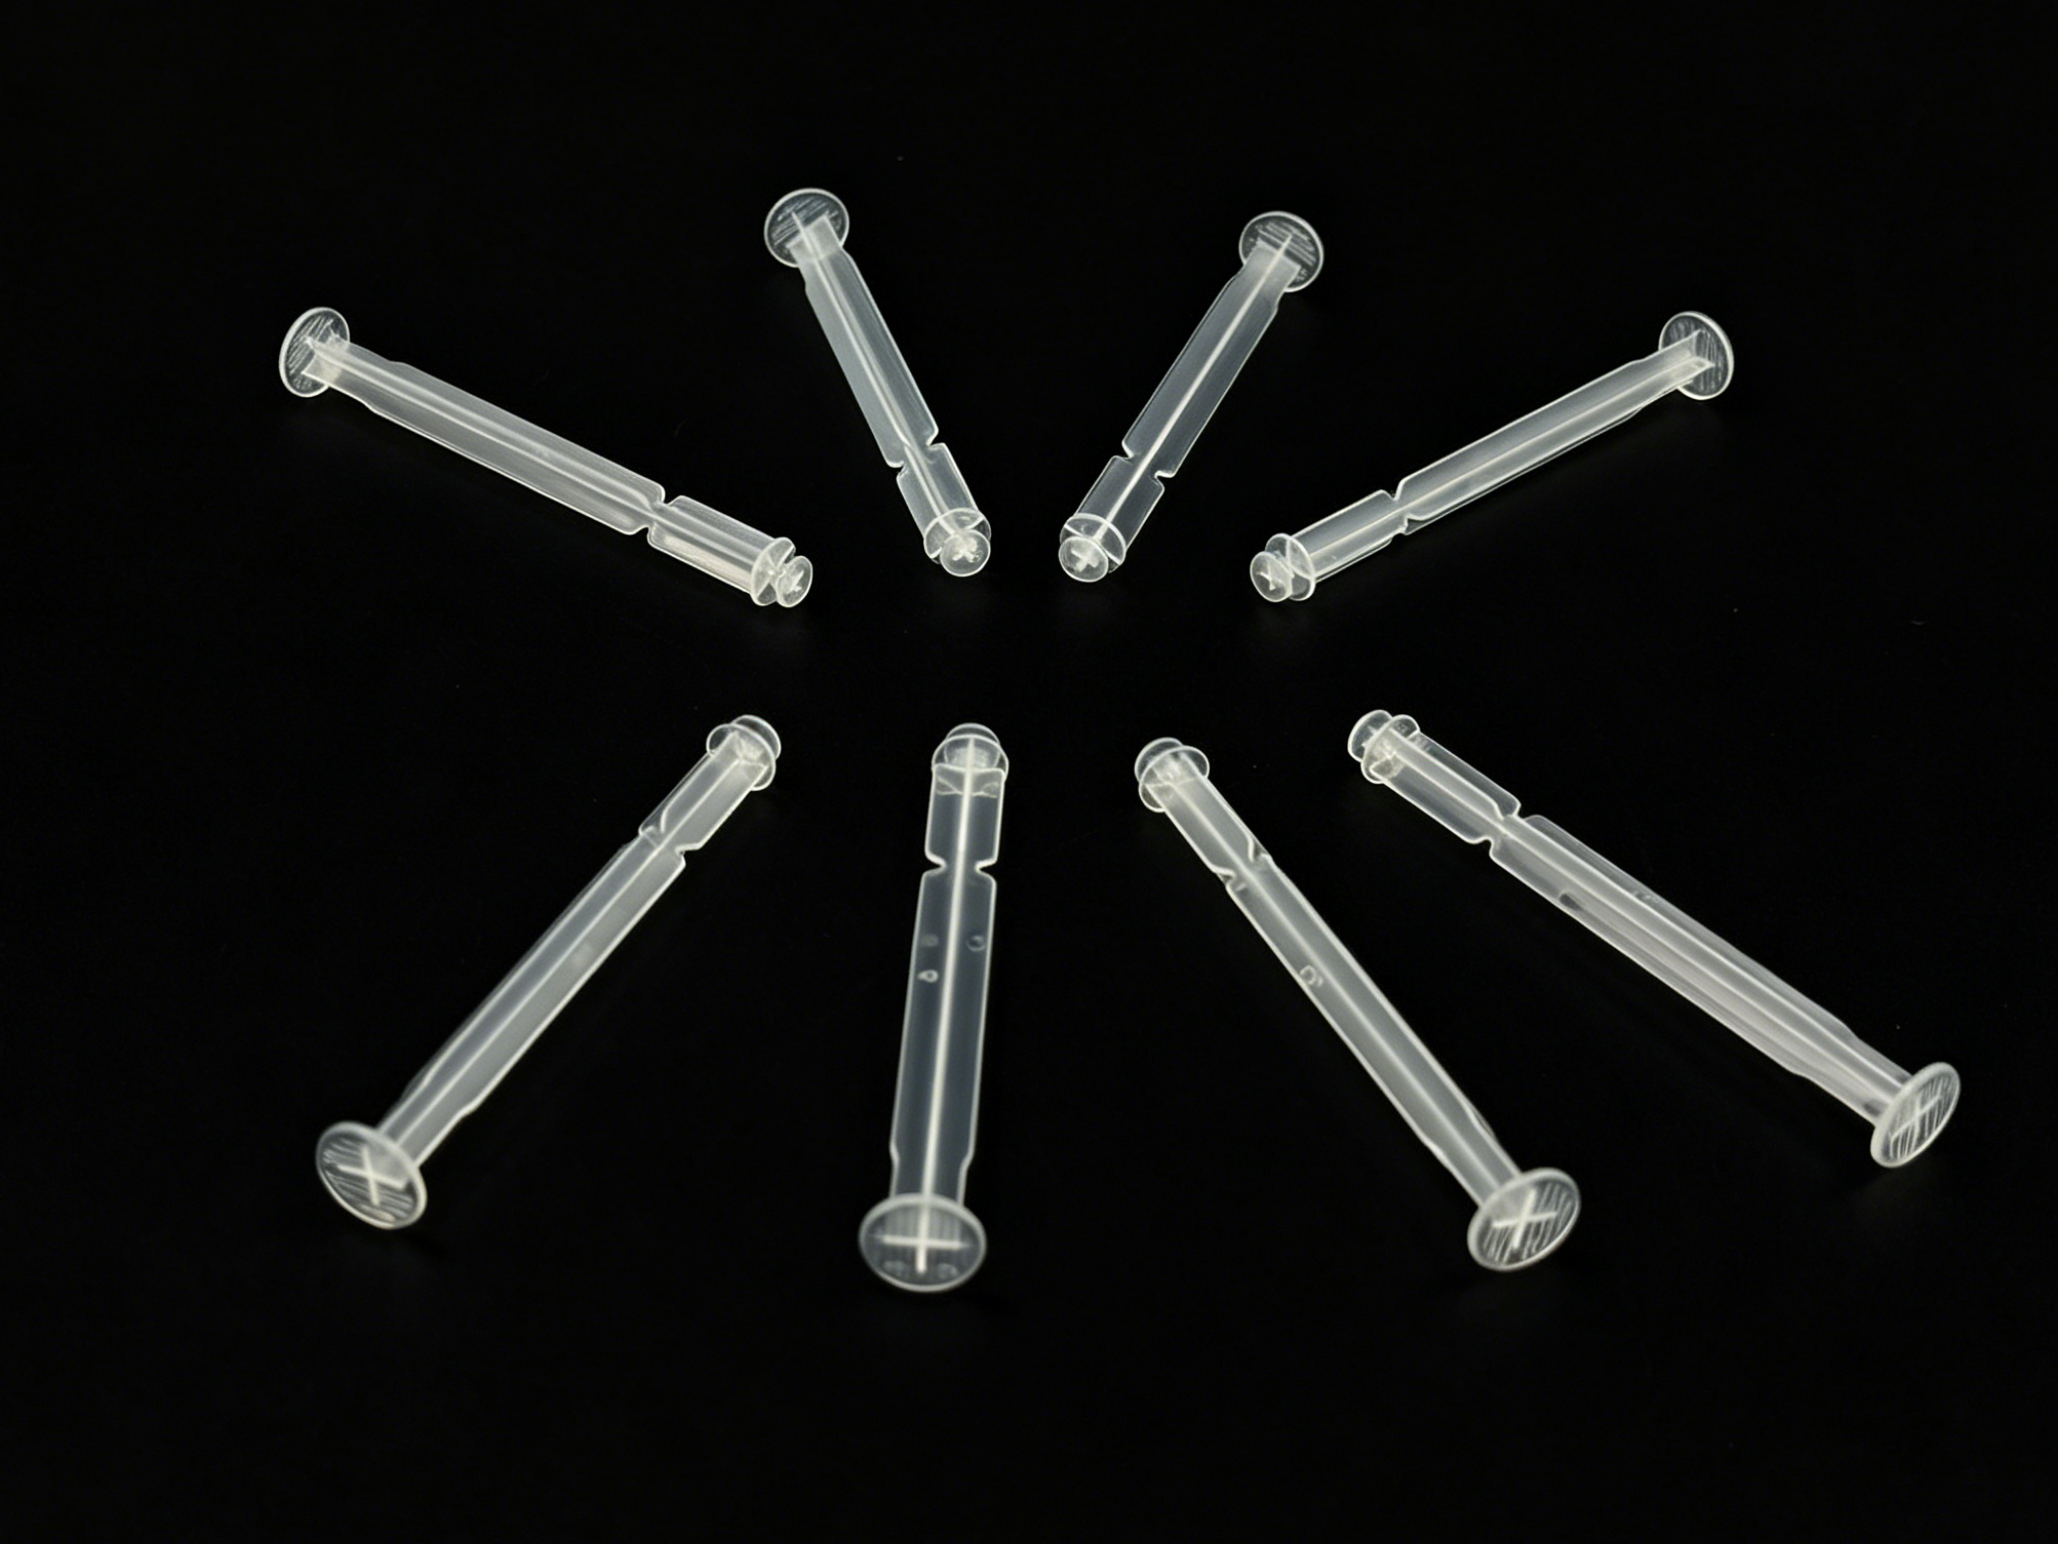
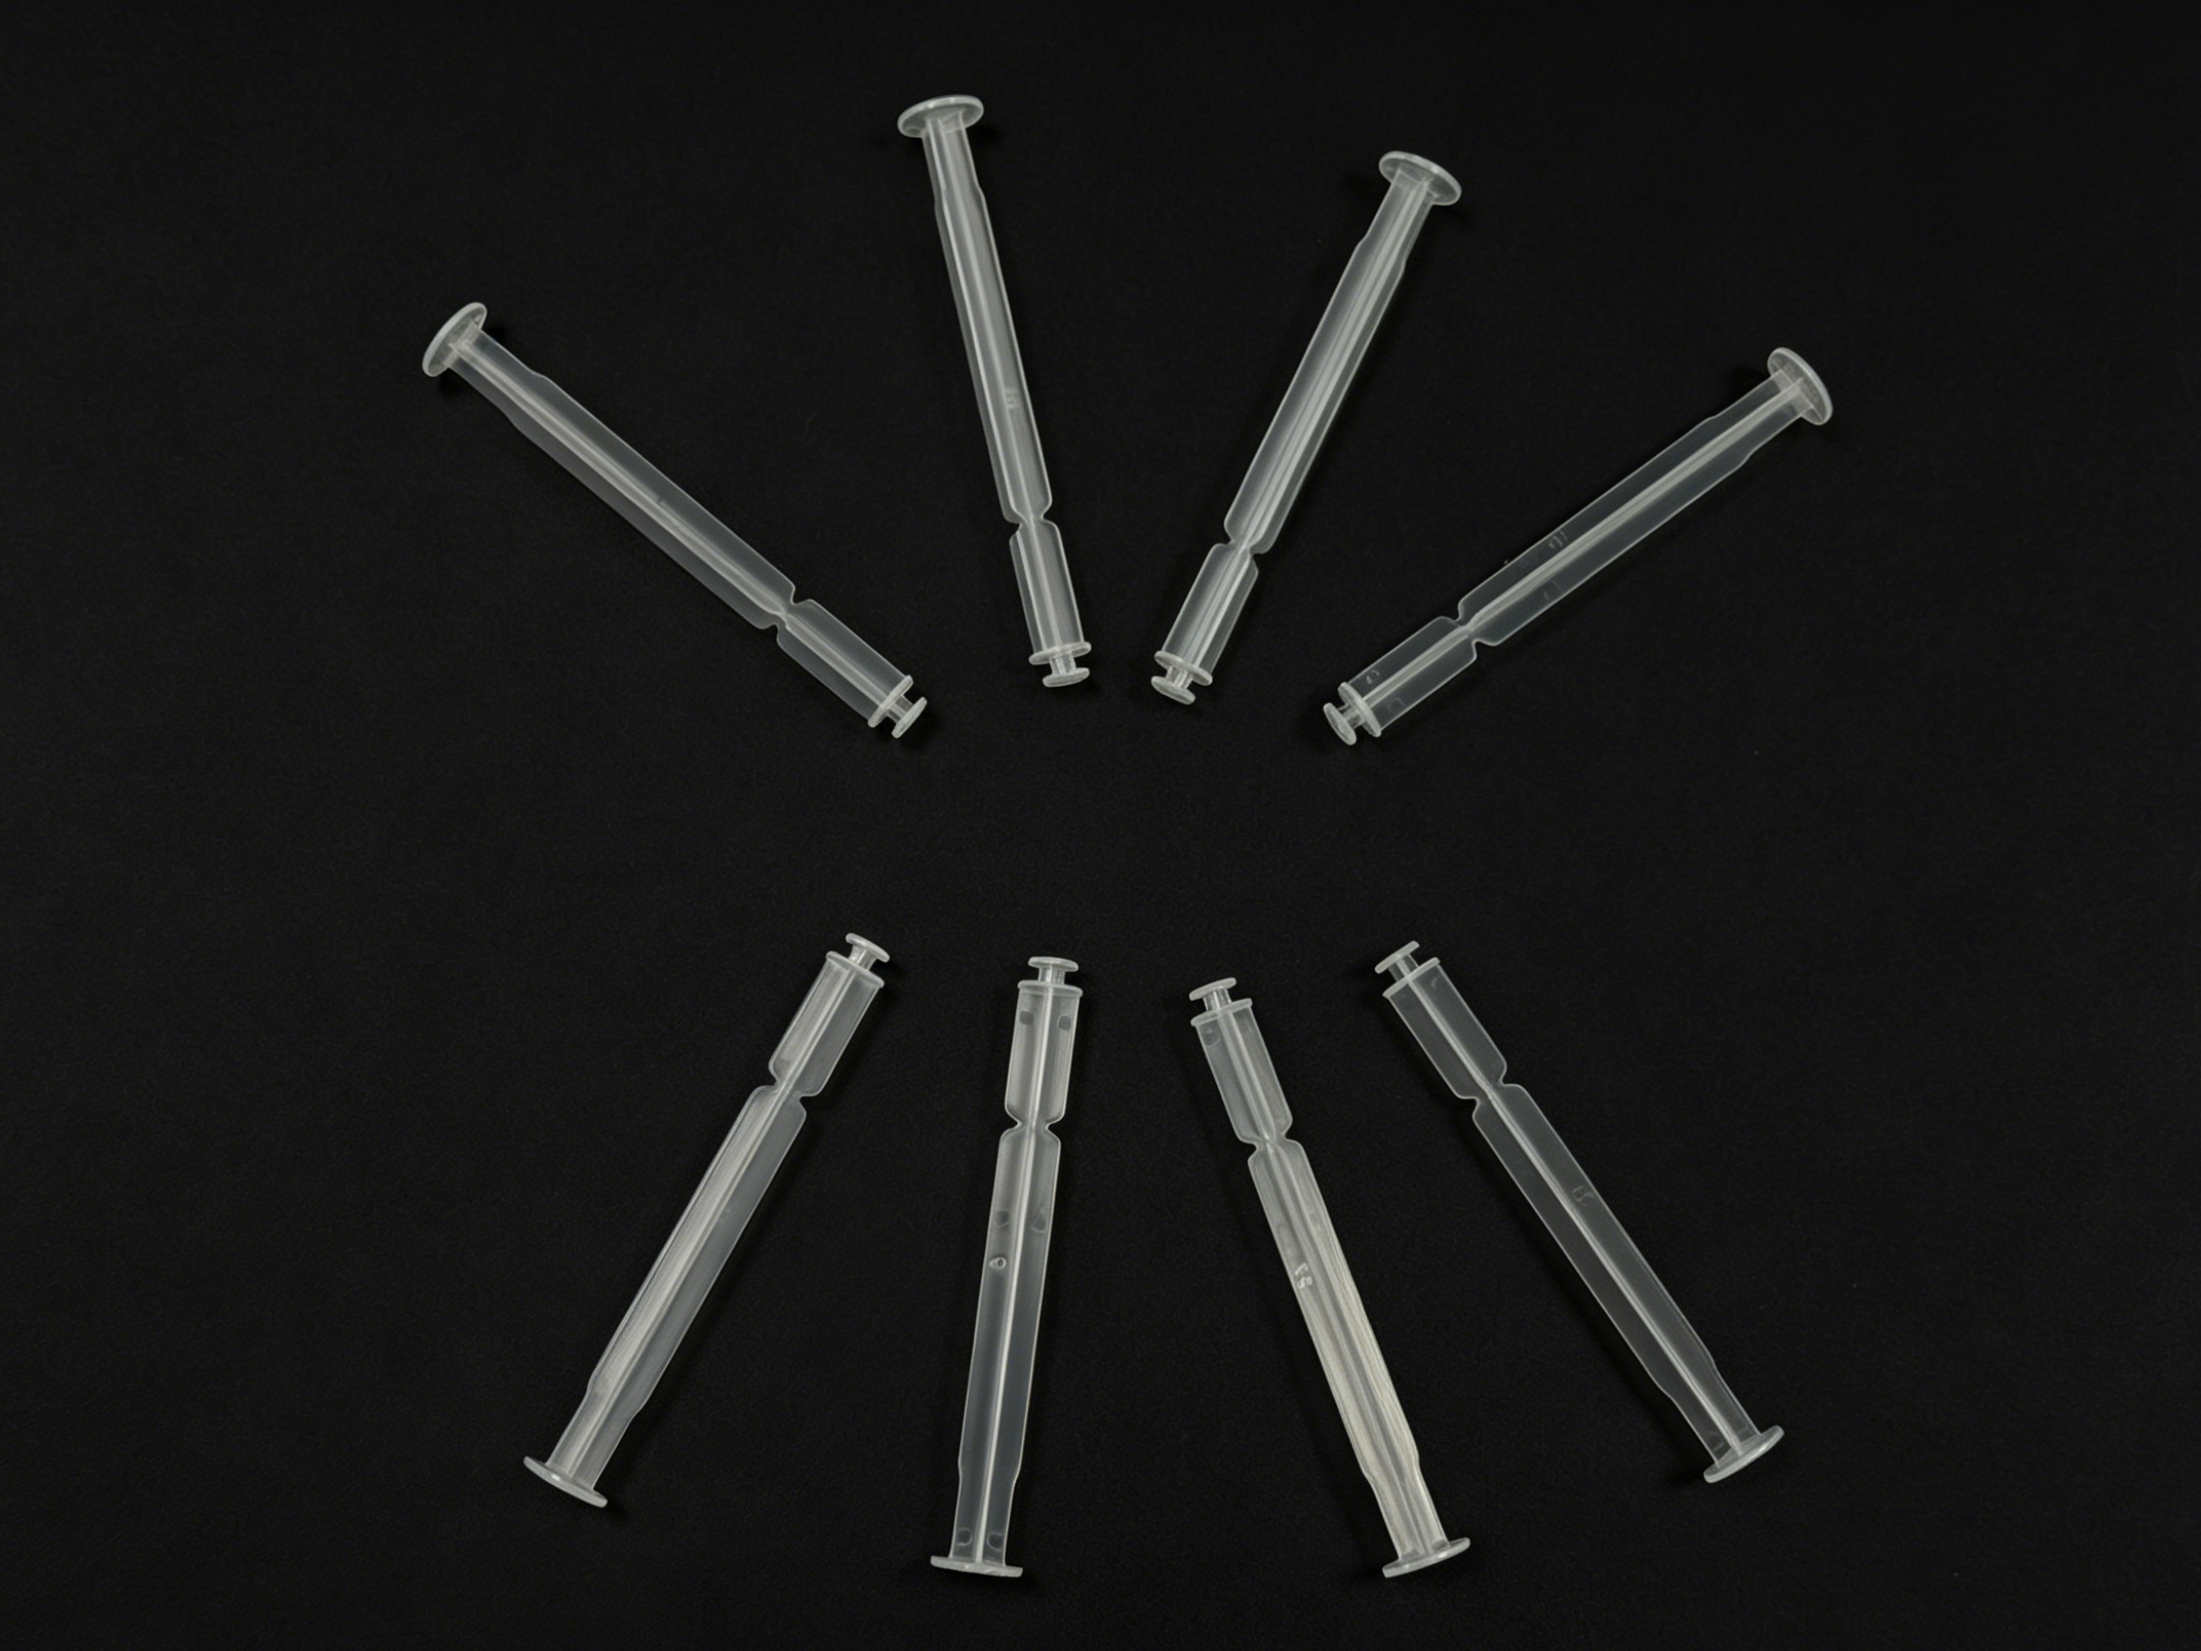
Suurtehoisten lääketieteellisten kulutustavaroiden valmistaminen vaatii täydellistä tasapainoa nopeuden, tarkkuuden ja tiukien sääntelyvaatimusten välillä. Näiden komponenttien joukossa lääkitysruiskun työntöpää edustaa klassista insinöörihaastetta.
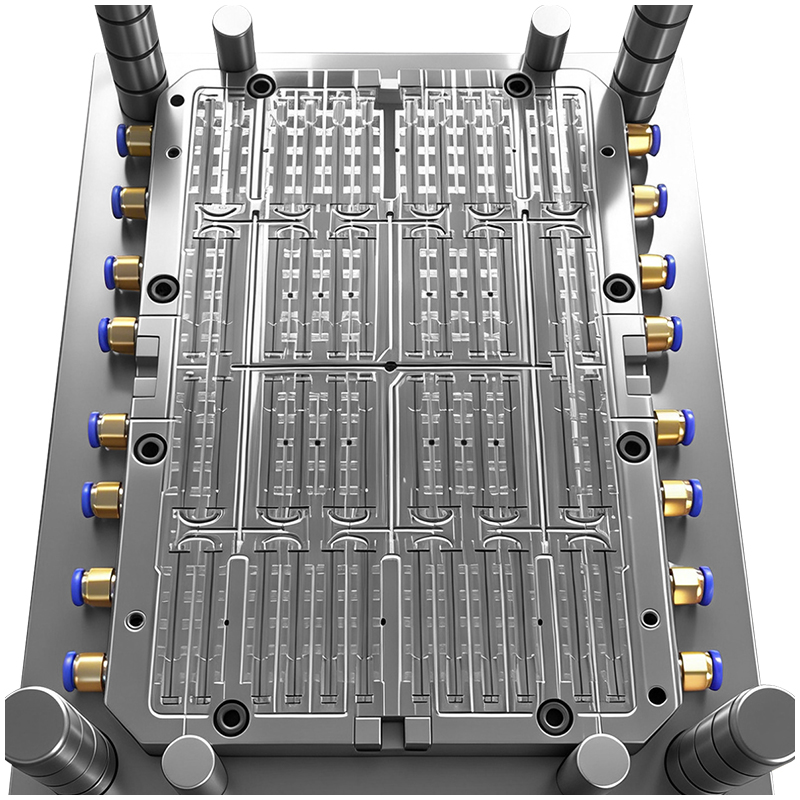
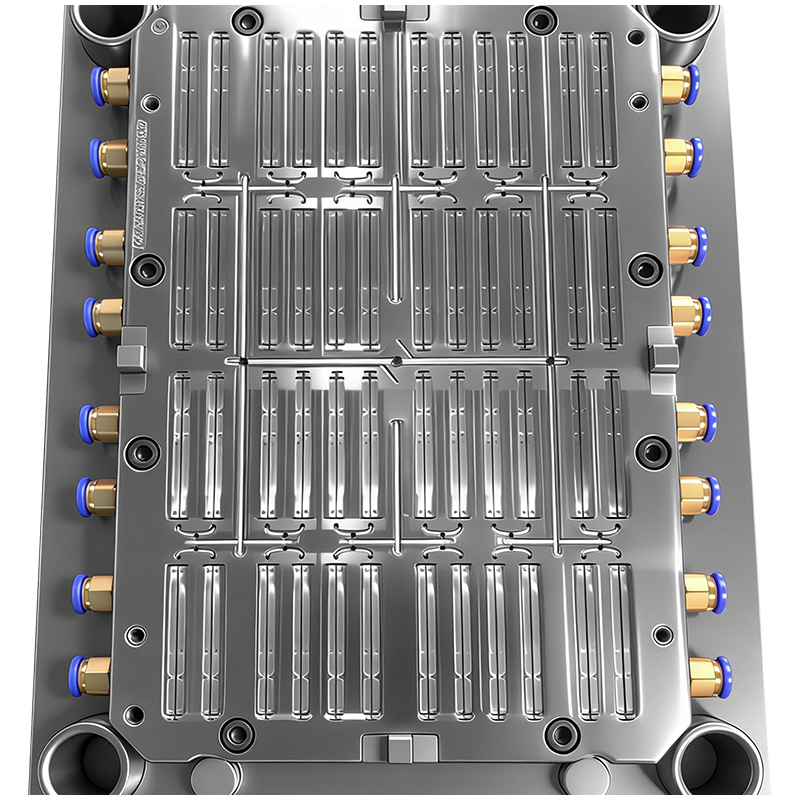
Kun tuotanto skaalataan 48-kaviteettiseksi injektiomuova , monimutkaisuus kasvaa eksponentiaalisesti. Ohuen, kiteisen läpinäkyvän muovista muotattua osaa valmistaminen lääketieteellisissä puhdistettuissa tiloissa asettaa kolminkertaisen rajoituksen: pitkän/ohuen tuotemitan, lääketieteelliset hygieniavaatimukset ja pitkäaikainen massatuotannon vakaus.
Onnistuneen ja tehokkaan lääkinnällisten laitteiden muokkaus , insinöörien on voitettava merkittäviä valmistusongelmia kaikkien seitsemän kriittisen suunnittelun ja tuotannon ulottuvuuden osalta.
|
|
Korkean kammiomäisen injektiomuovautuminen , sulamisvirtauksen tasapaino on ratkaiseva tekijä osien yhdenmukaisuudelle. 48 muottikammion asettelussa vaaditaan monitasoisia, monitasoisia jakajaputkia.
Geometrinen vs. reologinen tasapaino: Pelkkä jakajaputkien geometrinen identtisyys ei riitä. Leikkausnopeuksien vaihtelut aiheuttavat lämpötilaeroja ja painehäviöitä sulamassa. Ohen seinämän omaavan ja pitkän ruiskutussylinterin työntäjän tapauksessa jopa pieni epätasapaino johtaa puutteelliseen täyttöön, mittojen poikkeamiin tai painon vaihteluihin. Koska lääketieteellisessä laadunvarmistuksessa virheet eivät ole sallittuja, pienetkin täyttöepätasapainot aiheuttavat näkyviä liitosviivoja, vääntymiä tai mikrobubbluja, mikä johtaa välittömään osan hylkäämiseen.
Kuumajakajaputken tarkkuus: 48-työntekijäinen järjestelmä perustuu monipisteiseen kuumakuljetinjärjestelmään. Jokaisen suuttimen lämpötilan, suuttimen läpimitan ja venttiilipinnin sijoittelun on oltava täysin yhtenäisiä. Lämpötilaero suuttimien välillä yli 2 °C aiheuttaa epätasaisen tilavuudellisen kutistumisen. Lisäksi mikropiste-suuttimet vaativat koneistustoleranssin ±0,003 mm, jotta varmistetaan ilman kierteitä tapahtuva automaattinen suuttimen irrottaminen ja estetään löysien terävien reunojen pääsy lääketeihin.
Edistynyt CAE-simulointi: Insinöörien on suoritettava laajat täyttö-, jäähdytys- ja vääntymäsimulaatiot optimoidakseen kuljetinläpimitat ja tasata kulmat ennen teräksen leikkaamista, mikä tekee suunnitteluvaiheesta huomattavasti pidemmän kuin tavallisessa 8- tai 16-työntekijäisessä järjestelmässä. muotti .
Tavallinen ruiskusyrjä sisältää pitkän, ohuen sauvan ja sen päässä litteän peukalonlevyn. Yksityyppisen ytimen pituus ylittää usein 100 mm, joten ohuiden ytimien rakenteellisen jäykkyyden hallinta on muovimuottityökalut suuri este.
Ytimen taipumisen estäminen: Ohuet ytimet ovat erittäin herkkiä värinälle CNC-jyrsinnässä, sähköeroosioleikkuussa (EDM) ja langanleikkauksessa, mikä tuhoaa suoraviivaisuuden ja pyöristyksen. Takuakseen sileän työntimen liikkeen ja estääkseen ruiskun tukkeutumisen kaikkien 48 ytimen levy- ja varrenosien keskittäisyys on pidettävä enintään 0,01 mm:n sisällä.
Mikrometrin tarkkuudella tapahtuva syöttölevyn sijoittaminen: Kaikkien 48 kaviteetin syöttölevyjen asennuslokerojen sijainnit muottilevyillä on pidettävä ±0,005 mm:n toleranssissa. Jopa mikroskooppinen sijoitusvirhe siirtää jakotason, mikä johtaa epätasaiseen seinämänpaksuuteen ja sitä seuraavaan epäsymmetriseen lämpöpisteytykseen, joka taivuttaa työntimen.
Tarkka jakotason tasaisuus: Suurikokoiset levyt, joissa on 48 kaviteettia, voivat helposti taipua jäännösjännitysten vaikutuksesta, jotka johtuvat lämpökäsittelystä ja runsaasta koneistuksesta. Jakotason tasaisuus on pidettävä enintään 0,002 mm/m:n sisällä, ja sulkeutumisväli on oltava alle 0,01 mm, jotta estetään mikään valuripa, joka voisi poistaa kumitiivistimiä tai jättää hiukkasia lääkkeeseen.
Korkea hyötysuhde täsmämuovaus riippuu kokonaan siitä, kuinka nopeasti ja tasaisesti lämpö poistetaan järjestelmästä.
Kaksipiirinen symmetrinen jäähdytys: Koska 48-kammioiden asettelu on tiukka, keskimmäiset kammiot säilyttävät luonnollisesti enemmän lämpöä kuin ulommat reunat. Jokaisen ohuen ytimen on oltava varustettu syvälle poratulla suorajäähdytyksellä varustetulla kuplakierukalla tai lähteellä. Liikkuvan ja paikallaan olevan puolen jäähdytyslinjojen on oltava täsmälleen saman mittaisia ja -läpimittaisia saadakseen koko muottilämpötilan vaihtelun ±2 °C:n sisään. Paikallisesti kuumat kohdat aiheuttavat osien pituusvaihteluita, painaumia levyjen päässä sekä heikentävät materiaalin läpinäkyvyyttä.
Vuodon ja ruosteen estäminen: Pitkäaikaista puhdasluokkahuoneissa tehtävää muovituotantoa käyttöä varten muottipohja ja -osat valmistetaan korroosionkestävästä S136H-ruostumattomasta teräksestä. Vesilinjojen tiivisteet on oltava 100 % vuotamattomia. Mikä tahansa vesitihitys aiheuttaa ruostetta, mikä johtaa mustien pistemäisten epäpuhtauksien muodostumiseen läpinäkyvissä polypropeeni- (PP) tai syklisissä olefiinikopolymeeri- (COC) osissa.
Lääketieteellisiin pistokeisiin vaaditaan täydellistä läpinäkyvyyttä, ja niiden on oltava täysin ilman mustia pisteitä tai materiaalin hajoamista. Työkalun pinta määrittää suoraan muovatun tuotteen esteettiset ja hygieniset ominaisuudet.
Syvän kaviteetin hiomisongelmat: 48:n syvän kaviteetin sisäisten, kapeiden seinämien hiominen on erityisen työlästä. Teknikoiden on hiottava jokainen komponentti käsin peilikirkkaaksi pinnaksi, jonka karheus on Ra ≤ 0,05 μm. Tämä poistaa koneistusjäljet, joissa muovi voisi tarttua tai hajota taukojen aikana, mikä varmistaa, että työkalu täyttää tiukat lääketieteelliset GMP-standardit.
Yhtenäisyys ja siisti suunnittelu: 48:n identtisen joukon käsinhionta edellyttää mestarillista yhtenäisyyttä; epätasainen paine muuttaa pintakirkkautta ja mikrosupistumiskäyttäytymistä. Kokonaisuudessaan tarkkuusmuotti suunnittelussa ei saa olla yhtään kuolleita kulmia tai teräviä alakoukkuja, joissa materiaali voisi pysähtyä, palaa ja irrota tuotantolinjalle.
Koska ruiskun työntäjän päässä on suuri pinta-ala, joka koskettaa ytimiä, läpinäkyvät lääketieteelliset resinit muodostavat usein tyhjiön, mikä tekee niistä tarttuvia, jännitysvalkenevia tai halkeamia aiheuttavia osia irrotettaessa.
Millisekunnin tarkkuudella synkronoitu irrotus: Irrotuspinnit on sijoitettava täsmälleen suoraan työntäjän pään alapuolelle. Irrotuspinnien reikien koneistuskeskittyvyys saa olla enintään 0,005 mm. Koko irrotuslevyn on liikuttava millisekunnin tarkkuudella synkronoidusti, jotta epätasaiset voimat eivät taivuta joustavia, ohutseinäisiä sauvoja.
Tyhjiön purkamiseen tarkoitettu ilmanpoistosuunnittelu: Ytimiin on hiottu strategisesti mikroilmanpoistourat, joiden leveys on 0,012–0,015 mm, jotta tyhjiö purkautuu irrotettaessa ilman valurakenteen muodostumista. Kaltevuuskulmia on säädettävä tarkasti – liian pieni kulma aiheuttaa osan naarmuuntumisen, liian suuri kulma puolestaan rikkoo automaattisen kokoonpanon vaatimaa tarkkaa mittojen säilyttämistä.
Korkean nopeuden automaatio-integraatio: Korkean tuotannon puhtaanhuoneen muovaus prosessilaskenta robottimaisissa nosto- ja sijoitusjärjestelmissä. Pienikin poistumisliikkeen vaihtelu voi aiheuttaa robotin ohittavan osan, mikä johtaa työkalun vaurioitumiseen tai naarmuuntuneisiin komponentteihin.
Miljoonien osien vuosittainen tuotanto korkealla nopeudella ympäri vuorokauden aiheuttaa valtavaa mekaanista rasitusta työkaluteräkseen.
Materiaalin vääntymisen hallinta: Premiumluokan teräkset, kuten S136 tai STAVAX, kovennetaan läpi HRC 48–52. Kuitenkin suuret levyt, joissa on 48 taskua, vääntyvät helposti lämpökäsittelyn aikana. Tämän korjaaminen vaatii monimutkaisia jännitysten purkamisen ja kryogeenisen syväjäähdytyksen vakautusjaksoja, jotta koko levyä ei tarvitse hylätä.
Kulumiskestävyys ja vaihtokyky: Korkeataajuinen kitka 48:lla herkällä ytimen pinnalla aiheuttaa nopeaa kulumista. Ytimet on käsiteltävä erityisellä peilikaristuksella ja sen jälkeen nitridointikäsittelyllä, jotta pinnan kovuus ja korrosioiden kestävyys aggressiivisia lääketieteellisiä muovimateriaaleja vastaan parantuisivat. Erityisen tärkeää on, että työkalun suunnittelussa käytetään modulaarista rakennetta, jossa kaikki 48 vaihtoehtoista osaa ovat täysin keskenään vaihdettavissa mahdollistaakseen nopean kenttähuollon.
Muottipohjan taipumisen estäminen: Voimakkaiden puristusvoimien vaikutuksesta suuret muottipohjat voivat taipua hieman, mikä heikentää kammion keskitarkkuutta. Suunnittelussa on käytettävä paksennettua muottikehikkoa, kaikilla neljällä sivulla sijaitsevia vahvistettuja kiinnitystappien kaltevuuslukkoja sekä kaksinkertaisia ohjauspilareita, jotta kokoonpano pysyy täysin jäykänä.
Lopullinen tärkein vaihe mille tahansa erikoistuneelle terveydenhuollon muovaus varallisuudelle on tiukojen laatuvalvontaprotokollien ja sääntelyvaatimusten täyttäminen.
Mikrokokoonpano: Lopullinen kokoonpano on tehtävä lämpötilan säädetyssä puhdassali-työpisteessä. Kun kiinteä ja liikkuvat puoliskot sulkeutuvat, yksittäisten kammion aksiaalinen sijoittuminen tarkastetaan koordinaattimittakoneella (CMM). Yli 0,008 mm:n poikkeama yhdessä kammiossa hylkää koko lohkon, mikä tekee kokoonpanovaiheesta 2–3 kertaa pidemmän kuin tavallisessa kaupallisessa työkalussa.
Laajat tiedot dokumentoidaan: Laatutarkastusryhmät käyttävät koordinaattimittakoneita (CMM), pyöristystestereitä ja profiilimittareita rekisteröidäkseen tarkat mittaukset jokaisesta ytimestä, sisäosasta, suuttimesta ja työntöpinnasta. Tämä valtava määrä tarkastustietoja muodostaa perustavanlaatuisen vahvistusdokumentoinnin, joka vaaditaan lääkintälaitteiden seurannassa.
Nollasäteilymateriaalit: Sertifioidakseen tuotannon oem medical products , muottia koskettavan muovin osan ei saa sisältää raskasmetalleja, kuten kuparia tai lyijyä. Kaikkien teräskäsittelyjen, kiillotusaineiden ja liikkuvien osien voiteluaineiden on oltava varmistettu virallisilla biokompatibiliteetti- ja myrkyttömyystodistuksilla, mikä takaa, että lopullinen tuote integroituu saumattomasti automatisoituun, lääketieteellisen laadun valmistusympäristöön.
 EN




 Uusimmat uutiset
