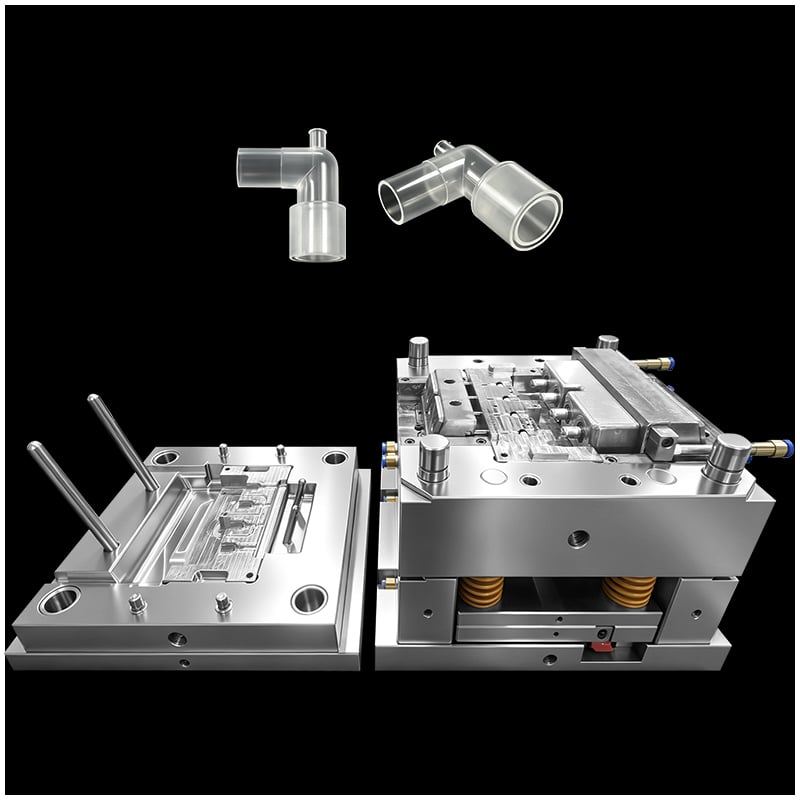
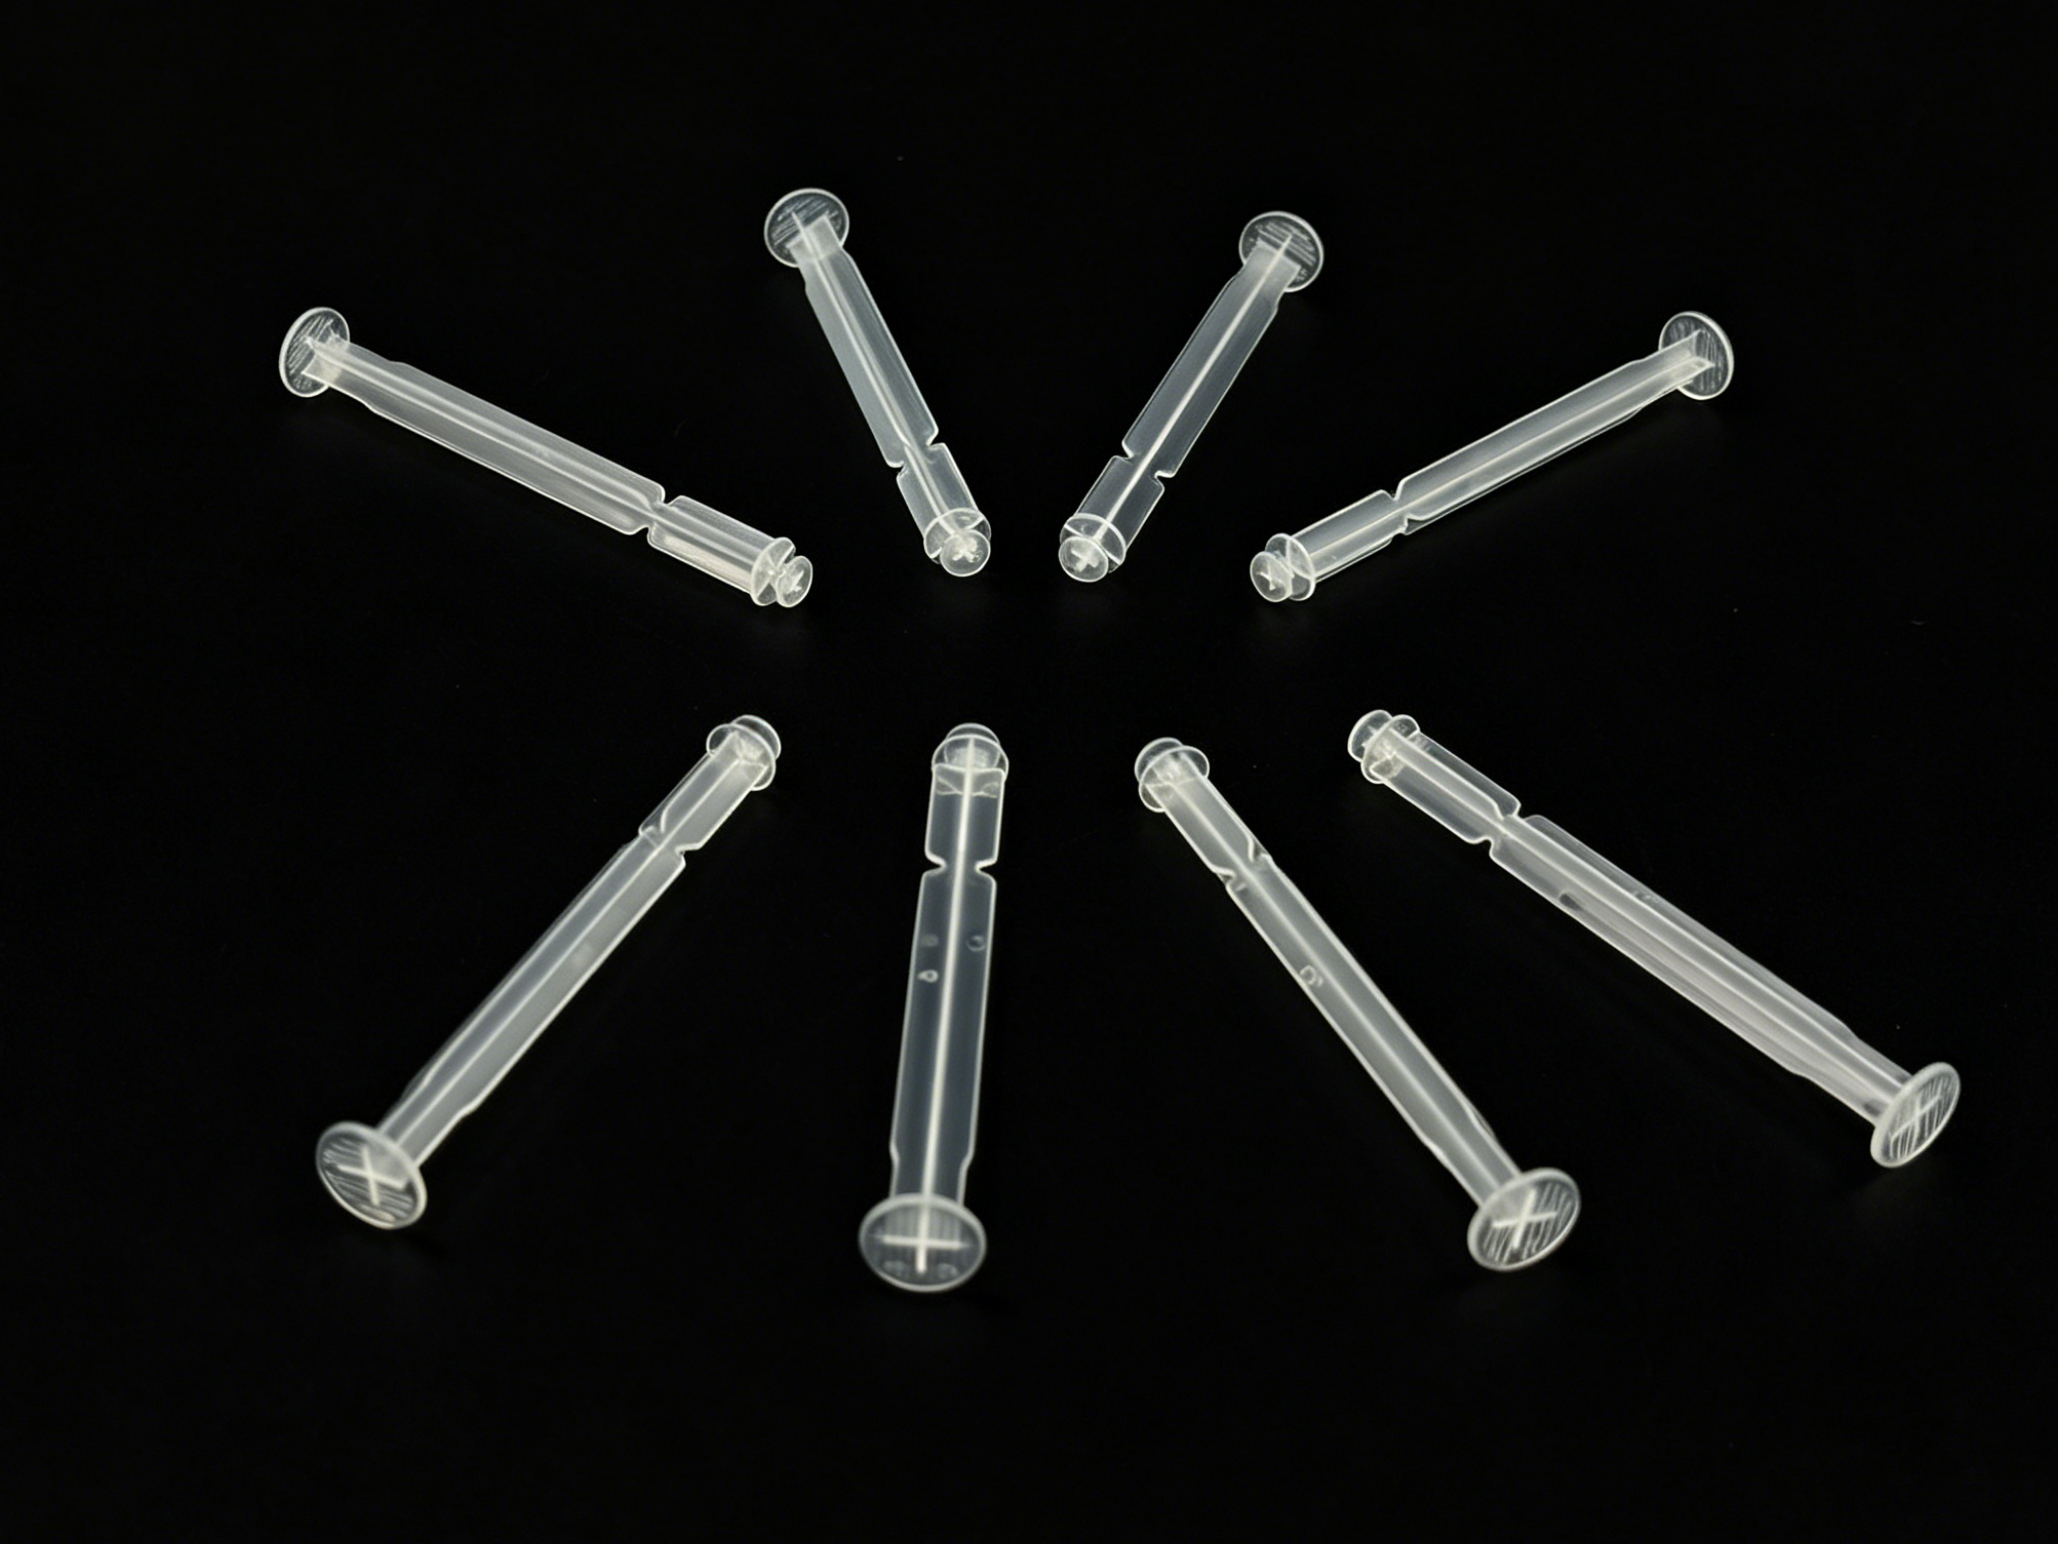
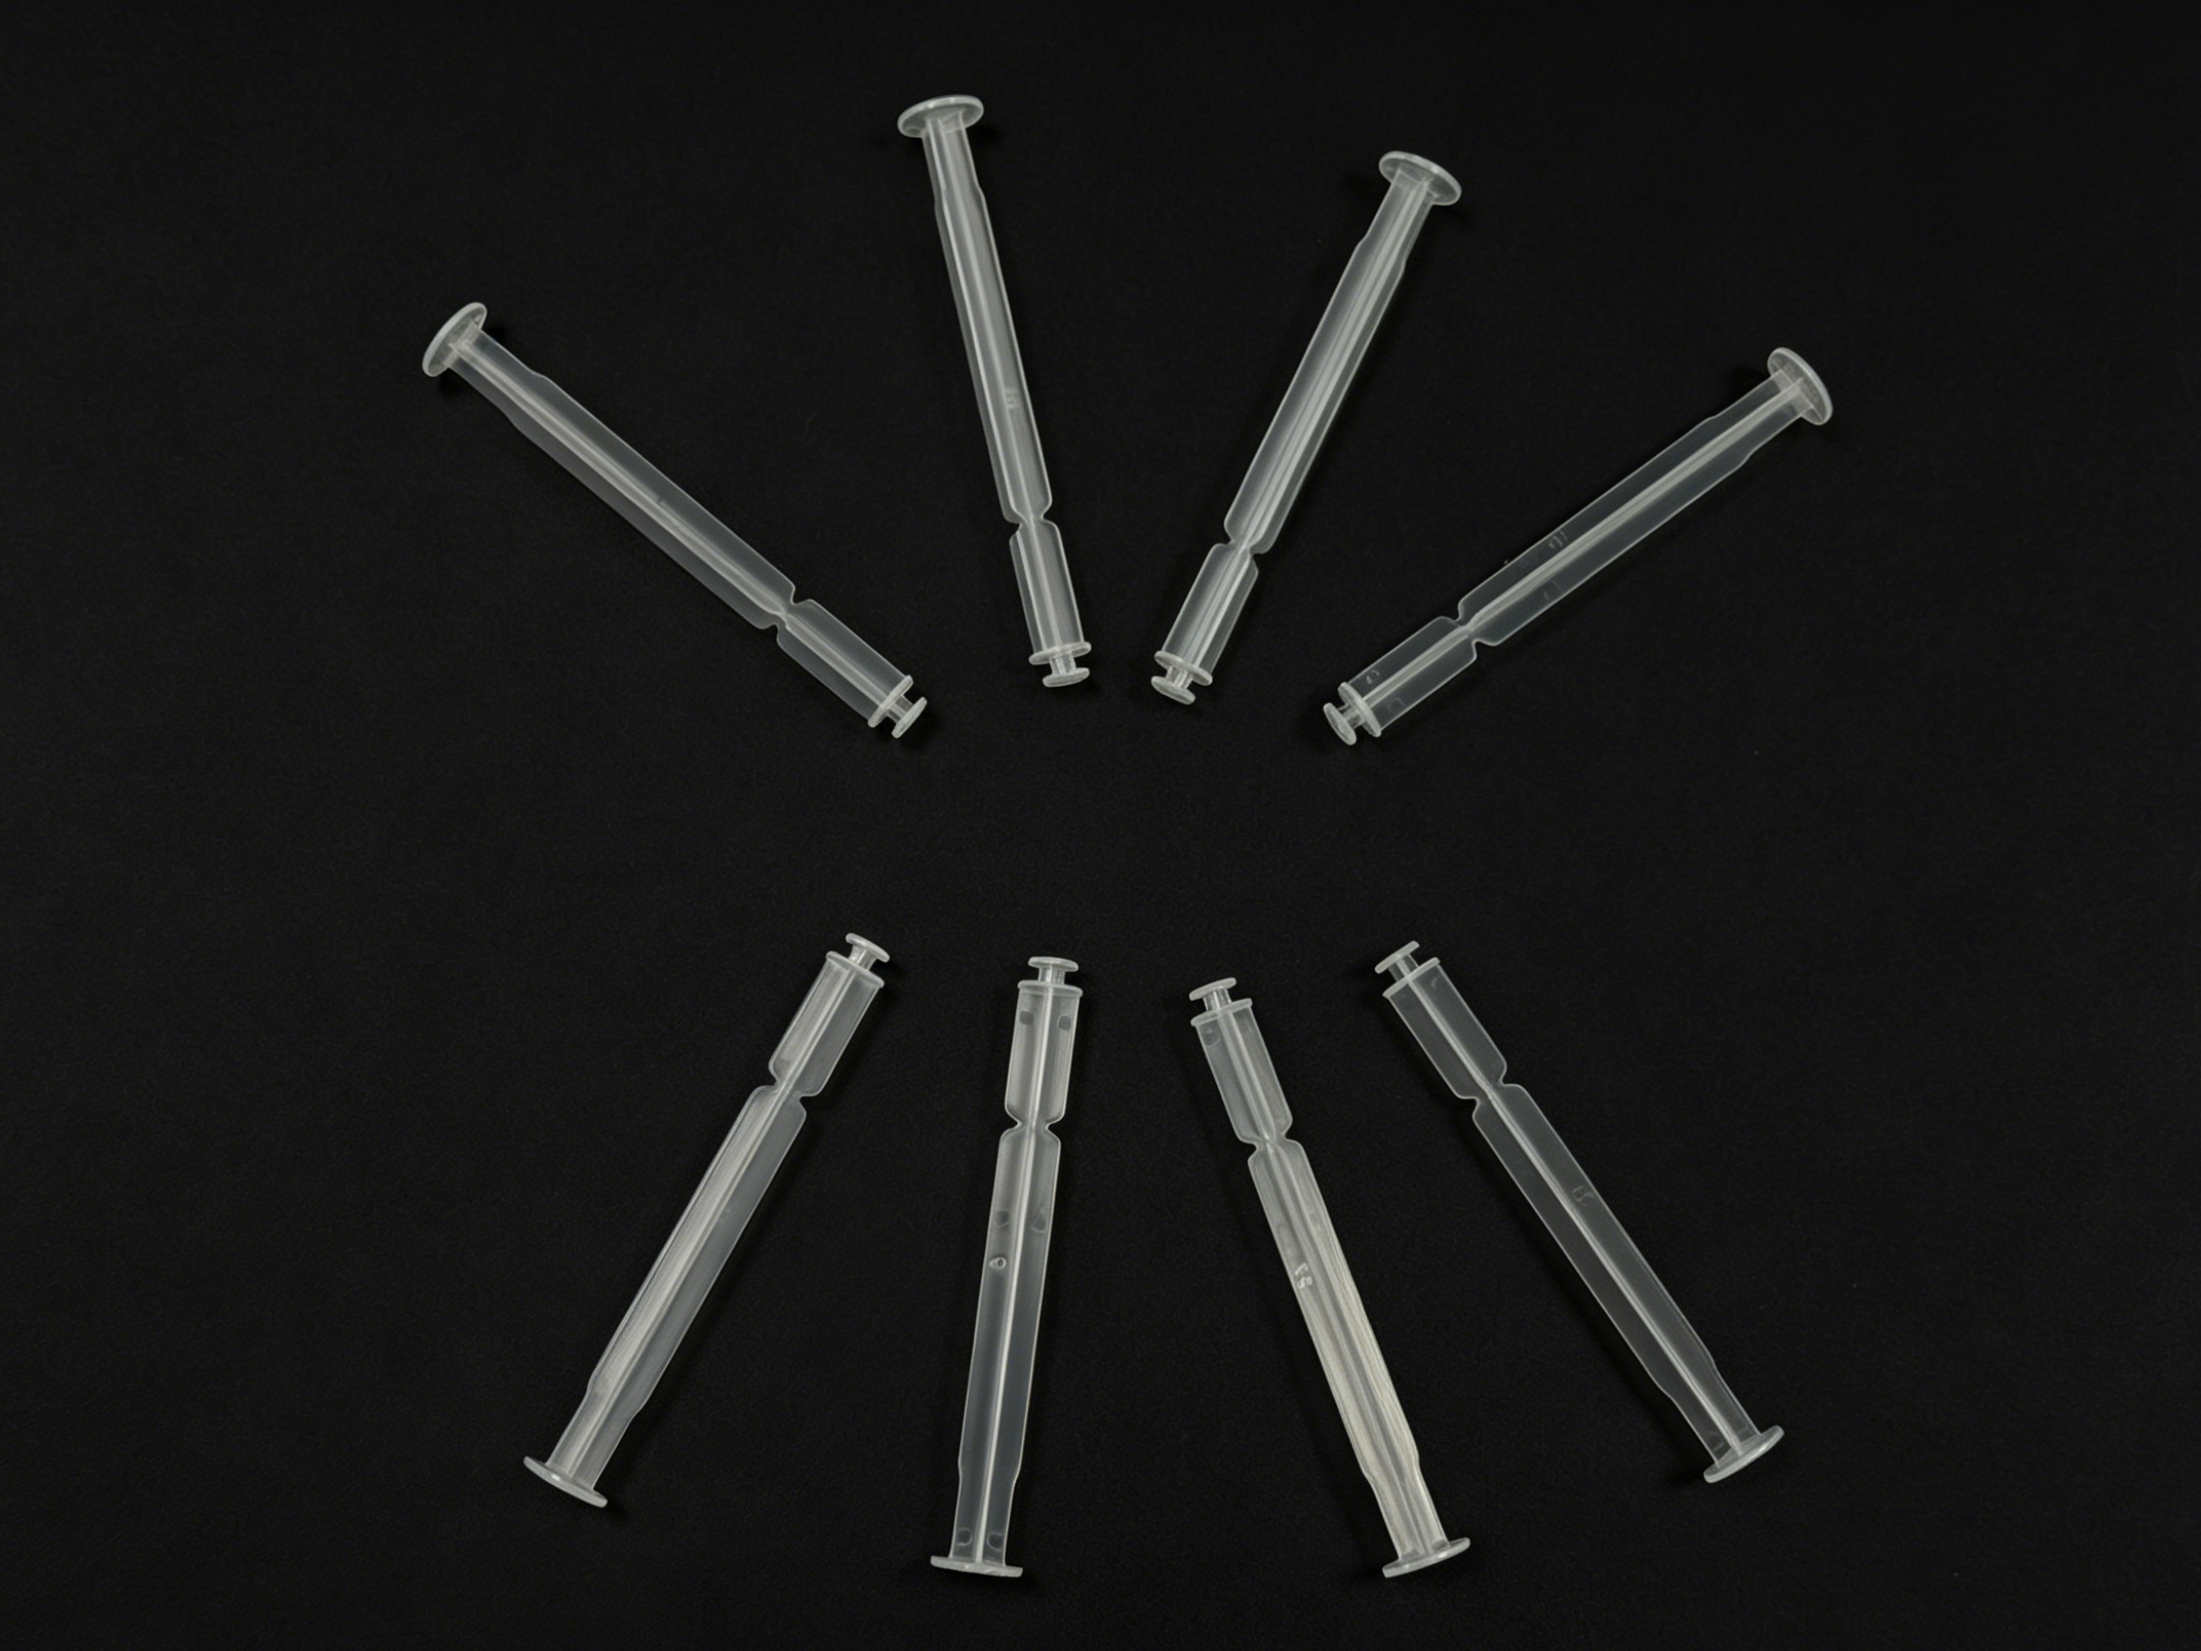
Производство медицинских расходных материалов в больших объемах требует идеального баланса скорости, точности и строгого соблюдения нормативных требований. Среди этих компонентов поршневой шток медицинского шприца представляет собой классическую инженерную задачу.
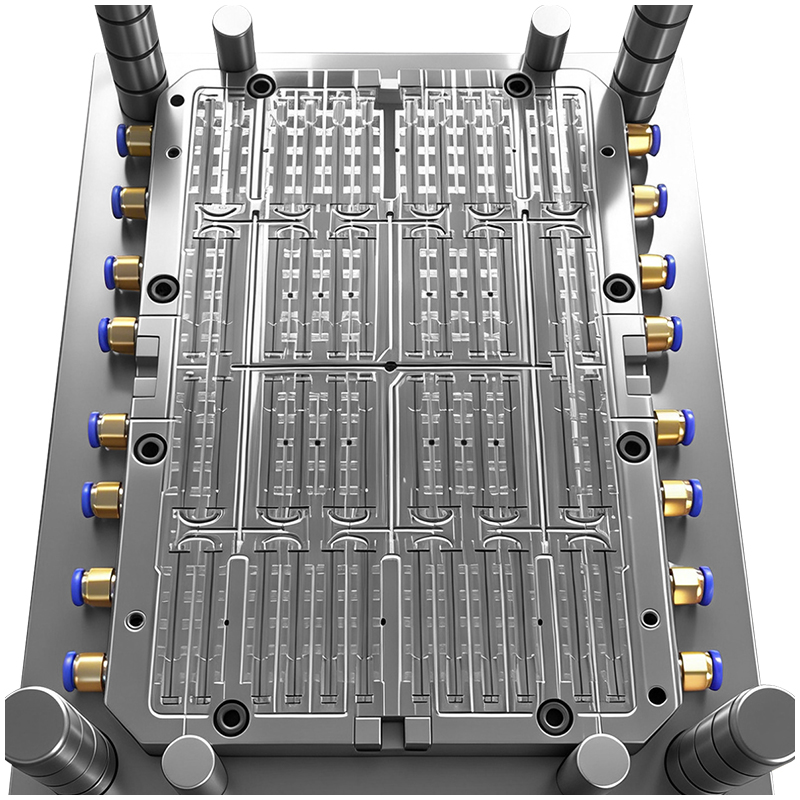
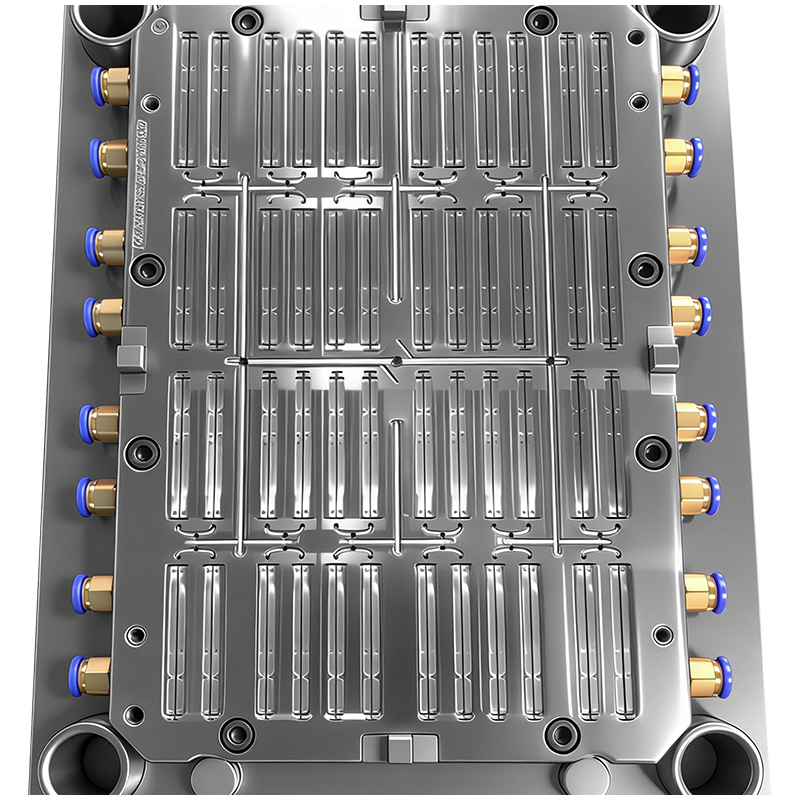
При масштабировании производства до 48 форм литьевая форма , сложность возрастает экспоненциально. Производство тонкого, прозрачного насквозь пластмассовую отформованную деталь в условиях медицинской чистой комнаты создает тройное ограничение: геометрия изделия — длинная и тонкая, требования к медицинской гигиене и стабильность массового производства в долгосрочной перспективе.
Для достижения успешного и высокопроизводительного формирование медицинских изделий , инженерам необходимо преодолеть значительные технологические узкие места по семи ключевым аспектам проектирования и производства.
|
|
В многополостных инжекционное формование , баланс расплава является определяющим фактором для однородности деталей. Расположение 48 форм требует сложной многоуровневой разветвлённой системы литниковых каналов.
Геометрический и реологический баланс: Простое геометрическое совпадение каналов подачи расплава недостаточно. Колебания скорости сдвига вызывают различия в температуре и перепады давления в расплаве. Для тонкостенного удлинённого поршня шприца даже незначительный дисбаланс приводит к неполной заполненности формы, отклонениям размеров или колебаниям массы детали. Поскольку в медицинской сфере требования к качеству не допускают никаких дефектов, даже незначительные неоднородности заполнения вызывают видимые следы спая, коробление или микропузырьки, что немедленно приводит к браковке изделия.
Точность системы горячих каналов: 48-полостная система использует многоточечную систему горячих каналов. Температура каждого сопла, диаметр литникового отверстия и точность центровки управляющего штока клапана должны быть абсолютно одинаковыми. Разница температур между соплами более 2 °C вызывает неравномерную объёмную усадку. Кроме того, для микро-точечных литниковых отверстий требуется точность механической обработки в пределах ±0,003 мм, чтобы обеспечить отсутствие заусенцев, автоматическое отрезание литника и предотвратить попадание свободных заусенцев в медицинские жидкости.
Расширенное моделирование методом конечных элементов (CAE): Инженерам необходимо проводить обширные моделирования заполнения, охлаждения и деформации для оптимизации диаметров литниковых каналов и сглаживания углов до изготовления стальных форм, что значительно удлиняет этап проектирования по сравнению со стандартными 8- или 16-полостными формами мох .
Стандартный поршень шприца состоит из длинного тонкого стержня и плоского диска-упора для большого пальца на его конце. При длине однополостного стержня, зачастую превышающей 100 мм, обеспечение жёсткости конструкции оснастка для пластмассовых форм является серьёзным препятствием.
Предотвращение прогиба стержней: Тонкие стержни чрезвычайно склонны к вибрации при фрезеровании на станках с ЧПУ, электроэрозионной обработке и резке проволокой, что нарушает прямолинейность и круглость. Чтобы обеспечить плавное перемещение поршня и предотвратить заклинивание шприца, концентричность между дисковой головкой и стержневой частью на всех 48 стержнях должна составлять не более 0,01 мм.
Позиционирование вставок с точностью до микрона: Положения монтажных карманов для 48 вставок полости на формообразующих плитах должны соблюдаться с допуском ±0,005 мм. Любое микроскопическое несоосное смещение изменяет линию разъёма, что приводит к неравномерной толщине стенок и последующей асимметричной термической усадке, изгибающей поршень.
Строгая плоскостность линии разъёма: Плиты большой площади, удерживающие 48 полостей, легко деформируются под действием остаточных напряжений, возникающих при термообработке и интенсивной механической обработке. Плоскостность линии разъёма должна составлять не более 0,002 мм/м, а зазор при закрытии — менее 0,01 мм, чтобы полностью исключить образование заусенцев, которые могут повредить резиновые уплотнительные кольца или внести посторонние частицы в лекарственное средство.
Высокая эффективность точное литье полностью зависит от скорости и равномерности отвода тепла из системы.
Симметричное двухконтурное охлаждение: Поскольку 48-полостная компоновка расположена очень плотно, центральные полости естественным образом удерживают больше тепла, чем периферийные участки. Каждый тонкий сердечник должен оснащаться глубокосверленной системой прямого охлаждения (пузырьковой или фонтанной). Линии охлаждения на подвижной и неподвижной половинах формы должны быть абсолютно идентичны по длине и диаметру, чтобы общее отклонение температуры формы не превышало ±2 °C. Локальные «горячие точки» вызывают колебания длины детали, усадочные следы в области головки диска и снижение оптической прозрачности материала.
Предотвращение утечек и коррозии: Для длительного срока службы литья пластика в чистых помещениях основание формы и вставки изготавливаются из коррозионностойкой нержавеющей стали марки S136H. Уплотнения водяных каналов должны быть полностью герметичными. Любая утечка воды вызывает коррозию, что приводит к появлению чёрных пятен на прозрачных деталях из полипропилена (PP) или сополимера циклического олефина (COC).
Медицинские поршни требуют безупречной прозрачности и должны быть полностью свободны от черных пятен или деградации материала. Поверхность инструмента напрямую определяет эстетические и гигиенические свойства формованного изделия.
Сложности полировки глубоких полостей: Полировка узких, тонких внутренних стенок 48 вставок с глубокими полостями чрезвычайно трудоемка. Техникам приходится вручную полировать каждый компонент до зеркального блеска с параметром шероховатости Ra ≤ 0,05 мкм. Это устраняет следы механической обработки, на которых пластик может прилипать или деградировать во время простоев, обеспечивая соответствие инструмента строгим медицинским стандартам GMP.
Единообразие и чистота конструкции: Ручная полировка 48 одинаковых комплектов требует исключительного мастерства и постоянства; неравномерное давление изменяет глянец поверхности и поведение микросжатия. Общая точная плесень конструкция должна быть выполнена без «мертвых» углов или острых подрезов, где материал мог бы застаиваться, обугливаться и отслаиваться в производственную линию.
Поскольку поршни шприцев имеют большую площадь поверхности, соприкасающуюся с сердечниками, прозрачные медицинские смолы часто создают вакуум, что делает их склонными к залипанию, стресс-побелению или растрескиванию при выталкивании.
Синхронное выталкивание на уровне миллисекунд: Выталкивающие штифты должны быть установлены строго вертикально под головкой поршня. Концентричность отверстий для выталкивающих штифтов, полученная механической обработкой, должна составлять не более 0,005 мм. Вся плита выталкивания должна перемещаться с синхронизацией на уровне миллисекунд, чтобы неравномерные силы не изогнули гибкие тонкостенные стержни.
Конструкция вентиляционных каналов для разрушения вакуума: Микровентиляционные канавки шириной от 0,012 до 0,015 мм стратегически выполняются фрезерованием на сердечниках для разрушения вакуума при расцеплении без образования заусенцев. Углы конусности должны быть точно выдержаны: если они слишком малы — деталь царапается; если слишком велики — нарушается требуемая точность габаритных размеров, необходимая для автоматической сборки.
Интеграция в высокоскоростную автоматизацию: Высокопроизводительная литьё в чистых помещениях контроль процессов на роботизированных системах захвата и размещения. Незначительное отклонение хода выброса может привести к тому, что робот не захватит деталь, что вызовет повреждение инструмента или царапины на компонентах.
Работа на высоких скоростях круглосуточно для производства миллионов деталей в год создаёт колоссальную механическую нагрузку на инструментальную сталь.
Контроль деформации материала: Премиальные марки, такие как S136 или STAVAX, подвергаются полной закалке до твёрдости HRC48–52. Однако крупные пластины с 48 выемками легко деформируются при термообработке. Для устранения этого требуется сложный цикл снятия остаточных напряжений и криогенной глубокой заморозки для стабилизации, чтобы предотвратить полный брак пластины.
Износостойкость и взаимозаменяемость: Высокочастотное трение на 48 тонких основных штифтах вызывает быстрый износ. Сердечники должны подвергаться специальной зеркальной полировке с последующей азотированием для повышения твердости поверхности и коррозионной стойкости к агрессивным медицинским смолам. Ключевым требованием является модульная конструкция инструмента, при которой все 48 вставок полностью взаимозаменяемы, что обеспечивает быстрое техническое обслуживание непосредственно на месте эксплуатации.
Предотвращение деформации основания пресс-формы: Под воздействием высоких сил зажима крупные основания пресс-форм могут испытывать микродеформации, нарушающие концентричность полостей. Конструкция должна включать утолщенный каркас пресс-формы, усиленные взаимозапирающиеся конические замки по всем четырём сторонам, а также две направляющие колонны для обеспечения идеальной жёсткости сборки.
Заключительный этап для любого специализированного литьё изделий для здравоохранения актива — выполнение строгих протоколов контроля качества и регуляторной валидации.
Микросборка: Окончательная сборка должна выполняться в чистом помещении с контролируемой температурой. После смыкания неподвижной и подвижной половин проверяется осевое выравнивание отдельных полостей с помощью координатно-измерительной машины (КИМ). Смещение более 0,008 мм в одной полости делает весь блок непригодным, в результате чего этап сборки занимает в 2–3 раза больше времени по сравнению со стандартным промышленным инструментом.
Обширная документация данных: Группы контроля качества используют КИМ, измерители круглости и профилометры для регистрации точных измерений каждого отдельного сердечника, вставки, литникового канала и выталкивающего штифта. Этот огромный объём данных контроля образует базовую документацию по валидации, требуемую для отслеживания медицинских изделий.
Материалы, не допускающие загрязнения: Для получения сертификата на производство медицинские продукты OEM никакая часть пресс-формы, соприкасающаяся с пластиком, не должна содержать тяжелые металлы, такие как медь или свинец. Все виды обработки стали, полировочные составы и смазочные материалы для подвижных частей должны быть подтверждены официальными отчетами о биосовместимости и отсутствии токсичности, гарантирующими беспроблемную интеграцию конечного изделия в автоматизированную производственную среду медицинского класса.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN