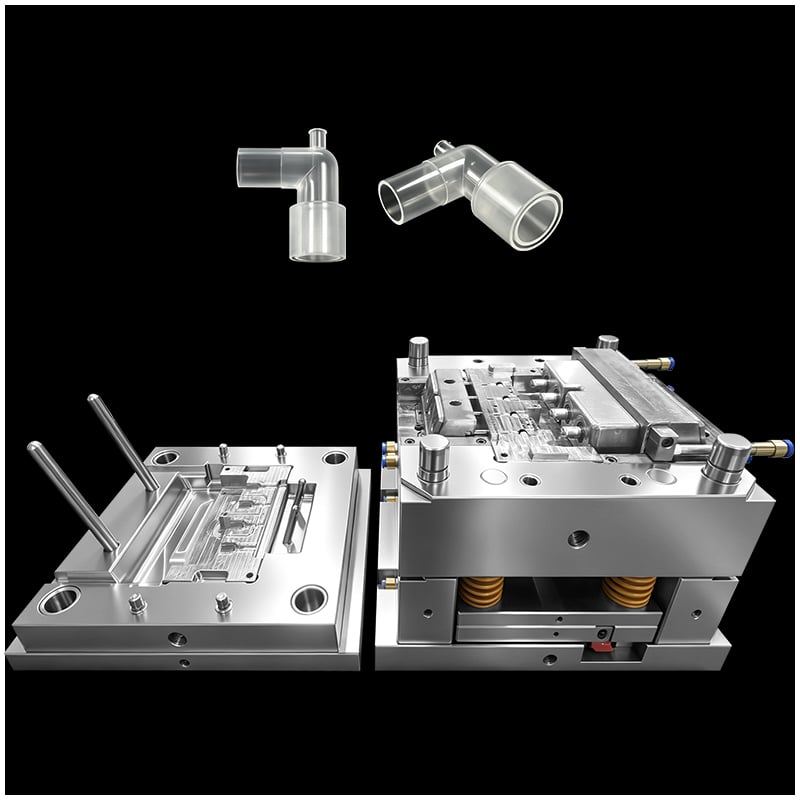
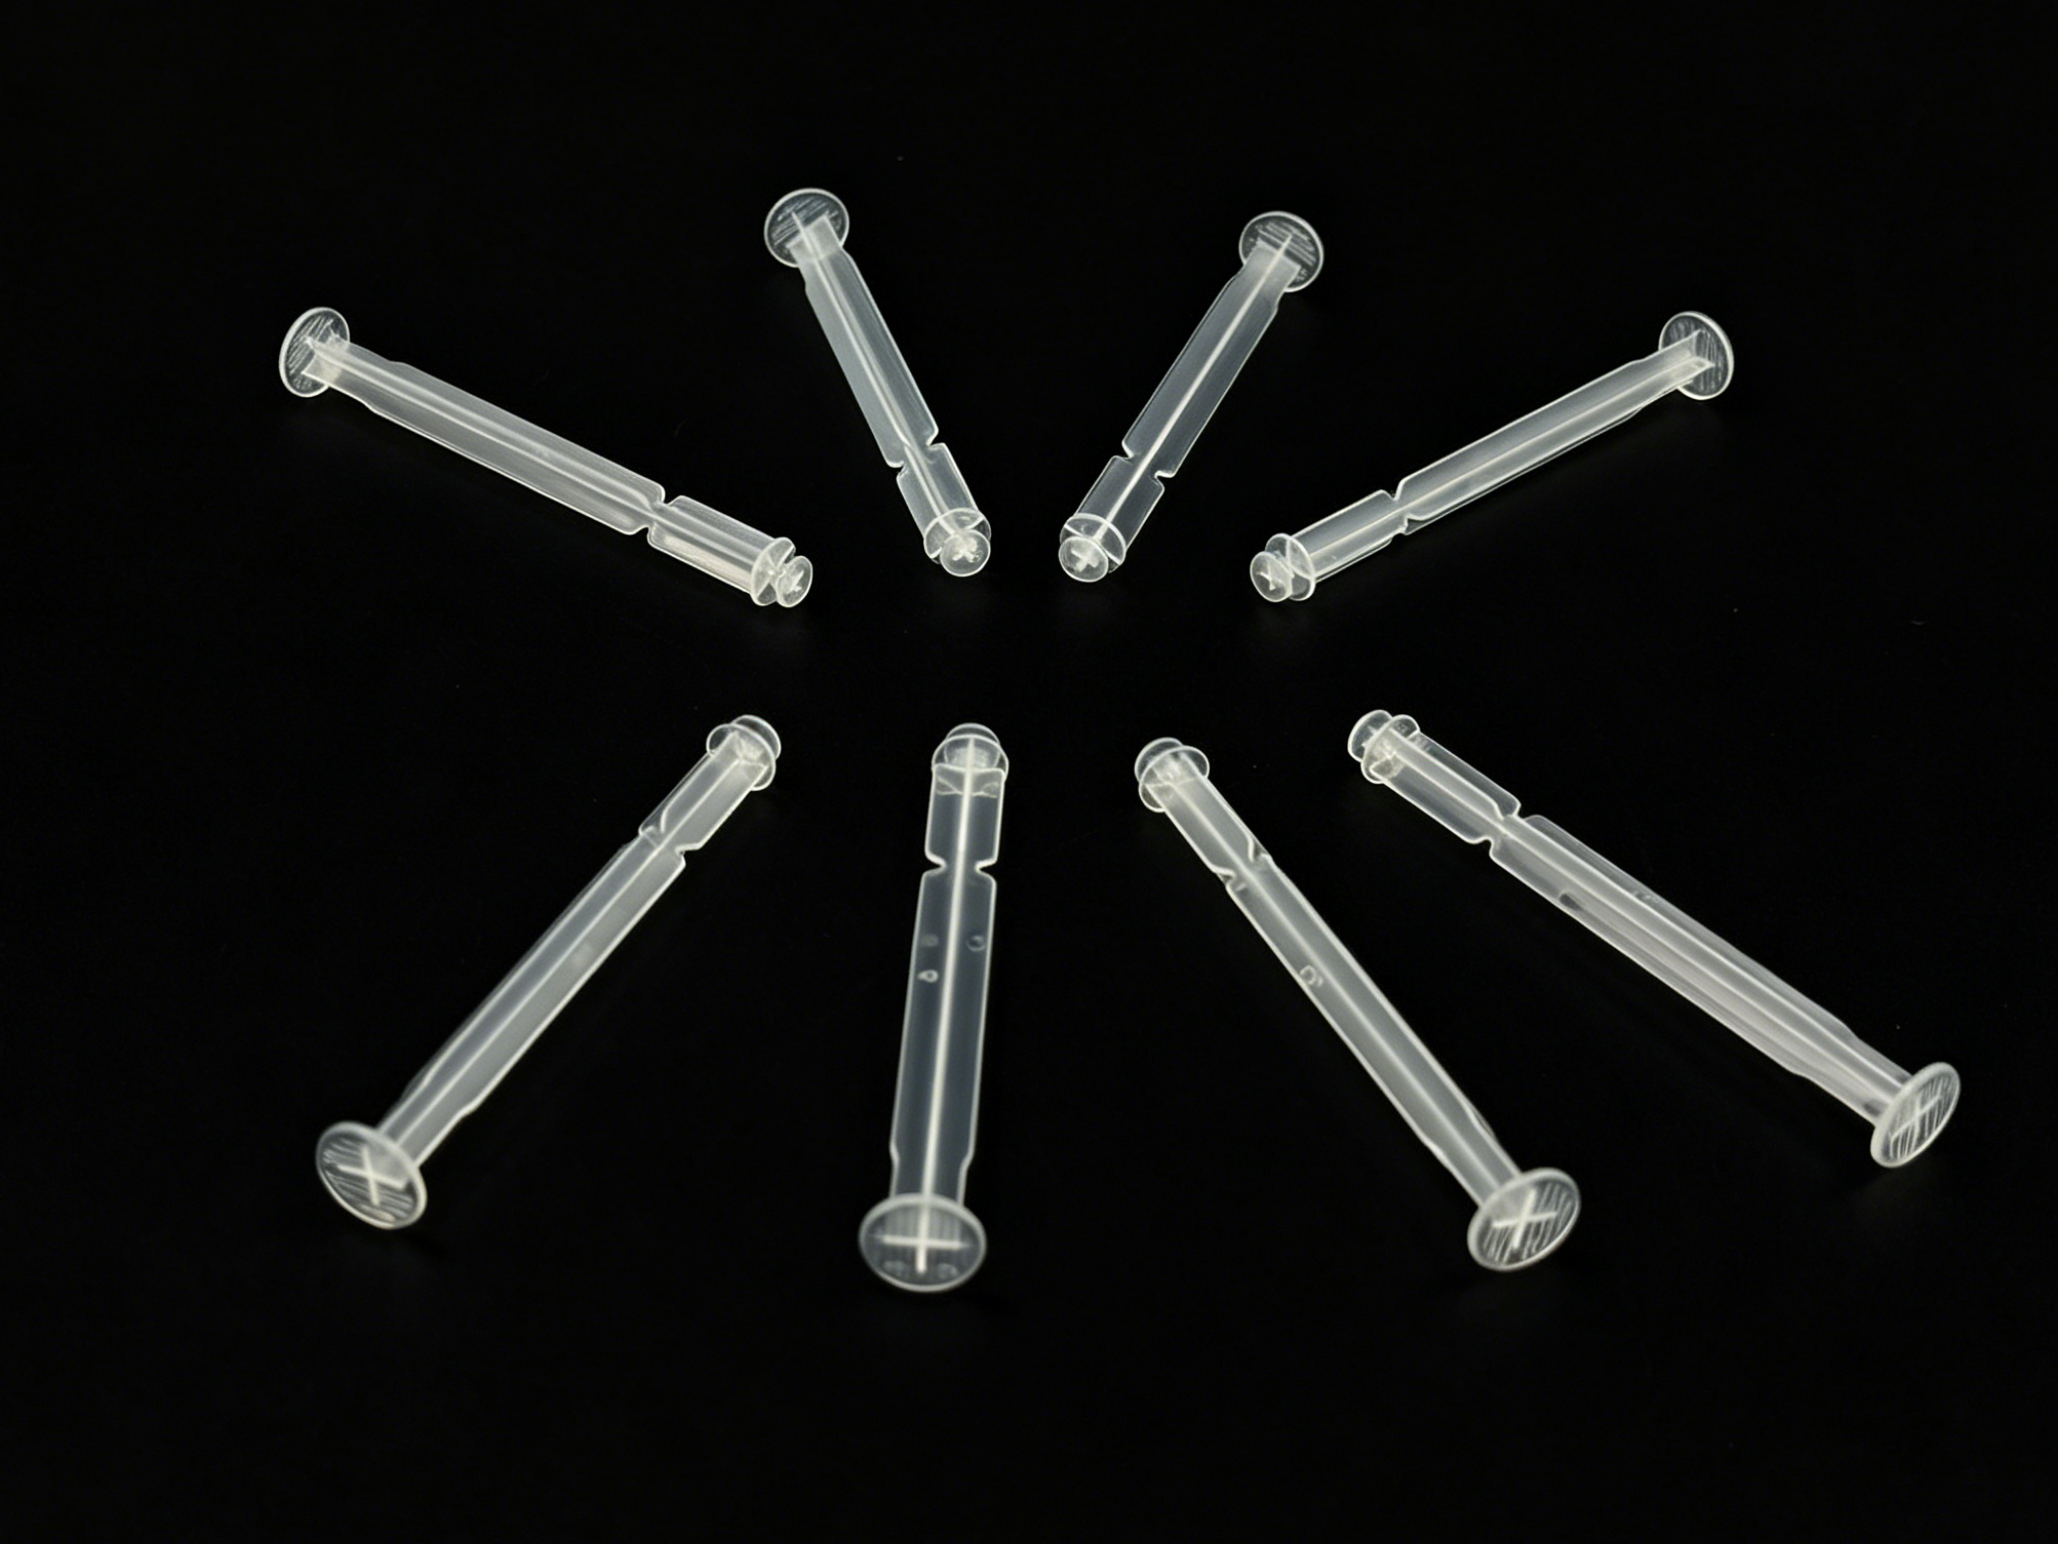
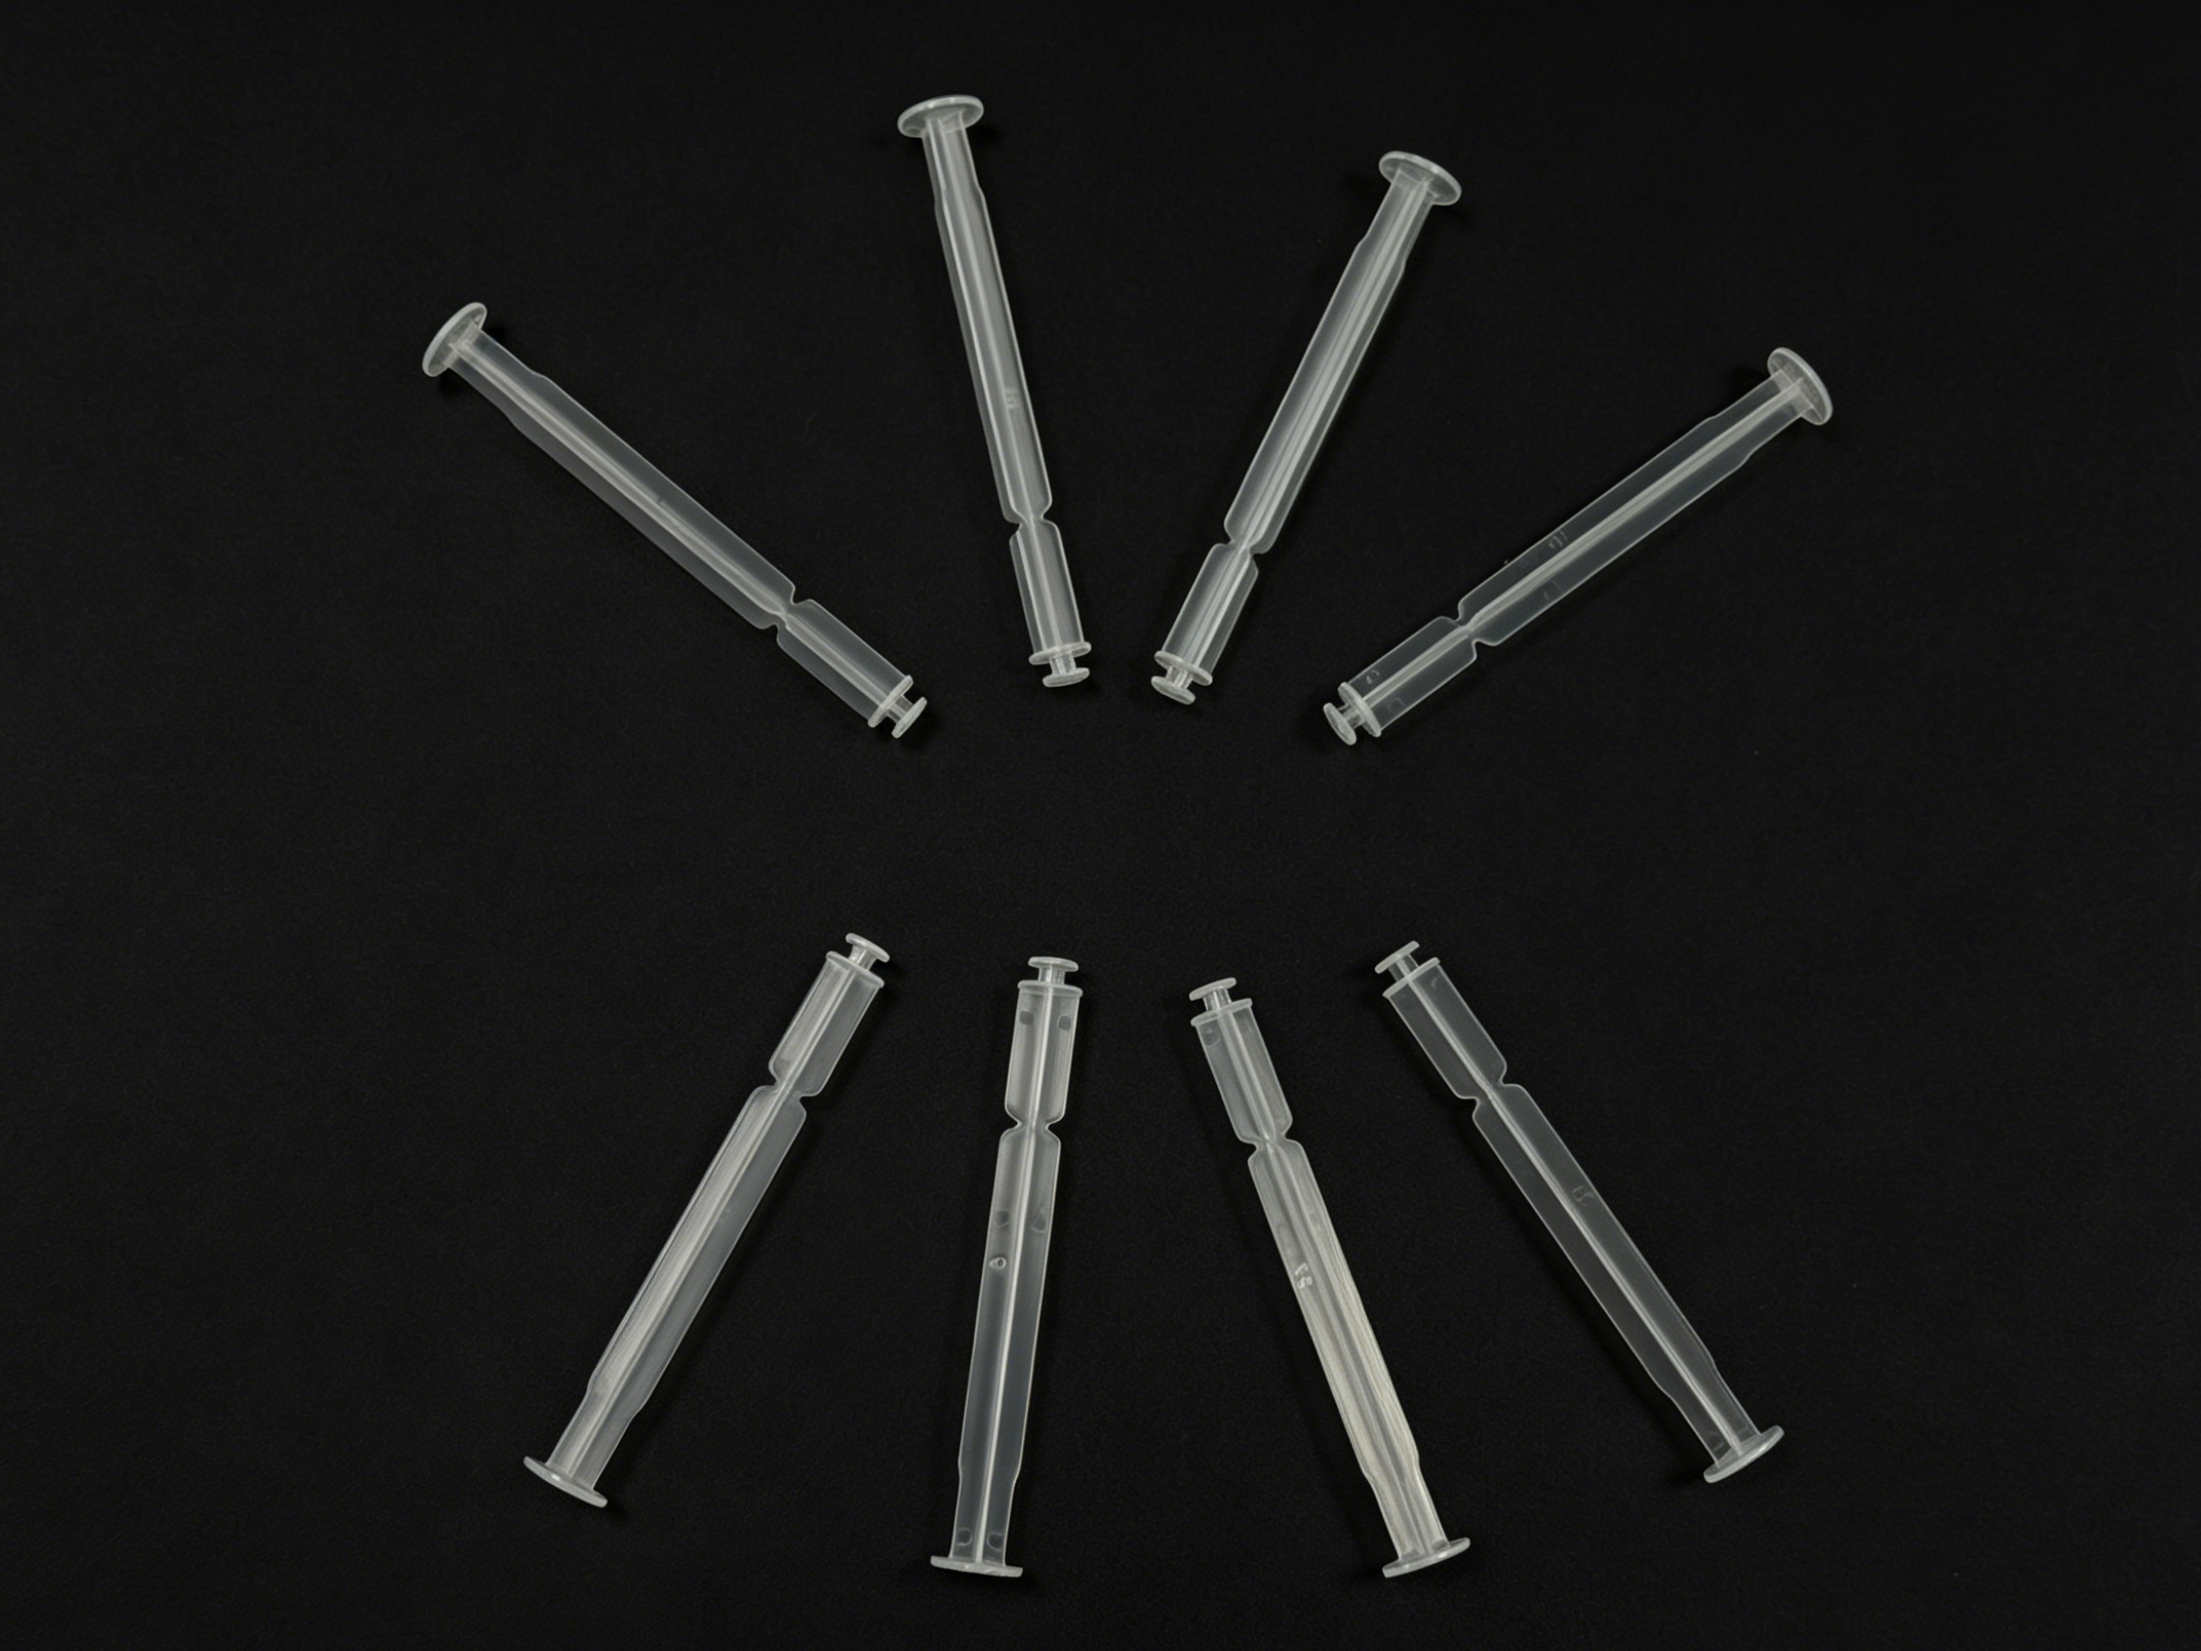
Die Herstellung medizinischer Verbrauchsmaterialien in hohen Stückzahlen erfordert eine perfekte Balance aus Geschwindigkeit, Präzision und strikter Einhaltung regulatorischer Vorgaben. Unter diesen Komponenten stellt der Kolbenstift einer medizinischen Spritze eine klassische ingenieurtechnische Herausforderung dar.
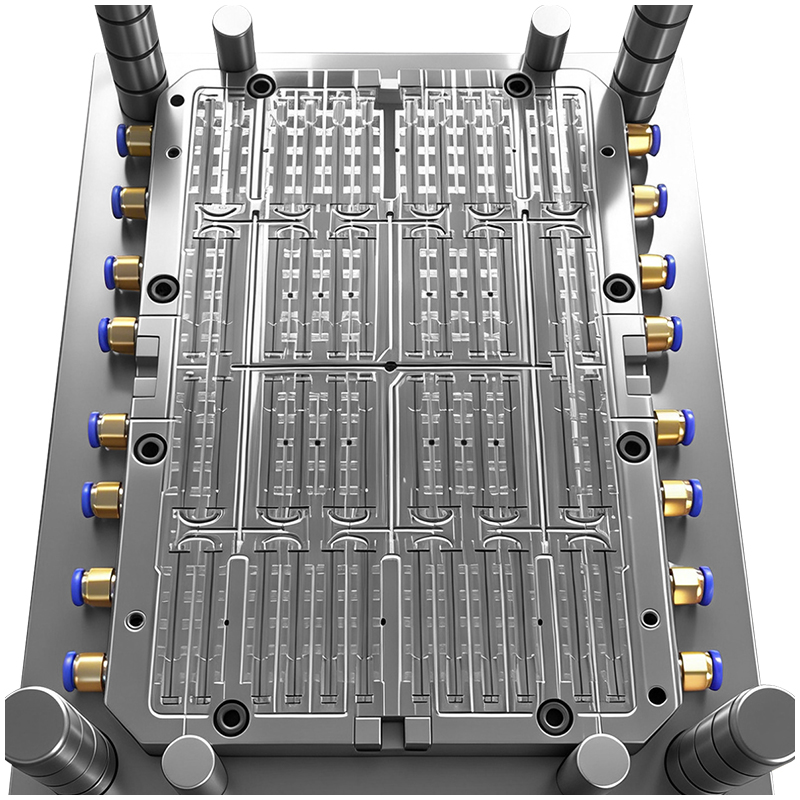
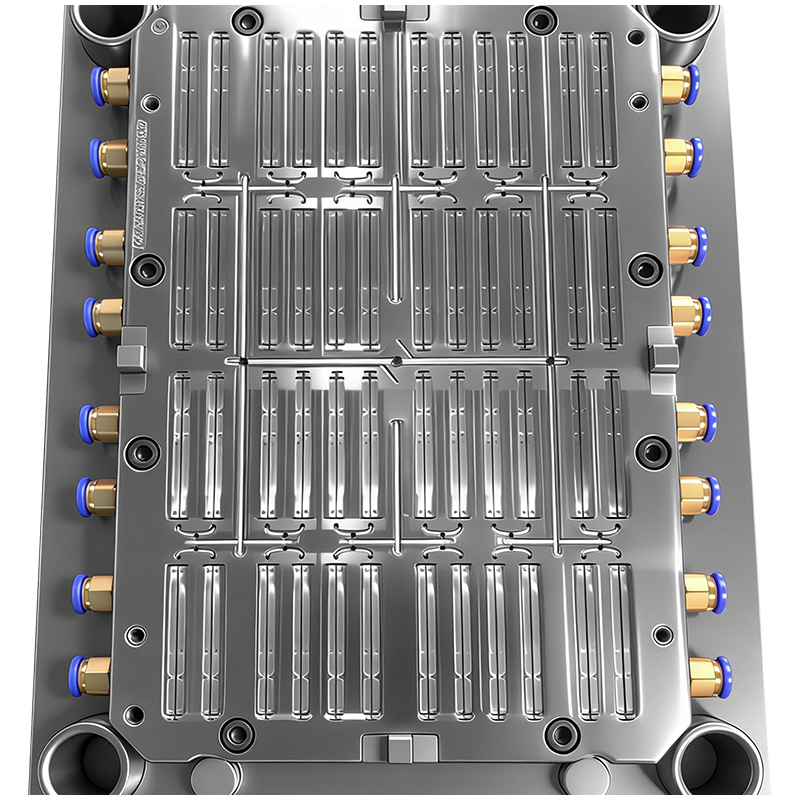
Wenn Sie die Produktion auf eine 48-Hohlraum-Form spritzgießform , vervielfacht sich die Komplexität exponentiell. Die Herstellung eines schlanken, kristallklaren kunststoffgeformtes Teil unter medizinischen Reinraumbedingungen stellt eine dreifache Anforderung dar: schlankes/langes Produktdesign, medizinische Hygienestandards sowie langfristige Stabilität bei Massenproduktion.
Um eine erfolgreiche, hocheffiziente verarbeitung von Medizinprodukten , müssen Ingenieure erhebliche Fertigungsbottlenecks in sieben kritischen Konstruktions- und Produktionsdimensionen überwinden.
|
|
Bei hochkavitären spritzgusserzeugung , ist das Schmelzfluss-Gleichgewicht der entscheidende Faktor für die Konsistenz der Bauteile. Ein Layout mit 48 Hohlräumen erfordert komplexe, mehrstufige Angussverzweigungen.
Geometrisches vs. rheologisches Gleichgewicht: Es reicht nicht aus, die Laufrouten lediglich geometrisch identisch zu gestalten. Unterschiede in den Schergeschwindigkeiten führen zu Temperaturunterschieden und Druckabfällen innerhalb der Schmelze. Bei einem dünnwandigen, schlanken Spritzenkolben führt bereits eine geringfügige Ungleichmäßigkeit zu unvollständigen Füllungen, Maßabweichungen oder Gewichtsschwankungen. Da die Qualitätssicherung im medizinischen Bereich Null-Toleranz für Fehler aufweist, verursachen selbst geringfügige Füllungsinkonsistenzen sichtbare Angussnähte, Verzug oder Mikroblasen – mit sofortiger Aussortierung des Bauteils.
Präzision des Heißkanals: Ein 48-Kavitäten-System setzt ein Mehrfachverteiler-Heißkanalsystem voraus. Die Temperatur jedes Düsenkopfs, der Durchmesser jeder Angussöffnung sowie die Ausrichtung jedes Ventilstifts müssen vollständig einheitlich sein. Eine Temperaturdifferenz von mehr als 2 °C zwischen den Düsen führt zu ungleichmäßiger volumetrischer Schrumpfung. Darüber hinaus erfordern die Mikropunktangüsse eine Bearbeitungstoleranz von ±0,003 mm, um ein gratfreies, automatisches Entgraten sicherzustellen und lose Gratreste zu vermeiden, die medizinische Flüssigkeiten kontaminieren könnten.
Fortgeschrittene CAE-Simulation: Ingenieure müssen umfangreiche Füll-, Kühl- und Verzugssimulationen durchführen, um die Laufdurchmesser zu optimieren und Ecken abzurunden, bevor Stahl bearbeitet wird – dadurch verlängert sich die Konstruktionsphase erheblich gegenüber einer Standardform mit 8 oder 16 Kavitäten. schimmel .
Ein Standard-Spritzenkolben integriert eine lange, dünne Stange mit einer flachen Daumenauflage-Scheibe am Ende. Da die Länge eines Einzelkerns oft über 100 mm beträgt, stellt die Gewährleistung der strukturellen Steifigkeit des werkzeuge für Kunststoffformen eine große Herausforderung dar.
Vermeidung von Kerndeflexion: Schlanke Kerne sind während der CNC-Fräsbearbeitung, der Elektroerosion (EDM) und des Drahtschneidens stark anfällig für Vibrieren (Chatter), was Geradheit und Rundheit beeinträchtigt. Um eine reibungslose Bewegung des Kolbens sicherzustellen und ein Blockieren der Spritze zu vermeiden, muss die Konzentrizität zwischen der Scheibenkopf- und der Stangenkörpergeometrie bei allen 48 Kernen innerhalb von ≤ 0,01 mm gehalten werden.
Positionierung der Einsätze auf Mikrometer-Ebene: Die Einbaupositionen der 48 Hohlraumeinsätze auf den Formplatten müssen eine Toleranz von ±0,005 mm einhalten. Jede mikroskopische Fehlausrichtung verschiebt die Trennfläche und führt zu einer ungleichmäßigen Wandstärke sowie anschließender asymmetrischer thermischer Schrumpfung, wodurch der Kolben verbogen wird.
Strenge Ebenheit der Trennfläche: Großflächige Platten mit 48 Hohlräumen neigen leicht zur Verzugbildung unter Restspannungen aus der Wärmebehandlung und der starken Zerspanung. Die Ebenheit der Trennfläche muss innerhalb von ≤0,002 mm/m gehalten werden, und der Schließspalt muss weniger als 0,01 mm betragen, um jeglichen Grat zu vermeiden, der Gummidichtungen abschaben oder Partikel in das Medikament einbringen könnte.
Hohe Effizienz präzisionsguss hängt vollständig davon ab, wie schnell und gleichmäßig Wärme aus dem System abgeführt wird.
Zweikreis-symmetrische Kühlung: Da ein 48-Hohlraum-Layout sehr dicht zusammengepackt ist, behalten die zentralen Hohlräume naturgemäß mehr Wärme als die äußeren Ränder. Jeder schlanke Kern muss über einen tief gebohrten, direkt wirkenden Kühl-Bubbler oder eine Kühl-Fountain-Schleife verfügen. Die Kühlkanäle auf der beweglichen und der feststehenden Seite müssen sich hinsichtlich Länge und Durchmesser exakt spiegeln, um die gesamte Formtemperaturabweichung innerhalb von ±2 °C zu halten. Lokale Hotspots führen zu Längenschwankungen des Bauteils, Senkstellen am Scheibenkopf sowie verringerter Materialklarheit.
Leck- und Rostverhütung: Für langfristigen reinraum-Kunststoffverarbeitung , werden Basis und Einsätze der Form aus korrosionsbeständigem Edelstahl S136H gefertigt. Die Dichtungen der Wasserkreisläufe müssen zu 100 % dicht sein. Selbst geringste Wasseraustritte verursachen Rostbildung, was zu schwarzen Verunreinigungspunkten an den transparenten Polypropylen-(PP)- oder Cyclo-Olefin-Copolymer-(COC)-Bauteilen führt.
Medizinische Kolben erfordern eine makellose Transparenz und müssen vollständig frei von schwarzen Flecken oder Materialdegradation sein. Die Oberfläche des Werkzeugs bestimmt unmittelbar die ästhetischen und hygienischen Eigenschaften des Spritzgussteils.
Herausforderungen beim Polieren tiefer Kavitäten: Das Polieren der engen, schmalen inneren Wände von 48 tiefen Kavitätseinsätzen ist außerordentlich arbeitsintensiv. Jedes Bauteil muss von Technikern manuell bis zu einer Spiegelpolitur mit einer Rauheit Ra ≤ 0,05 μm bearbeitet werden. Dadurch werden Bearbeitungsspuren eliminiert, an denen sich Kunststoff während Stillstandszeiten festsetzen oder degradieren könnte, wodurch sichergestellt wird, dass das Werkzeug den strengen medizinischen GMP-Standards entspricht.
Konsistenz und sauberes Design: Das manuelle Polieren von 48 identischen Satzbauteilen erfordert meisterhafte Konsistenz; ungleichmäßiger Druck verändert Glanzgrad und mikroskopisches Schrumpfverhalten der Oberfläche. Das gesamte präzisionsform design muss vollständig frei von Totwinkeln oder scharfen Unterhöhungen sein, an denen sich Material stauen, verkohlen und in Form von Abplatzungen in die Produktionslinie gelangen könnte.
Da Spritzenkolben große Oberflächenbereiche haben, die mit den Kernstücken in Kontakt stehen, erzeugen transparente medizinische Kunststoffe häufig ein Vakuum, wodurch sie beim Auswerfen dazu neigen, zu haften, Spannungsweißungen aufzuweisen oder zu brechen.
Millisekundengenaue synchronisierte Auswurftechnik: Die Auswerferstifte müssen exakt senkrecht unter dem Kolbenkopf angeordnet sein. Die Konzentrizität der Bohrungen für die Auswerferstifte muss innerhalb von ≤ 0,005 mm liegen. Die gesamte Auswerferplatte muss millisekundengenau synchron bewegt werden, damit ungleichmäßige Kräfte die flexiblen, dünnwandigen Stifte nicht verbiegen.
Vakuumunterbrechendes Entlüftungsdesign: Mikroentlüftungsschlitze mit einer Breite von 0,012 mm bis 0,015 mm werden strategisch in die Kernstücke eingearbeitet, um das Vakuum während der Entnahme zu durchbrechen, ohne Gratbildung zu verursachen. Die Zugwinkel müssen streng kontrolliert werden – zu klein führt zu Oberflächenschäden am Bauteil; zu groß verletzt den engen maßlichen Toleranzbereich, der für die automatische Montage erforderlich ist.
Integration in Hochgeschwindigkeitsautomatisierung: Eine hochleistungsfähige reinraum-Formgebung die Prozesszählung erfolgt an robotergestützten Pick-and-Place-Systemen. Eine minimale Abweichung beim Auswurfhub kann dazu führen, dass der Roboter ein Teil verfehlt, was zu Werkzeugbeschädigungen oder Kratzern an den Komponenten führt.
Der Betrieb mit Hochgeschwindigkeitszyklen rund um die Uhr zur Herstellung von Millionen Teilen pro Jahr erzeugt eine enorme mechanische Belastung für den Werkzeugstahl.
Verwaltung von Materialverzug: Hochwertige Sorten wie S136 oder STAVAX werden durchgehärtet auf HRC 48–52. Große Platten mit 48 Taschen-Ausfräsungen neigen jedoch bei der Wärmebehandlung leicht zum Verziehen. Die Korrektur erfordert komplexe Spannungsarmglüh- und kryogene Tiefkühl-Stabilisierungszyklen, um das Ausschussrisiko für die gesamte Platte zu vermeiden.
Verschleißfestigkeit & Austauschbarkeit: Hochfrequente Reibung an 48 empfindlichen Kernstiften führt zu schnellem Verschleiß. Die Kerne müssen einer speziellen Spiegelpolitur folgende Nitrierbehandlung unterzogen werden, um die Oberflächenhärte und Korrosionsbeständigkeit gegenüber aggressiven medizinischen Kunststoffen zu erhöhen. Entscheidend ist, dass das Werkzeug ein modulares Design aufweisen muss, bei dem alle 48 Einsätze vollständig austauschbar sind, um eine schnelle Wartung vor Ort zu ermöglichen.
Vermeidung von Formbodenverformung: Unter starken Schließkräften kann es bei großen Formböden zu mikroskopischen Verformungen kommen, wodurch die Konzentrizität der Kavität beeinträchtigt wird. Das Design muss daher einen verstärkten Formrahmen, hochbelastbare, vierseitig verriegelte Keilverschlüsse sowie zwei Führungssäulen aufweisen, um die Baugruppe vollständig steif zu halten.
Der letzte Meilenstein für jede spezialisierte spritzguss für medizinische Anwendungen anlage besteht darin, strenge Qualitätsverfolgungs- und regulatorische Validierungsprotokolle zu erfüllen.
Mikromontage: Die Endmontage muss in einer temperaturgeregelten Reinraumwerkstatt erfolgen. Sobald die feststehende und die bewegliche Hälfte geschlossen sind, wird die axiale Ausrichtung der einzelnen Kavitäten mittels einer Koordinatenmessmaschine (CMM) überprüft. Eine Abweichung von mehr als 0,008 mm in einer einzelnen Kavität führt zur Ablehnung des gesamten Blocks, wodurch die Montagephase zwei- bis dreimal so lang wie bei einem Standard-Handelswerkzeug ist.
Umfangreiche Daten-Dokumentation: Qualitätskontrollteams verwenden Koordinatenmessmaschinen (CMM), Rundheitsprüfgeräte und Profilometer, um präzise Messwerte für jeden einzelnen Kern, jedes Einlegeteil, jedes Anspritzloch und jeden Auswerferstift zu erfassen. Diese umfangreiche Prüfdatenmenge bildet die grundlegende Validierungsdokumentation, die für die Rückverfolgbarkeit medizinischer Geräte erforderlich ist.
Materialien ohne Kontamination: Zur Zertifizierung für die Herstellung oem medizinische produkте , kein Teil der Form, das mit dem Kunststoff in Kontakt kommt, darf Schwermetalle wie Kupfer oder Blei enthalten. Alle Stahlbehandlungen, Poliermittel und Schmierstoffe für bewegliche Teile müssen durch offizielle Biokompatibilitäts- und Nichttoxizitätszertifikate nachgewiesen sein, um sicherzustellen, dass das Endprodukt nahtlos in eine automatisierte, medizinische Fertigungsumgebung integriert werden kann.
 Aktuelle Nachrichten
 EN