W produkcji technologia wtryskiwania tworzyw sztucznych jest podstawową metodą. Jednak powszechnym błędem jest przekonanie, że forma to po prostu forma – niezależnie od tego, co nią wytwarza się. W rzeczywistości granica dzieląca formy do urządzeń medycznych od typowych form przemysłowych jest ogromna.
Podczas gdy forma przemysłowa może skupiać się wyłącznie na efektywności kosztowej i liczbie wykonywanych części, forma do urządzeń medycznych musi spełniać wymagania związane z niezawodnością decydującą o życiu i śmierci, nadzwyczaj surowymi przepisami regulacyjnymi oraz ekstremalną precyzją.
Poniżej przedstawiamy szczegółowe porównanie tych dwóch rodzajów narzędzi w całym cyklu produkcyjnym.
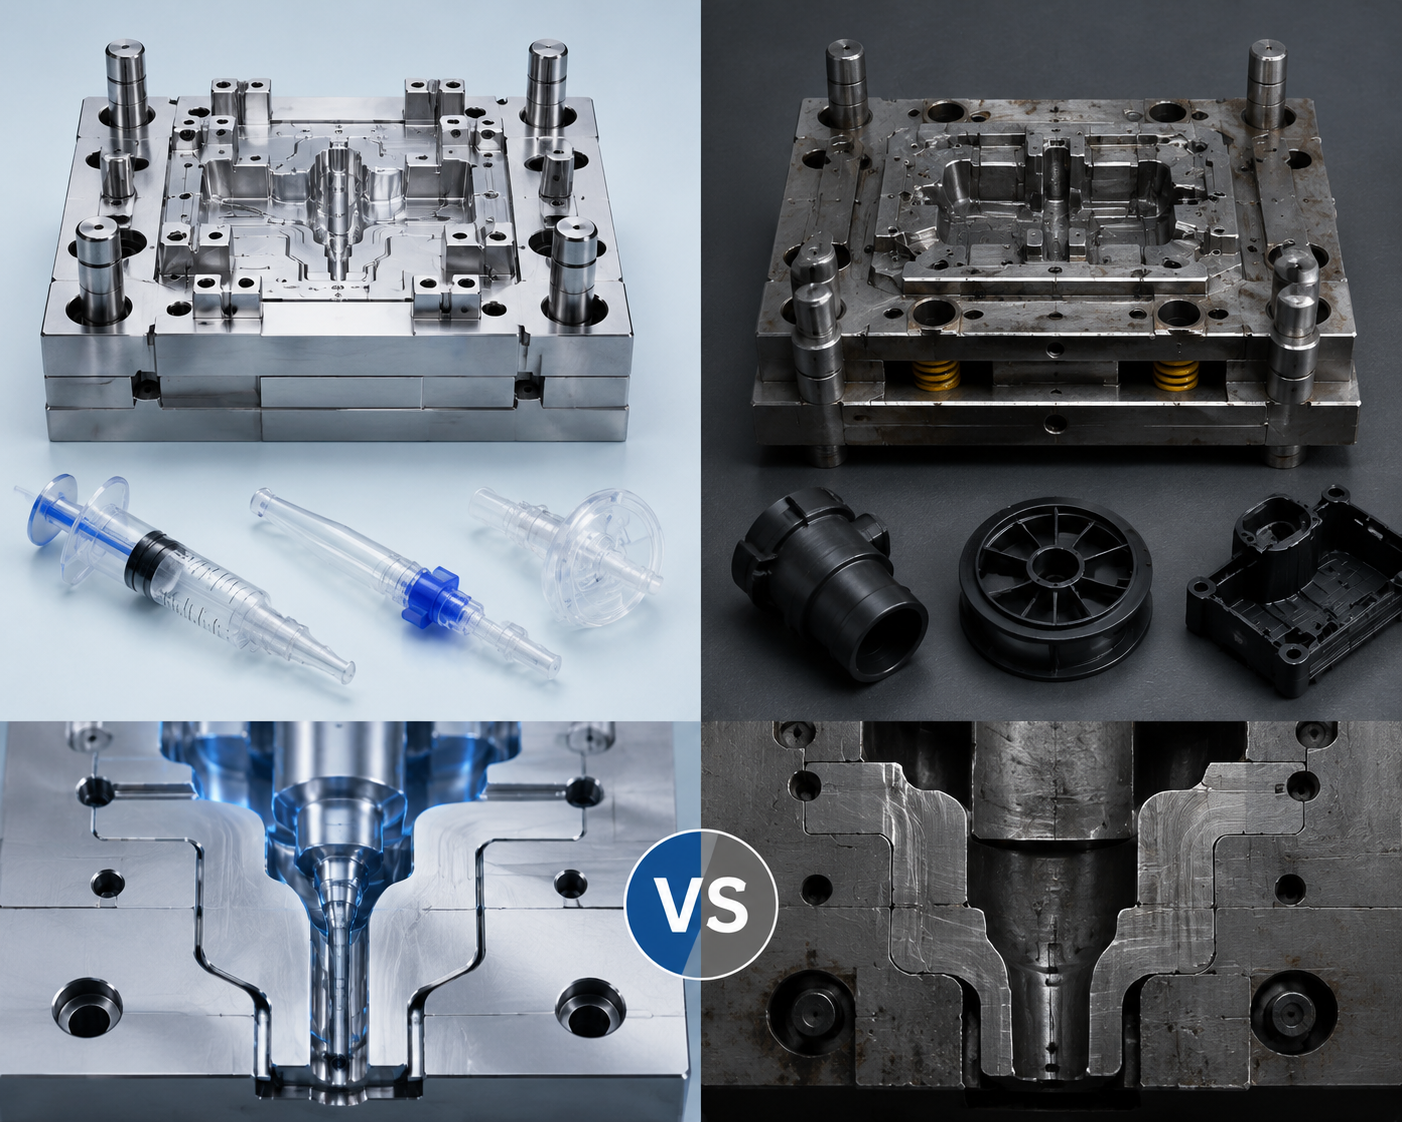 |
Surowe warunki panujące w produkcji urządzeń medycznych określają rodzaj stali, która może być użyta. Formy do urządzeń medycznych muszą wytrzymać agresywne, lekarskie tworzywa sztuczne oraz procesy wielokrotnego sterylizowania.
Formy do urządzeń medycznych: Zazwyczaj wykorzystują wysokiej jakości stali odporno na korozję, takie jak H13, S136 lub stal nierdzewna 420 , często poddawane obróbce cieplnej w celu osiągnięcia wysokiej twardości według skali Rockwella (HRC 50–54+). Zapobiega to korozji spowodowanej wilgotnością w czystych pomieszczeniach oraz zapewnia, że forma nie uwalnia zanieczyszczeń do wyrobów medycznych.
Standardowe formy przemysłowe: Często wykorzystują standardowe stale węglowe lub stali wstępnie utwardzone, takie jak P20, NAK80 lub 718 . Choć są one trwałe, nie posiadają one ekstremalnej odporności na korozję i długotrwałej wytrzymałości wymaganych w produkcji wyrobów medycznych.
Środowisko, w którym działa forma, wpływa na sposób jej projektowania.
Formy do urządzeń medycznych: Działają one w pomieszczeniach czystych klasy 10 000 (ISO 7) lub 100 000 (ISO 8) . Z tego powodu same formy muszą być „zgodne z wymogami czystych pomieszczeń”. Nie mogą być smarowane standardowymi smarami lub olejami, które mogłyby się odparować i skażać powietrze lub wyroby. Zamiast tego stosuje się specjalne smary spożywcze lub medyczne albo zaawansowane powłoki powierzchniowe (np. DLC – powłoki typu diamentopodobnego), umożliwiające ich bezolejową pracę.
Standardowe formy przemysłowe: Działa w standardowych środowiskach warsztatowych. Standardowe zautomatyzowane systemy smarowania i oleje smarujące są w pełni akceptowalne, ponieważ mikroskopijne cząstki unoszące się w powietrzu nie stanowią zagrożenia dla końcowego produktu (np. elementów wykończenia samochodów, urządzeń elektronicznych dla konsumentów).
Dopuszczalny margines błędu w przypadku urządzenia medycznego jest praktycznie zerowy.
| Funkcja | Forma do wyrobów medycznych | Standardowa forma przemysłowa |
| Granice dopuszczalnej dokładności | Bardzo ścisłe: zwykle w zakresie ±0,005 mm do ±0,01 mm (lub mikronów w przypadku mikroprzepływów). | Standardowe: zwykle w zakresie ±0,05 mm do ±0,1 mm . |
| Tolerancja na wybrzuszenia i wady | Prawie zerowa. Wybrzuszenia na liniach rozdzielenia mogą stanowić siedlisko bakterii lub zranić pacjenta. | Niewielkie wybrzuszenia lub wady estetyczne są często akceptowalne, o ile zachowana jest integralność konstrukcyjna. |
| Złożoność projektu | Wysoka. Często wymaga skomplikowanych mechanizmów bocznych, mikroelementów oraz geometrii cienkościennych. | Standardowa do wysokiej, ale rzadko ograniczana przez czynniki bezpieczeństwa człowieka w skali mikro. |
Jest to być może najważniejszy czynnik różnicujący. Formę medyczną nie można po prostu wykonać i wprowadzić do produkcji; musi ona przejść rygorystyczny, prawem przewidziany proces walidacji.
Formy do urządzeń medycznych: Muszą być zgodne z surowymi ramami regulacyjnymi, takimi jak FDA Title 21 CFR i ISO 13485 . Każda forma medyczna musi przejść surową IQ/OQ/PQ (kwalifikacja instalacji, kwalifikacja działania i kwalifikacja wydajności) protokół.
Uwaga: Gdy okno procesu formowania wyrobów medycznych zostanie ustalone podczas walidacji, nie można go zmienić bez ponownej walidacji całego procesu.
Standardowe formy przemysłowe: Zwykle stosuje się standardowy proces PPAP (Production Part Approval Process – procedura zatwierdzania części produkcyjnych) lub prostą inspekcję pierwszego egzemplarza (FAI). Jeśli technik musi dostosować na bieżąco prędkość wtrysku lub temperaturę w celu usunięcia wad estetycznych, może to zrobić bez konieczności wypełniania ogromnej ilości dokumentacji regulacyjnej.
 Gorące wiadomości
 EN