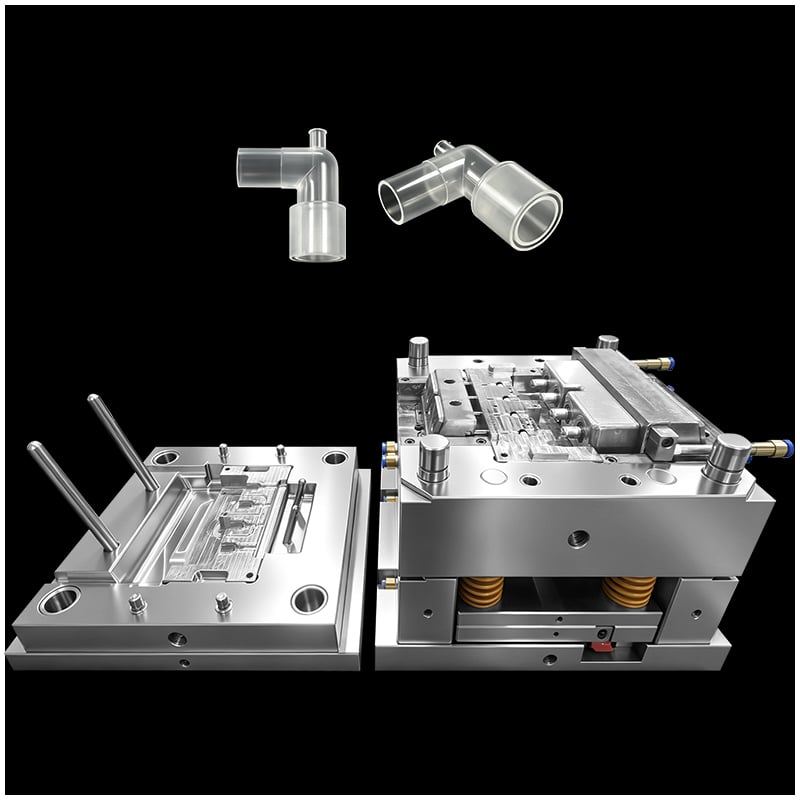
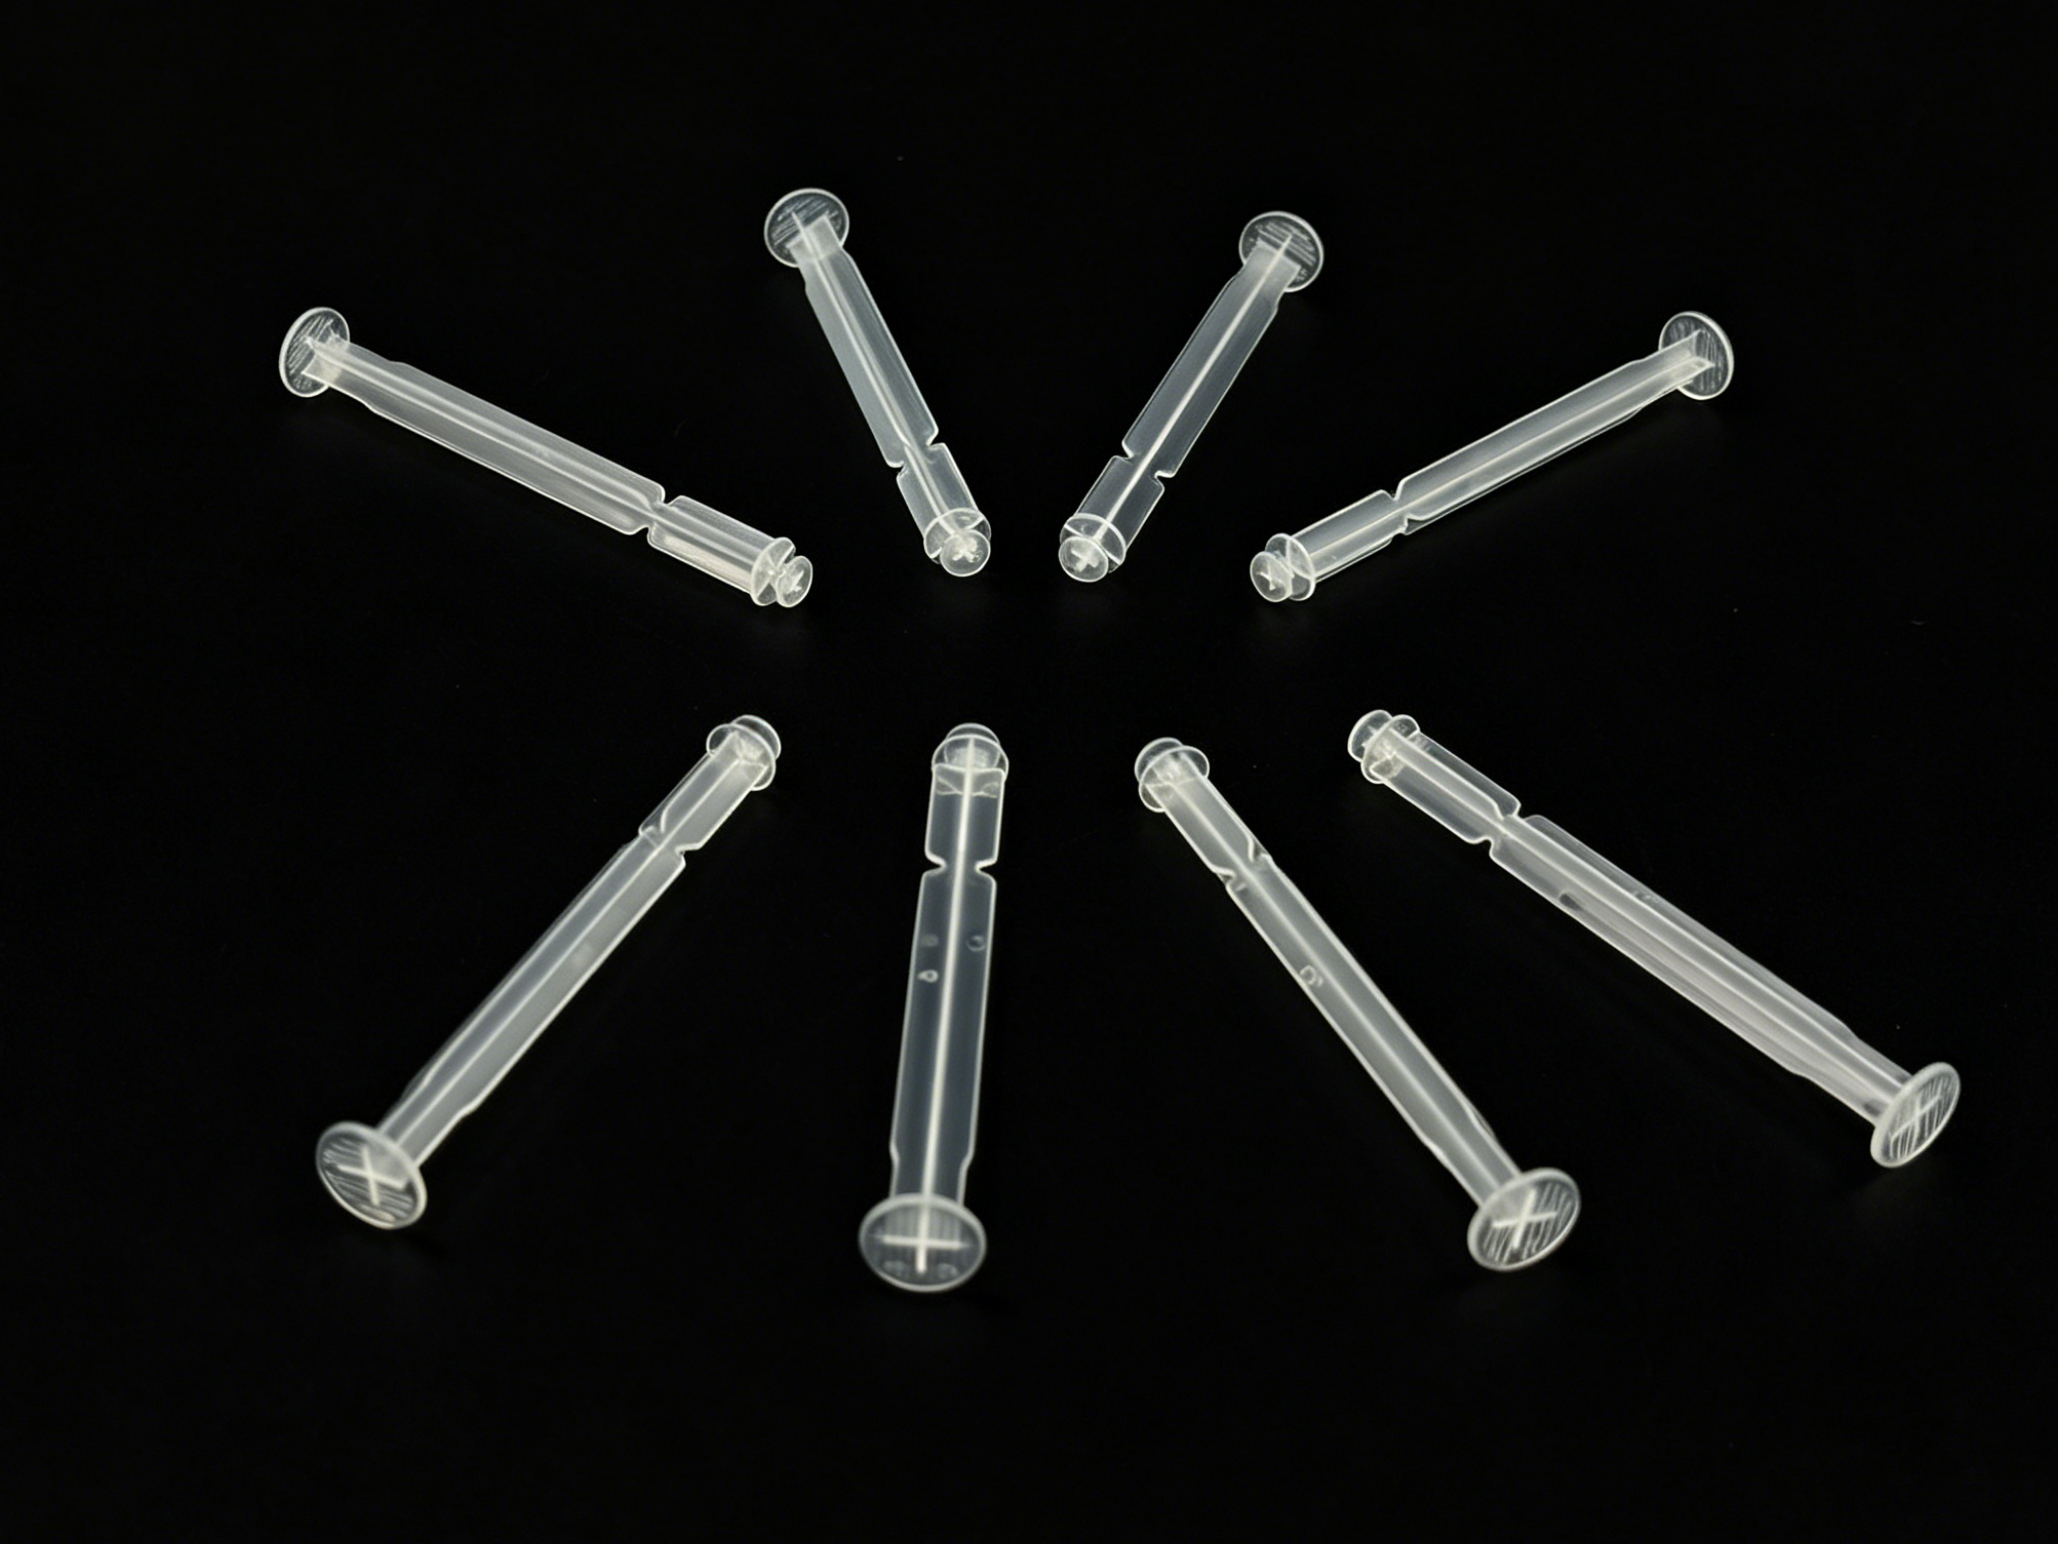
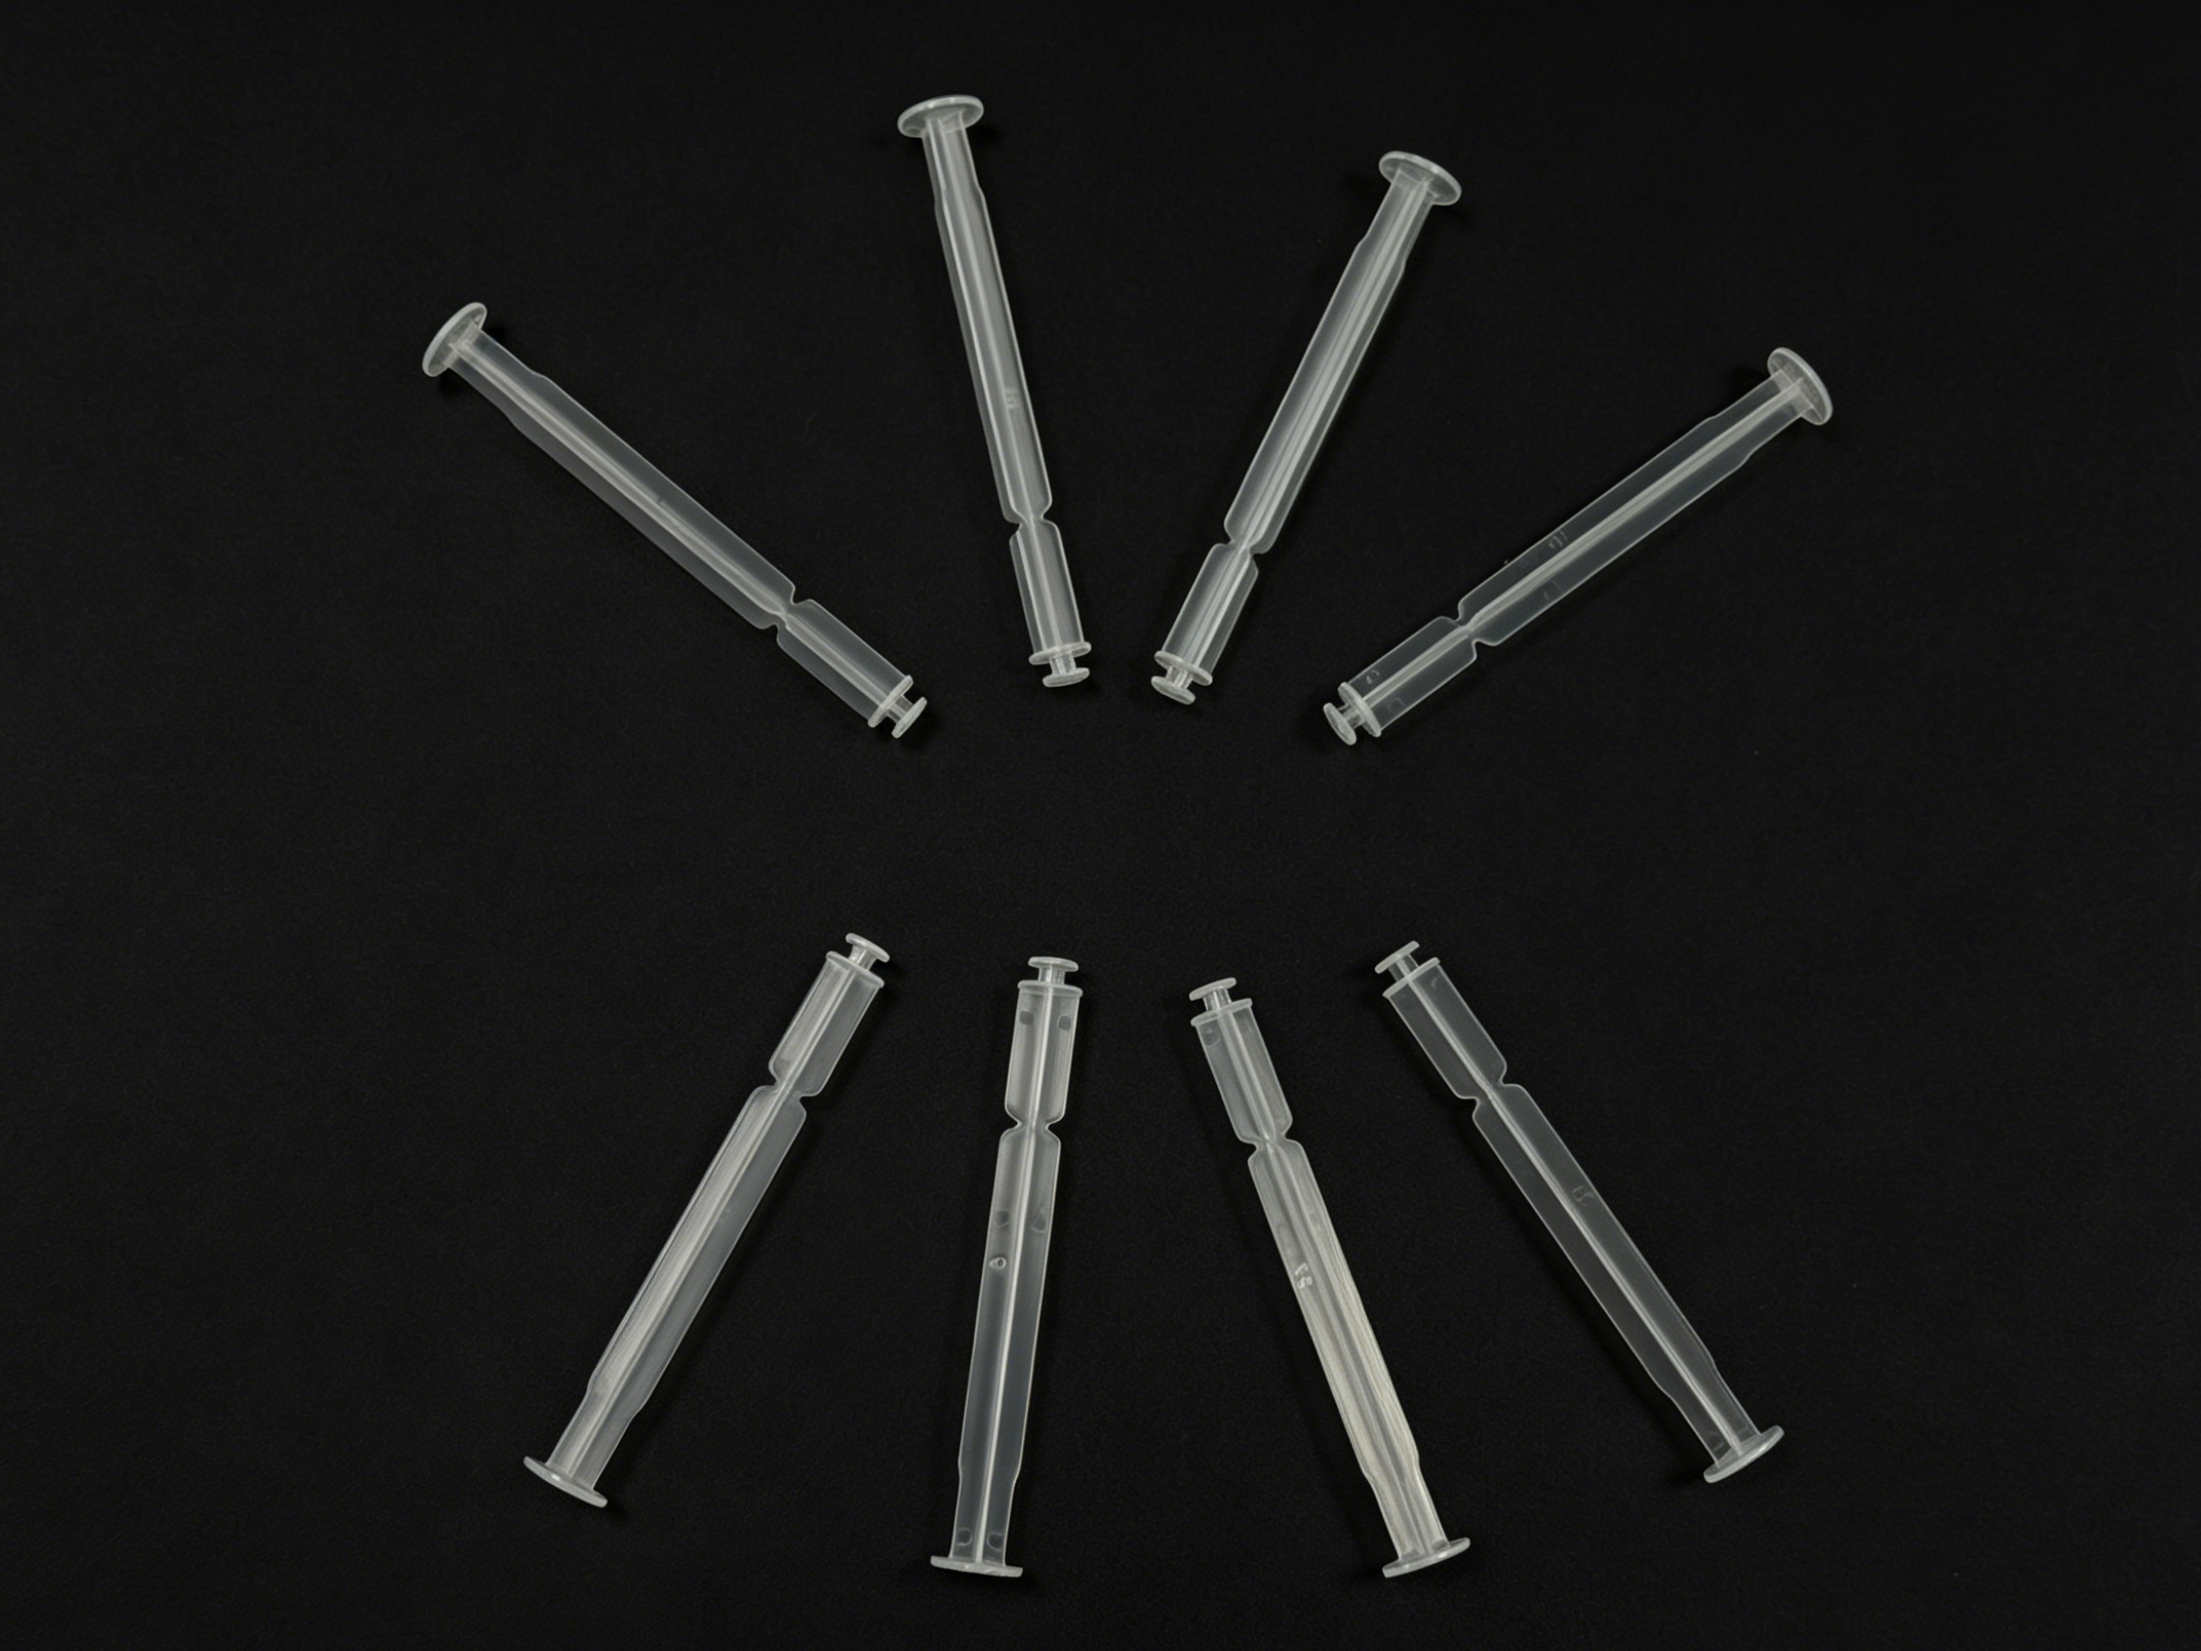
De productie van medische verbruiksartikelen in grote volumes vereist een perfecte balans tussen snelheid, precisie en strikte naleving van regelgeving. Van deze componenten vormt de zuigerstang van een medische spuit een klassieke technische uitdaging.
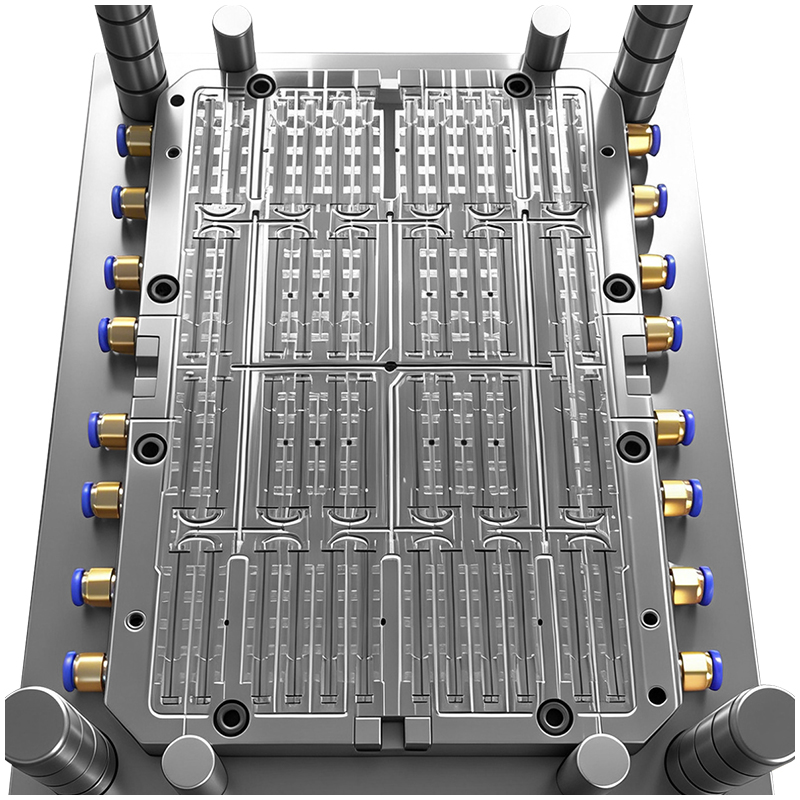
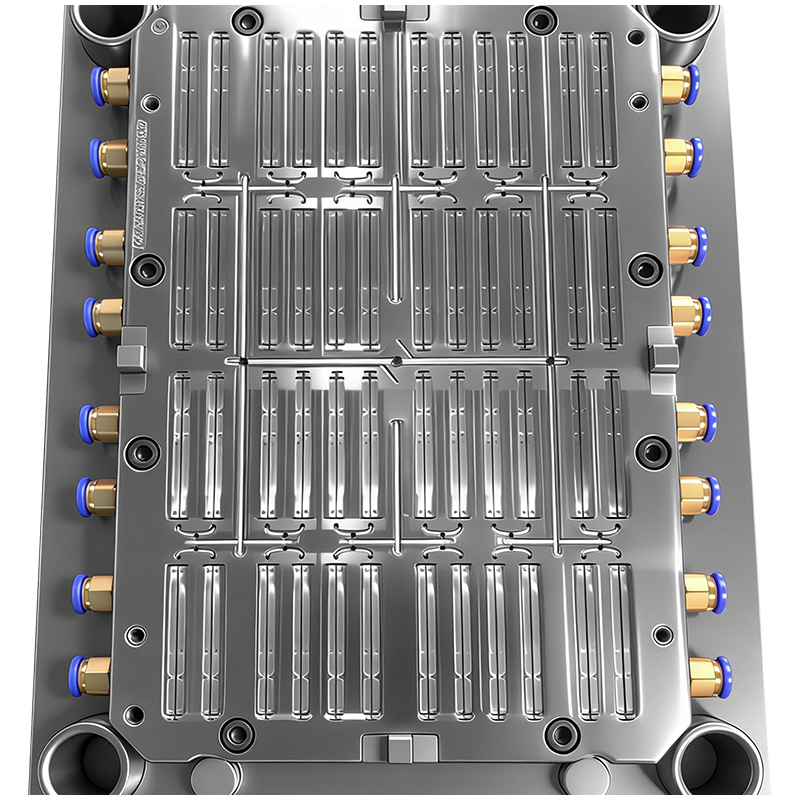
Wanneer u de productie opschakelt naar een 48-vormige injectievorm , neemt de complexiteit exponentieel toe. De productie van een slanke, kristalheldere gevormd kunststof onderdeel onder medische cleanroom-omstandigheden introduceert een drievoudige beperking: een lange/slanke productvorm, medische hygiënenormen en langdurige stabiliteit bij massaproductie.
Om een succesvolle, hoogwaardige het gieten van medische hulpmiddelen , moeten ingenieurs aanzienlijke productieknelpunten overwinnen op zeven kritieke ontwerp- en productiedimensies.
|
|
Bij een hoog-aantal-vormen injectiemolden , is de smeltstroombalans de doorslaggevende factor voor consistentie van het onderdeel. Een lay-out met 48 vormen vereist een complexe, meervoudige vertakking van de looppaden.
Geometrische versus reologische balans: Het simpelweg maken van de loopbanen geometrisch identiek is niet voldoende. Variaties in schuifsnelheden veroorzaken temperatuurverschillen en drukverliezen binnen de smelt. Voor een dunwandige, slanke spuitcilinderzuiger leidt zelfs een geringe onbalans tot onvolledige vulvorming, afwijkingen in afmetingen of gewichtsverschillen. Omdat medische kwaliteitsborging geen enkele tolerantie heeft voor gebreken, zullen geringe ongelijkmatigheden bij het vullen zichtbare naadlijnen, vervorming of microbellen veroorzaken, wat direct tot afkeuring van het onderdeel leidt.
Nauwkeurigheid van de heetloopmatrijs: Een systeem met 48 caviteiten is afhankelijk van een multi-drop heetloopmatrijsopstelling. De temperatuur van elk spuitgat, de poortdiameter en de uitlijning van de kleppenpen moeten volledig uniform zijn. Een temperatuurverschil van meer dan 2 °C tussen de spuitgaten veroorzaakt ongelijke volumetrische krimp. Bovendien vereisen de micro-punt-poorten een bewerkingsnauwkeurigheid binnen ±0,003 mm om spuitgietvlakken zonder overloop (flash) en automatische ontkoppeling te garanderen, waardoor losse burlen worden voorkomen die medische vloeistoffen kunnen verontreinigen.
Geavanceerde CAE-simulatie: Ingenieurs moeten uitgebreide vul-, koel- en vervormingssimulaties uitvoeren om de diameter van de looppaden te optimaliseren en de hoeken af te ronden voordat het staal wordt bewerkt, waardoor de ontwerpfase aanzienlijk langer duurt dan bij een standaardmatrijs met 8 of 16 gietkavities. schimmel .
Een standaardspuitpistoolzuiger bestaat uit een lange, dunne stang met een platte duimsteunschijf aan het uiteinde. Aangezien de lengte van een enkelgietkern vaak meer dan 100 mm bedraagt, is het beheren van de structurele stijfheid van de gereedschap voor kunststofmatrijzen een belangrijke hindernis.
Voorkoming van kernvervorming: Slanke kernen zijn zeer gevoelig voor trillingen tijdens CNC-freesbewerking, EDM en draadsnijden, wat de rechtheid en rondheid verstoort. Om soepele zuigerbeweging te garanderen en vastlopen van de spuit te voorkomen, moet de concentriciteit tussen de schijfvormige kop en de stang van alle 48 kernen binnen ≤ 0,01 mm worden gehandhaafd.
Positionering van inzetstukken op micronniveau: De positie van de installatiezakken voor de 48 holte-inzetstukken op de malplaten moet binnen een tolerantie van ±0,005 mm blijven. Elke microscopische uitlijning verschuift de scheidingslijn, wat leidt tot ongelijke wanddikte en vervolgens asymmetrische thermische krimp die de zuiger doet buigen.
Strikte vlakheid van de scheidingslijn: Grote platen die 48 holten ondersteunen kunnen gemakkelijk vervormen onder residuele spanningen door warmtebehandeling en zware bewerking. De vlakheid van de scheidingslijn moet binnen ≤0,002 mm/m worden gehandhaafd en de sluitopening moet kleiner zijn dan 0,01 mm om alle speling (flash) te elimineren die rubber afdichtingen zou kunnen afschaven of deeltjes in de medicatie zou kunnen introduceren.
Hoog efficiënt precieze gietwerk hangt volledig af van hoe snel en gelijkmatig warmte uit het systeem wordt afgevoerd.
Symmetrische koeling met dubbele circuit: Omdat een lay-out met 48 caviteiten zeer compact is, behouden de centrale caviteiten van nature meer warmte dan de buitenste randen. Elke slanke kern moet zijn uitgerust met een diep geboorde, directe koelbubbler- of fontein-circuit. De koelleidingen aan de bewegende en vaste zijde moeten exact overeenkomen in lengte en diameter om de totale temperatuurvariatie van de mal binnen ±2 °C te houden. Lokale hotspots veroorzaken variaties in de onderdeellengte, inkortingen bij de schijfkop en verminderde materiaalhelderheid.
Lekkage- en roestpreventie: Op lange termijn plasticproductie in een cleanroom vereisen , worden de malbasis en inzetstukken vervaardigd uit corrosiebestendig RVS-materiaal S136H. De afdichtingen van de watertoevoerleidingen moeten 100 % lekvrij zijn. Enige waterlekkage veroorzaakt roestvorming, wat leidt tot zwartepuntverontreiniging op transparante polypropyleen (PP)- of cyclische olefincopolymer (COC)-onderdelen.
Medische zuigers vereisen een vlekkeloze transparantie en moeten volledig vrij zijn van zwarte vlekken of materiaalafbraak. Het oppervlak van de mal bepaalt rechtstreeks de esthetische en hygiënische eigenschappen van het gevormde product.
Uitdagingen bij het polijsten van diepe holten: Het polijsten van de smalle, nauwe interne wanden van 48 diepe holte-inzetstukken is uitzonderlijk arbeidsintensief. Technici moeten elk onderdeel met de hand polijsten tot een spiegelglans van Ra ≤ 0,05 μm. Hierdoor worden bewerkingsstrepen geëlimineerd waar plastic tijdens stilstand zou kunnen blijven plakken of afbreken, wat garandeert dat de mal voldoet aan strenge medische GMP-normen.
Consistentie en schone constructie: Het met de hand polijsten van 48 identieke sets vereist meesterlijke consistentie; ongelijke druk verandert de oppervlakteglans en het microkrimpgedrag. De gehele precieze schimmel constructie moet volledig vrij zijn van dode hoeken of scherpe ondercuts waar materiaal zou kunnen stagneren, verbranden en afbladderen in de productielijn.
Omdat zuigerveerstaven grote oppervlakten in contact hebben met de kern, ontstaat er vaak een vacuüm met transparante medische kunststoffen, waardoor ze geneigd zijn te blijven plakken, stress-wit te worden of te barsten tijdens het uitwerpen.
Uitwerping op millisecondenniveau met volledige synchronisatie: De uitwerpstiften moeten precies loodrecht onder de veerstaafkop zijn geplaatst. De concentriciteit van de gegraven gaten voor de uitwerpstiften moet binnen ≤ 0,005 mm liggen. De gehele uitwerplaat moet met millisecondennauwkeurige synchronisatie bewegen, zodat ongelijke krachten de flexibele, dunwandige staven niet buigen.
Ontwerp voor vacuümbreking met ventilatieopeningen: Microventilatieopeningen met een breedte van 0,012 mm tot 0,015 mm worden strategisch in de kernen aangebracht om het vacuüm tijdens het loslaten te doorbreken, zonder dat er flits (flash) ontstaat. De uittrekhoeken moeten nauwkeurig worden gecontroleerd: te klein en het onderdeel raakt beschadigd; te groot en het overschrijdt de strakke afmetingsvereisten die nodig zijn voor automatische assemblage.
Integratie met high-speed automatisering: Een high-output cleanroom-spuiterij procesaantallen op robotische pick-and-place-systemen. Een minimale variatie in de uitwerpstroke kan ertoe leiden dat een robot een onderdeel mist, wat schade aan de gereedschappen of gekrasde componenten tot gevolg kan hebben.
Het draaien van hoogwaardige cycli continu, 24 uur per dag, om miljoenen onderdelen per jaar te produceren, legt een enorme mechanische belasting op het gereedschapsstaal.
Beheersen van materiaalvervorming: Hoogwaardige kwaliteiten zoals S136 of STAVAX zijn volledig gehard tot HRC 48–52. Grote platen met 48 uitsparingen vervormen echter gemakkelijk tijdens de warmtebehandeling. Het corrigeren hiervan vereist complexe spanningsverlagende en cryogene diepvriesstabilisatiecycli om te voorkomen dat de gehele plaat wordt afgewezen.
Slijtvastheid en uitwisselbaarheid: Wrijving met hoge frequentie op 48 delicate kernpennen veroorzaakt snelle slijtage. De kernen moeten ondergaan een gespecialiseerde spiegelpolijstbehandeling, gevolgd door nitridatie om de oppervlaktehardheid en corrosieweerstand tegen agressieve medische kunststoffen te verhogen. Belangrijk is dat de mal een modulair ontwerp moet hebben waarbij alle 48 inzetstukken volledig uitwisselbaar zijn voor snelle onderhoudsinterventies ter plaatse.
Voorkomen van buiging van de malkast: Onder intense klemkrachten kan een grote malkast microscopisch buigen, waardoor de concentriciteit van de holte verloren gaat. Het ontwerp moet een verdikte malkaststructuur bevatten, zwaar belaste, onderling vergrendelde conische vergrendelingen aan alle vier de zijden en dubbele geleidingspillars om de assemblage perfect stijf te houden.
De laatste mijlpaal voor elke gespecialiseerde spuitgieten voor de gezondheidszorg activa is het voldoen aan strenge kwaliteitsregistratie- en regelgevende validatieprotocollen.
Micro-montage: De definitieve assemblage moet plaatsvinden in een temperatuurgecontroleerde cleanroom-werkplaats. Zodra de vaste en beweegbare helften sluiten, wordt de axiale uitlijning per holte gecontroleerd met een coördinatenmeetmachine (CMM). Een afwijking van meer dan 0,008 mm in een enkele holte maakt het gehele blok ongeschikt, waardoor de assemblagefase twee tot drie keer langer duurt dan bij een standaard commerciële mal.
Uitgebreide gegevensdocumentatie: Kwaliteitscontroleteams gebruiken CMM’s, rondheidstesters en profielmetende apparatuur om nauwkeurige metingen te registreren voor elke kern, inzetstuk, gatopening en uitwerkerpen. Deze enorme hoeveelheid inspectiegegevens vormt de basis voor de validatiedocumentatie die vereist is voor de traceerbaarheid van medische hulpmiddelen.
Materialen zonder verontreiniging: Om te worden gecertificeerd voor de productie van oem medische producten , geen enkel onderdeel van de mal dat in contact komt met de kunststof mag zware metalen zoals koper of lood bevatten. Alle staalbehandelingen, polijstmiddelen en smeermiddelen voor bewegende onderdelen moeten worden ondersteund door officiële certificaten voor biocompatibiliteit en niet-toxiciteit, om ervoor te zorgen dat het eindproduct naadloos integreert in een geautomatiseerde productieomgeving van medische kwaliteit.
 Actueel nieuws
2026-01-26
2026-01-20
2026-01-16
 EN