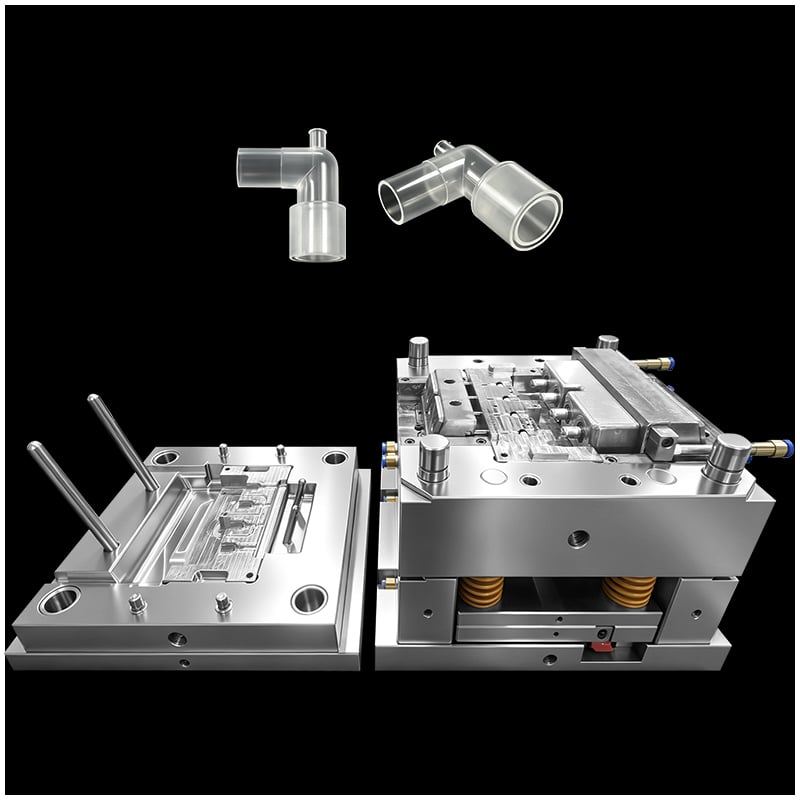
La fabricación de consumibles médicos en grandes volúmenes exige un equilibrio perfecto entre velocidad, precisión y cumplimiento estricto de la normativa regulatoria. Entre estos componentes, la varilla del émbolo de una jeringa médica representa un clásico desafío de ingeniería.
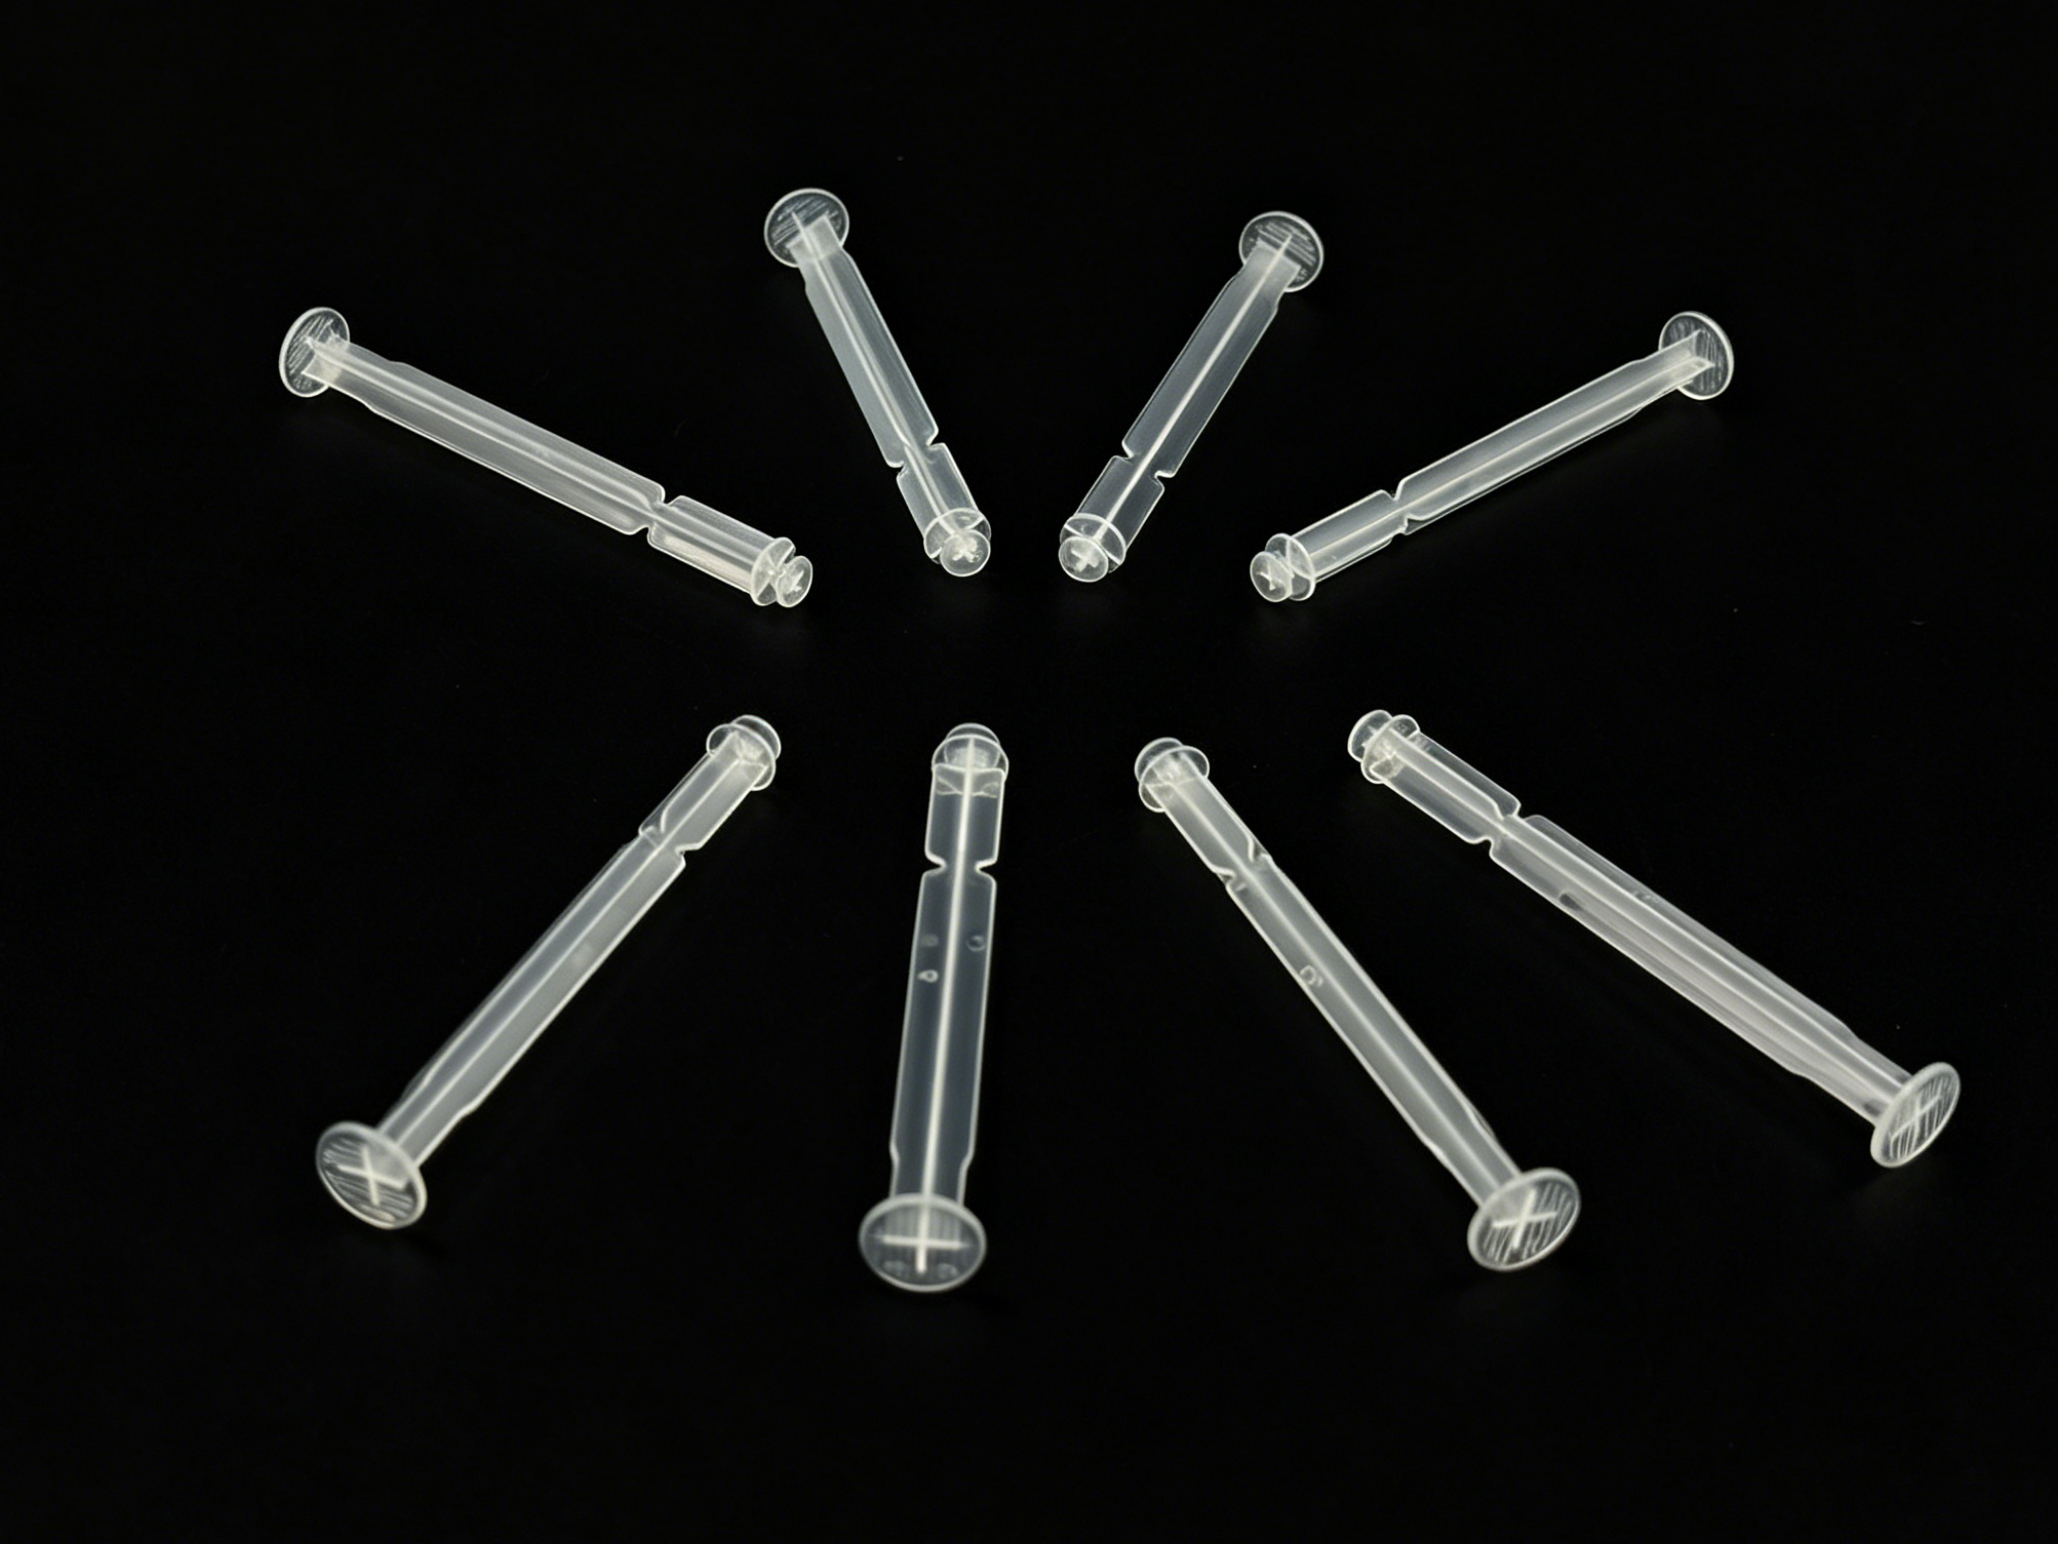
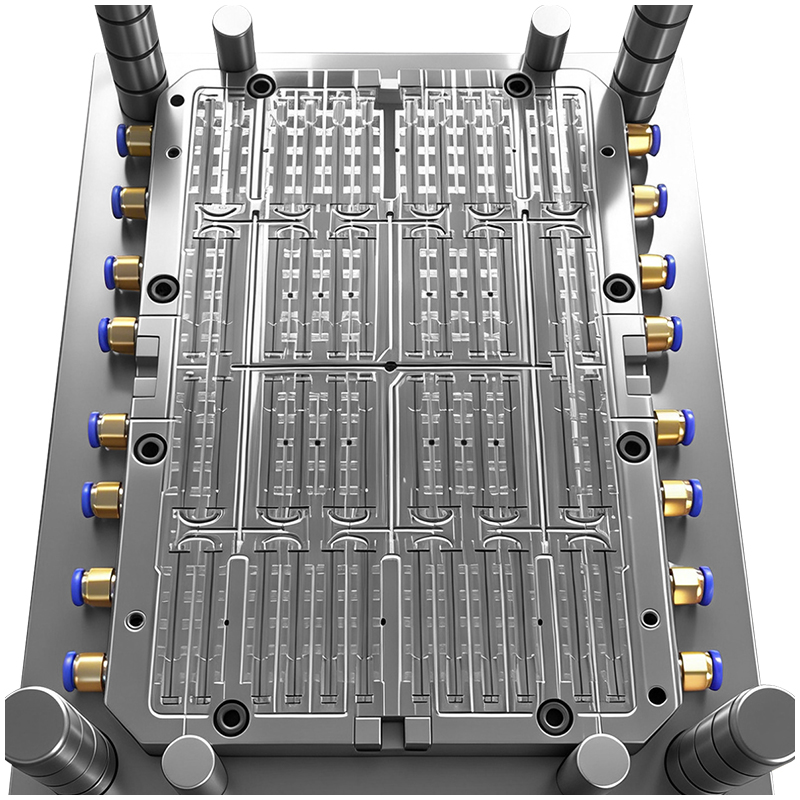
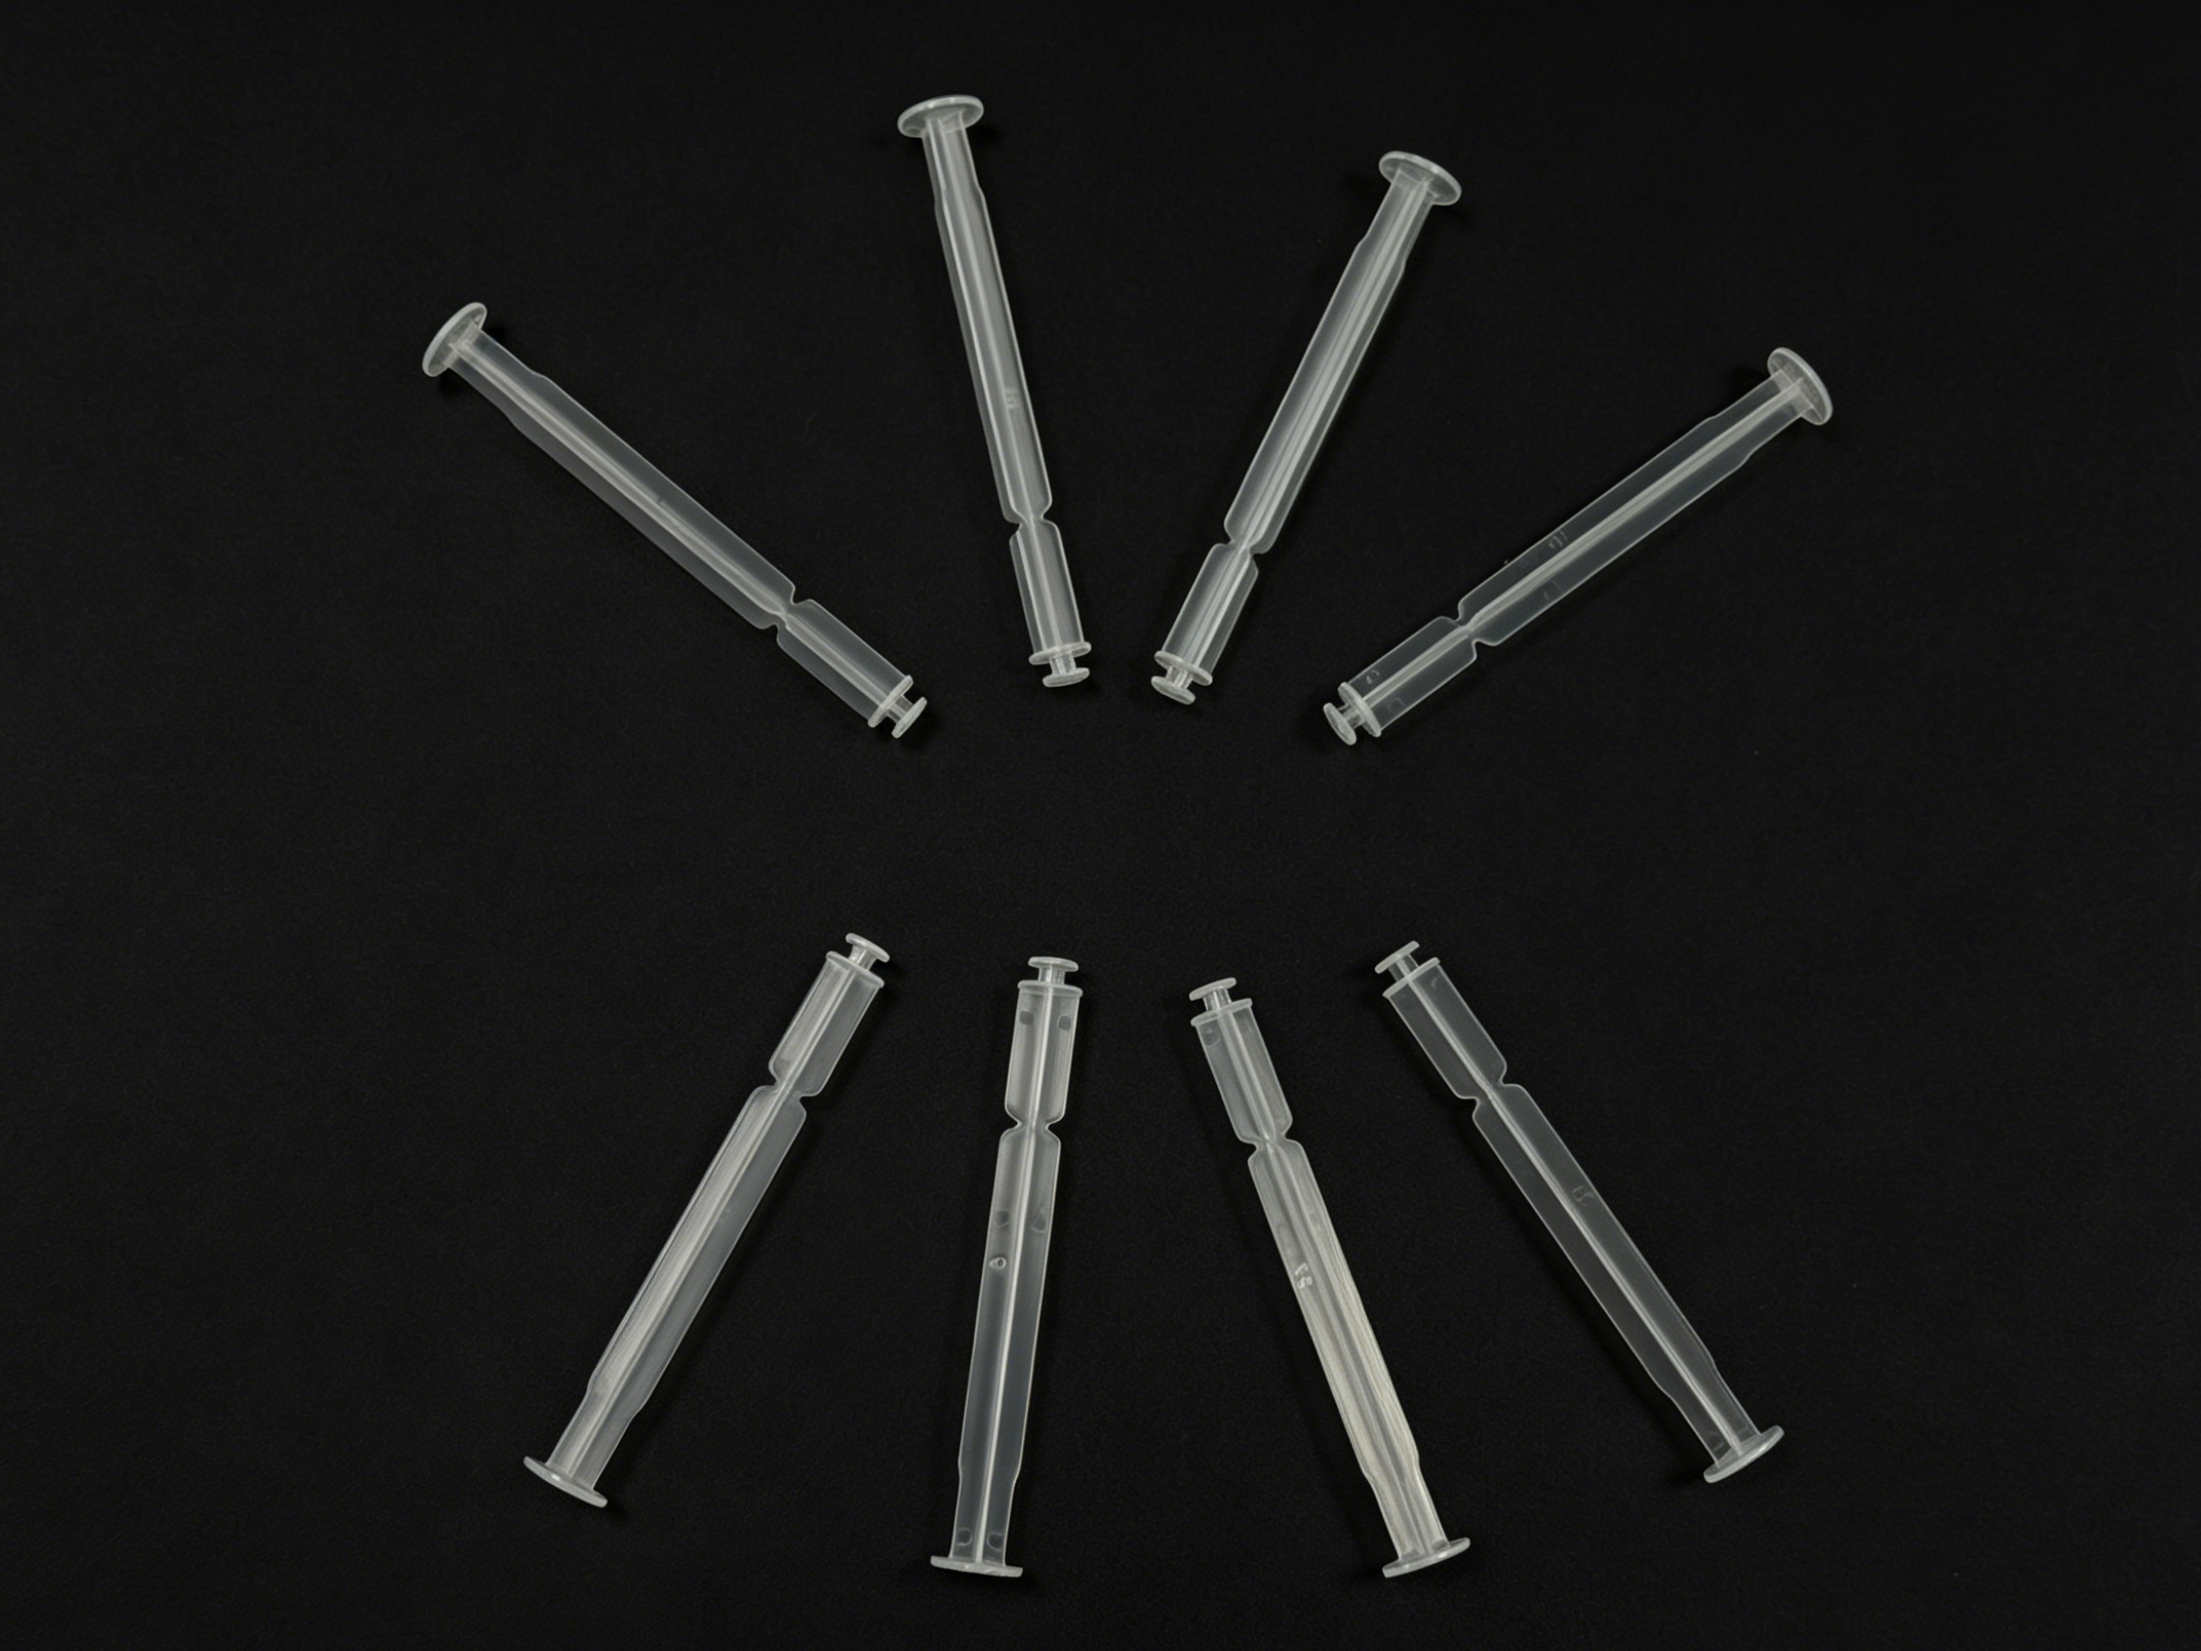
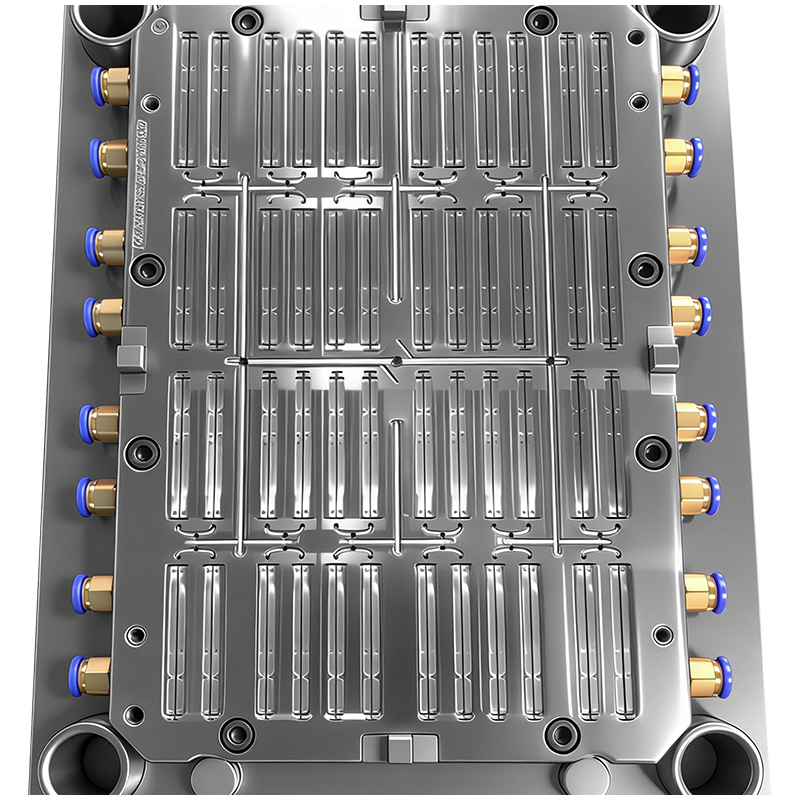
Cuando se escala la producción a un molde de 48 cavidades molde de Inyección , la complejidad se multiplica exponencialmente. Producir una varilla delgada y cristalina una pieza moldeada de plástico bajo las restricciones de un entorno estéril médico introduce una triple limitación: geometría del producto alargada y delgada, normas de higiene médica y estabilidad a largo plazo en la producción masiva.
Para lograr una moldeo de dispositivos médicos fabricación eficiente y exitosa
|
|
En los moldes de alta cavidad inyección por Moldeo , el equilibrio del flujo del fundido es el factor determinante definitivo para la consistencia de las piezas. Un diseño de 48 cavidades requiere un sistema de canales de distribución complejo y de múltiples niveles.
Equilibrio geométrico frente a equilibrio reológico: Simplemente hacer que las trayectorias del canal de inyección sean geométricamente idénticas no es suficiente. Las variaciones en las tasas de cizallamiento provocan diferencias de temperatura y caídas de presión dentro del material fundido. Para un émbolo de jeringa de paredes delgadas y forma alargada, incluso un ligero desequilibrio conduce a rellenos incompletos, desviaciones dimensionales o variaciones de peso. Dado que la garantía de calidad médica no admite ningún tipo de defecto, las mínimas inconsistencias en el llenado causarán líneas de soldadura visibles, deformaciones por torsión o microburbujas, lo que dará lugar a la rechazo inmediato de la pieza.
Precisión del canal caliente: Un sistema de 48 cavidades depende de una configuración de canal caliente multicadera. La temperatura de cada boquilla, el diámetro de la entrada y la alineación del vástago de la válvula deben ser absolutamente uniformes. Una variación de temperatura superior a 2 °C entre boquillas provocará una contracción volumétrica irregular. Además, las entradas de punto microscópico requieren una tolerancia de mecanizado de ±0,003 mm para garantizar la ausencia de rebabas, así como un desgate automático sin problemas, evitando así que rebabas sueltas contaminen los fluidos médicos.
Simulación avanzada por CAE: Los ingenieros deben realizar extensas simulaciones de llenado, refrigeración y deformación para optimizar los diámetros de los canales y suavizar las esquinas antes de mecanizar el acero, lo que hace que la fase de diseño sea significativamente más larga que la de un molde estándar de 8 o 16 cavidades. el moho .
Un émbolo estándar para jeringuilla integra una varilla larga y delgada con un disco plano de apoyo para el pulgar en su extremo. Al superar con frecuencia los 100 mm la longitud del núcleo de una sola cavidad, gestionar la rigidez estructural del herramental para moldes de plástico es un obstáculo importante.
Prevención de la desviación del núcleo: Los núcleos delgados son muy susceptibles a las vibraciones durante los procesos de fresado CNC, EDM y corte por hilo, lo que afecta negativamente la rectitud y la redondez. Para garantizar un movimiento suave del émbolo y evitar el atascamiento de la jeringuilla, la concentricidad entre la cabeza en forma de disco y el cuerpo de la varilla en los 48 núcleos debe mantenerse dentro de ≤ 0,01 mm.
Posicionamiento micrométrico de las piezas insertadas: Las posiciones de los bolsillos de instalación para las 48 incrustaciones de cavidad en las placas del molde deben mantener una tolerancia de ±0,005 mm. Cualquier desalineación microscópica desplaza la línea de separación, lo que provoca un espesor de pared irregular y, posteriormente, una contracción térmica asimétrica que dobla el émbolo.
Planicidad estricta de la línea de separación: Las placas de gran superficie que sostienen 48 cavidades se deforman fácilmente debido a las tensiones residuales generadas por el tratamiento térmico y el mecanizado pesado. La planicidad de la línea de separación debe mantenerse dentro de ≤0,002 mm/m, y la holgura de cierre debe ser inferior a 0,01 mm para eliminar cualquier rebaba que pudiera desprender las juntas de goma o introducir partículas en el medicamento.
Alta eficiencia moldeo de precisión depende completamente de la rapidez y uniformidad con que se extrae el calor del sistema.
Refrigeración simétrica de doble circuito: Dado que un diseño de 48 cavidades está dispuesto de forma muy compacta, las cavidades centrales retienen naturalmente más calor que los bordes exteriores. Cada núcleo delgado debe incorporar un circuito de refrigeración directa mediante burbujeador o fuente con perforación profunda. Las líneas de refrigeración en los lados móvil y fijo deben ser idénticas en longitud y diámetro para mantener la variación global de temperatura del molde dentro de ±2 °C. Los puntos calientes localizados provocarán variaciones en la longitud de la pieza, marcas de hundimiento en la cabeza del disco y menor transparencia del material.
Prevención de fugas y corrosión: Para uso a largo plazo fabricación de plásticos en sala blanca , la platina del molde y los insertos utilizan acero inoxidable resistente a la corrosión S136H. Las juntas de las líneas de agua deben ser 100 % estancas. Cualquier filtración de agua provoca corrosión, lo que da lugar a contaminación por manchas negras en las piezas de polipropileno (PP) transparente o copolímero de olefina cíclica (COC).
Los émbolos médicos requieren una transparencia impecable y deben estar completamente libres de manchas negras o degradación del material. La superficie de la herramienta determina directamente las propiedades estéticas e higiénicas del producto moldeado.
Desafíos del pulido de cavidades profundas: Pulir las paredes internas estrechas y angostas de 48 insertos de cavidad profunda es extraordinariamente laborioso. Los técnicos deben pulir manualmente cada componente hasta lograr un acabado espejo con una rugosidad Ra ≤ 0,05 μm. Esto elimina las marcas de mecanizado donde el plástico podría adherirse o degradarse durante los tiempos de inactividad, garantizando que la herramienta cumpla con los rigurosos estándares farmacéuticos GMP.
Consistencia y diseño limpio: Pulir manualmente 48 conjuntos idénticos exige una consistencia magistral; una presión irregular altera el brillo superficial y el comportamiento microscópico de la contracción. En conjunto, molde de precisión el diseño debe carecer por completo de rincones muertos o desbastes agudos donde el material pueda estancarse, quemarse y desprenderse hacia la línea de producción.
Dado que los émbolos de las jeringas tienen grandes superficies en contacto con los núcleos, las resinas médicas transparentes suelen crear un vacío, lo que los hace propensos a quedar atrapados, blanquearse por tensión o agrietarse durante la expulsión.
Expulsión sincronizada a nivel de milisegundos: Los pernos eyectores deben colocarse perfectamente rectos debajo de la cabeza del émbolo. La concentricidad de mecanizado de los orificios para los pernos eyectores debe ser ≤ 0,005 mm. Toda la placa eyectora debe moverse con sincronización a nivel de milisegundos para evitar que fuerzas desiguales doblen las varillas flexibles y de paredes delgadas.
Diseño de ventilación para romper el vacío: Ranuras microventiladoras de entre 0,012 mm y 0,015 mm se rectifican estratégicamente en los núcleos para romper el vacío durante la liberación sin generar rebabas. Los ángulos de desmoldeo deben controlarse rigurosamente: si son demasiado pequeños, la pieza se rayará; si son demasiado grandes, se violará la huella dimensional ajustada requerida para el ensamblaje automático.
Integración para automatización de alta velocidad: De alto rendimiento moldeo en sala blanca los conteos de procesos en los sistemas robóticos de recogida y colocación. Una pequeña variación en la carrera de expulsión puede hacer que un robot no logre agarrar una pieza, lo que provoca daños en la herramienta o arañazos en los componentes.
Funcionar a ciclos de alta velocidad las 24 horas del día para producir millones de piezas al año somete al acero para herramientas a una enorme tensión mecánica.
Gestión de la deformación del material: Grados premium como S136 o STAVAX se endurecen completamente hasta una dureza de 48–52 HRC. Sin embargo, placas grandes con 48 cavidades cortadas fácilmente se deforman durante el tratamiento térmico. Corregir esta deformación requiere ciclos complejos de alivio de tensiones y estabilización mediante criogenia profunda para evitar que toda la placa sea desechada.
Resistencia al desgaste e intercambiabilidad: La fricción de alta frecuencia en 48 delicados pasadores centrales provoca un desgaste rápido. Los núcleos deben someterse a un pulido especular especializado seguido de tratamientos de nitruración para aumentar la dureza superficial y la resistencia a la corrosión frente a resinas médicas agresivas. Es fundamental que la herramienta tenga un diseño modular en el que los 48 insertos sean completamente intercambiables para permitir un mantenimiento rápido en campo.
Prevención de la flexión de la platina del molde: Bajo fuerzas intensas de cierre, las platina grandes del molde pueden experimentar una microflexión, lo que afecta la concéntrica de las cavidades. El diseño debe incluir una platina del molde reforzada, bloqueos cónicos entrelazados de alta resistencia en los cuatro lados y dos columnas guía para mantener el conjunto perfectamente rígido.
El hito final para cualquier moldeo para el sector sanitario activo especializado consiste en cumplir con estrictos protocolos de seguimiento de calidad y validación regulatoria.
Microensamblaje: El montaje final debe realizarse en un taller limpio con control de temperatura. Una vez que las mitades fija y móvil se cierran, se inspecciona el alineamiento axial individual de cada cavidad mediante una máquina de medición por coordenadas (CMM). Un desplazamiento superior a 0,008 mm en una sola cavidad invalida todo el bloque, lo que hace que la fase de montaje sea de dos a tres veces más larga que la de una herramienta comercial estándar.
Documentación exhaustiva de datos: Los equipos de control de calidad utilizan máquinas de medición por coordenadas (CMM), medidores de redondez y perfilómetros para registrar mediciones precisas de cada núcleo, inserto, canal de entrada y pasador eyector. Esta gran cantidad de datos de inspección constituye la documentación fundamental de validación requerida para el seguimiento de dispositivos médicos.
Materiales libres de contaminación: Para obtener la certificación de fabricación de productos médicos oem , ninguna parte del molde que entre en contacto con el plástico puede contener metales pesados como cobre o plomo. Todos los tratamientos de acero, compuestos para pulir y lubricantes para piezas móviles deben estar respaldados por informes oficiales de certificación de biocompatibilidad y ausencia de toxicidad, garantizando que el activo final se integre perfectamente en un entorno automatizado de fabricación de grado médico.
 Noticias destacadas
 EN