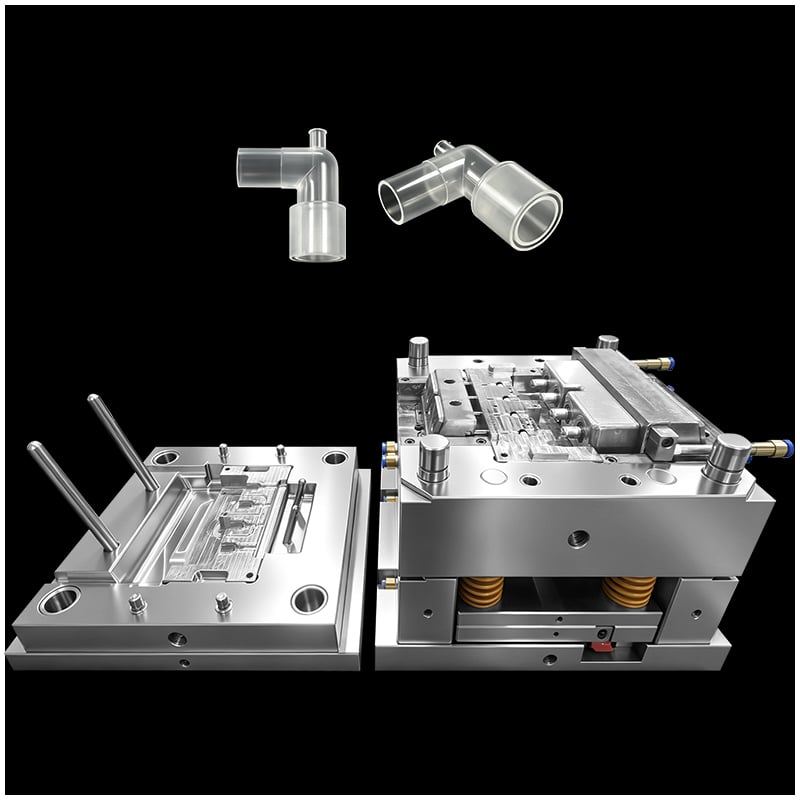
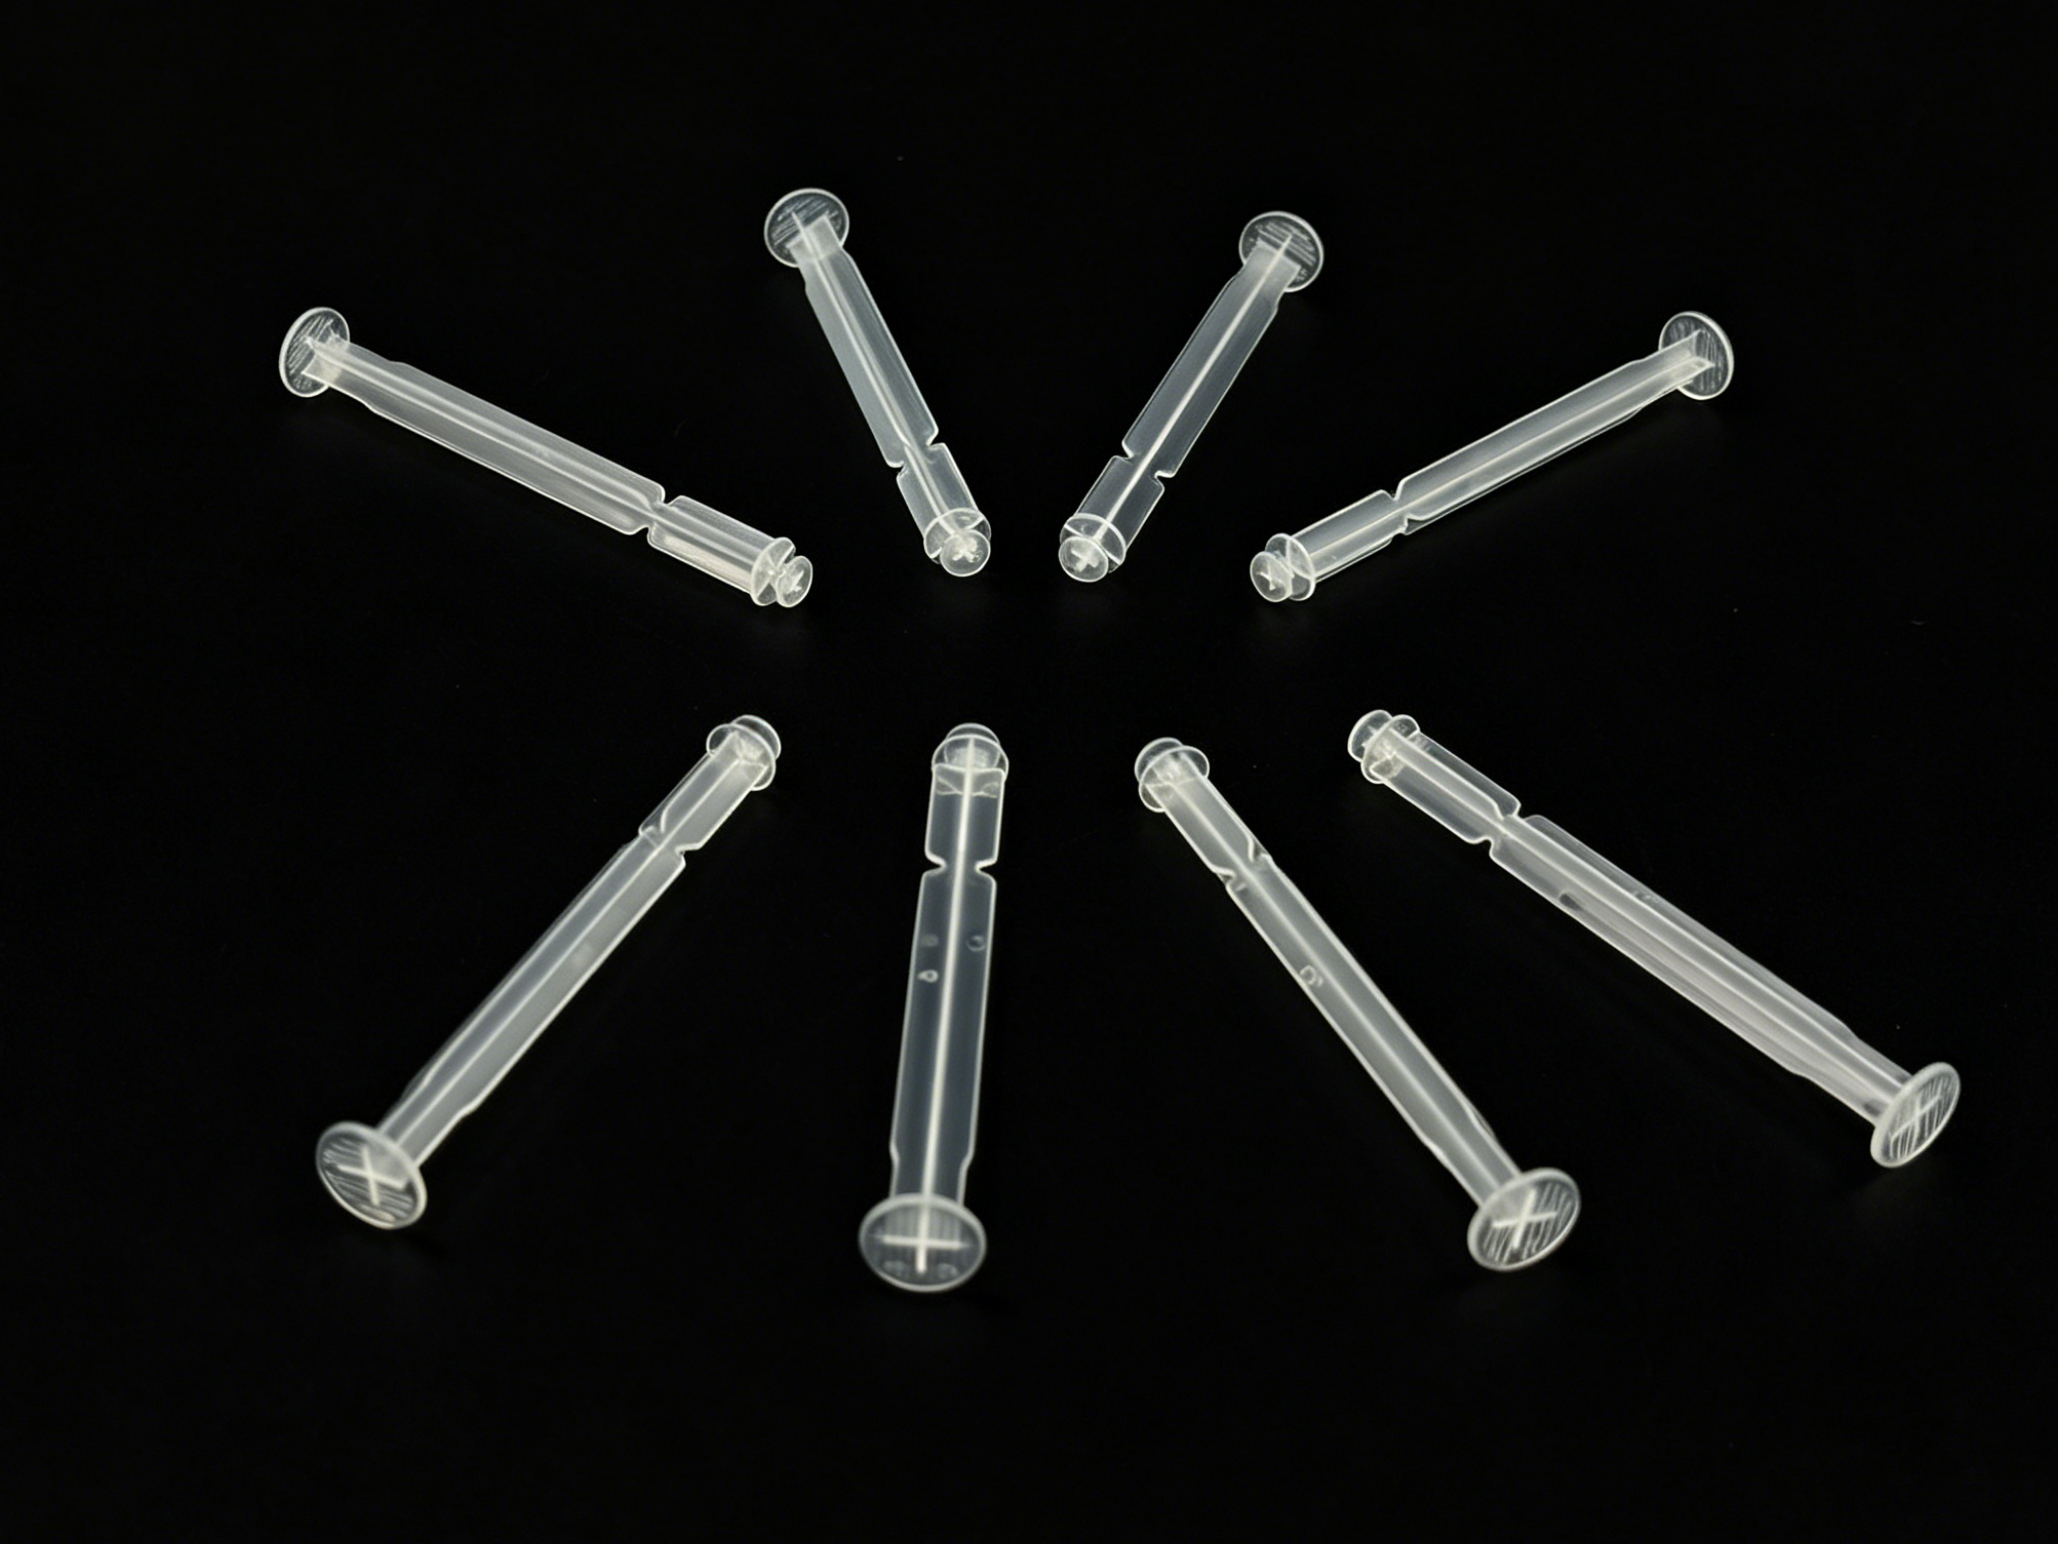
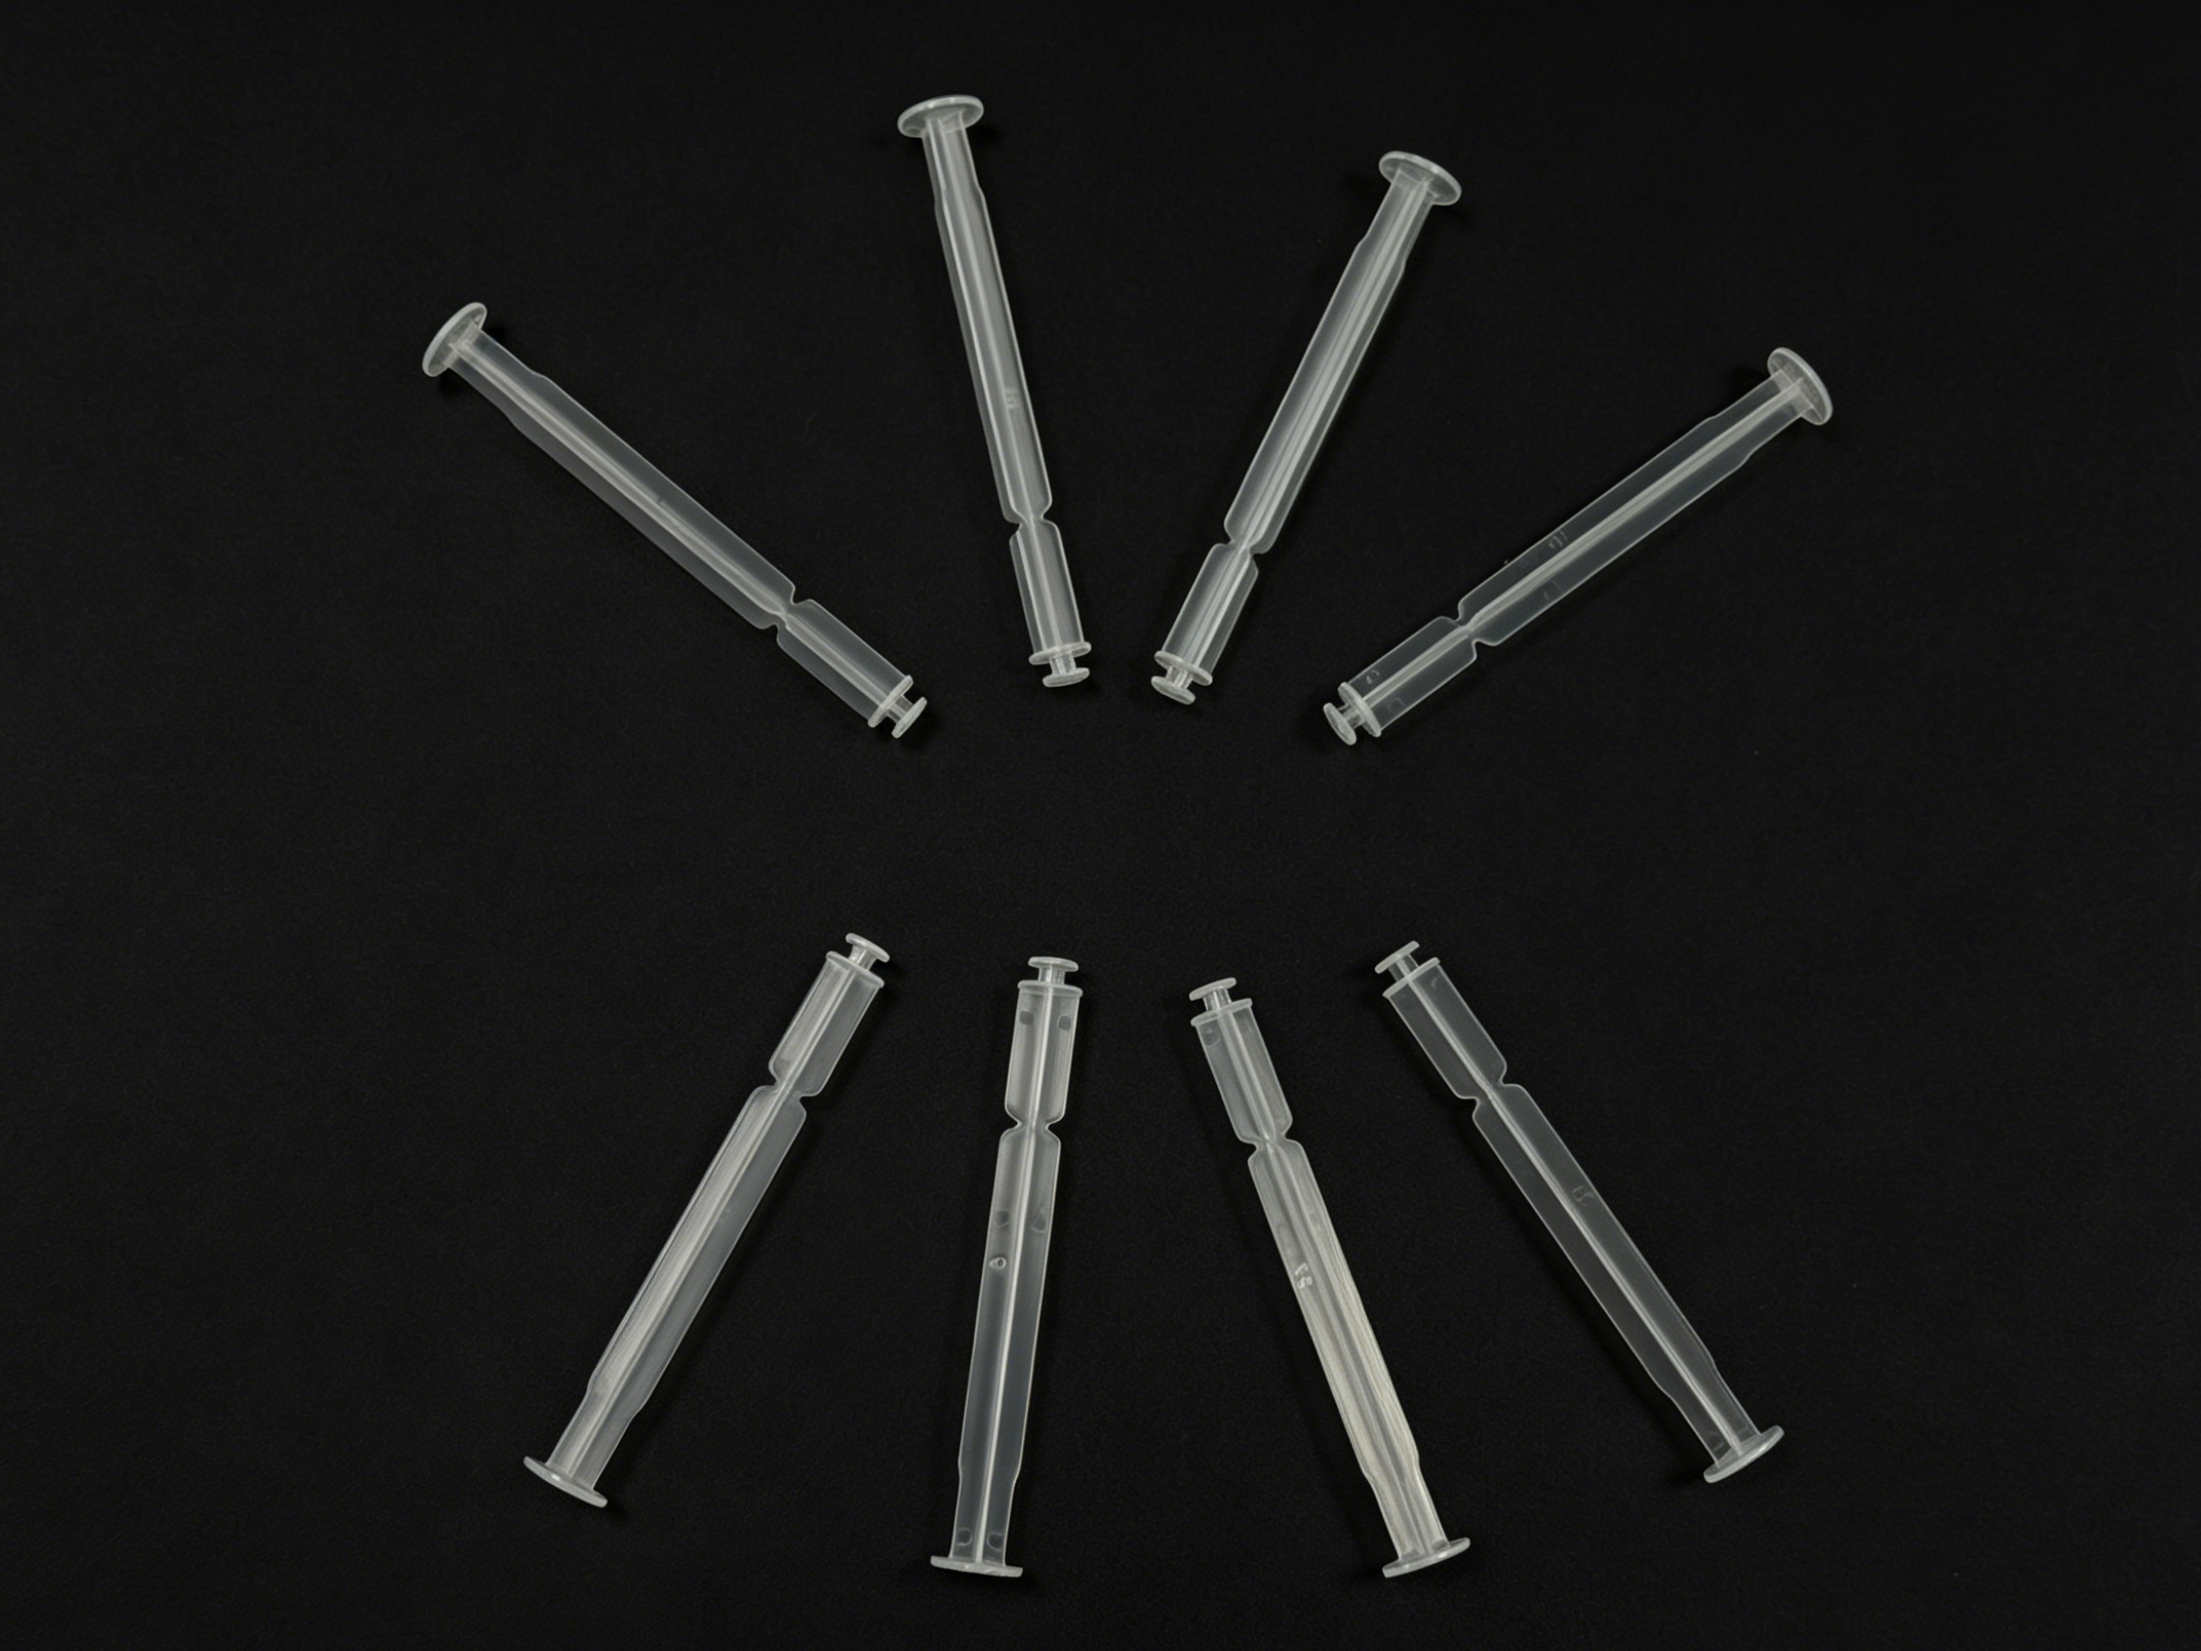
La produzione di dispositivi medici monouso ad alto volume richiede un perfetto equilibrio tra velocità, precisione e rigorosa conformità normativa. Tra questi componenti, l’asta del pistone per siringa rappresenta una classica sfida ingegneristica.
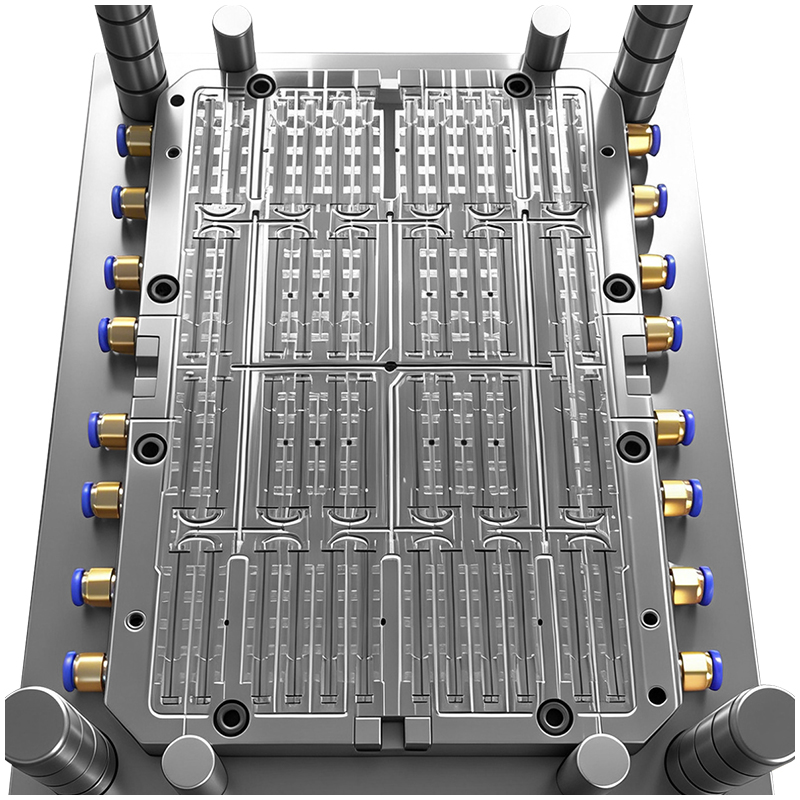
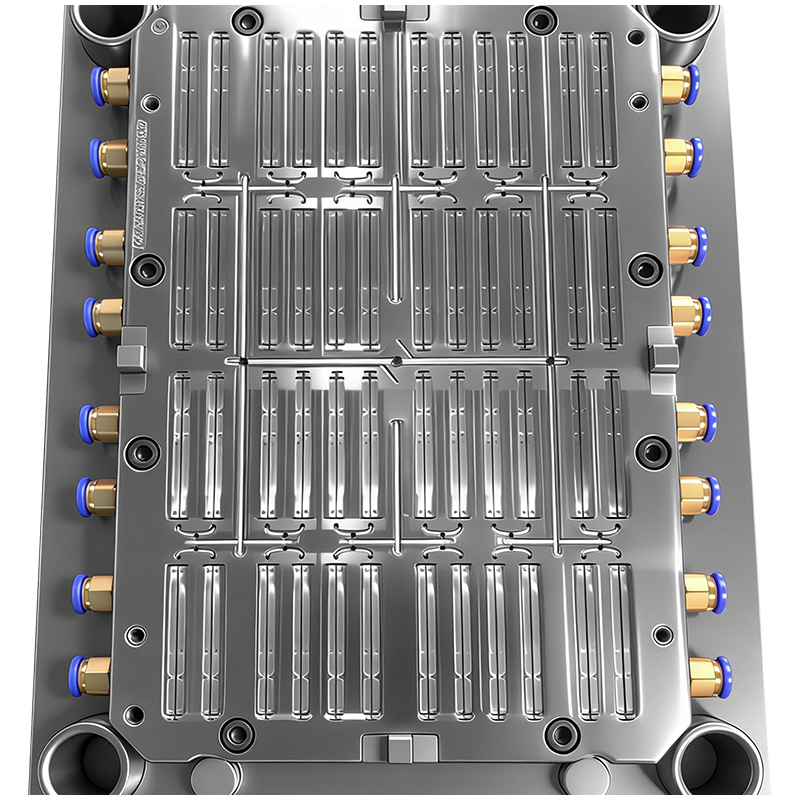
Quando si scala la produzione a uno stampo a 48 cavità modelli per Iniezione , la complessità aumenta in modo esponenziale. Produrre un componente slanciato e trasparente come un cristallo componente stampato in plastica in condizioni di cleanroom medicale introduce un triplice vincolo: geometria del prodotto allungata/slanciata, standard igienici medici e stabilità a lungo termine nella produzione di massa.
Per ottenere un risultato di successo ed elevata efficienza stampaggio di dispositivi medici , gli ingegneri devono superare significativi colli di bottiglia produttivi su sette dimensioni critiche di progettazione e produzione.
|
|
In stampi ad alta cavità iniezione Plastica , l’equilibrio del flusso di fusione è il fattore determinante per la coerenza del pezzo. Una configurazione a 48 cavità richiede un sistema di canali di alimentazione complesso, con ramificazioni su più livelli.
Bilanciamento geometrico vs. reologico: Limitarsi a rendere i percorsi dei canali geometricamente identici non è sufficiente. Le variazioni nei tassi di taglio provocano differenze di temperatura e cadute di pressione all’interno della massa fusa. Per un pistone di siringa sottile e allungato, anche un lieve squilibrio provoca riempimenti incompleti, scostamenti dimensionali o variazioni di peso. Poiché l’assicurazione della qualità nel settore medico non ammette alcun difetto, anche minime incongruenze nel riempimento causano linee di giunzione visibili, deformazioni o microbolle, con conseguente immediato rigetto del pezzo.
Precisione dei canali riscaldati: Un sistema a 48 cavità si basa su una configurazione di canale caldo a multi-erogazione. La temperatura di ciascun ugello, il diametro della bocca di immissione e l’allineamento del perno valvola devono essere perfettamente uniformi. Una variazione di temperatura superiore a 2 °C tra gli ugelli provoca un ritiro volumetrico non uniforme. Inoltre, le bocche di immissione micro-puntiformi richiedono una tolleranza di lavorazione entro ±0,003 mm per garantire l’assenza di sbavature, il distacco automatico della sprue e l’impedimento della formazione di bave libere che potrebbero contaminare i fluidi medici.
Simulazione avanzata CAE: Gli ingegneri devono eseguire approfondite simulazioni di riempimento, raffreddamento e deformazione per ottimizzare i diametri dei canali di alimentazione e arrotondare gli spigoli prima della lavorazione dell’acciaio, rendendo così la fase di progettazione significativamente più lunga rispetto a quella di uno stampo standard a 8 o 16 cavità. modelli .
Un pistone standard per siringa integra un’asta lunga e sottile con un disco piatto di appoggio per il pollice all’estremità. Poiché la lunghezza del nucleo monocolata spesso supera i 100 mm, gestire la rigidità strutturale del attrezzature per stampi in plastica rappresenta un ostacolo rilevante.
Prevenzione della flessione del nucleo: I nuclei sottili sono altamente soggetti a vibrazioni durante le lavorazioni CNC, EDM e taglio a filo, il che compromette la rettilineità e la rotondità. Per garantire un movimento regolare dello stantuffo ed evitare il bloccaggio della siringa, la concentricità tra la testa a disco e il corpo dell’asta su tutti e 48 i nuclei deve essere mantenuta entro ≤0,01 mm.
Posizionamento degli inserti a livello micron: Le posizioni delle tasche di installazione per i 48 inserti di cavità sulle piastre dello stampo devono rispettare una tolleranza di ±0,005 mm. Qualsiasi minima disallineamento sposta la linea di divisione, causando uno spessore irregolare delle pareti e successiva ritrazione termica asimmetrica che deforma lo stantuffo.
Pianità rigorosa della linea di divisione: Le piastre a grande superficie che ospitano 48 cavità possono facilmente deformarsi a causa delle tensioni residue generate dal trattamento termico e dalla lavorazione pesante. La pianità della linea di divisione deve essere mantenuta entro ≤0,002 mm/m e il gioco di chiusura deve essere inferiore a 0,01 mm per eliminare qualsiasi bava che potrebbe rimuovere le guarnizioni in gomma o introdurre particelle nel farmaco.
Alta-efficienza stampaggio di precisione dipende interamente dalla velocità e dall’uniformità con cui il calore viene rimosso dal sistema.
Raffreddamento simmetrico a doppio circuito: Poiché una configurazione a 48 cavità è disposta in modo molto compatto, le cavità centrali trattengono naturalmente più calore rispetto ai bordi esterni. Ogni anima sottile deve essere dotata di un circuito di raffreddamento diretto a getto o a fontana realizzato mediante foratura profonda. Le tubazioni di raffreddamento sui lati mobile e fisso devono essere identiche in lunghezza e diametro per mantenere la variazione complessiva della temperatura dello stampo entro ±2 °C. I punti caldi localizzati causano variazioni nella lunghezza del pezzo, segni di ritiro nella testa del disco e riduzione della trasparenza del materiale.
Prevenzione di perdite e corrosione: Per un funzionamento a lungo termine produzione di plastica in ambiente controllato (clean room) , la struttura dello stampo e gli inserti sono realizzati in acciaio inossidabile anticorrosivo S136H. Le guarnizioni delle tubazioni dell’acqua devono essere impermeabili al 100%. Qualsiasi fuoriuscita d’acqua provoca corrosione, generando contaminazioni da macchie nere sulle parti in polipropilene (PP) trasparente o in copolimero di olefina ciclica (COC).
Gli stantuffi medici richiedono una trasparenza perfetta e devono essere completamente privi di macchie nere o degradazione del materiale. La superficie dello stampo determina direttamente le caratteristiche estetiche e igieniche del prodotto stampato.
Sfide della lucidatura di cavità profonde: Lucidare a mano le pareti interne strette e anguste di 48 inserti con cavità profonda è un’operazione eccezionalmente laboriosa. Gli operatori devono lucidare manualmente ogni componente fino a ottenere una finitura speculare con rugosità Ra ≤ 0,05 μm. Ciò elimina i segni lasciati dalla lavorazione meccanica, dove la plastica potrebbe attaccarsi o degradarsi durante i periodi di fermo, garantendo che lo stampo rispetti gli rigorosi standard GMP per il settore medico.
Coerenza e design pulito: Lucidare manualmente 48 set identici richiede una coerenza straordinaria; una pressione non uniforme altera sia il grado di lucentezza superficiale sia il comportamento microscopico del ritiro. L’intero formica di precisione design deve essere privo di zone morte o sottosquadri accentuati, dove il materiale potrebbe ristagnare, bruciare e staccarsi, contaminando la linea di produzione.
Poiché i pistoni delle siringhe presentano ampie superfici a contatto con i nuclei, le resine mediche trasparenti generano spesso un vuoto, rendendole soggette ad attaccamento, ingrigimento da sollecitazione o crepe durante l’espulsione.
Espulsione sincronizzata a livello di millisecondo: I perni di espulsione devono essere posizionati perfettamente in asse sotto la testa del pistone. La concentricità di lavorazione dei fori per i perni di espulsione deve essere compresa entro ≤0,005 mm. L’intera piastra di espulsione deve muoversi con sincronizzazione a livello di millisecondo, affinché forze non uniformi non deformino le aste flessibili e a parete sottile.
Design di ventole per la rottura del vuoto: Fessure microventilanti di dimensioni comprese tra 0,012 mm e 0,015 mm vengono realizzate con precisione sui nuclei per rompere il vuoto durante il rilascio, senza generare sbavature. Gli angoli di sformo devono essere strettamente controllati: troppo piccoli causano graffi sul pezzo; troppo grandi violano l’ingombro dimensionale rigoroso richiesto per il montaggio automatico.
Integrazione per l’automazione ad alta velocità: Ad alta produttività stampaggio in ambiente controllato i conteggi del processo sui sistemi robotici di prelievo e posizionamento. Una minima variazione nella corsa di espulsione può causare al robot il mancato prelievo di un componente, provocando danni all’utensile o graffi sui pezzi.
L’esecuzione di cicli ad alta velocità ininterrottamente, per produrre milioni di pezzi all’anno, sottopone l’acciaio per utensili a un’enorme sollecitazione meccanica.
Gestione della deformazione del materiale: Le qualità premium come S136 o STAVAX sono temprate integralmente fino a 48–52 HRC. Tuttavia, lastre di grandi dimensioni con 48 incavi tendono facilmente a deformarsi durante il trattamento termico. La correzione di tale deformazione richiede complessi cicli di distensione e stabilizzazione mediante criogenia profonda, per evitare lo scarto dell’intera lastra.
Resistenza all’usura e intercambiabilità: L'attrito ad alta frequenza su 48 delicati perni centrali provoca un'usura rapida. I nuclei devono essere sottoposti a una lucidatura speculare specializzata seguita da trattamenti di nitrurazione per aumentare la durezza superficiale e la resistenza alla corrosione contro le resine mediche aggressive. È fondamentale che lo stampo presenti un design modulare in cui tutti e 48 gli inserti siano completamente intercambiabili per una manutenzione rapida in campo.
Prevenzione della flessione della basetta dello stampo: Sotto intense forze di chiusura, le basette degli stampi di grandi dimensioni possono subire una microflessione, compromettendo la concentricità delle cavità. Il design deve prevedere una struttura della basetta rinforzata, robusti sistemi di bloccaggio a cono interbloccanti su tutti e quattro i lati e due colonne di guida per garantire una rigidità perfetta dell’insieme.
Il traguardo finale per qualsiasi lo stampaggio per il settore sanitario bene specializzato è soddisfare rigorosi protocolli di tracciabilità qualitativa e validazione regolamentare.
Microassemblaggio: L'assemblaggio finale deve avvenire in un laboratorio pulito con temperatura controllata. Una volta che le parti fissa e mobile si chiudono, l'allineamento assiale di ciascuna cavità viene ispezionato mediante una macchina di misura a coordinate (CMM). Uno scostamento superiore a 0,008 mm in una singola cavità rende non idoneo l'intero blocco, prolungando la fase di assemblaggio da 2 a 3 volte rispetto a uno strumento commerciale standard.
Documentazione estesa dei dati: I team di controllo qualità utilizzano CMM, misuratori di rotondità e profilometri per registrare misurazioni precise di ogni singolo nucleo, inserto, canale di immissione e perno di espulsione. Questa mole di dati ispettivi costituisce la documentazione fondamentale necessaria per il tracciamento dei dispositivi medici.
Materiali privi di contaminazione: Per essere certificati per la produzione prodotti medici OEM , nessuna parte dello stampo a contatto con la plastica può contenere metalli pesanti come rame o piombo. Tutti i trattamenti per acciaio, i composti per lucidatura e i lubrificanti per parti mobili devono essere supportati da rapporti ufficiali di certificazione relativi alla biocompatibilità e alla non tossicità, garantendo che l’asset finale si integri perfettamente in un ambiente produttivo automatizzato di livello medico.
 Notizie in primo piano
2026-01-26
2026-01-20
2026-01-16
 EN