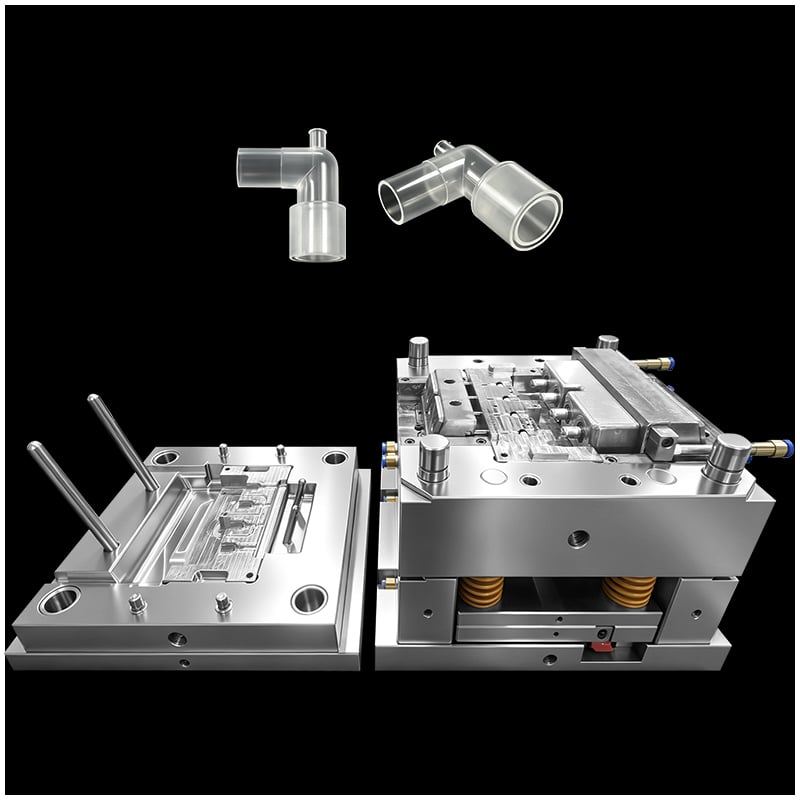
La fabrication de consommables médicaux à grande échelle exige un équilibre parfait entre rapidité, précision et conformité stricte aux réglementations. Parmi ces éléments, la tige du piston d'une seringue médicale constitue un défi classique d'ingénierie.
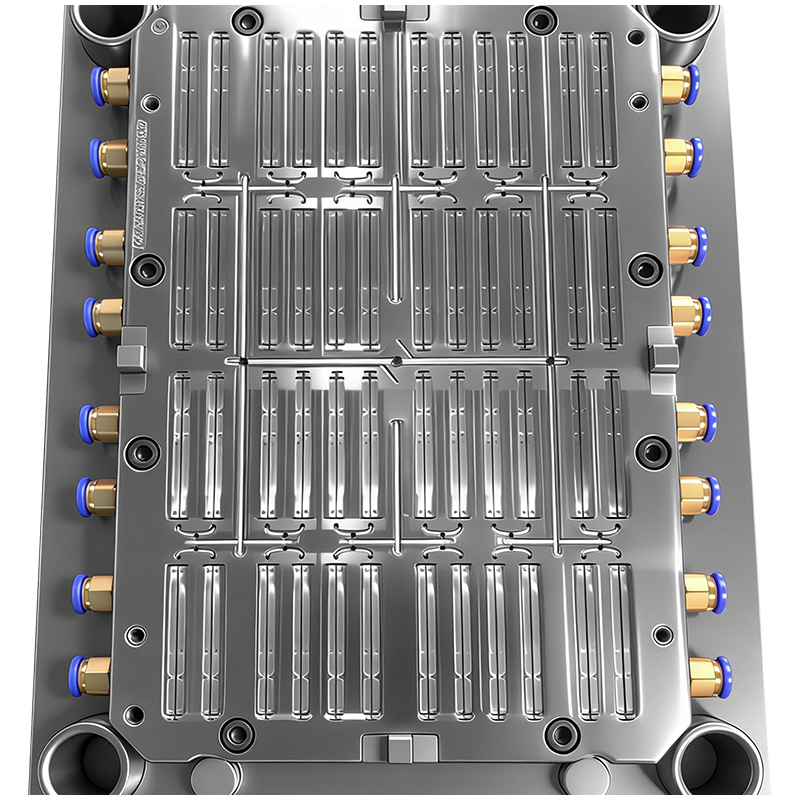
Lorsque vous portez la production à 48 empreintes moule D'injection , la complexité augmente de façon exponentielle. La fabrication d'une tige fine et parfaitement transparente pièce moulée en plastique dans des conditions de salle blanche médicale introduit une triple contrainte : géométrie allongée/fine du produit, normes d’hygiène médicale et stabilité à long terme de la production de masse.
Pour parvenir à une moulage d'appareils médicaux à haute efficacité et réussie, les ingénieurs doivent surmonter des goulots d’étranglement importants dans sept dimensions critiques de conception et de production.
|
|
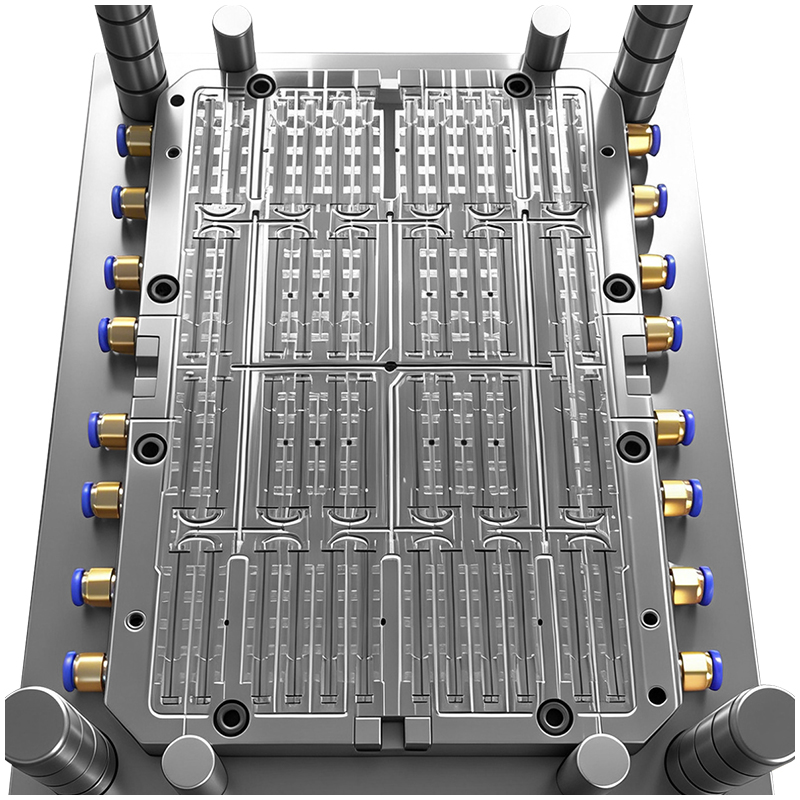
Dans les moules à grande capacité moulage par Injection , l’équilibre de l’écoulement de la matière fondue est le facteur déterminant ultime de la cohérence des pièces. Une configuration à 48 empreintes nécessite un système complexe de canaux de distribution à plusieurs niveaux.
Équilibre géométrique contre équilibre rhéologique : Il ne suffit pas simplement de rendre géométriquement identiques les chemins des canaux chauffants. Les variations des taux de cisaillement provoquent des différences de température et des pertes de charge au sein de la matière fondue. Pour un piston de seringue à paroi mince et élancé, même un léger déséquilibre entraîne des remplissages incomplets, des écarts dimensionnels ou des variations de masse. Comme l’assurance qualité médicale n’accepte aucune tolérance aux défauts, de légères incohérences lors du remplissage provoquent des lignes de soudure visibles, des déformations ou des microbulles, entraînant immédiatement le rejet de la pièce.
Précision des canaux chauffants : Un système à 48 empreintes repose sur une configuration de canal chauffant à plusieurs sorties. La température de chaque buse, le diamètre de chaque point d’entrée et l’alignement de chaque tige de valve doivent être parfaitement uniformes. Une variation de température supérieure à 2 °C entre les buses entraîne une rétraction volumétrique inégale. En outre, les points d’entrée micro exigent une tolérance d’usinage de ±0,003 mm afin de garantir un démoulage automatique sans bavures, empêchant ainsi la formation de bavures libres susceptibles de contaminer les fluides médicaux.
Simulation CAO avancée : Les ingénieurs doivent effectuer des simulations approfondies de remplissage, de refroidissement et de déformation afin d’optimiser les diamètres des canaux et d’arrondir les angles avant l’usinage de l’acier, ce qui rend la phase de conception nettement plus longue qu’une cavité standard à 8 ou 16 empreintes. les moisissures .
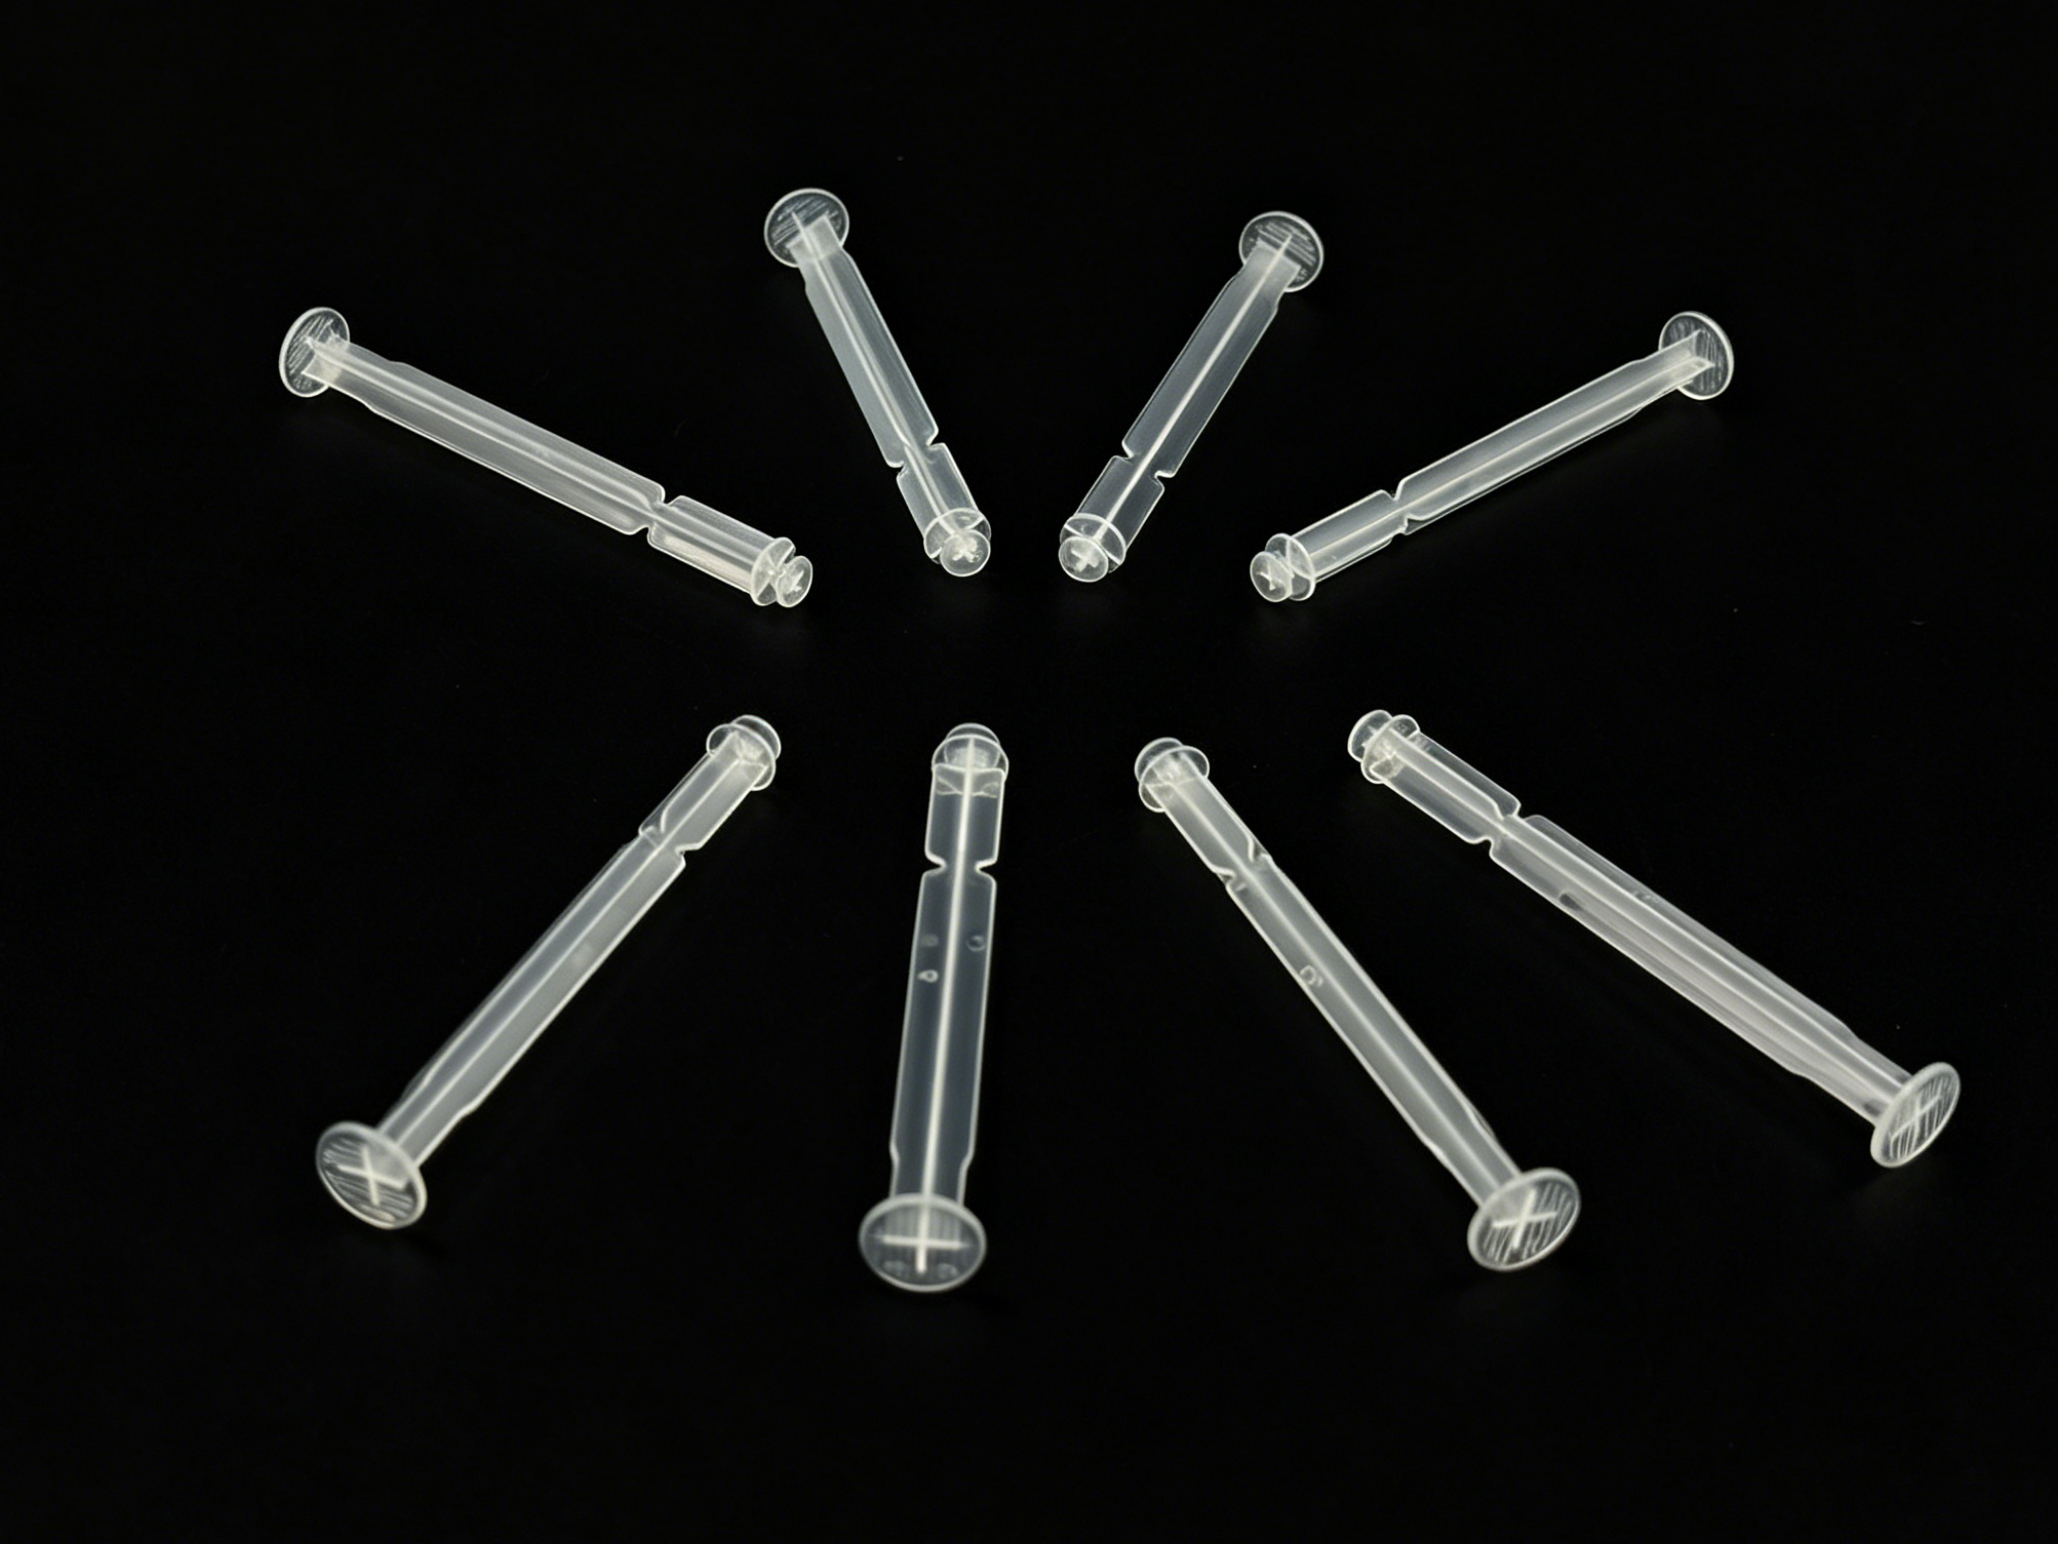
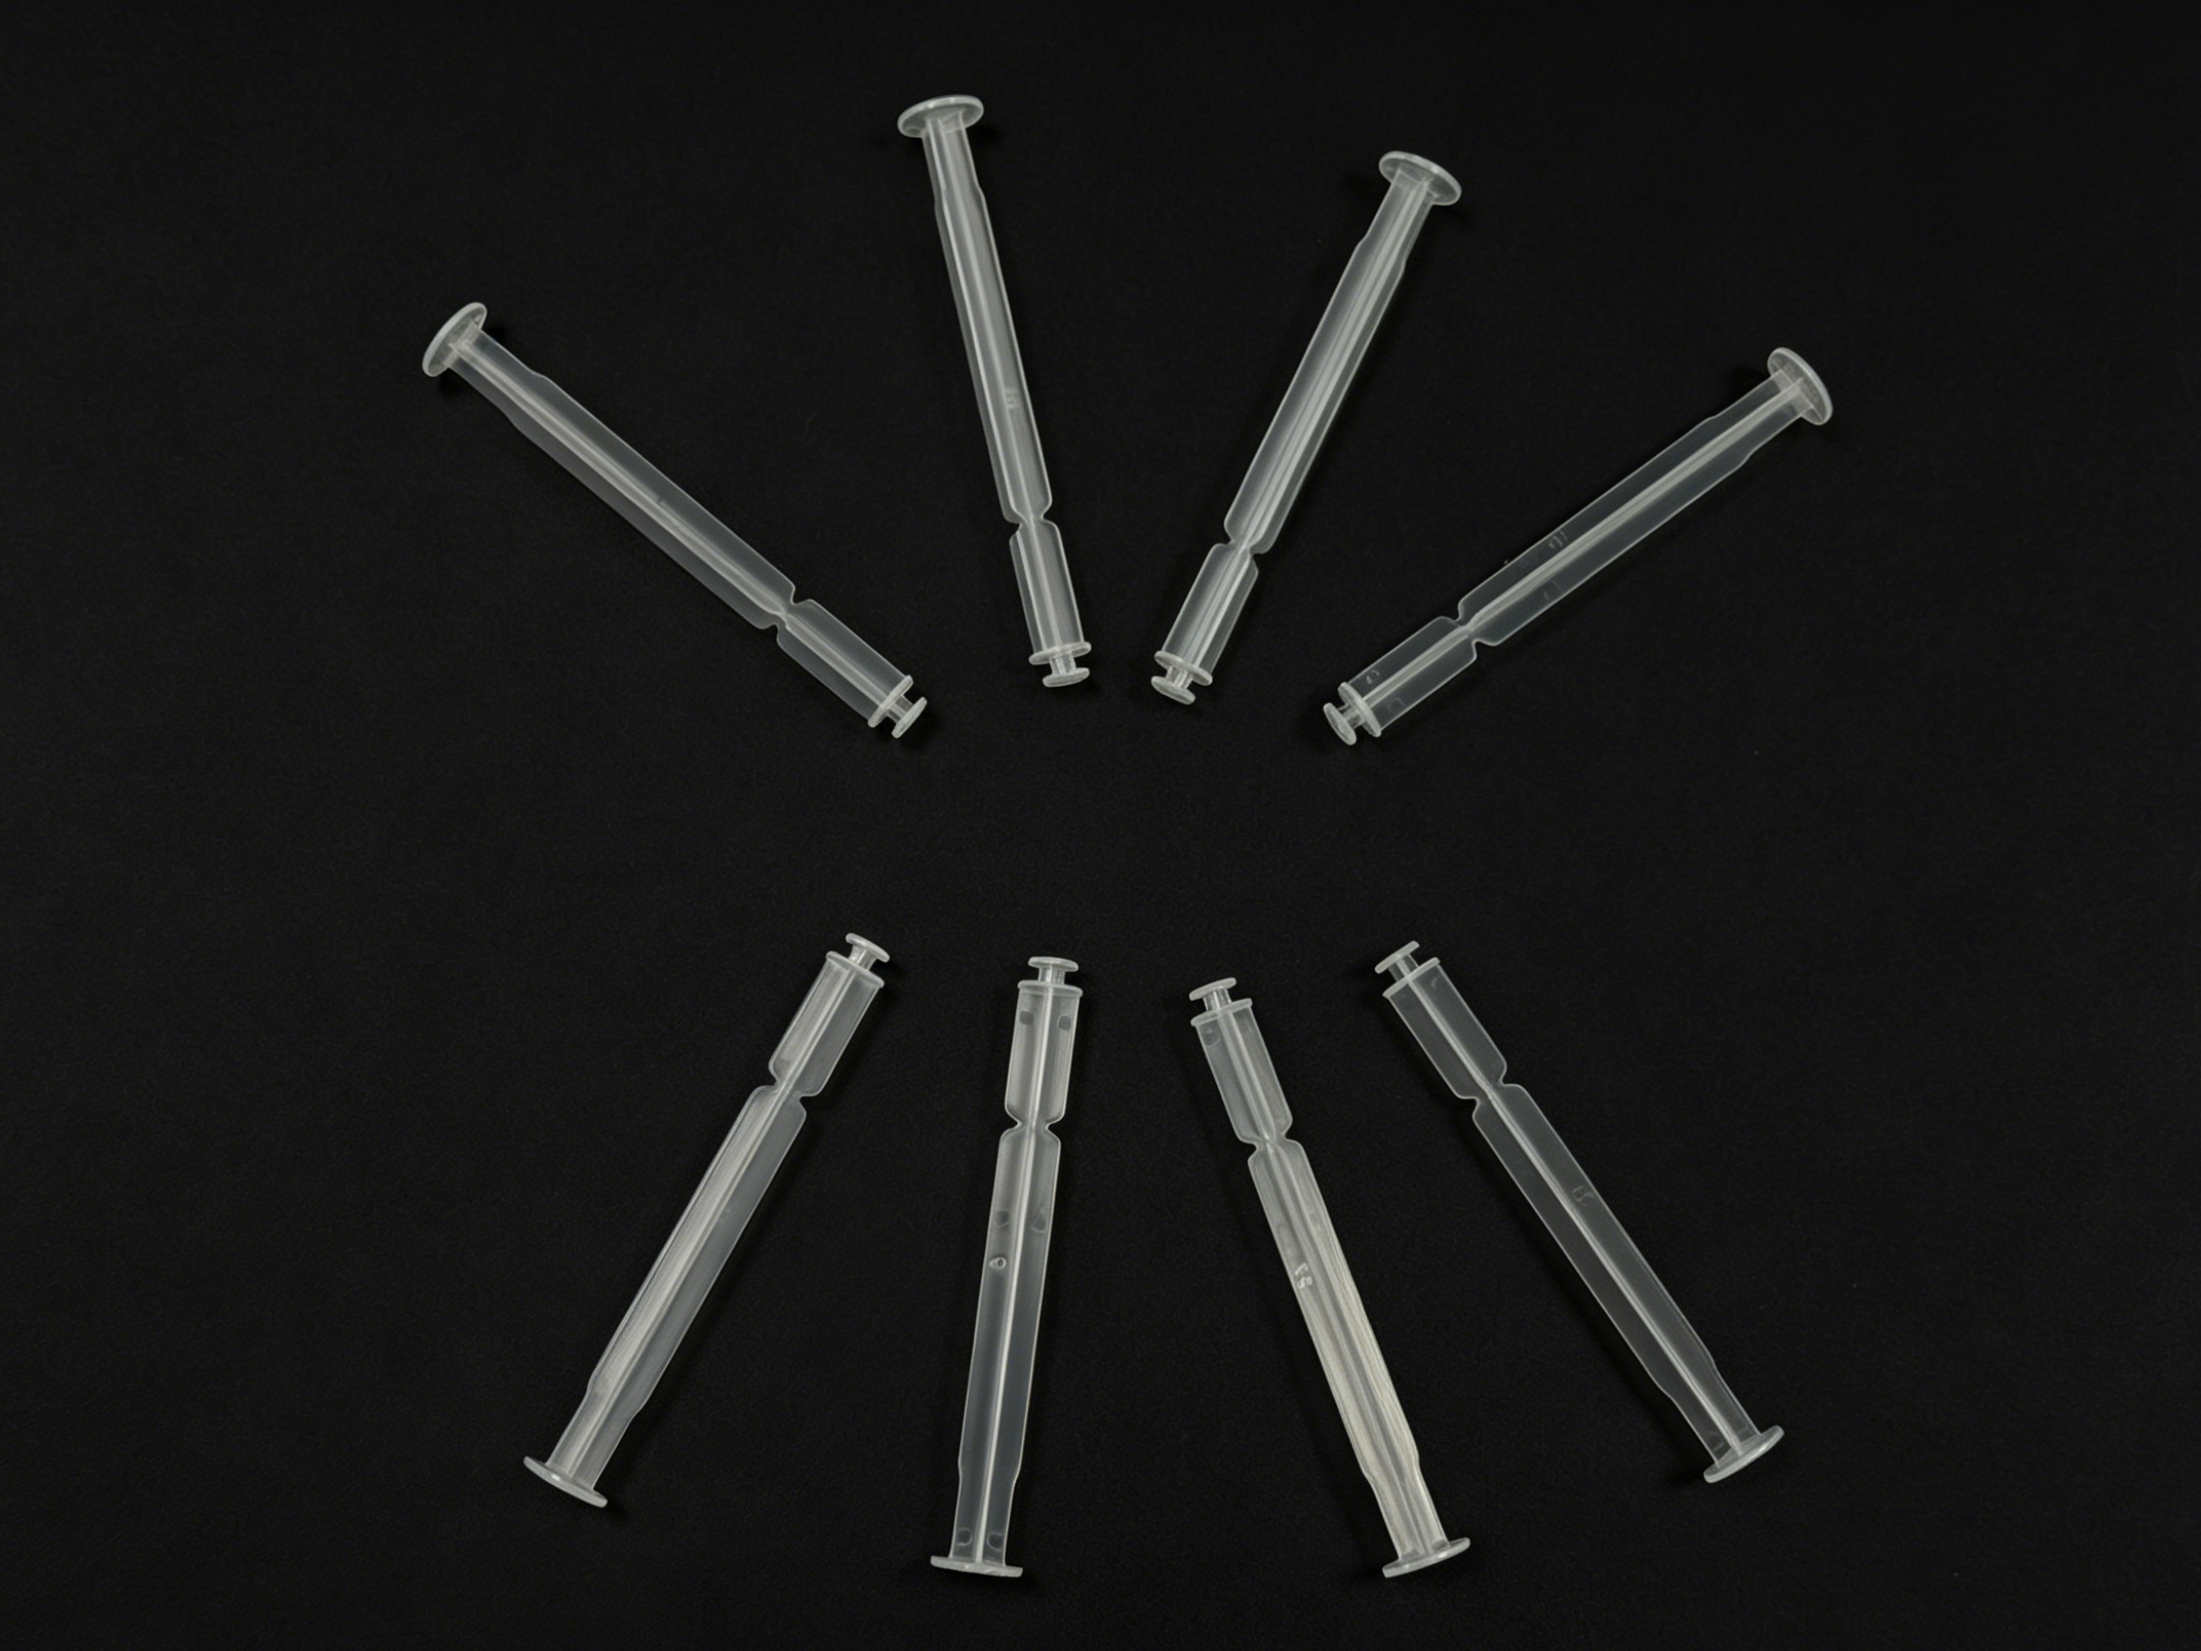
Un piston de seringue standard intègre une tige longue et fine terminée par un disque plat servant d’appui pour le pouce. Avec une longueur de noyau mono-empreinte souvent supérieure à 100 mm, la gestion de la rigidité structurelle du outils de moule en plastique constitue un obstacle majeur.
Prévention de la déformation du noyau : Les noyaux élancés sont très sensibles aux vibrations lors des opérations d’usinage CNC, d’électroérosion (EDM) et de découpe par fil, ce qui altère leur rectitude et leur circularité. Afin d’assurer un déplacement fluide du piston et d’éviter tout blocage de la seringue, la concentricité entre la tête en forme de disque et le corps de la tige sur l’ensemble des 48 noyaux doit être maintenue à ≤ 0,01 mm.
Positionnement micronique des inserts : Les positions des logements d’installation pour les 48 inserts à cavités sur les plaques de moule doivent respecter une tolérance de ±0,005 mm. Tout désalignement microscopique déplace la ligne de joint, entraînant une épaisseur de paroi inégale et, par conséquent, un retrait thermique asymétrique qui courbe le piston.
Planéité stricte de la ligne de joint : Les plaques de grande surface supportant 48 cavités se déforment facilement sous l’effet des contraintes résiduelles dues au traitement thermique et à l’usinage intensif. La planéité de la ligne de joint doit être maintenue à ≤ 0,002 mm/m, et l’écart de fermeture doit être inférieur à 0,01 mm afin d’éliminer toute bavure susceptible d’endommager les joints en caoutchouc ou d’introduire des particules dans le médicament.
Haute efficacité moulage précis dépend entièrement de la rapidité et de l’uniformité avec lesquelles la chaleur est évacuée du système.
Refroidissement symétrique à double circuit : Comme une configuration à 48 cavités est très compacte, les cavités centrales retiennent naturellement plus de chaleur que les bords extérieurs. Chaque noyau élancé doit être équipé d’un circuit de refroidissement direct (type bouilleur ou fontaine) percé en profondeur. Les circuits de refroidissement des côtés mobile et fixe doivent être strictement identiques en longueur et en diamètre afin de maintenir la variation globale de température du moule dans une fourchette de ±2 °C. Des points chauds localisés provoquent des variations de longueur des pièces, des marques de retrait au niveau de la tête du disque et une réduction de la clarté du matériau.
Prévention des fuites et de la corrosion : À long terme la fabrication plastique en salle blanche le socle du moule et les inserts sont réalisés en acier inoxydable résistant à la corrosion S136H. Les joints des circuits d’eau doivent être étanches à 100 %. Toute infiltration d’eau entraîne la formation de rouille, ce qui provoque une contamination par des taches noires sur les pièces transparentes en polypropylène (PP) ou en copolymère d’oléfine cyclique (COC).
Les pistons médicaux exigent une transparence parfaite et doivent être totalement exempts de taches noires ou de dégradation du matériau. La surface de l’outil détermine directement les propriétés esthétiques et hygiéniques du produit moulé.
Défis liés au polissage des cavités profondes : Le polissage manuel des parois internes étroites et profondes de 48 inserts à cavité profonde est extrêmement laborieux. Chaque composant doit être poli à la main jusqu’à obtenir une finition miroir de Ra ≤ 0,05 μm. Cela élimine les marques d’usinage où le plastique pourrait s’accrocher ou se dégrader pendant les arrêts, garantissant ainsi que l’outil respecte les normes strictes GMP (bonnes pratiques de fabrication) applicables au secteur médical.
Cohérence et conception épurée : Le polissage manuel de 48 jeux identiques exige une maîtrise exceptionnelle de la cohérence ; une pression inégale modifie l’éclat de surface et les comportements microscopiques de retrait. L’ensemble de la moule de précision conception doit présenter zéro angle mort ni surplomb trop prononcé, là où le matériau pourrait stagner, brûler et se détacher sous forme d’écaillures dans la chaîne de production.
Comme les tiges des seringues présentent de grandes surfaces en contact avec les noyaux, les résines médicales transparentes créent souvent un vide, ce qui les rend sujettes à l’adhérence, au blanchiment sous contrainte ou à la fissuration lors de l’éjection.
Éjection synchronisée au niveau milliseconde : Les poussoirs d’éjection doivent être positionnés parfaitement droits sous la tête de la tige. La concentricité d’usinage des alésages des poussoirs d’éjection doit être inférieure ou égale à 0,005 mm. L’ensemble du plateau d’éjection doit se déplacer avec une synchronisation au niveau milliseconde afin d’éviter que des forces inégales ne déforment les tiges flexibles et à parois minces.
Conception de canaux d’aération permettant la rupture du vide : Des fentes d’aération microscopiques, mesurant entre 0,012 mm et 0,015 mm, sont usinées stratégiquement dans les noyaux afin de rompre le vide lors du démoulage, sans générer de bavure. Les angles de dépouille doivent être rigoureusement contrôlés : trop faibles, ils provoquent des rayures sur la pièce ; trop importants, ils violent l’empreinte dimensionnelle précise requise pour le montage automatique.
Intégration à l’automatisation haute vitesse : Une production élevée moulage en salle blanche les processus comptent sur des systèmes robotisés de prélèvement et de positionnement. Une variation minime de la course d’éjection peut entraîner un manque de saisie d’une pièce par le robot, provoquant ainsi des dommages à l’outil ou des rayures sur les composants.
Faire fonctionner des cycles à haute vitesse en continu, afin de produire des millions de pièces par an, exerce une contrainte mécanique considérable sur l’acier à outils.
Gestion de la déformation des matériaux : Des nuances haut de gamme telles que S136 ou STAVAX sont trempées dans toute leur masse à une dureté de HRC 48 à 52. Toutefois, des plaques de grande dimension comportant 48 évidements de poche se déforment facilement pendant le traitement thermique. Leur correction nécessite des cycles complexes de détente des contraintes et de stabilisation par congélation profonde cryogénique, afin d’éviter le rejet complet de la plaque.
Résistance à l’usure et interchangeabilité : Le frottement à haute fréquence sur les 48 broches centrales délicates provoque une usure rapide. Les noyaux doivent subir un polissage miroir spécialisé suivi de traitements de nitruration afin d’accroître la dureté de surface et la résistance à la corrosion face aux résines médicales agressives. Par ailleurs, l’outil doit présenter une conception modulaire dans laquelle les 48 inserts sont entièrement interchangeables pour permettre une maintenance rapide sur site.
Prévention de la déformation de la platine moule : Sous l’effet de forces de serrage intenses, les grandes platines moule peuvent subir une micro-déformation, altérant la concentricité des cavités. La conception doit comporter un cadre moule épaissi, des verrous coniques robustes interverrouillés sur les quatre côtés, ainsi que deux colonnes de guidage afin de garantir une rigidité parfaite de l’ensemble.
L’étape finale pour tout équipement spécialisé moulage pour le secteur de la santé est la satisfaction des protocoles stricts de traçabilité qualité et de validation réglementaire.
Assemblage microscopique : L'assemblage final doit avoir lieu dans un atelier propre sous contrôle thermique. Une fois les moitiés fixe et mobile fermées, l’alignement axial individuel de chaque cavité est vérifié à l’aide d’une machine à mesurer tridimensionnelle (CMM). Un décalage supérieur à 0,008 mm dans une seule cavité entraîne le rejet de l’ensemble du bloc, ce qui rend la phase d’assemblage deux à trois fois plus longue qu’un outil commercial standard.
Documentation exhaustive des données : Les équipes de contrôle qualité utilisent des machines à mesurer tridimensionnelles (CMM), des appareils de mesure de circularité et des profilomètres pour enregistrer des mesures précises de chaque noyau, chaque insert, chaque point d’entrée et chaque pion d’éjection. Cette masse considérable de données d’inspection constitue les documents fondamentaux de validation requis pour le suivi des dispositifs médicaux.
Matériaux sans contamination : Pour être certifié pour la fabrication de produits médicaux oem , aucune partie du moule entrant en contact avec la matière plastique ne doit contenir de métaux lourds tels que le cuivre ou le plomb. Tous les traitements appliqués à l’acier, les produits de polissage et les lubrifiants destinés aux pièces mobiles doivent être accompagnés de rapports officiels de certification attestant de leur biocompatibilité et de leur absence de toxicité, afin de garantir que l’élément final s’intègre parfaitement dans un environnement de fabrication automatisé de qualité médicale.
 Actualités chaudes
 EN