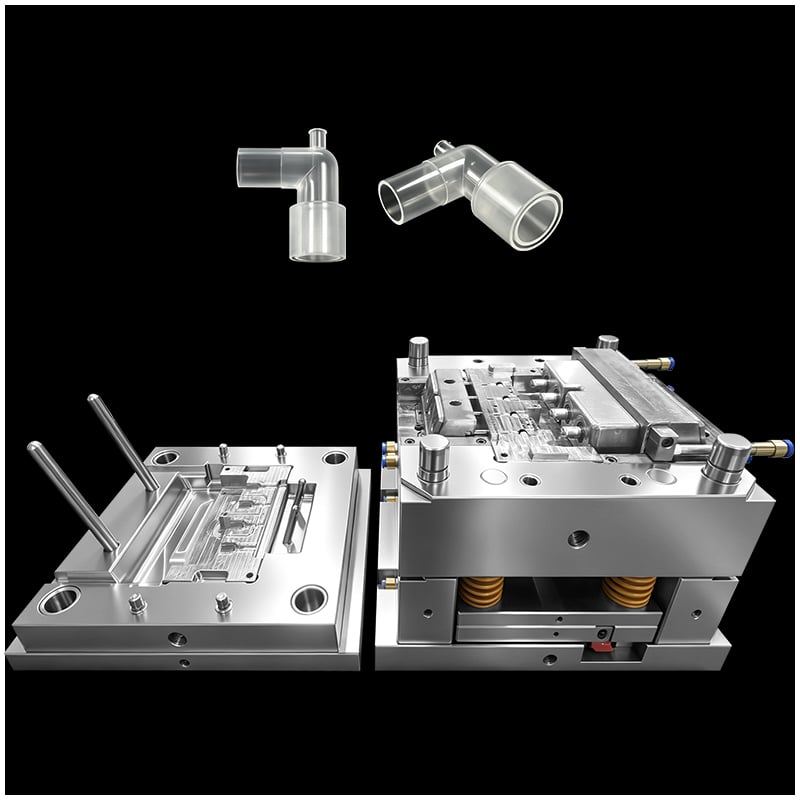
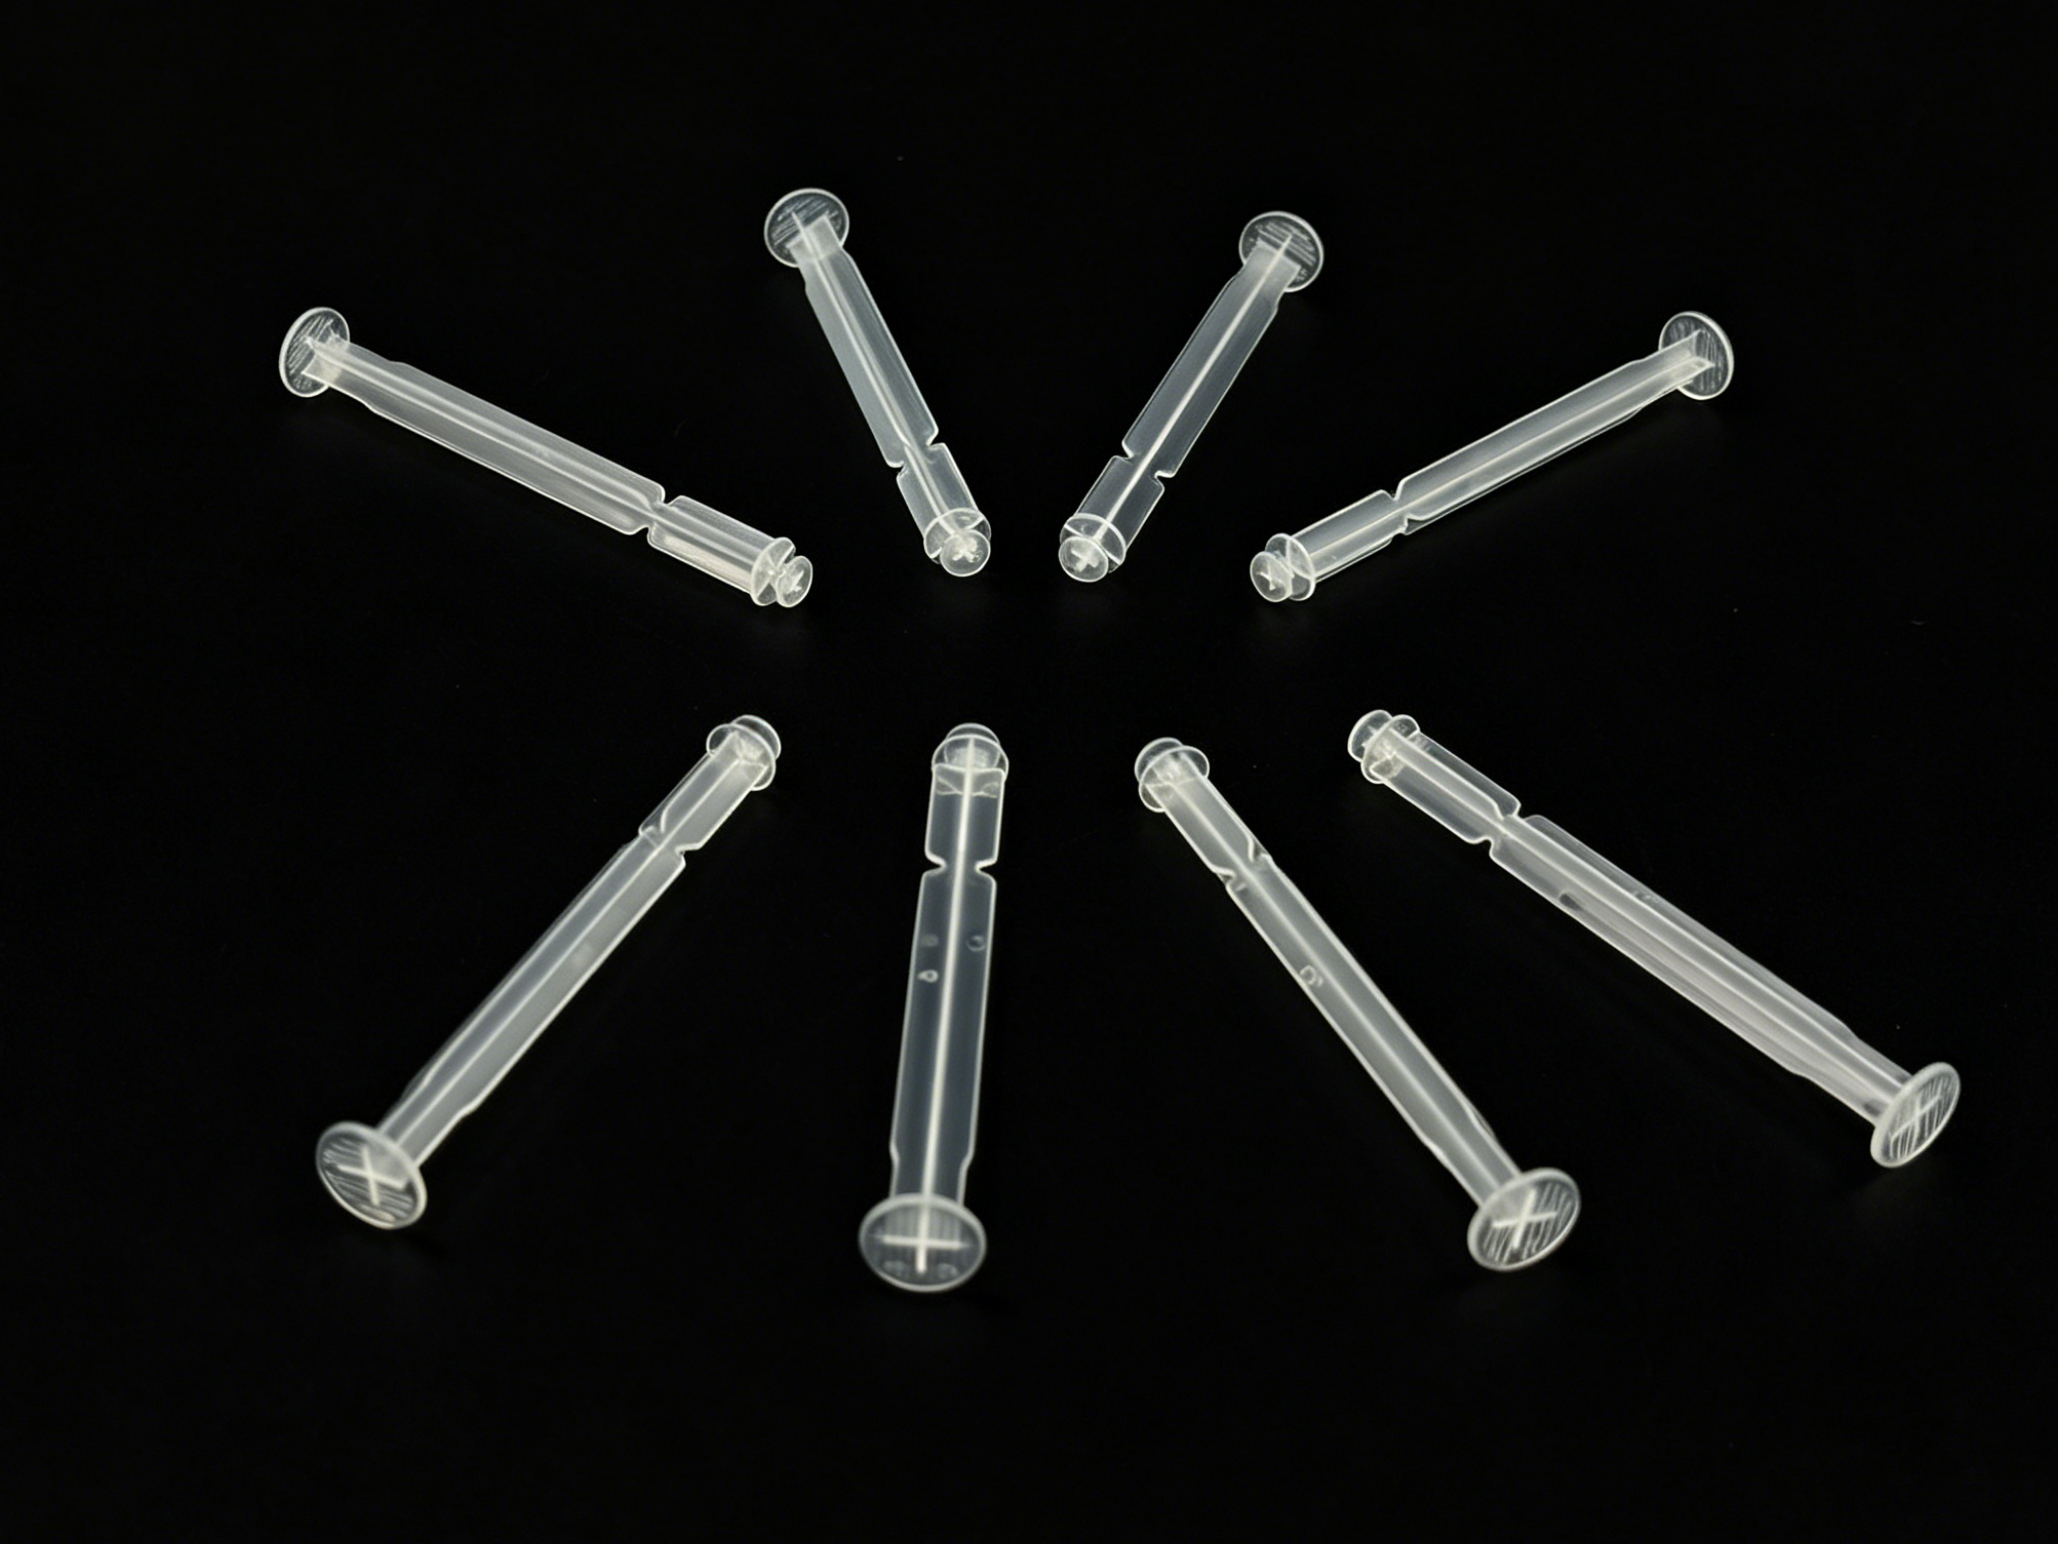
Produksjon av medisinske forbruksgoder i store mengder krever en perfekt balanse mellom hastighet, nøyaktighet og streng overholdelse av regulative krav. Blant disse komponentene representerer stempelstangen til en medisinsk sprøyte en klassisk ingeniørutfordring.
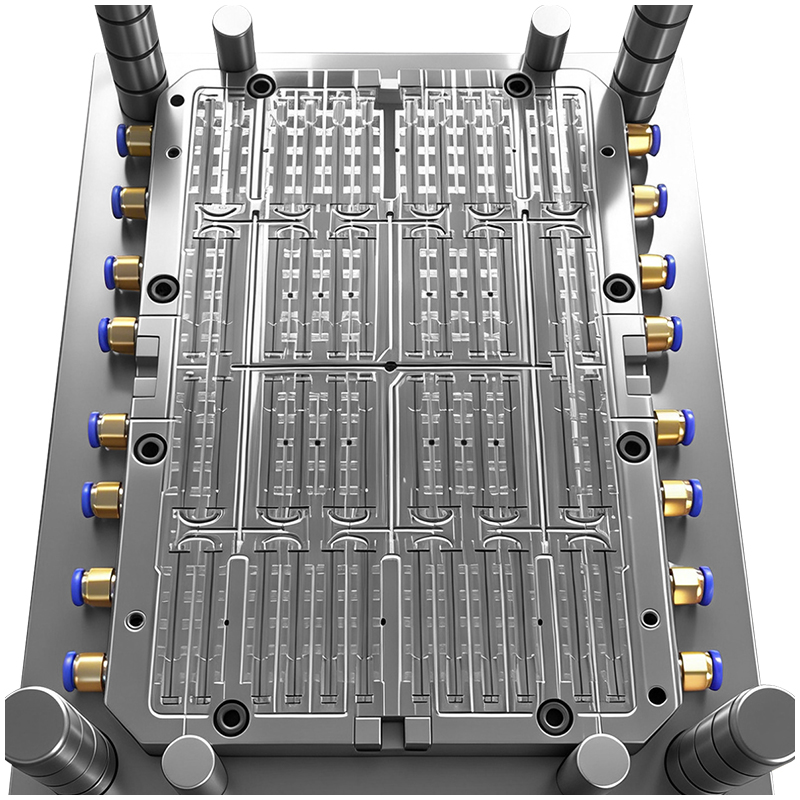
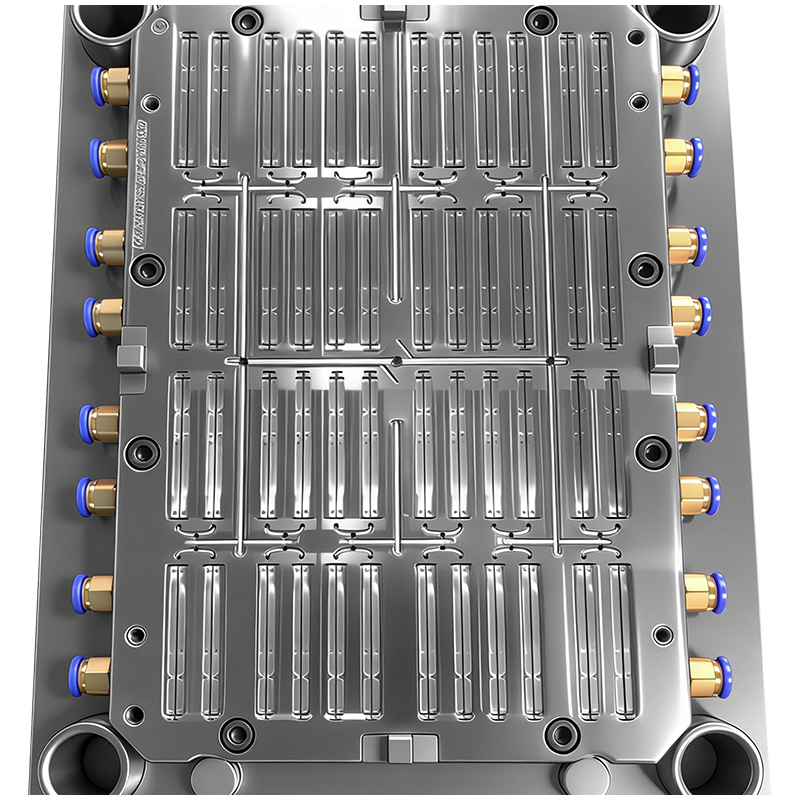
Når du skalerer produksjonen til en 48-hulls injeksjonsmuld , øker kompleksiteten eksponentielt. Produksjon av en slank, krystallklar plastformet del under medisinske rene roms-betingelser gir en tredelt begrensning: lang/slank produktgeometri, medisinske hygienekrav og langsiktig stabilitet i masseproduksjon.
For å oppnå vellykket, høyeffektiv medisinsk utstyllingsformering , må ingeniører overvinne betydelige produksjonsflaskehalser på syv kritiske design- og produksjonsdimensjoner.
|
|
I høyhulls injeksjonsformgiving , er smeltestrømbalanse den endelige avgjørende faktoren for delkonsekvens. Et 48-hulls oppsett krever en kompleks, flernivå løperfordeling.
Geometrisk vs. reologisk balanse: Å bare gjøre sprøytekanalene geometrisk identiske er ikke nok. Variasjoner i skjærhastigheter fører til temperaturforskjeller og trykkfall i smeltet materialet. For en tynnvegget, slank sprøytespiss vil selv en liten ubalanse føre til ufullstendige formdeling, dimensjonale avvik eller vektforskjeller. Ettersom medisinsk kvalitetssikring ikke tillater noen feil, vil små fyllingsinkonsistenser føre til synlige sømskjøter, deformasjoner eller mikrobobler, noe som resulterer i umiddelbar forkasting av delen.
Presisjon i varmkanalsystem: Et 48-formsystem er avhengig av et flerdelt varmkanalsystem. Temperaturen i hver dys, gate-diameter og justering av ventilstift må være helt jevn. En temperaturforskjell på mer enn 2 °C mellom dysene vil føre til ulik volumetrisk krymping. Videre krever mikropunkt-gatene en bearbeidingsnøyaktighet innen ±0,003 mm for å sikre at det ikke dannes flash (overflateutstøp), samt automatisk avkapping, slik at løse kråker ikke kan forurene medisinske væsker.
Avansert CAE-simulering: Ingeniører må kjøre omfattende fyllings-, kjølings- og deformasjons-simuleringer for å optimere kanalens diameter og utjevne hjørnene før stålet skjæres, noe som gjør designfasen betydelig lengre enn en standard 8- eller 16-hull forgjødsel .
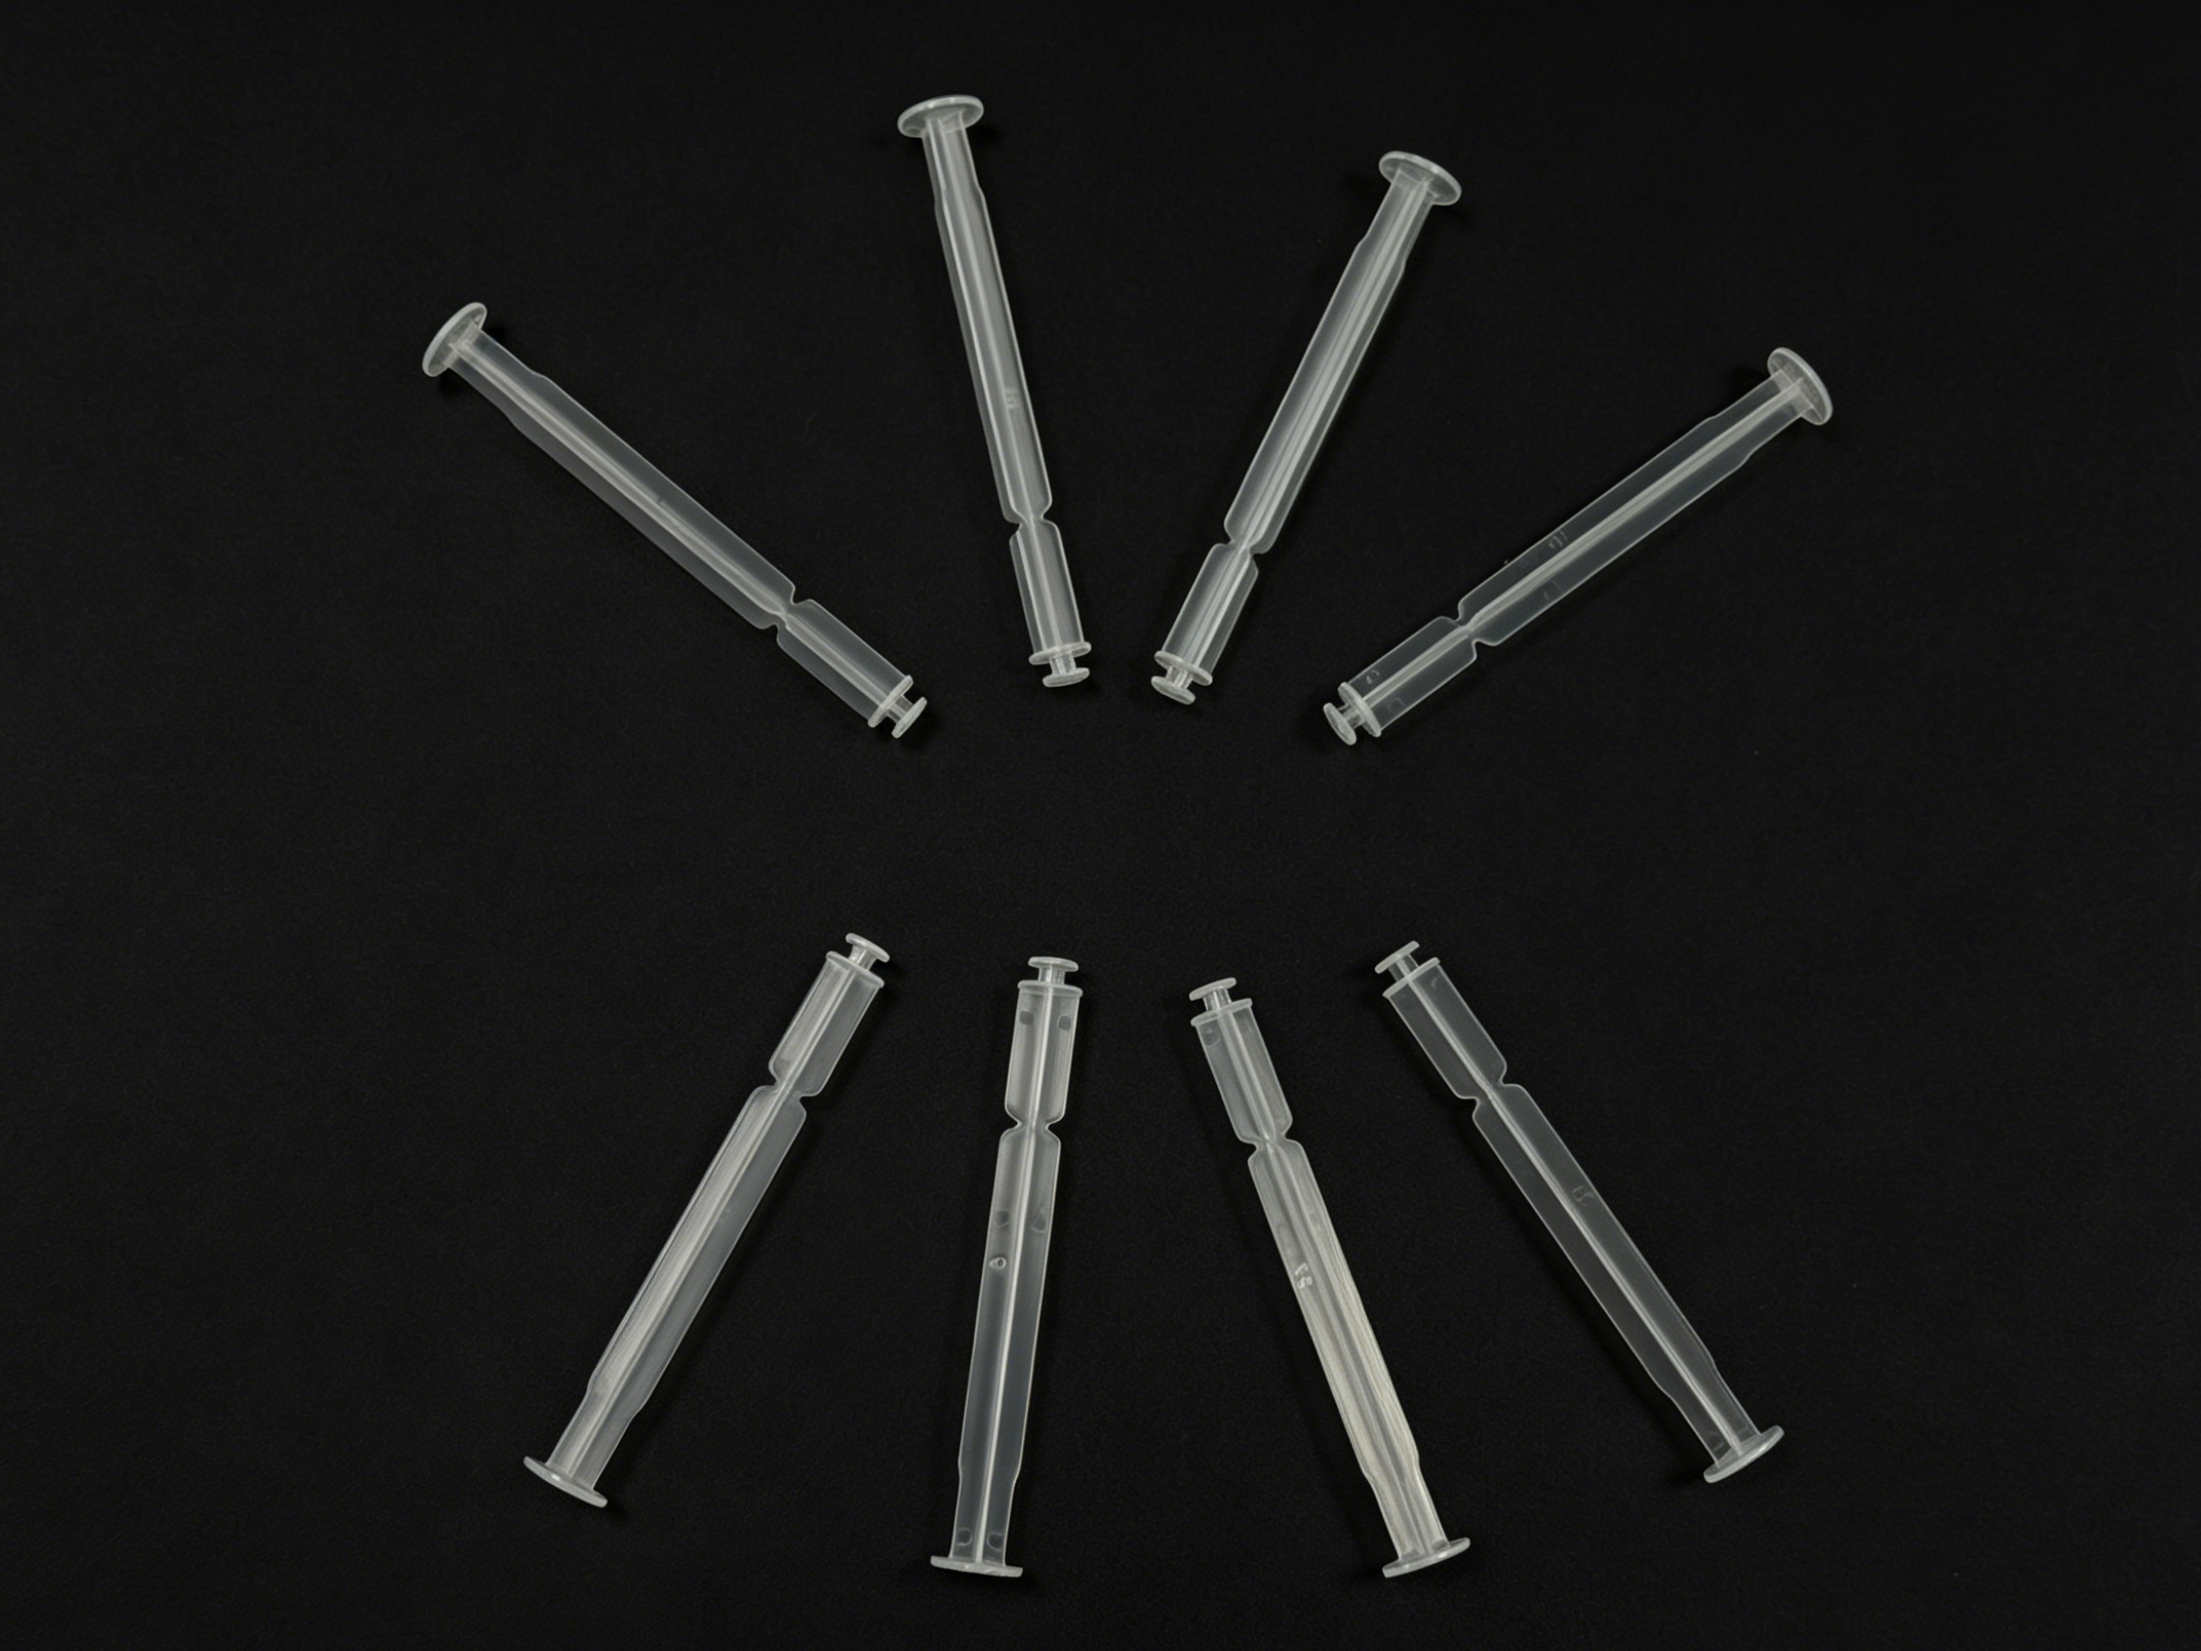
En standard sprøytespisspistong integrerer en lang, tynn stav med en flat tommelstøtteplate i enden. Med en enkelt-hull-kjerne som ofte overstiger 100 mm i lengde, er det en stor utfordring å håndtere strukturell stivhet hos plastformverktøy er en stor hindring.
Forebygging av kjerneavvik: Slanke kjerner er svært utsatt for vibrasjoner under CNC-fræsing, EDM og trådskjæring, noe som ødelegger rettlinethet og rundhet. For å sikre glatt pistongbevegelse og unngå at sprøyten blir klemt fast, må koncentrisiteten mellom platehodet og stavkroppen på alle 48 kjernene holdes innenfor ≤ 0,01 mm.
Posisjonering av innsatsdeler på mikronnivå: Installasjonslommeposisjonene for de 48 hulforminnsatsene på formplatene må opprettholde en toleranse på ±0,005 mm. En mikroskopisk misjustering flytter delingslinjen, noe som fører til ulik veggtykkelse og deretter asymmetrisk termisk krymping som bøyer stempelen.
Streng flathet på delingslinje: Plater med stort areal som holder 48 hulformer kan lett deformeres under restspenning fra varmebehandling og tung maskinbearbeiding. Flatheten på delingslinjen må holdes innenfor ≤0,002 mm/m, og lukkeavstanden må være mindre enn 0,01 mm for å eliminere all sprøtt som kunne skrape av gummipakninger eller introdusere partikler i medisinen.
Høg effektivitet nøyaktig formgjenging avhenger helt av hvor raskt og jevnt varme fjernes fra systemet.
Dobbeltkrets-symmetrisk kjøling: Siden en 48-hulls layout er pakket tett sammen, beholder sentralhullene naturlig mer varme enn ytterkantene. Hver slank kjerne må ha en dypboret, direktekjølet boble- eller fontenekrets. Kjøleledningene på den bevegelige og den faste siden må være nøyaktig like lange og ha samme diameter for å holde den totale temperaturvariasjonen i formen innenfor ±2 °C. Lokale varmeområder vil føre til variasjoner i delens lengde, senkemarker ved skivens topp og redusert materiellklarhet.
Lekkasje- og rustforebygging: For langvarig plastframstilling i renrom , brukes korrosjonsbestandig S136H-edelstål for formens grunnplate og innsatsdeler. Tetninger for vannledninger må være 100 % lekkasjefrie. Eventuell vannsivning fører til rust, noe som resulterer i svarte flekker på transparent polypropylen (PP) eller syklisk olefin-kopolymers (COC) deler.
Medisinske stempelkrøs krever feilfri gjennomsiktighet og må være helt fri for svarte flekker eller materiellnedbrytning. Verktøyets overflate avgjør direkte estetiske og hygieniske egenskaper til det formstøpte produktet.
Utfordringer med polering av dype hulrom: Å polere de tette, smale indre veggene i 48 dype hulromsinnsettinger er ekstremt arbeidskrevende. Teknikere må polere hver komponent manuelt til en speilblank overflate med Ra ≤ 0,05 μm. Dette fjerner maskinslipermerker der plasten kan feste seg eller nedbrytes under driftsstans, og sikrer at verktøyet oppfyller strenge medisinske GMP-standarder.
Konsekvens og ren design: Manuell polering av 48 identiske sett krever meesterlig konsekvens; uregelmessig trykk endrer overflatens glans og mikro-krympingsatferd. Hele precision mold designet må ha null døde hjørner eller skarpe underkutter der materiale kan stagnere, brenne og sprekke av inn i produksjonslinjen.
Fordi sprøytespissens stempel har store overflater som er i kontakt med kjerneelementene, skaper de gjennomsiktige medisinske resins ofte et vakuum, noe som gjør dem utsatt for å sitte fast, spennhvitning eller sprekkdannelse under utkast.
Utkast på millisekundnivå med synkronisering: Utkastspenner må plasseres nøyaktig rett under stempelets hode. Senteringstoleransen ved boring av utkastspennhullene må være innenfor ≤0,005 mm. Hele utkastplaten må bevege seg med synkronisering på millisekundnivå, slik at ujevne krefter ikke bøyer de fleksible, tynnveggige stenglene.
Ventilasjonsdesign for vakuumavbrytning: Mikroventilasjonsriller med mål mellom 0,012 mm og 0,015 mm slipes strategisk inn i kjerneelementene for å bryte vakuumet ved frigjøring uten å generere flash. Nedfellingsvinklene må kontrolleres nøye – for små vinkler fører til skraper i delen; for store vinkler overskrider de den stramme dimensjonelle toleransen som kreves for automatisk montering.
Integrasjon for høyhastighetsautomatisering: En høyytbytte renromformgiving prosessantall på robotbaserte pakk- og plasseringssystemer. En minimal variasjon i utkastslengden kan føre til at en robot ikke får tak i en del, noe som fører til verktøyskade eller skraper på komponenter.
Kjøring av høyhastighetsløkker døgnet rundt for å produsere millioner av deler per år legger enorm mekanisk belastning på verktøystålet.
Styring av materielldeformasjon: Premiumkvaliteter som S136 eller STAVAX er gjennomherdet til HRC48–52. Imidlertid vil store plater med 48 lommekutt lett deformeres (bøyes) under varmebehandling. Å rette opp dette krever komplekse spenningsløsende og kryogene dypfrysingsstabiliseringsløkker for å unngå at hele plata må forkastes.
Slitasjemotstand og utvekslingsbarhet: Høyfrekvent friksjon på 48 følsomme kjerneknapper fører til rask slitasje. Kjernene må undergå spesialisert speilpolering etterfulgt av nitridbehandlinger for å øke overflatehårdheten og korrosjonsbestandigheten mot aggressive medisinske harpikser. Avgjørende er at verktøyet må ha et modulært design der alle 48 innsatsdelene er fullstendig utvekslingsbare for rask vedlikehold på stedet.
Forebygging av formbasebøyning: Under intense klemkrefter kan store formbasar oppleve mikrobøyning, noe som påvirker senterkonkentrisiteten i formhulrommene. Designet må inneholde en tykkere formramme, tungdels innlåste konisklåser på alle fire sider og doble veilederstifter for å sikre at monteringen forblir helt stiv.
Den endelige milepelen for enhver spesialisert helsevesen-sprøying ressurs er å oppfylle strenge krav til kvalitetssporing og regulatorisk validering.
Mikromontering: Endelig montering må foregå i et temperaturkontrollert renromslaboratorium. Når den faste og den bevegelige halvdelen lukkes, kontrolleres individuell kavitet-aksialjustering ved hjelp av en koordinatmålemaskin (CMM). En forskyvning på mer enn 0,008 mm i en enkelt kavitet utelukker hele blokken, noe som gjør monteringsfasen 2–3 ganger lengre enn ved en standard kommersiell verktøy.
Omstendelig datadokumentasjon: Kvalitetskontrollteam bruker CMM-er, rundhetstestere og profilometre for å logge presise målinger for hver enkelt kjerne, innsetting, inngang og utkastingsstift. Denne enorme mengden inspeksjonsdata utgjør grunnlaget for godkjenningsdokumentasjonen som kreves for sporing av medisinske apparater.
Materialer uten forurensning: For å bli sertifisert for produksjon av oem medisinske produkter , ingen del av formen som kommer i kontakt med plasten må inneholde tungmetaller som kobber eller bly. Alle stålbehandlinger, poleringsmidler og smøremidler for bevegelige deler må være støttet av offisielle sertifikater for biokompatibilitet og manglende giftighet, slik at det endelige produktet integreres sømløst i en automatisert, medisinsk kvalitetsprodusentmiljø.
 Siste nytt
 EN