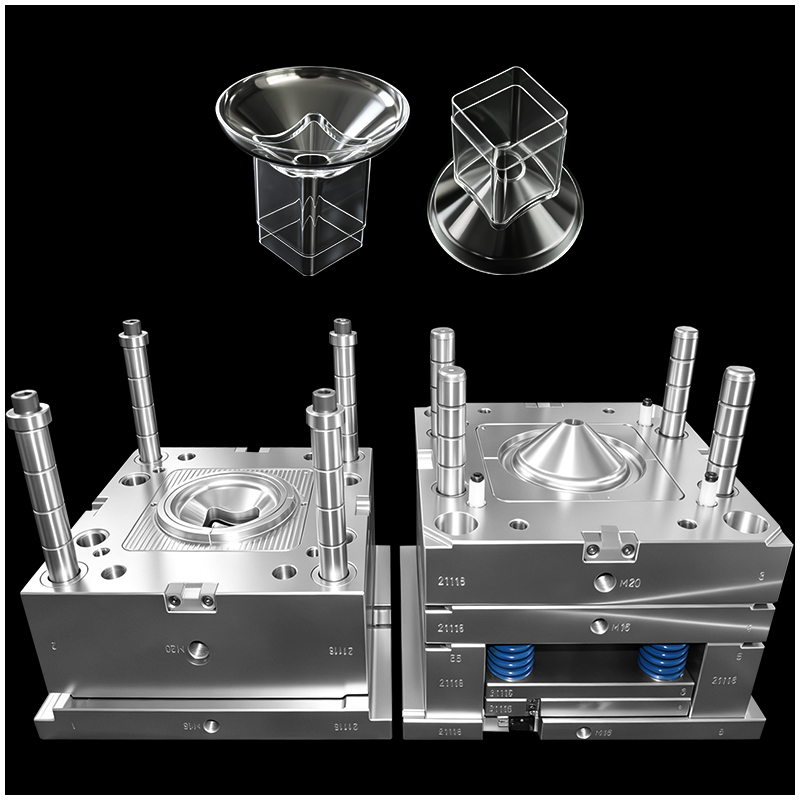
Cuando se trata de moldeo de dispositivos médicos, un conector transparente de tres vías suele considerarse una pesadilla para cualquier diseñador de moldes por inyección. Estos componentes se utilizan ampliamente en productos médicos de fabricantes originales (OEM), como juegos para perfusión intravenosa (IV), sistemas respiratorios y dispositivos de gestión de fluidos. Dado que manipulan directamente fluidos o gases médicos, los requisitos de transparencia, estanqueidad y seguridad biológica son absolutos.
Lograr una pieza moldeada por inyección de plástico impecable, libre de rebabas y sin tensiones requiere una profunda comprensión del moldeo de precisión y del diseño avanzado de herramientas para inyección.
En este blog, analizaremos los 8 desafíos técnicos fundamentales en la fabricación de conectores transparentes de tres vías y cómo los expertos más destacados en moldeo para el sector sanitario los superan en un entorno de moldeo en sala blanca.
 |
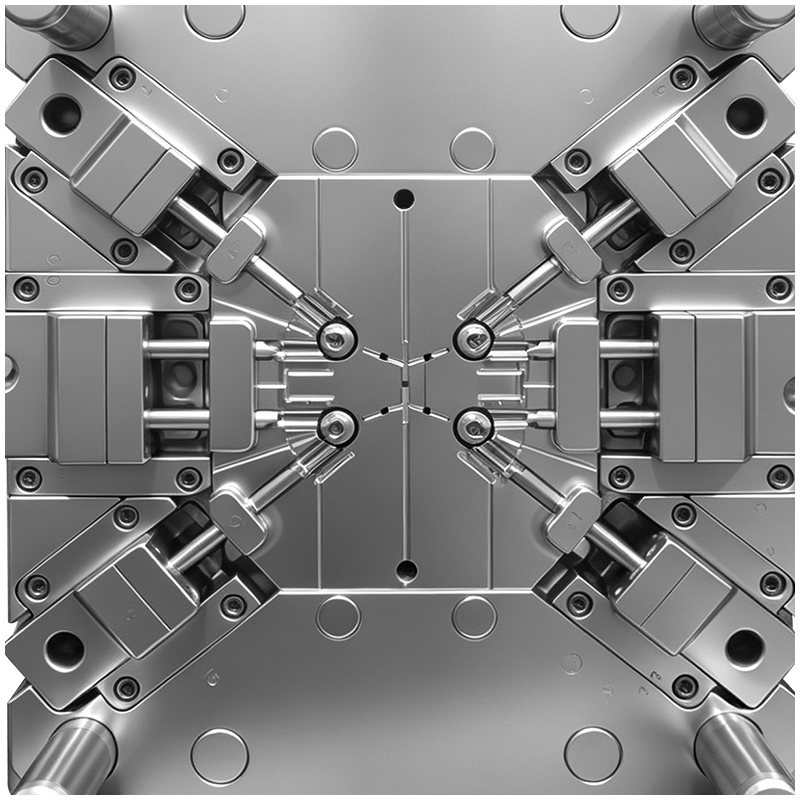 |
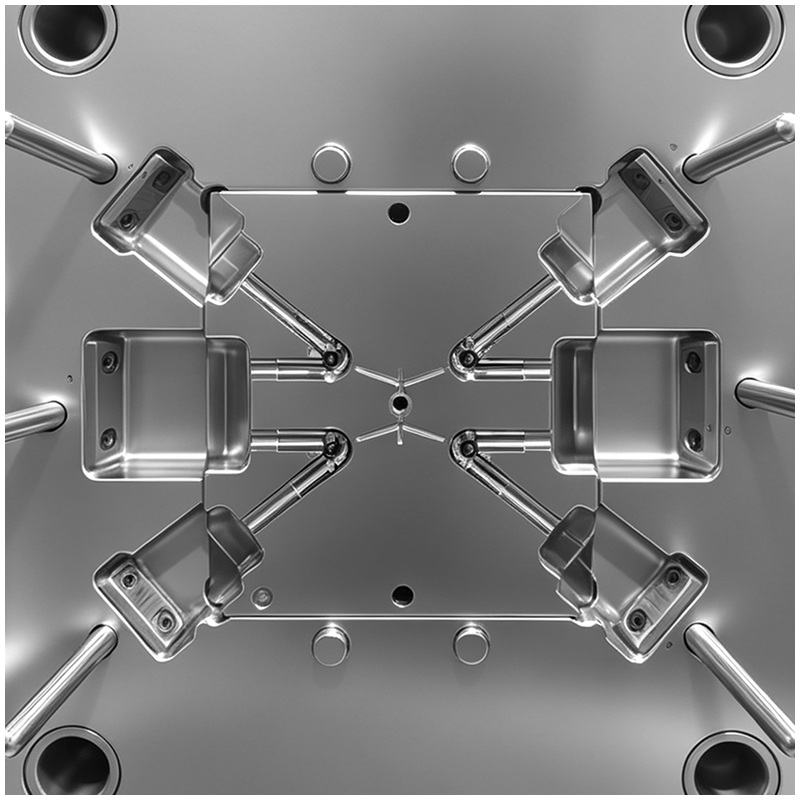
La estructura típica de un conector de tres vías consta de tres ramas huecas mutuamente perpendiculares que se conectan a un cuerpo principal. Esta geometría genera una línea de separación extremadamente compleja y requiere tres deslizadores de larga recorrido para la extracción de los núcleos.
Interferencia de movimiento: Los tres ejes de extracción de núcleos convergen en un punto central. Las carreras de los deslizadores son largas, lo que hace muy probable la interferencia de movimiento si la secuencia de apertura del molde no se calcula rigurosamente.
Desviación de los pernos de núcleo: Los núcleos internos son largos y delgados. Bajo la alta presión de la inyección de plástico, estos núcleos esbeltos pueden doblarse fácilmente, provocando orificios internos excéntricos y espesores de pared irregulares.
Escalones en la línea de separación: Al interbloquearse varios deslizadores, incluso una discrepancia de 0,005 mm puede causar rebabas visibles y escalones en la línea de separación, afectando gravemente tanto la estética como la capacidad de sellado.
Cuando el material fundido fluye desde la entrada hacia las tres ramas, una gran cantidad de aire queda atrapada justo en la intersección central.
Marcas de quemadura y burbujas: Las resinas transparentes, como el policarbonato (PC) de grado médico, el COC o el PPSU, no toleran ningún tipo de defecto. El aire atrapado provoca sobrecalentamiento localizado, lo que da lugar a marcas negras de quemadura, burbujas y líneas de unión debilitadas.
Zonas ciegas de ventilación: Las ranuras convencionales de ventilación no pueden abrirse en las esquinas muertas de intersección. Los ingenieros deben recurrir a una ventilación precisa y superficial (≤ 0,01 mm) en los extremos de las ramificaciones, combinada con ventilación asistida por vacío.
Elegir la ubicación adecuada de la entrada para este componente específico muebles de plástico es un ejercicio de equilibrio:
Entrada lateral: Provoca un flujo irregular, lo que inevitablemente genera rellenos incompletos y líneas de soldadura visibles.
Entrada central con distribuidor caliente superior: El material fundido fluye hacia abajo y luego gira 90 grados hacia las ramificaciones laterales. Esta curva pronunciada crea una zona de estancamiento y sobrecalentamiento por cizallamiento, lo que provoca el amarilleo del material transparente.
La solución: Principales fabricación de plásticos oem los especialistas utilizan un sistema de distribuidor caliente con compuertas de válvula y llenado secuencial. Esto controla la llegada del material fundido a la intersección de forma simultánea, neutralizando las líneas de soldadura.
Para garantizar una conexión hermética, la concéntrica entre el perno de núcleo y la cavidad debe controlarse dentro de 0.01mm . Para lograr este nivel de moldeo preciso , el herramental para moldes de plástico debe incluir:
Soportes reforzados en el extremo posterior y bujes guía de precisión para los pernos de núcleo.
Canales internos de refrigeración con agua en línea recta dentro de los pernos de núcleo esbeltos para mantener la estabilidad térmica.
La refrigeración determina la claridad óptica y la estabilidad dimensional del proceso de moldeo.
Refrigeración central: Sin refrigeración interna en los pasadores centrales, los puntos calientes localizados provocarán una contracción irregular. Las ramas se deformarán o se inclinarán hacia dentro o hacia fuera, lo que hará imposible el ensamblaje automatizado.
Refrigeración conformada: La cavidad exterior debe utilizar canales de refrigeración conformados fabricados mediante impresión 3D para garantizar una velocidad uniforme de enfriamiento en toda la carcasa de tres vías, reduciendo así las tensiones internas que causan grietas bajo luz polarizada.
Sobrante frente a ventilación: La profundidad de ventilación en los extremos de las ramas debe limitarse estrictamente a ≤ 0,01 mm. Esto permite que los gases escapen rápidamente sin generar sobrante microscópico.
Llenado secuencial: Como no es posible la ventilación externa en la sección transversal central, los ingenieros utilizan velocidades de inyección más lentas y un sistema de compuertas de válvula secuencial para «empujar» el aire suavemente hacia los extremos.
Acabado espejo: Tanto los pernos de la cavidad como los del núcleo requieren un pulido espejo. Cualquier microarañazo afectará la dinámica de fluidos y generará puntos de concentración de tensión.
Tolerancias de paso cero: El alineamiento (desajuste de paso) entre los bloques insertados debe ser < 0,003 mm . Cualquier paso visible en un conector médico transparente da lugar a una rechazo de calidad inmediato.
 Noticias destacadas
 EN