
Kun kyseessä on lääkintälaitteiden muovimuottaus, kolmitieinen läpinäkyvä liitososa usein katsotaan painokkaaksi haasteeksi kaikille muottisuunnittelijoille. Näitä komponentteja käytetään laajalti teollisuuden valmistamissa lääkintälaitteissa, kuten infuusiojärjestelmissä, hengitysjärjestelmissä ja nestehallintalaitteissa. Koska ne käsittelevät suoraan lääkinnällisiä nesteitä tai kaasuja, vaatimukset läpinäkyvyydelle, tiukkuudelle ja biologiselle turvallisuudelle ovat ehdottomia.
Virheettömän, kiiltojen vapaan ja jännityksettömän muovimuotteen saavuttaminen edellyttää syvää ymmärrystä tarkkuusmuottauksesta ja edistyneestä ruiskumuottisuunnittelusta.
Tässä blogissa käsittelemme yksityiskohtaisesti kahdeksan keskitä teknistä haastetta, joita kolmitieisten läpinäkyvien liitososien valmistuksessa ilmenee, sekä sitä, miten huippuluokan terveydenhuollon muottausasiantuntijat voittavat nämä haasteet puhdas huone -muottausympäristössä.
 |
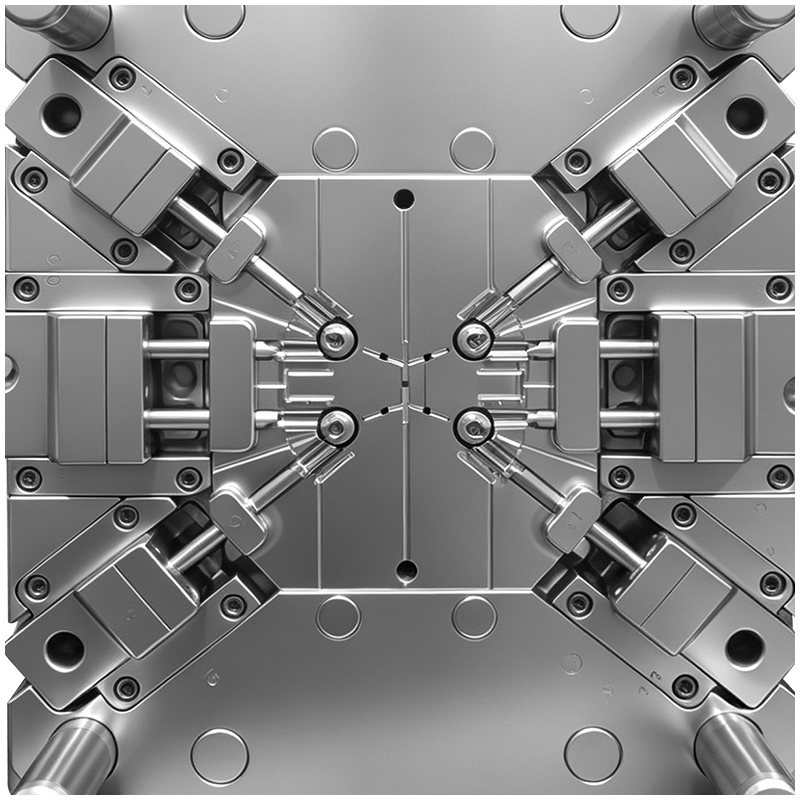 |
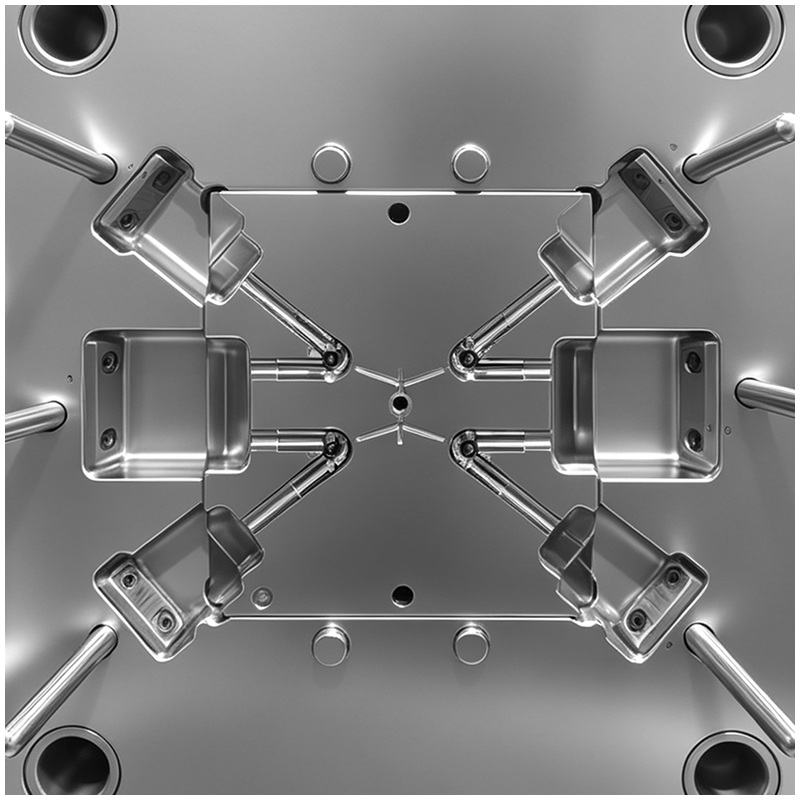
Tyypillinen kolmitieyhteyden rakenne koostuu kolmesta toisiaan vastaan kohtisuorasta ontosta haaraa, jotka yhdistyvät pääkappaleeseen. Tämä geometria luo erinomaisen monimutkaisen jakotason ja vaatii kolme pitkän matkan liukusäätöä ytimen vetämiseen.
Liikehäiriö: Kolmen ytimen vetosuunta leikkaa keskipisteessä. Liukusäätöjen iskunpituudet ovat pitkät, mikä tekee liikehäiriön erittäin todennäköiseksi, ellei muottia avata täsmällisesti lasketussa järjestyksessä.
Ytimen pinnan taipuminen: Sisäytimet ovat pitkiä ja ohuita. Muovin suuripaineinen ruiskutus aiheuttaa näissä ohuissa ytimissä helposti taipumista, mikä johtaa epäkeskisiin sisäisiin reikiin ja epätasaiseen seinämän paksuuteen.
Jakotason askelmaus: Useiden liukusäätöjen lukitseutuessa toisiinsa jopa 0,005 mm:n epätarkkuus voi aiheuttaa huomattavaa vuotokanttia ja jakotason askelmausta, mikä tuhoaa sekä ulkoasun että tiivistystoiminnon.
Kun sulamassa oleva materia virtaa portista kolmeen haaraan, suuri ilmamäärä jää jumiin juuri keskitasoon.
Palokärjet ja kuplat: Läpinäkyvät resinit, kuten lääketieteellisen laadun polikarbonaatti (PC), syklo-olefiinikopolymeeri (COC) tai polyfenylisulfoni (PPSU), eivät siedä lainkaan vikoja. Jäänyt ilma aiheuttaa paikallista ylikuumenemista, mikä johtaa mustiin palokärkiin, kupliin ja heikentyneisiin liitosviivoihin.
Ilmanpoiston sokeat alueet: Perinteisiä ilmanpoistoruutuja ei voida avata leikkauskohtien kuolleissa kulmissa. Insinöörit joutuvat luottamaan tarkkaan, erittäin ohueen ilmanpoistoon (≤ 0,01 mm) haarautumien päissä yhdistettynä tyhjiöavusteiseen ilmanpoistoon.
Oikean suodattimen sijainnin valinta tässä tapauksessa muovinen muotti on tasapainoilua:
Sivusuodatin: Johtaa epätasaiseen virtaukseen, jolloin lyhyet täytöt ja näkyvät hitsausviivat ovat välttämättömiä.
Yläkuuma-juoksuputken keskus-suodatin: Sulamassa liikkuu alaspäin ja kääntyy sitten 90 astetta sivuhaarojen suuntaan. Tämä terävä käännös aiheuttaa pysähtymisalueen ja leikkauslämmön, mikä saa läpinäkyvän materiaalin keltaistumaan.
Ratkaisu: Johtava oEM: n muovituotanto asiantuntijat käyttävät venttiiliporttia lämpimän juoksuputken järjestelmää peräkkäisellä täyttömenetelmällä. Tämä ohjaa sulamassa saapumaan leikkauspisteeseen samanaikaisesti, mikä neutraloi hitsausviivat.
Vuotamattoman liitoksen varmistamiseksi ytimen pinnan ja muottikammion keskittäisyys on säädettävä alle 0.01mm . Tämän tason saavuttamiseksi tarkka muottaus ,muovimuottityökalut on oltava:
Vahvistetut takapäätuen ja tarkkuusohjauspultit ytimen pinnoille.
Suorat sisäiset vesijäähdytyskanavat hoikkojen ytimen pintojen sisällä lämpötilan vakauttamiseksi.
Jäähdytys määrittää muotin valamisen optisen läpinäkyvyyden ja mitallisesti vakauden.
Ytimen jäähdytys: Ilman sisäistä jäähdytystä ytimen pinnassa paikallisesti muodostuvat kuumat kohdat aiheuttavat epätasaisen kutistumisen. Haarat vääntyvät tai kallistuvat sisään/ulos, mikä tekee automatisoidun kokoonpanon mahdottomaksi.
Muotoon sopeutuva jäähdytys: Ulkoisen muottikameran on käytettävä 3D-tulostettuja muotoon sopeutuvia jäähdytyskanavia varmistaakseen tasaisen jäähdytysnopeuden koko kolmitieisen kuoren yli ja vähentääkseen sisäistä jännitystä, joka aiheuttaa halkeamia polaroidussa valossa.
Kilpi vs. ilmanpoisto: Ilmanpoiston syvyys haarojen päissä on rajoitettava tiukasti enintään 0,01 mm:ään. Tämä mahdollistaa kaasun nopean poistumisen ilman mikro-kilpistä.
Peräkkäinen täyttö: Koska ulkoinen ilmanpoisto on mahdotonta keskisen ristiosan kohdalla, insinöörit käyttävät hitaampaa ruiskutusnopeutta ja peräkkäistä venttiilien avausta, jotta ilma voidaan "työntää" suurella tarkkuudella kohti päitä.
Peilipinta: Sekä kaviteetti- että ytimen pinnat vaativat peilikarvaisen viimeistelyn. Mikrosiirtymät vaikuttavat nesteen virtaamiseen ja aiheuttavat jännityskeskittymiä.
Nollas askeltoleranssi: Lisäosien lohkosten välisen kohdistuksen (askelvirheen) on oltava <0,003 mm . Näkyvä askel läpinäkyvässä lääketieteellisessä liittimessä johtaa heti laatuhyväksynnän hylkäämiseen.
 EN




 Uusimmat uutiset
