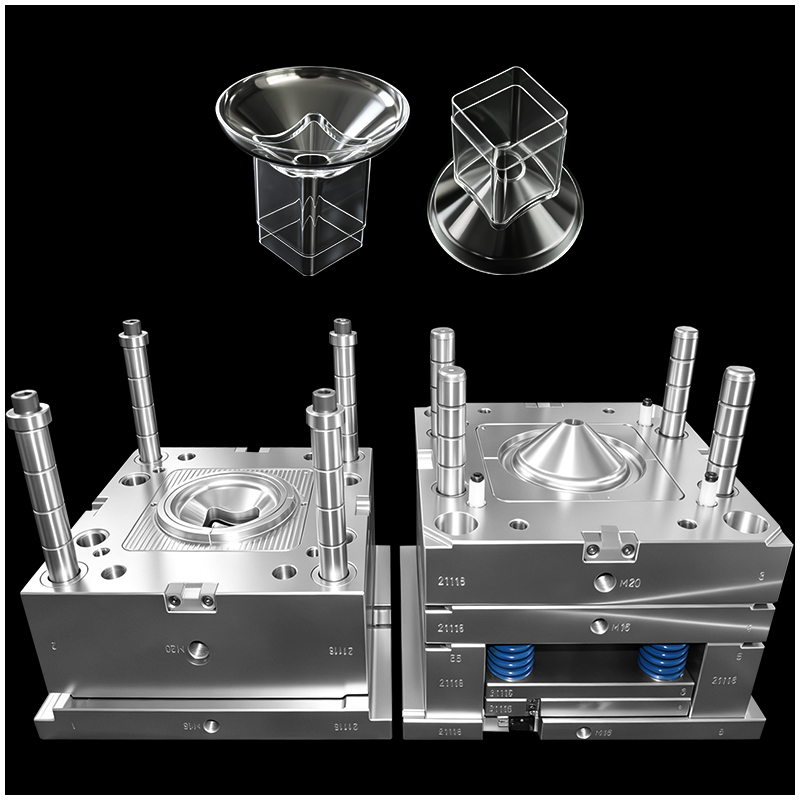
Nella produzione di dispositivi medici mediante stampaggio, un connettore trasparente a tre vie è spesso considerato un vero e proprio incubo per qualsiasi progettista di stampi ad iniezione. Questi componenti sono ampiamente utilizzati in prodotti medici OEM, come set per infusione endovenosa (IV), sistemi respiratori e dispositivi per la gestione dei fluidi. Poiché entrano direttamente in contatto con fluidi o gas medicali, i requisiti relativi a trasparenza, tenuta stagna e sicurezza biologica sono assoluti.
Ottenere una parte plastica stampata ad iniezione perfetta, priva di bave e di tensioni interne, richiede una profonda conoscenza dello stampaggio di precisione e della progettazione avanzata degli stampi ad iniezione.
In questo blog analizzeremo le 8 principali sfide tecniche legate alla produzione di connettori trasparenti a tre vie e illustreremo come i migliori esperti del settore sanitario nello stampaggio le superano in un ambiente di stampaggio in camera pulita.
 |
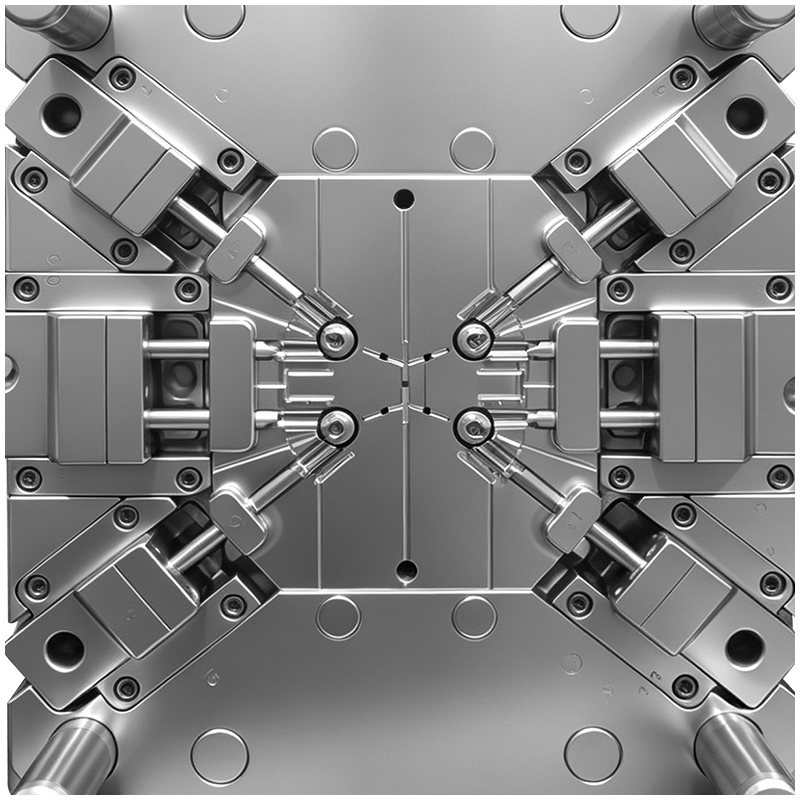 |
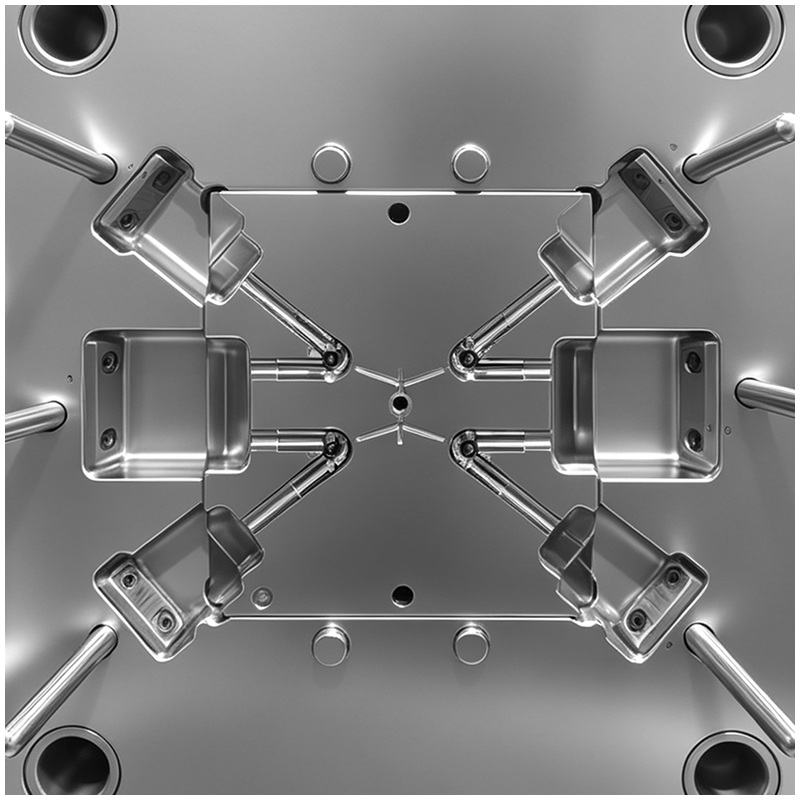
La struttura tipica di un raccordo a tre vie prevede tre rami cavi mutuamente perpendicolari collegati a un corpo principale. Questa geometria genera una linea di divisione estremamente complessa e richiede tre cursori a lunga corsa per l’estrazione dei nuclei.
Interferenza di movimento: I tre assi di estrazione dei nuclei convergono in un punto centrale. Le corsie dei cursori sono lunghe, rendendo altamente probabile un’interferenza di movimento qualora la sequenza di apertura dello stampo non venga calcolata con precisione.
Deformazione dei perni dei nuclei: I nuclei interni sono lunghi e sottili. Sottoposti all’elevata pressione dell’iniezione della plastica, questi nuclei snelli possono facilmente deformarsi, causando fori interni eccentrici e uno spessore irregolare delle pareti.
Gradini sulla linea di divisione: Con più cursori che si interbloccano, anche uno scostamento di soli 0,005 mm può provocare bave visibili e gradini sulla linea di divisione, compromettendo sia l’estetica sia la capacità di tenuta.
Quando il materiale fuso fluisce dall’ingresso nelle tre diramazioni, una grande quantità di aria rimane intrappolata proprio nel punto di intersezione centrale.
Segni di bruciatura e bolle: Le resine trasparenti, come il policarbonato (PC) per uso medico, il COC o il PPSU, non tollerano alcun difetto. L'aria intrappolata causa surriscaldamento localizzato, con conseguenti segni neri di bruciatura, bolle e linee di saldatura indebolite.
Zone cieche di sfiato: Le scanalature di sfiato convenzionali non possono essere aperte negli angoli morti di intersezione. Gli ingegneri devono ricorrere a sfiati superficiali precisi (≤ 0,01 mm) alle estremità dei rami, combinati con uno sfiato assistito da vuoto.
La scelta della posizione ottimale del punto di immissione per questo specifico muffe di plastica è un equilibrio delicato:
Immissione laterale: Provoca un flusso irregolare, con conseguenti riempimenti incompleti e linee di saldatura visibili.
Immissione centrale a canale caldo superiore: Il materiale fuso scorre verso il basso e poi compie una svolta di 90 gradi verso i rami laterali. Questa svolta brusca genera una zona di stagnazione e un surriscaldamento per taglio, causando l'ingiallimento del materiale trasparente.
La soluzione: Leader produzione di plastica OEM gli specialisti utilizzano un sistema di canale caldo con valvole di chiusura e riempimento sequenziale. Ciò consente di controllare il flusso del materiale fuso affinché raggiunga l’intersezione contemporaneamente, neutralizzando le linee di saldatura.
Per garantire un collegamento ermetico, la concentricità tra il perno di anima e la cavità deve essere controllata entro 0,01mm . Per ottenere questo livello di stampatura precisa , il attrezzature per stampi in plastica deve presentare:
Supporti rinforzati posteriori e boccole di guida di precisione per i perni di anima.
Canali interni di raffreddamento ad acqua a passaggio diretto all’interno dei perni di anima snelli, per mantenere la stabilità termica.
Il raffreddamento determina la trasparenza ottica e la stabilità dimensionale del processo di stampaggio.
Raffreddamento del nucleo: Senza raffreddamento interno dei perni del nucleo, i punti caldi localizzati causeranno un restringimento non uniforme. I rami si deformano o si inclinano verso l’interno/verso l’esterno, rendendo impossibile il montaggio automatico.
Raffreddamento conforme: La cavità esterna deve utilizzare canali di raffreddamento conformi stampati in 3D per garantire una velocità di raffreddamento uniforme su tutto il guscio a tre vie, riducendo le tensioni interne che causano crepe sotto luce polarizzata.
Bava vs. sfiato: La profondità dello sfiato alle estremità dei rami deve essere rigorosamente limitata a ≤0,01 mm. Ciò consente all’aria di fuoriuscire rapidamente senza generare alcuna bava microscopica.
Riempimento sequenziale: Poiché lo sfiato esterno è impossibile nella sezione centrale trasversale, gli ingegneri utilizzano velocità di iniezione più basse e un sistema di valvole di gating sequenziale per "spingere" l’aria in modo uniforme verso le estremità.
Finitura a specchio: Sia i perni della cavità che quelli del nucleo richiedono una lucidatura speculare. Qualsiasi micrograffio influenzerà la dinamica dei fluidi e creerà punti di concentrazione dello sforzo.
Tolleranze a passo zero: L'allineamento (mancanza di coincidenza del passo) tra i blocchi inserto deve essere <0,003 mm . Qualsiasi gradino visibile su un connettore medico trasparente comporta un immediato rifiuto qualitativo.
 Notizie in primo piano
2026-01-26
2026-01-20
2026-01-16
 EN