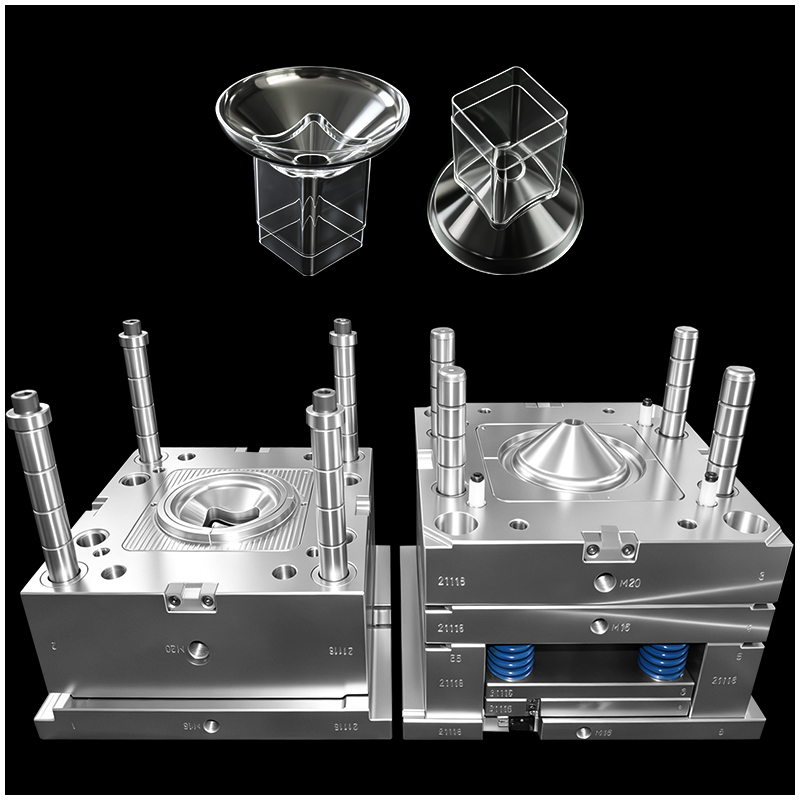
Bij het spuitgieten van medische apparatuur wordt een driewegtransparante connector vaak beschouwd als een nachtmerrie voor elke ontwerper van spuitgietmallen. Deze onderdelen worden veel gebruikt in OEM-medische producten zoals infusiesets, ademhalingssystemen en vloeistofbeheersapparatuur. Omdat ze direct medische vloeistoffen of gassen verwerken, zijn de eisen op het gebied van transparantie, afdichting en biologische veiligheid absoluut.
Het bereiken van een onberispelijk, vlaskleurloos en spanningsvrij kunststofonderdeel vereist een diepgaand begrip van precisiespuitgieten en geavanceerd ontwerp van spuitgietgereedschap.
In deze blog bespreken we de 8 kern-technische uitdagingen bij de productie van transparante driewegconnectoren en hoe topklasse experts op het gebied van medische kunststofspuitgieten deze overwinnen in een cleanroom-spuitgietomgeving.
 |
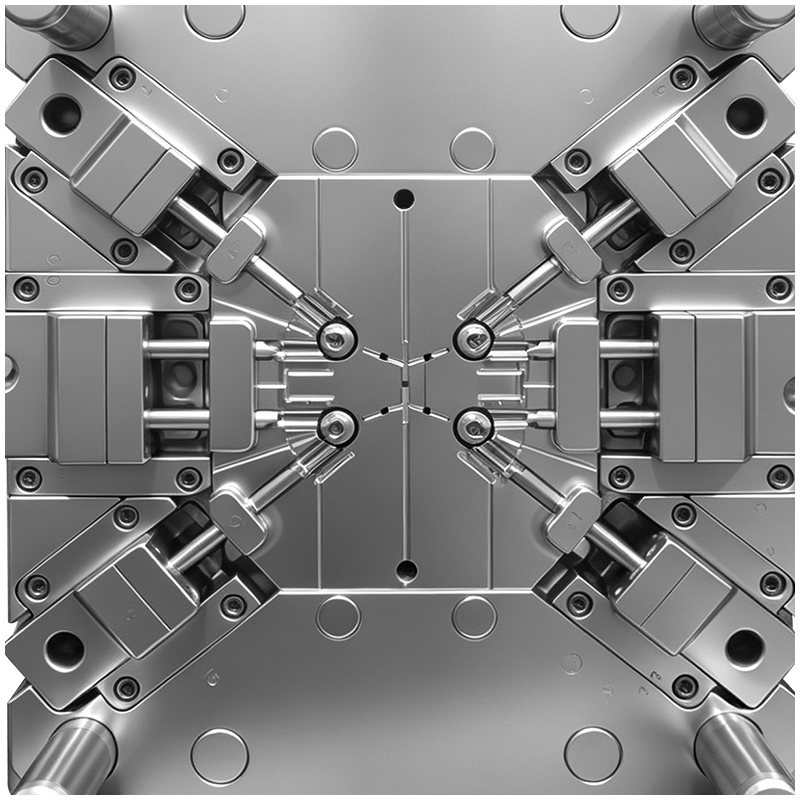 |
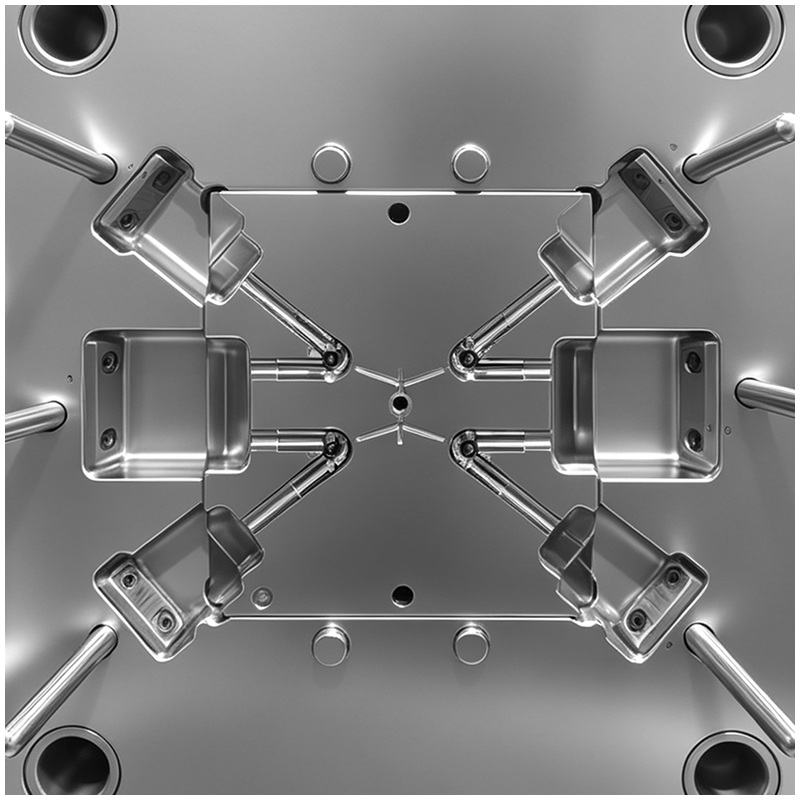
De typische structuur van een driewegconnector bestaat uit drie onderling loodrechte holle takken die verbinding maken met een hoofdlichaam. Deze geometrie leidt tot een uiterst complexe scheidingslijn en vereist drie lange schuifstukken voor de kernuitschuiving.
Bewegingsinterferentie: De drie assen voor kernuitschuiving komen samen in één centraal punt. De slaglengte van de schuifstukken is lang, waardoor bewegingsinterferentie zeer waarschijnlijk is indien de volgorde van het openen van de mal niet nauwkeurig is berekend.
Buiging van kernpennen: De binnenkernen zijn lang en dun. Onder de hoge druk van de kunststofinjectie kunnen deze slanke kernen gemakkelijk buigen, wat leidt tot excentrische binnenboorgaten en ongelijke wanddikten.
Stapeling van scheidingslijnen: Bij meerdere onderling vergrendelde schuifstukken kan zelfs een afwijking van 0,005 mm zichtbare speling en stootlijnverspringing veroorzaken, waardoor zowel de esthetiek als de afdichtingscapaciteit verloren gaan.
Wanneer het smeltmateriaal vanaf de gietopening in de drie takken stroomt, raakt een grote hoeveelheid lucht precies op het centrale snijpunt ingesloten.
Verbrandingsvlekken en belletjes: Transparante harsen zoals medische PC, COC of PPSU tolereren geen enkel gebrek. Ingesloten lucht veroorzaakt plaatselijke oververhitting, wat leidt tot zwarte verbrandingsvlekken, belletjes en verzwakte samenvoeglijnen.
Blindgebieden voor ontluchting: Conventionele ontluchtingsgroeven kunnen niet worden aangebracht in de dode hoeken van de snijpunten. Technici moeten daarom vertrouwen op nauwkeurige, zeer oppervlakkige ontluchting (≤ 0,01 mm) aan de uiteinden van de takken, gecombineerd met vacuüm-ondersteunde ontluchting.
De keuze van de juiste locatie voor de gietopening bij dit specifieke plastic Mould is een delicate afweging:
Zijpoort: Leidt tot een ongelijkmatige stroming, waardoor kortstroken en zichtbare lasnaden onvermijdelijk worden.
Bovenste heetloopcentrumpoort: Het smelt gaat eerst naar beneden en maakt vervolgens een hoek van 90 graden naar de zijvertakkingen. Deze scherpe bocht veroorzaakt een stilstaande zone en afschuifoververhitting, waardoor het transparante materiaal geel wordt.
De oplossing: Leiding oem kunststof productie specialisten gebruiken een heetloopsysteem met kleppenpoorten en sequentiële vulmethode. Hierdoor wordt de smeltstroom zodanig gestuurd dat deze gelijktijdig bij het kruispunt aankomt, waardoor de lasnaden worden geneutraliseerd.
Om een lekvrije verbinding te garanderen, moet de concentriciteit tussen de kernpen en de holte worden beheerd binnen 0,01mm . Om dit niveau te bereiken, nauwkeurig spuitgieten , de gereedschap voor kunststofmatrijzen moet voorzien zijn van:
Versterkte ondersteuningen aan de achterzijde en precisiegeleidingbusjes voor de kernpennen.
Rechtstreekse interne waterkoelkanalen binnen de slanke kernpennen om thermische stabiliteit te behouden.
Koeling bepaalt de optische helderheid en dimensionale stabiliteit van het spuitgietproces.
Koeling van de kern: Zonder interne koeling in de kernpennen zullen lokale warmtepunten ongelijkmatige krimp veroorzaken. De takken zullen vervormen of naar binnen/buiten kantelen, waardoor geautomatiseerde montage onmogelijk wordt.
Conformele koeling: De buitenste holte moet gebruikmaken van 3D-geprinte conformele koelkanalen om een uniforme koelsnelheid over de gehele driewegshell te waarborgen, waardoor interne spanningen worden verminderd die barsten onder gepolariseerd licht veroorzaken.
Flits versus ontluchting: De ontluchtingsdiepte aan de uiteinden van de takken moet strikt beperkt blijven tot ≤ 0,01 mm. Dit laat toe dat gas snel ontsnapt zonder microflits te veroorzaken.
Stapsgewijs vullen: Aangezien extern ontluchten onmogelijk is in de centrale dwarsdoorsnede, gebruiken ingenieurs langzamere spuit snelheden en stapsgewijze klepafsluiting om de lucht soepel naar de uiteinden te 'duwen'.
Spiegelende afwerking: Zowel de matrijs als de kernspelden moeten een spiegelpolijst krijgen. Elke microkras zal de stromingsdynamica beïnvloeden en spanningsconcentratiepunten veroorzaken.
Nulstap toleranties: De uitlijning (stapverschil) tussen inzetstukken moet zijn < 0,003 mm . Elke zichtbare stap op een transparante medische connector leidt onmiddellijk tot een kwaliteitsafkeuring.
 Actueel nieuws
2026-01-26
2026-01-20
2026-01-16
 EN