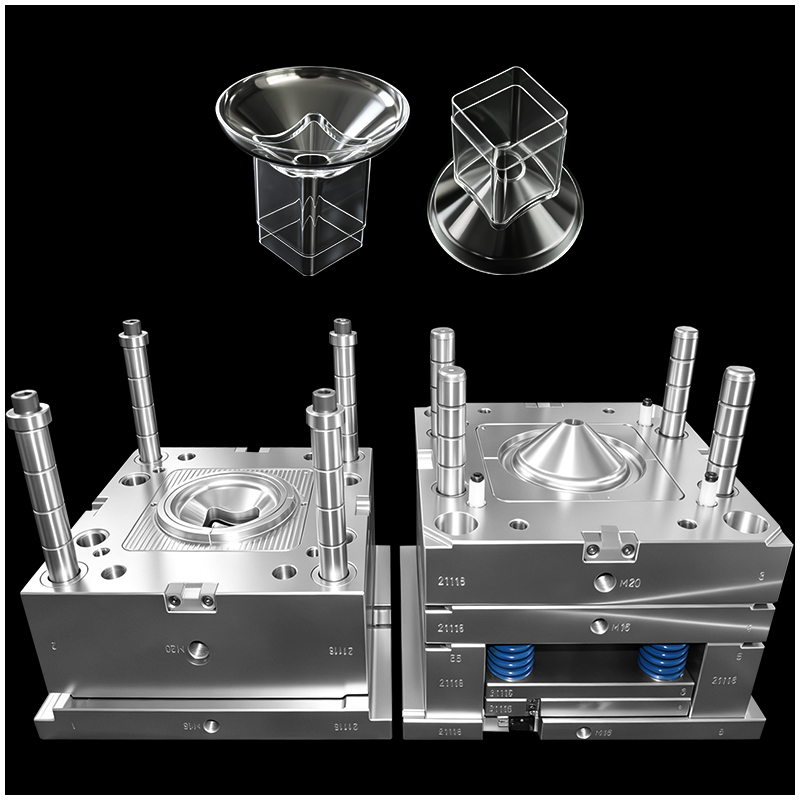
En ce qui concerne le moulage de dispositifs médicaux, un raccord transparent à trois voies est souvent considéré comme un cauchemar pour tout concepteur de moules d’injection. Ces composants sont largement utilisés dans les produits médicaux OEM, tels que les kits de perfusion intraveineuse, les systèmes respiratoires et les dispositifs de gestion des fluides. Comme ils manipulent directement des fluides ou des gaz médicaux, les exigences en matière de transparence, d’étanchéité et de sécurité biologique sont absolues.
Obtenir une pièce moulée en plastique impeccable, sans bavures et sans contraintes mécaniques, exige une compréhension approfondie du moulage de précision et de la conception avancée des outillages d’injection.
Dans ce billet de blog, nous analyserons les 8 défis techniques fondamentaux liés à la fabrication des connecteurs transparents à trois voies, ainsi que la manière dont les experts de premier plan en moulage pour le secteur de la santé les surmontent dans un environnement de moulage en salle blanche.
 |
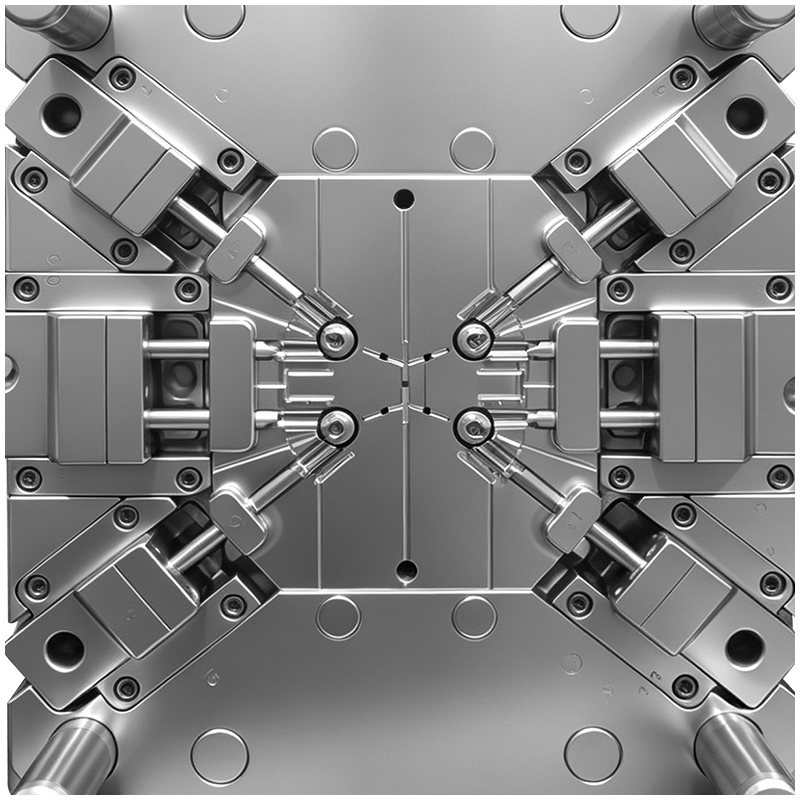 |
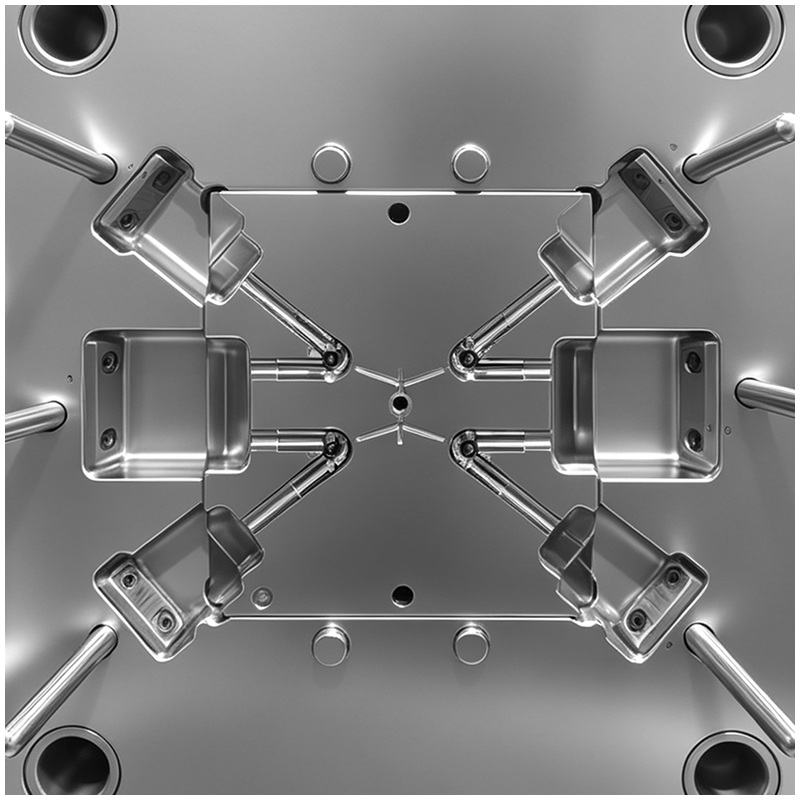
La structure typique d’un connecteur à trois voies comprend trois branches creuses mutuellement perpendiculaires reliées à un corps principal. Cette géométrie engendre une ligne de joint extrêmement complexe et exige l’emploi de trois vérins coulissants à longue course pour l’extraction des noyaux.
Interférences de mouvement : Les trois axes d’extraction des noyaux convergent vers un point central. Les courses des vérins coulissants étant longues, des interférences de mouvement sont très probables si la séquence d’ouverture du moule n’est pas rigoureusement calculée.
Déformation des broches de noyau : Les noyaux internes sont longs et fins. Sous la forte pression de l’injection plastique, ces noyaux élancés peuvent facilement se déformer, provoquant des trous internes décentrés et une épaisseur de paroi inégale.
Échelonnement de la ligne de joint : Avec plusieurs curseurs s’emboîtant les uns dans les autres, même un écart de 0,005 mm peut provoquer un flash et des démarcations visibles, altérant à la fois l’esthétique et la capacité d’étanchéité.
Lorsque la matière en fusion s’écoule de la portée vers les trois branches, un grand volume d’air se retrouve piégé précisément au niveau de l’intersection centrale.
Marques de brûlure et bulles : Les résines transparentes, telles que le polycarbonate (PC) de qualité médicale, le COC ou le PPSU, ne tolèrent aucun défaut. L’air piégé provoque un surchauffage localisé, entraînant des marques de brûlure noires, des bulles et des lignes de soudure affaiblies.
Zones aveugles pour l’éventilation : Les fentes d’éventilation classiques ne peuvent pas être ouvertes aux angles morts des intersections. Les ingénieurs doivent donc recourir à une éventilation précise et superficielle (≤ 0,01 mm) aux extrémités des branches, combinée à une éventilation assistée par vide.
Le choix de l’emplacement optimal de la portée pour ce type spécifique moule en plastique constitue un exercice d’équilibre :
Goulot latéral : Cela entraîne un écoulement irrégulier, rendant inévitables les remplissages incomplets et les lignes de soudure visibles.
Goulot central à distributeur chauffant par le haut : Le matériau fondu s’écoule vers le bas, puis effectue un virage à 90 degrés vers les branches latérales. Ce changement de direction brutal crée une zone de stagnation et un échauffement par cisaillement, provoquant le jaunissement du matériau transparent.
La solution : Première fabrication de plastiques oem les spécialistes utilisent un système de distributeur chauffant à goulot à commande par valve avec remplissage séquentiel. Celui-ci permet de contrôler l’arrivée simultanée du matériau fondu à l’intersection, éliminant ainsi les lignes de soudure.
Pour garantir une étanchéité parfaite, la concentricité entre la broche de noyau et la cavité doit être contrôlée dans une tolérance de 0,01 mm . Pour atteindre ce niveau de moulage précis , le outils de moule en plastique doit comporter :
Des supports renforcés à l’extrémité arrière et des douilles de guidage de précision pour les broches de noyau.
Canaux de refroidissement internes à circulation directe d’eau à l’intérieur des broches centrales élancées afin de maintenir la stabilité thermique.
Le refroidissement détermine la clarté optique et la stabilité dimensionnelle du procédé de moulage.
Refroidissement du noyau : En l’absence de refroidissement interne dans les broches centrales, des points chauds localisés provoqueront un retrait inégal. Les branches se déformeront ou s’inclineront vers l’intérieur ou vers l’extérieur, rendant impossible le montage automatisé.
Refroidissement conformal : La cavité externe doit intégrer des canaux de refroidissement conformaux fabriqués par impression 3D afin d’assurer une vitesse de refroidissement uniforme sur l’ensemble de la coque à trois voies, réduisant ainsi les contraintes internes responsables de fissurations sous lumière polarisée.
Défauts de surmoulage (flash) vs. ventilation : La profondeur des canaux de ventilation aux extrémités des branches doit être strictement limitée à ≤ 0,01 mm. Cela permet une évacuation rapide des gaz sans générer de surmoulage microscopique.
Remplissage séquentiel : Comme il est impossible de ventiler à l’extérieur dans la section centrale, les ingénieurs utilisent des vitesses d’injection plus lentes et une ouverture séquentielle des vannes afin de « pousser » l’air en douceur vers les extrémités.
Finition miroir : À la fois la cavité et les broches du noyau doivent être polies jusqu’à obtenir un fini miroir. La moindre micro-rayure affectera la dynamique des fluides et créera des points de concentration de contraintes.
Tolérances zéro pour les décalages : L’alignement (décalage) entre les blocs insert doit être < 0,003 mm . Tout décalage visible sur un connecteur médical transparent entraîne immédiatement un rejet qualité.
 Actualités chaudes
 EN