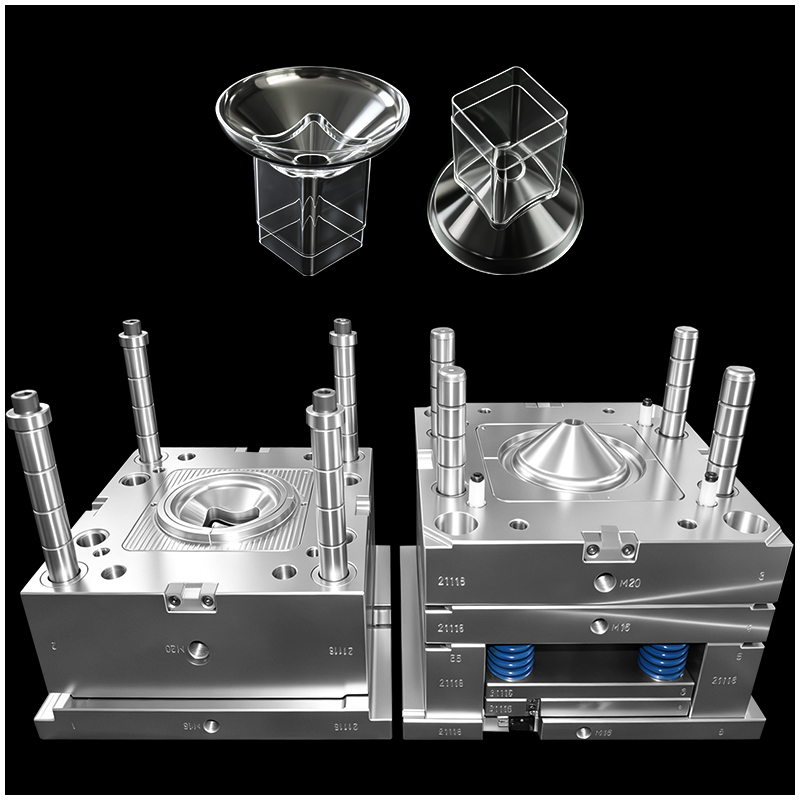
När det gäller formgivning av medicinska apparater anses en transparent trevägsanslutning ofta vara en mardröm för varje sprutformsdesigner. Dessa komponenter används omfattande i OEM-medicalprodukter såsom IV-set, andningssystem och vätskehanteringssystem. Eftersom de hanterar medicinska vätskor eller gaser direkt är kraven på genomskinlighet, täthet och biologisk säkerhet absoluta.
Att uppnå en felfri, fläskfri och spänningsfri plastformad del kräver en djup förståelse för precisionssprutformning och avancerad sprutverktygsdesign.
I detta blogginlägg går vi igenom de 8 kärntechniska utmaningarna vid tillverkning av transparenta trefackiga kopplingar och hur ledande specialister inom sjukvårdsmouldning övervinner dem i en renrumsmouldningsmiljö.
 |
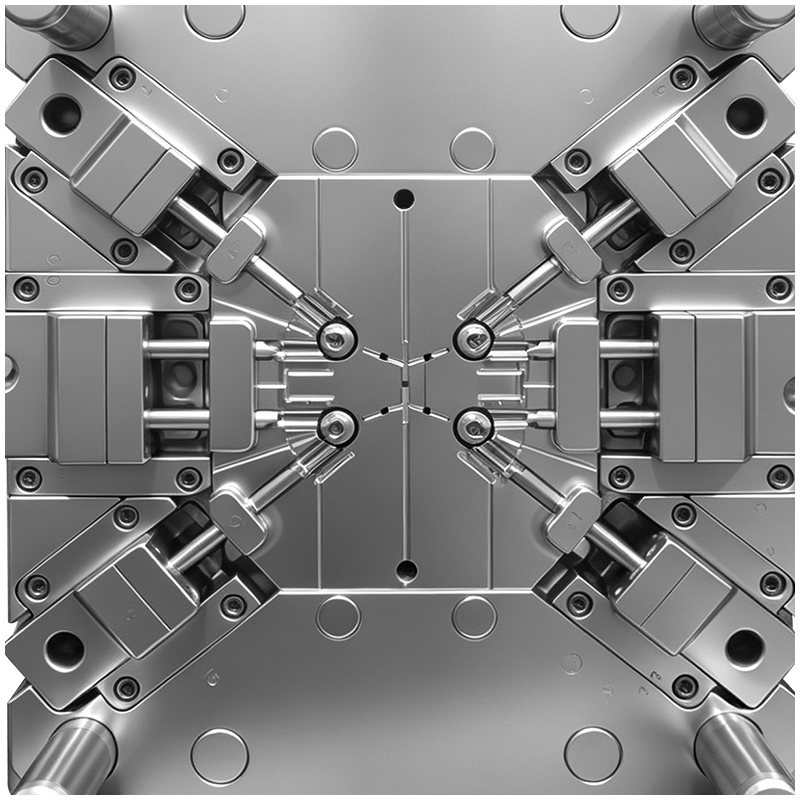 |
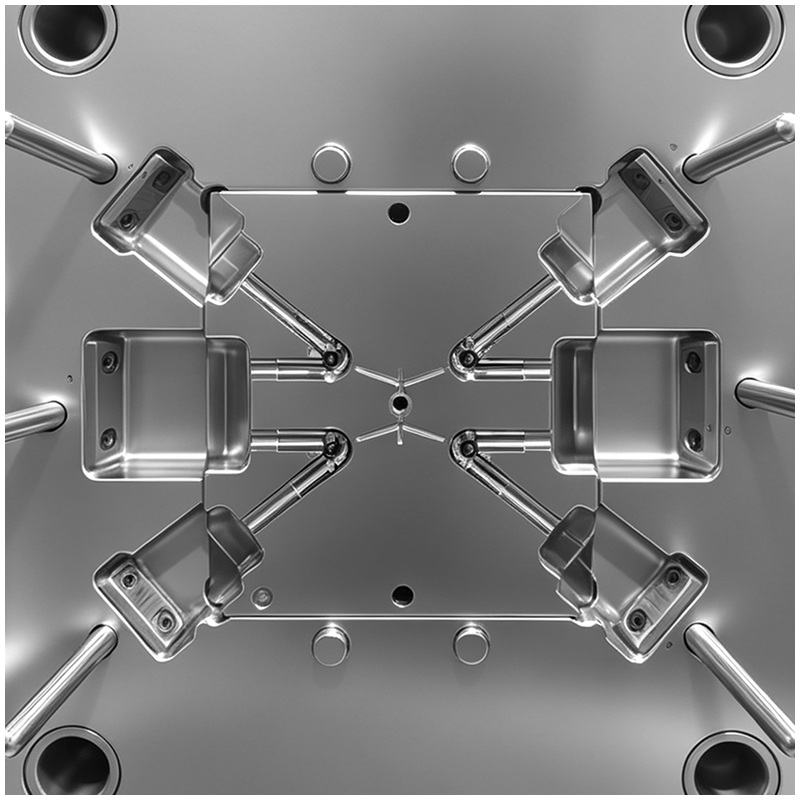
Den typiska strukturen för en trefackig koppling omfattar tre hålformade grenar som är vinkelräta mot varandra och ansluter till en huvudkropp. Denna geometri skapar en extremt komplicerad delningslinje och kräver tre långsträckande glidblock för kärnudragning.
Rörelseinterferens: De tre kärnudragningsaxlarna möts i en central punkt. Glidblockens slag är långa, vilket gör att rörelseinterferens är mycket sannolik om öppningssekvensen för formen inte beräknas noggrant.
Kärnstifts deformation: De inre kärnorna är långa och tunna. Under det höga trycket vid plastinjektion kan dessa smala kärnor lätt böjas, vilket orsakar excentriska inre hål och ojämn väggtjocklek.
Steg i delningslinjen: Med flera sammanlänkade skjutblock kan även en obalans på 0,005 mm orsaka synlig flash och steg i delningslinjen, vilket förstör både estetiken och tätheten.
När smältan strömmar från införsdelen in i de tre grenarna fångas en stor mängd luft just vid den centrala skärningspunkten.
Brännmärken och bubblor: Genomskinliga harsmaterial som medicinskgradig PC, COC eller PPSU tolererar inte alls defekter. Fångad luft orsakar lokal överhettning, vilket leder till svarta brännmärken, bubblor och svagare sammansmältningar.
Ventilationsdöda vinklar: Konventionella ventilationsränder kan inte öppnas vid de döda vinklarna där grenarna möts. Ingenjörerna måste i stället förlita sig på exakt, mycket grunt ventileringsutrymme (≤ 0,01 mm) vid grenarnas ändar kombinerat med vakuumstött ventileringsystem.
Att välja rätt plats för införsdelen för detta specifika plast mögel är en balansakt:
Sidopor: Ledder till ojämn strömning, vilket gör korta sprutningar och synliga svettnätslinjer oundvikliga.
Övre varmrörcentralpor: Smältan rör sig nedåt och svänger sedan 90 grader in i sidogrenarna. Denna skarpa sväng skapar en stagnationszon och skäröverhettning, vilket får det transparenta materialet att gulna.
Lösningen: Ledande oEM-plasttillverkning specialister använder ett varmrörsystem med ventilporer och sekventiell fyllning. Detta styr smältans ankomst till skärningspunkten så att den sker samtidigt, vilket neutraliserar svettnätslinjerna.
För att garantera en läckfri anslutning måste koncentriciteten mellan kärnstiften och formhålan kontrolleras inom 0,01 mm . För att uppnå denna nivå av noggrann formgivning , den plastformverktyg måste ha:
Förstärkta bakre stöd och precisionsguidstångsbussningar för kärnstiftarna.
Raka interna vattenkylningskanaler inuti de smala kärnstiftarna för att upprätthålla termisk stabilitet.
Kylningen avgör den optiska genomskinligheten och den dimensionella stabiliteten i formningsprocessen.
Kärnkyling: Utan intern kylning i kärnstiftarna kommer lokala heta områden att orsaka ojämn krympning. Grenarna kommer att deformeras eller luta inåt/utåt, vilket gör automatiserad montering omöjlig.
Konformal kylning: Den yttre formhålan måste använda konformala kylkanaler tillverkade med 3D-utskrift för att säkerställa en enhetlig kylhastighet över hela den trefackiga skalet, vilket minskar den inre spänningen som orsakar sprickor under polariserat ljus.
Flash mot ventileringsöppningar: Ventilationsdjupet vid grenarnas ändar måste strikt begränsas till ≤ 0,01 mm. Detta gör att gas kan avledas snabbt utan att skapa någon mikroflash.
Stegvis fyllning: Eftersom extern ventileringsmöjlighet saknas vid den centrala tvärsnittet använder ingenjörer långsammare injektionshastigheter och stegvis ventilstyrning för att "trycka" luften smidigt mot ändarna.
Spegelyta: Både formhål och kärnstift kräver en spegelpolering. Eventuella mikroskrapor påverkar fluidodynamiken och skapar spänningskoncentrationspunkter.
Nollstegstoleranser: Justeringen (stegfel) mellan infogade block måste vara <0,003 mm . Varje synligt steg på en transparent medicinsk anslutning resulterar i omedelbar kvalitetsavvisning.
 Senaste nytt
 EN