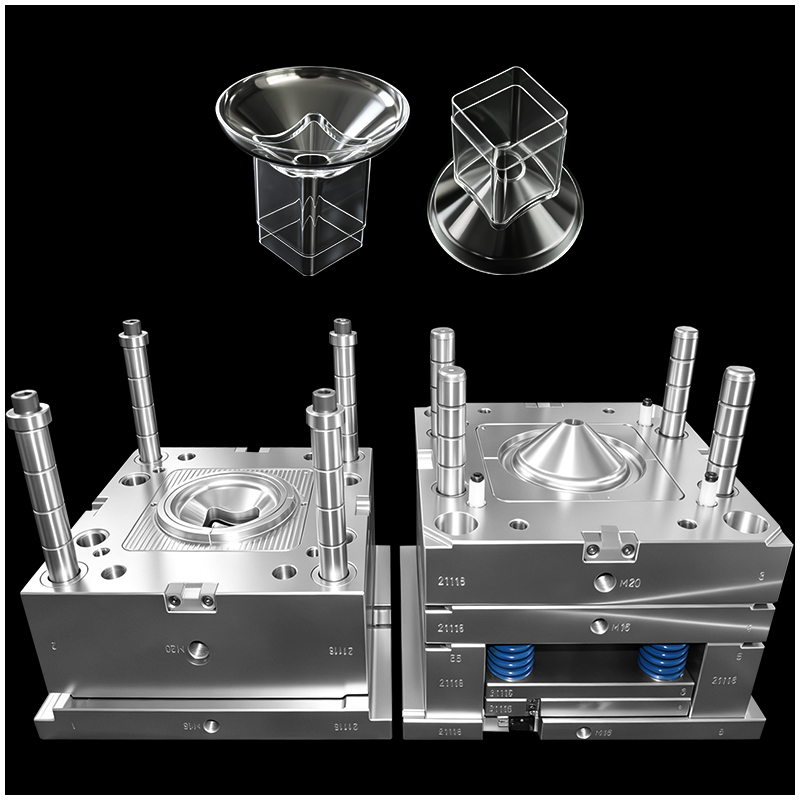
Når det gjelder formgiving av medisinske apparater, betraktas en gjennomsiktig treaksig koblingsdel ofte som en mareritt for enhver designer av injeksjonsformer. Disse komponentene brukes mye i OEM-medisinske produkter, som IV-sett, respirasjonssystemer og væskehåndteringssystemer. Ettersom de håndterer medisinske væsker eller gasser direkte, er kravene til gjennomsiktighet, tetthet og biologisk sikkerhet absolutte.
Å oppnå en feilfri, flashfri og spenningsfri plastformet del krever grundig forståelse av presisjonsformgiving og avansert design av injeksjonsformer.
I denne bloggen vil vi gjennomgå de åtte sentrale tekniske utfordringene ved fremstilling av gjennomsiktige treaksige koblingsdeler, og hvordan førsteklasses helsevesen-formgivningsekspertene overvinnet dem i et renromsformgivningsmiljø.
 |
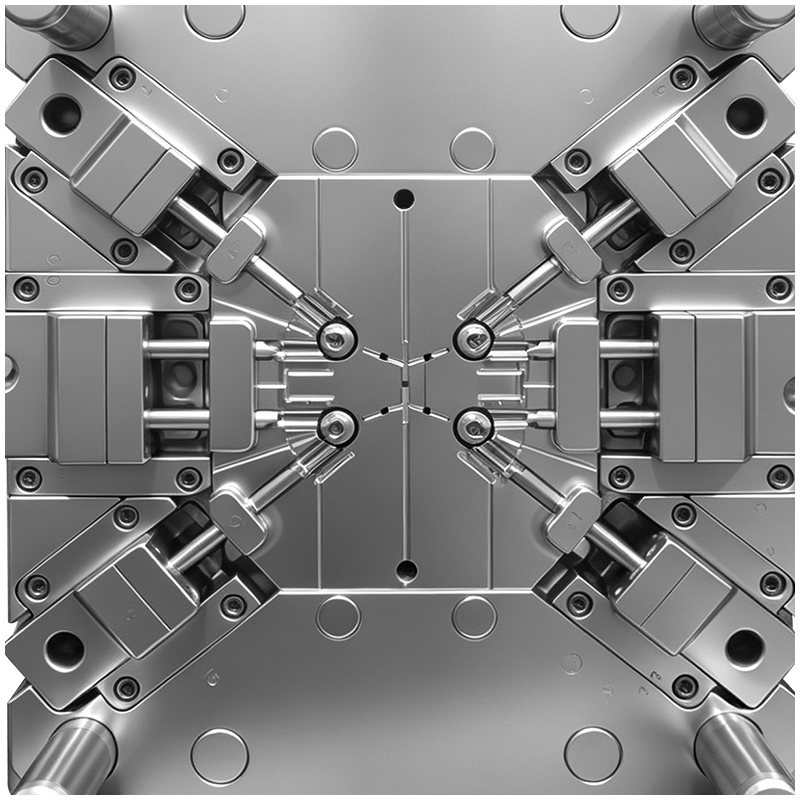 |
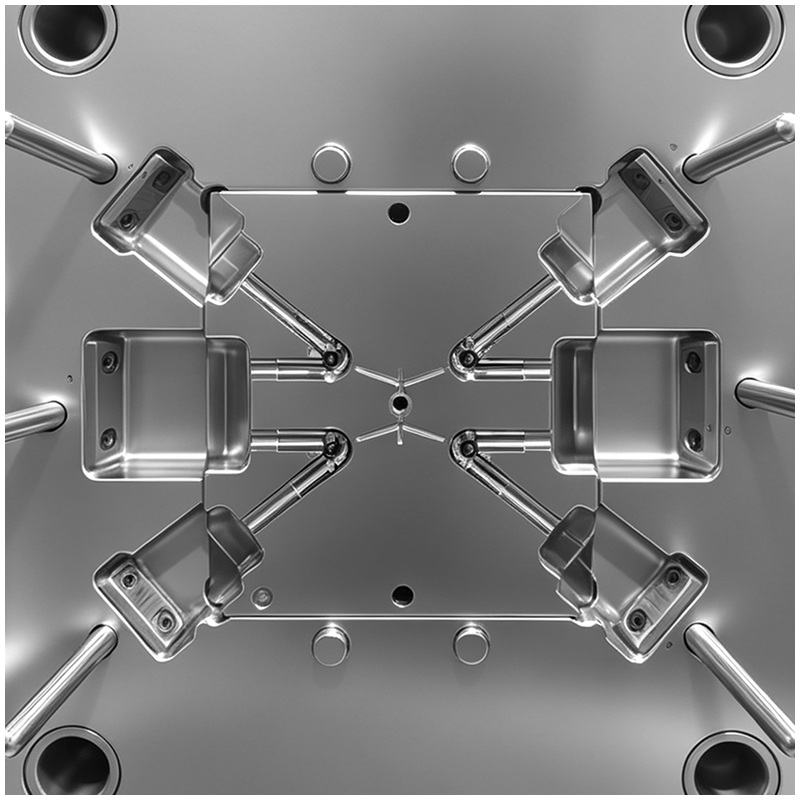
Den typiske strukturen til en trefeltskobling består av tre hulrom med gjensidig vinkelrett retning som forbinder til en hovedkropp. Denne geometrien skaper en ekstremt kompleks skiljelinje og krever tre langdistanseglidelåser for kjerneuttrekking.
Bevegelsesinterferens: De tre kjerneuttrekkingsaksene møtes i et sentralt punkt. Glidelåsens bevegelseslengde er lang, noe som gjør bevegelsesinterferens svært sannsynlig hvis åpningssekvensen til formen ikke beregnes nøyaktig.
Kjernepinnens utbøyning: De indre kjerneelementene er lange og tynne. Under den høye trykkbelastningen fra plastinjeksjonen kan disse slanke kjerneelementene lett bøyes, noe som fører til eksentriske indre hull og ulik veggtykkelse.
Skiljelinjesteg: Når flere glidelåser låses sammen, kan selv en 0,005 mm feiljustering føre til synlig flash og skiljelinjesteg, noe som ødelegger både estetikken og tettheten.
Når smeltet materiale strømmer fra inngangen inn i de tre grenene, fanges det en stor mengde luft fast akkurat ved den sentrale skjæringspunktet.
Brennmerker og bobler: Gjennomsiktige harpiks som medisinskgrad PC, COC eller PPSU tolerer ikke defekter. Fange luft fører til lokal overoppheting, noe som resulterer i svarte brennmerker, bobler og svekkede sammensmeltingslinjer.
Ventilasjonsdøde soner: Konvensjonelle ventilasjonsriller kan ikke åpnes i skjæringspunktene i døde hjørner. Ingeniører må stole på nøyaktig, grunn ventilasjon (≤ 0,01 mm) ved enden av forgreningene kombinert med vakuumstøttet ventilasjon.
Å velge riktig plassering for inngangen til denne spesifikke plastform er en balansakt:
Sideinngang: Fører til ujevn strømning, der korte støp og synlige sveiseskjøter blir unngåelige.
Sentral varmløperinngang øverst: Smelten renner nedover og svinger deretter 90 grader inn i sidegrenene. Denne skarpe svingen skaper en stagnasjonszone og skjærvarmeoveroppheting, som fører til at det gjennomsiktige materialet blir gult.
Løsningen: Førende oEM-plastprodusent spesialister bruker et varmt sprøt-system med ventilstyrte gateåpninger og sekvensiell fylling. Dette kontrollerer smelten slik at den ankommer krysningspunktet samtidig, noe som nøytraliserer sveiseskjøter.
For å garantere en lekkasje-fri forbindelse må koncentrisiteten mellom kjerne-pinnen og formhulen kontrolleres innenfor 0.01mm . For å oppnå dette nivået av nøyaktig formgiving , den plastformverktøy må ha:
Forsterkede bakre støtter og presisjonsføringsbussinger for kjerne-pinnene.
Rettsløpene interne vannkjølingskanaler inne i de slanke kjerne-pinnene for å opprettholde termisk stabilitet.
Kjølingen avgjør den optiske klarheten og den dimensjonelle stabiliteten i formsprøyteprosessen.
Kjernekjøling: Uten intern kjøling i kjernestiftene vil lokale varmeområder føre til ujevn krymping. Greinene vil bli buktet eller krumme innover/utover, noe som gjør automatisk montering umulig.
Konform kjøling: Den ytre hulrommet må bruke 3D-printede konforme kjølekanaler for å sikre en jevn kjølerate over hele tredelte skallet, noe som reduserer indre spenninger som fører til sprekkdannelse under polarisert lys.
Flash mot ventileringsåpninger: Ventileringsdybden ved greinendene må strengt begrenses til ≤0,01 mm. Dette tillater rask avgassing uten å danne mikro-flash.
Sekvensiell fylling: Ettersom ekstern ventileringsåpning er umulig i det sentrale tverrsnittet, bruker ingeniørene lavere injeksjonshastigheter og sekvensiell ventilstyring for å «skyve» luften jevnt mot endene.
Speilfinish: Både hulrommet og kjernebrokkene må poleres til speileffekt. Eventuelle mikroskraper vil påvirke væskedynamikken og skape spenningskonsentrasjonspunkter.
Nulltrinn-toleranser: Justeringen (trinnfeil) mellom innsettingblokkene må være <0,003 mm . Ethvert synlig trinn på en gjennomsiktig medisinsk kobling fører umiddelbart til kvalitetsavvisning.
 Siste nytt
 EN