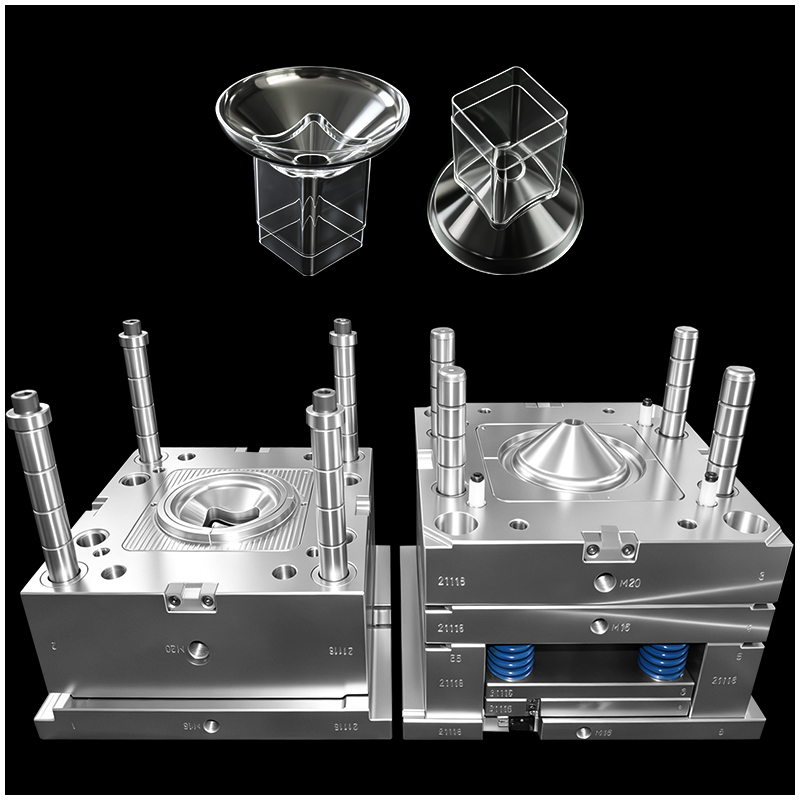
Når det kommer til støbning af medicinske udstyr, betragtes en trefaset gennemsigtig kobling ofte som en mareridt for enhver designer af injektionsstøbeforme. Disse komponenter anvendes bredt i OEM-medicinske produkter såsom IV-sæt, åndedrætssystemer og væskehåndteringssystemer. Da de direkte håndterer medicinske væsker eller gasser, er kravene til gennemsigtighed, tæthed og biologisk sikkerhed absolutte.
At opnå en fejlfri, flash-fri og spændingsfri plaststøbt del kræver en dyb forståelse for præcisionsstøbning og avanceret design af injektionsværktøj.
I denne blog vil vi gennemgå de 8 kerne-tekniske udfordringer ved fremstilling af transparente trefoldige forbindelsesstykker og hvordan topklassede sundhedsplejemodningseksperter overvinder dem i en renrummodningsmiljø.
 |
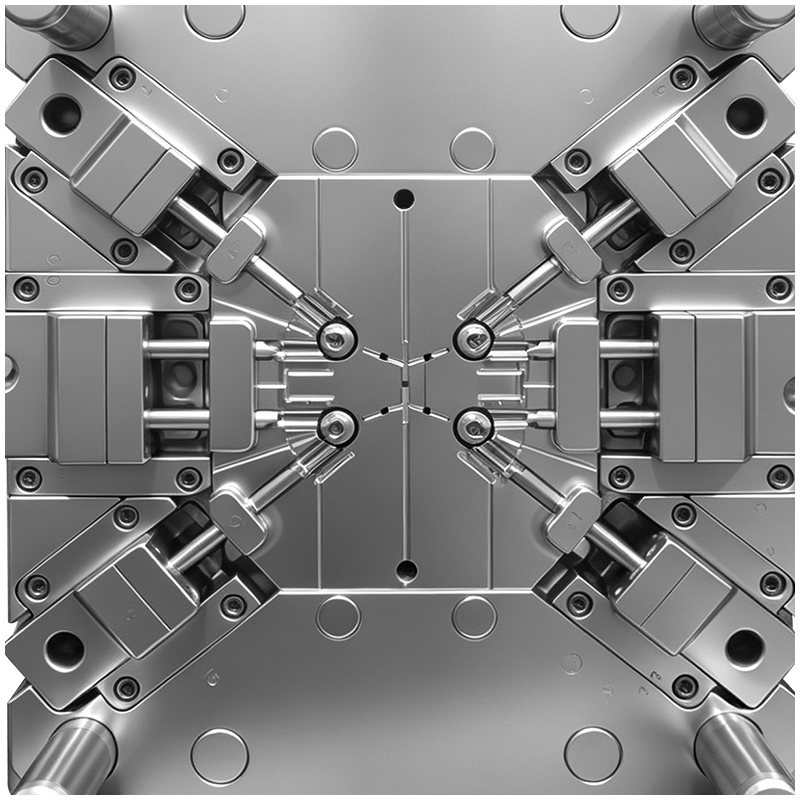 |
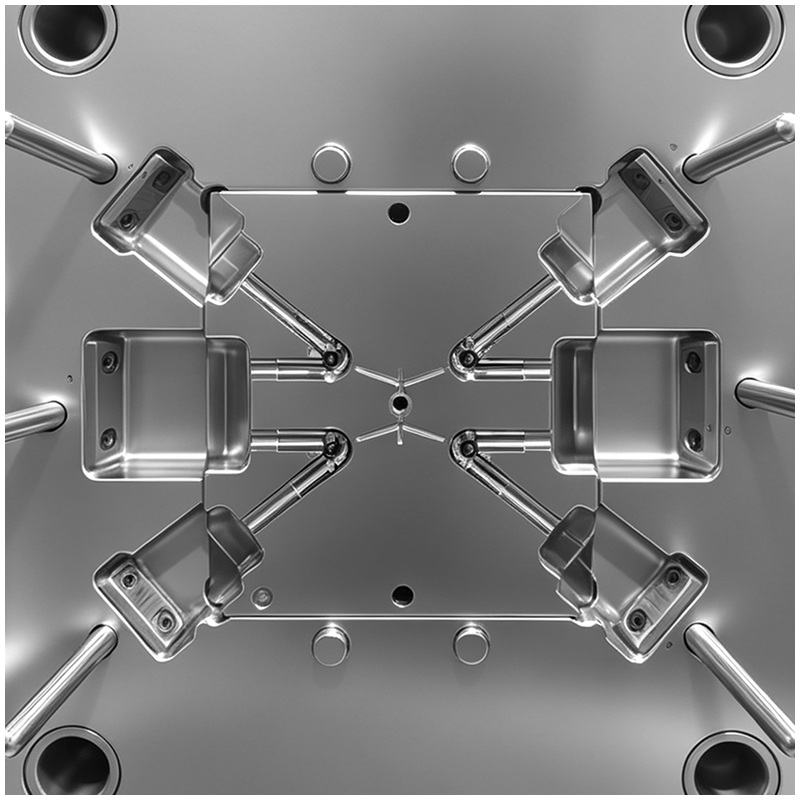
Den typiske struktur af et trefoldigt forbindelsesstykke omfatter tre indbyrdes vinkelrette, hulrumlige grene, der forbinder til en hovedkrop. Denne geometri skaber en yderst kompleks skillegrense og kræver tre langdistanceglidebokse til kernetrækning.
Bevægelsesinterferens: De tre kernetræksakser mødes i et centralt punkt. Glideslagene er lange, hvilket gør bevægelsesinterferens meget sandsynlig, hvis åbningssekvensen for formen ikke beregnes præcist.
Kernestiftsafbøjning: De indre kerner er lange og tynde. Under den høje trykbelastning fra plastindsprøjtningen kan disse slanke kerner nemt bukke, hvilket fører til eksentriske indre huller og ujævn vægtykkelse.
Skillegrensespring: Med flere skydere, der griber ind i hinanden, kan selv en forskel på 0,005 mm forårsage synlig flash og trin i skillelinjen, hvilket ødelægger både æstetikken og tætheden.
Når smeltet strømmer fra gate ind i de tre grene, bliver en stor mængde luft fanget præcis ved den centrale skæring.
Forbrændingsmærker og bobler: Gennemsigtige resinmaterialer som medicinsk kvalitet PC, COC eller PPSU er helt uforsonlige over for fejl. Fanget luft forårsager lokal overophedning, hvilket fører til sorte forbrændingsmærker, bobler og svækkede samføjningslinjer.
Ventilationsdøde vinkler: Konventionelle ventilationsriste kan ikke åbnes i de døde hjørner ved skæringen. Ingeniører må derfor stole på præcise, meget tynde ventilationsriste (≤ 0,01 mm) i enderne af grenene kombineret med vakuum-understøttet ventilation.
At vælge den rigtige gateplacering for denne specifikke plastikskimmel er en balanceringsakt:
Sidegate: Fører til en ujævn strømning, hvor korte sprøjtninger og synlige svejselinjer bliver uundgåelige.
Topvarmstrømcentergate: Smeltet strømmer nedad og drejer derefter 90 grader ind i sidegrene. Denne skarpe drejning skaber en stagnationszone og skær-overopvarmning, hvilket får det gennemsigtige materiale til at blive gult.
Løsningen: Ledande oEM plastproduktion specialister bruger et valve-gate-varmstrømsystem med sekventiel fyldning. Dette styrer smeltens ankomst til krydsningen samtidigt og neutraliserer svejselinjerne.
For at sikre en tæt forbindelse skal koncentriciteten mellem kernebolt og formhulrum kontrolleres inden for 0,01 mm . For at opnå dette præcisionsniveau skal præcis formgivning , den plastformværktøj skal indeholde:
Forstærkede bagende understøtninger og præcisionsføringsbushinger til kernebolte.
Lige igennemgående interne vandkølingskanaler inden i de slanke kernebolte for at opretholde termisk stabilitet.
Kølingen bestemmer den optiske klarhed og den dimensionelle stabilitet i formningsprocessen.
Kernekøling: Uden intern køling i kerneboltene vil lokale varmepletter forårsage ujævn krympning. Grenene vil krumme eller kiple indad/udad, hvilket gør automatisk montering umulig.
Konform køling: Den ydre form skal bruge 3D-printede konforme kølingskanaler for at sikre en ensartet kølerate over hele den tredelte skal, hvilket reducerer den indre spænding, der forårsager revner under polariseret lys.
Flash versus udluftning: Udluftningsdybden ved grenenes ender skal strengt begrænses til ≤0,01 mm. Dette tillader hurtig udledning af gas uden dannelse af mikro-flash.
Sekventiel fyldning: Da ekstern udluftning er umulig i den centrale tværsnit, bruger ingeniører langsommere indsprøjtningshastigheder og sekventiel ventilstyring for at »skubbe« luften jævnt ud mod enderne.
Spejlfærdig overflade: Både formhul og kerneknapper kræver spejlpolering. Enhver mikroskrads vil påvirke strømningsdynamikken og skabe spændingskoncentrationspunkter.
Nultrin-tolerancer: Justeringen (trinmismatch) mellem indstøbningselementer skal være <0,003 mm . Ethvert synligt trin på en gennemsigtig medicinsk forbindelsesdel resulterer i en øjeblikkelig kvalitetsafvisning.
 Seneste nyheder
 EN