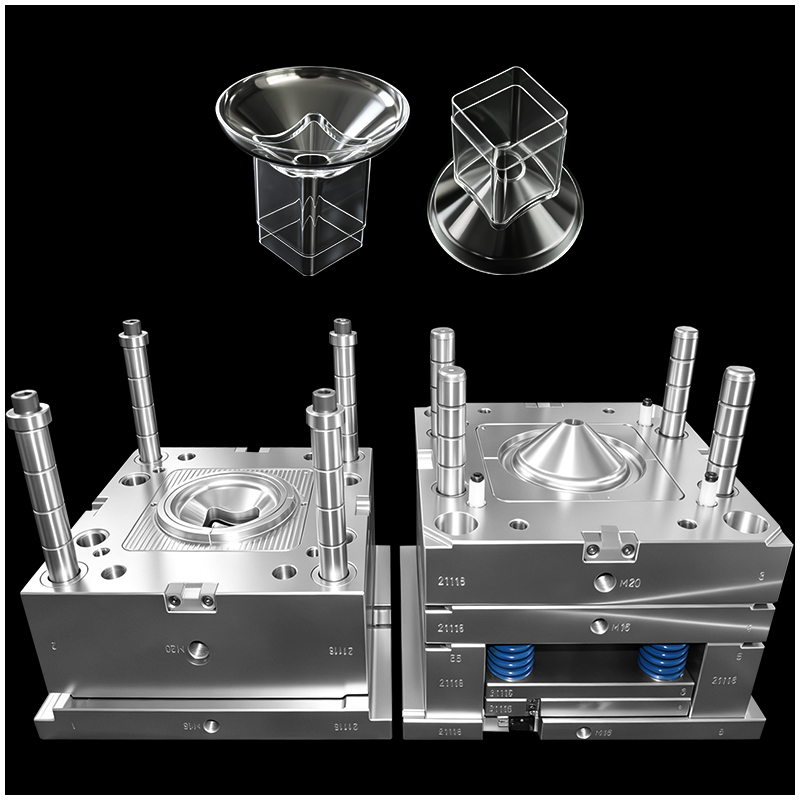
Όταν πρόκειται για τη μόρφωση ιατρικών συσκευών, ο διαφανής συνδετήρας τριών δρόμων θεωρείται συχνά εφιάλτης για κάθε σχεδιαστή καλουπιών για έγχυση. Αυτά τα εξαρτήματα χρησιμοποιούνται ευρέως σε ιατρικά προϊόντα OEM, όπως σετ IV, αναπνευστικά συστήματα και συσκευές διαχείρισης υγρών. Επειδή διαχειρίζονται απευθείας ιατρικά υγρά ή αέρια, οι απαιτήσεις όσον αφορά τη διαφάνεια, τη στεγανότητα και τη βιολογική ασφάλεια είναι απόλυτες.
Η επίτευξη ενός τέλειου, χωρίς ακριβή, και χωρίς τάσεις πλαστικού εξαρτήματος που έχει μορφωθεί με καλούπι απαιτεί βαθιά κατανόηση της μόρφωσης με ακρίβεια και προηγμένου σχεδιασμού καλουπιών για έγχυση.
Σε αυτό το blog, θα αναλύσουμε τις 8 βασικές τεχνικές προκλήσεις στην κατασκευή διαφανών τριών δρόμων συνδετήρων και τον τρόπο με τον οποίο οι εμπειρογνώμονες στην υψηλής ποιότητας μεταλλική μόρφωση για τον τομέα της υγειονομικής περίθαλψης τις ξεπερνούν σε περιβάλλον καθαρού χώρου μόρφωσης.
 |
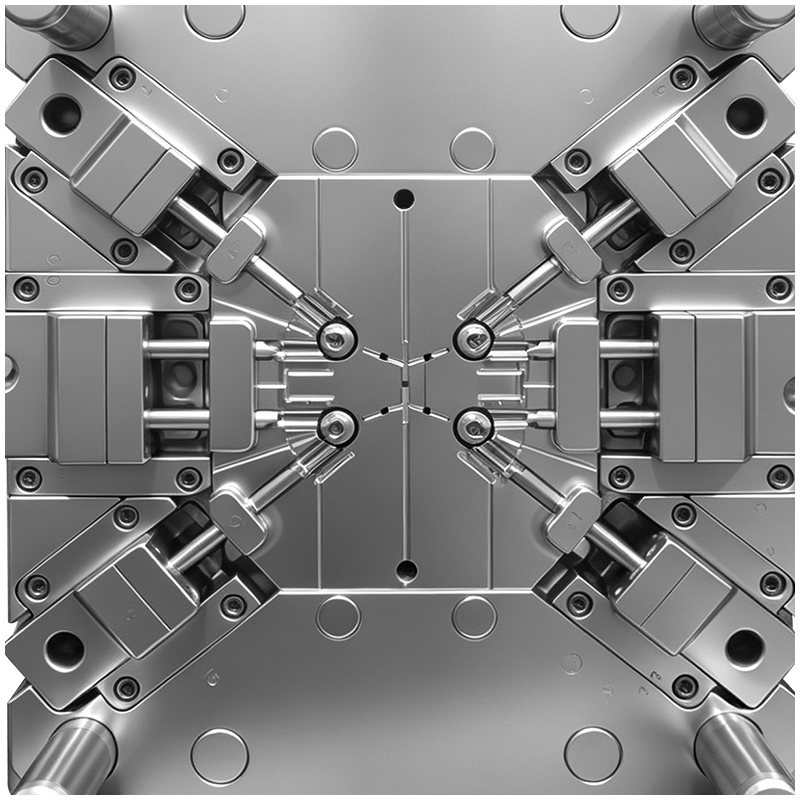 |
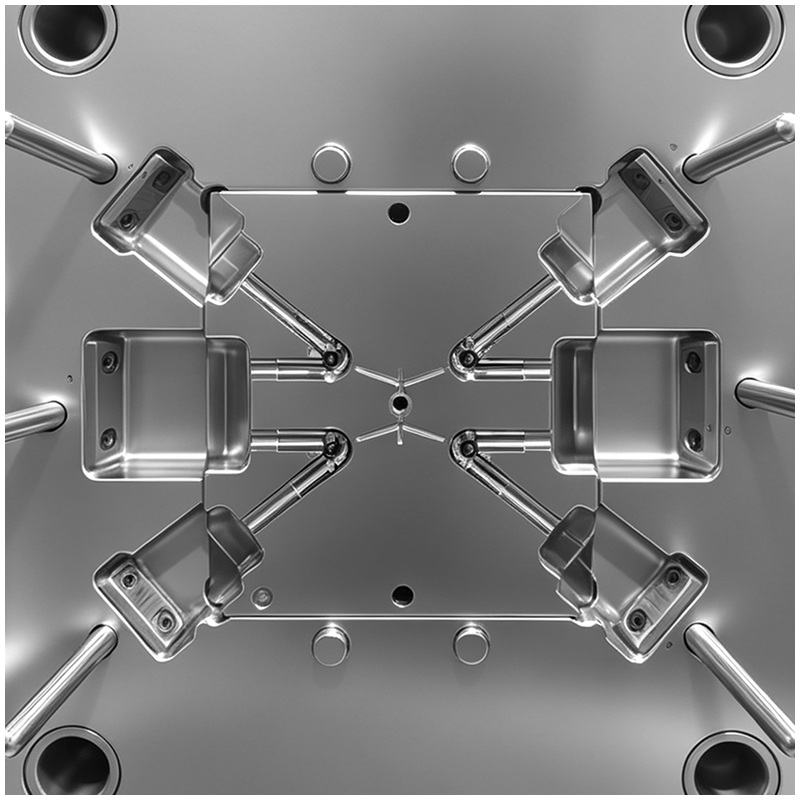
Η τυπική δομή ενός συνδετήρα τριών δρόμων περιλαμβάνει τρεις κοίλους αγωγούς που είναι μεταξύ τους κάθετοι και συνδέονται με ένα κύριο σώμα. Αυτή η γεωμετρία δημιουργεί μια εξαιρετικά περίπλοκη γραμμή διαχωρισμού και απαιτεί τρεις μακρόστοχους ολισθητήρες για την απόσυρση των πυρήνων.
Παρεμβολή κίνησης: Οι τρεις άξονες απόσυρσης των πυρήνων συναντώνται σε ένα κεντρικό σημείο. Τα διαστήματα κίνησης των ολισθητήρων είναι μεγάλα, γεγονός που καθιστά πολύ πιθανή την παρεμβολή κίνησης, εάν η σειρά ανοίγματος του καλουπιού δεν υπολογιστεί αυστηρά.
Παρέκκλιση καρφιών πυρήνα: Οι εσωτερικοί πυρήνες είναι μακριοί και λεπτοί. Υπό την υψηλή πίεση της πλαστικής έγχυσης, αυτοί οι λεπτοί πυρήνες μπορούν να καμφθούν εύκολα, προκαλώντας εκκεντρότητα στις εσωτερικές οπές και ανομοιόμορφο πάχος των τοίχων.
Βήματα γραμμής διαχωρισμού: Με πολλαπλά διασυνδεόμενα ολισθητήρια, ακόμα και μία αντίστοιχη ανωμαλία 0,005 mm μπορεί να προκαλέσει εμφανή φωτεινότητα (flash) και βήματα στις γραμμές χωρισμού, καταστρέφοντας τόσο την αισθητική όσο και την ικανότητα στεγανοποίησης.
Όταν το τήγμα ρέει από την είσοδο στα τρία κλάδους, μεγάλος όγκος αέρα εγκλωβίζεται ακριβώς στο κεντρικό σημείο τομής.
Σημάδια καύσης και φυσαλίδες: Διαφανή ρητίνες, όπως η PC για ιατρική χρήση, το COC ή το PPSU, δεν ανέχονται καθόλου ελαττώματα. Ο εγκλωβισμένος αέρας προκαλεί τοπική υπερθέρμανση, η οποία οδηγεί σε μαύρα σημάδια καύσης, φυσαλίδες και αδύναμες γραμμές σύντηξης.
Τυφλά σημεία αποφυγής αέρα: Οι συμβατικές υποδοχές αποφυγής δεν μπορούν να ανοιχτούν στις νεκρές γωνίες τομής. Οι μηχανικοί πρέπει να βασίζονται σε ακριβείς επιφανειακές υποδοχές αποφυγής (≤0,01 mm) στα άκρα των κλάδων, σε συνδυασμό με αποφυγή με κενό.
Η επιλογή της κατάλληλης θέσης εισόδου για αυτήν τη συγκεκριμένη πλαστικό καλούπι αποτελεί μια δύσκολη ισορροπία:
Πλευρική θύρα: Οδηγεί σε ανομοιόμορφη ροή, με αποτέλεσμα την αναπόφευκτη εμφάνιση σύντομων ριψών και ορατών γραμμών συγκόλλησης.
Κεντρική θύρα ζεστού διανομέα στο άνω μέρος: Το λιωμένο υλικό κινείται προς τα κάτω και στη συνέχεια στρέφεται κατά 90° προς τα πλευρικά κλαδιά. Αυτή η απότομη στροφή δημιουργεί ζώνη στάσιμης ροής και υπερθέρμανση λόγω διατμητικής τάσης, με αποτέλεσμα το διαφανές υλικό να κιτρινίζει.
Η λύση: Ηγετικό οικονομική παραγωγή πλαστικών οχημάτων (OEM) οι ειδικοί χρησιμοποιούν σύστημα ζεστού διανομέα με θύρες ελέγχου (valve-gate) και διαδοχική γέμιση. Αυτό ελέγχει τη ροή του λιωμένου υλικού ώστε να φτάνει ταυτόχρονα στο σημείο διασταύρωσης, εξουδετερώνοντας έτσι τις γραμμές συγκόλλησης.
Για να εξασφαλιστεί μια στεγανή σύνδεση, η ομοκεντρικότητα μεταξύ του πυρήνα και της κοιλότητας πρέπει να ελέγχεται εντός 0.01mm . Για να επιτευχθεί αυτό το επίπεδο ακριβής μόρφωση , το καλούπια πλαστικών πρέπει να διαθέτει:
Ενισχυμένες υποστηρίξεις στο οπίσθιο τμήμα και ακριβείς οδηγούς βαλβίδες για τους πυρήνες.
Ευθύγραμμα εσωτερικά κανάλια ψύξης με νερό εντός των λεπτών κεντρικών καρφιτσών για διατήρηση θερμικής σταθερότητας.
Η ψύξη καθορίζει την οπτική διαύγεια και τη διαστασιακή σταθερότητα της διαδικασίας μορφοποίησης.
Ψύξη του κεντρικού μέρους: Χωρίς εσωτερική ψύξη στις κεντρικές καρφίτσες, τα τοπικά «θερμά σημεία» προκαλούν ανομοιόμορφη συρρίκνωση. Οι κλάδοι παραμορφώνονται ή κλίνουν προς τα μέσα/έξω, καθιστώντας αδύνατη την αυτοματοποιημένη συναρμολόγηση.
Συμμορφούμενη ψύξη: Το εξωτερικό καλούπι πρέπει να χρησιμοποιεί κανάλια συμμορφούμενης ψύξης κατασκευασμένα με τρισδιάστατη εκτύπωση, προκειμένου να διασφαλιστεί ομοιόμορφος ρυθμός ψύξης σε ολόκληρο το τρισδιάστατο κέλυφος, μείωση των εσωτερικών τάσεων που προκαλούν ρωγμές υπό πολωμένο φως.
Ανεπάρκεια αερισμού (flash) έναντι αερισμού: Το βάθος αερισμού στα άκρα των κλάδων πρέπει να περιορίζεται αυστηρά σε ≤0,01 mm. Αυτό επιτρέπει την ταχεία απομάκρυνση των αερίων χωρίς τη δημιουργία μικρο-ανεπάρκειας αερισμού (micro-flash).
Διαδοχική Γέμιση: Επειδή η εξωτερική αποστράγγιση είναι αδύνατη στην κεντρική διατομή, οι μηχανικοί χρησιμοποιούν χαμηλότερες ταχύτητες έγχυσης και διαδοχική έλεγχο των βαλβίδων για να «ωθούν» τον αέρα ομαλά προς τα άκρα.
Φινίρισμα καθρέφτη: Τόσο η κοιλότητα όσο και οι πυρήνες πρέπει να έχουν καθρεπτική επεξεργασία. Οποιαδήποτε μικρογραμμή θα επηρεάσει τη ρευστοδυναμική και θα δημιουργήσει σημεία συγκέντρωσης τάσεων.
Μηδενικές Τολεραντικές Ανωμαλίες Βήματος: Η στοίχιση (ανωμαλία βήματος) μεταξύ των ενσωματωμένων τμημάτων πρέπει να είναι <0,003 mm . Οποιαδήποτε ορατή ανωμαλία βήματος σε διαφανή ιατρικό συνδετήρα οδηγεί αμέσως σε απόρριψη λόγω ποιότητας.
 ΤΕΛΕΥΤΑΙΑ ΕΙΔΗΣΕΙΣ
 EN