

El sector de los dispositivos médicos opera bajo algunos de los controles de calidad más rigurosos del mundo. Cuando se trata de moldeo por inyección de componentes médicos, como jeringuillas, chips microfluídicos e instrumentos quirúrgicos, el margen de error es cero.
Una producción exitosa requiere una sinergia perfecta entre resinas de grado médico y un diseño avanzado de moldes. Esta guía detalla los materiales primarios esenciales, los protocolos de selección de acero y las ocho especificaciones críticas del sistema de moldes necesarias para superar las estrictas auditorías de Buenas Prácticas de Manufactura (GMP).
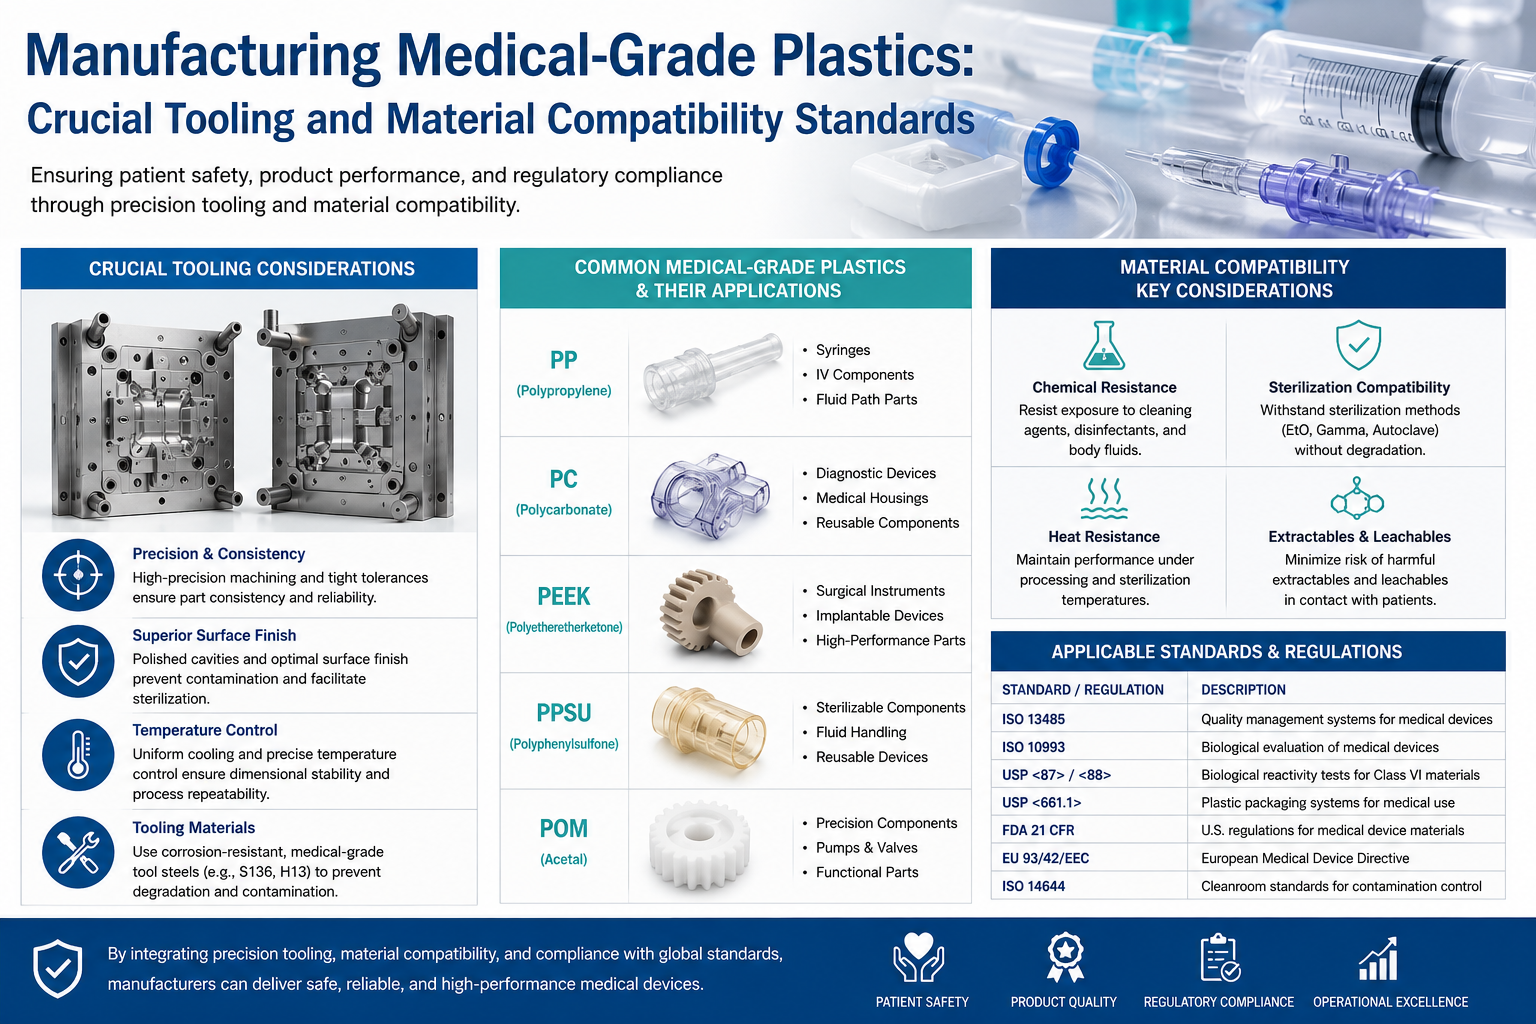
Diferentes resinas médicas presentan contracciones, estabilidades térmicas y requisitos ópticos drásticamente distintos. La tabla siguiente detalla los plásticos médicos más utilizados y los requisitos correspondientes para el diseño de moldes.
| Material | Características del material | Requisitos clave para el diseño de moldes | Aplicaciones típicas |
| PP (grado médico) | Esterilizable con óxido de etileno (EO), resistente a la autoclave, alta contracción (1,6 %–2,2 %). | Espesor de pared uniforme, presión de compactación suficiente, canales de refrigeración densos y ventilación ampliada. | Cuerpos de jeringas, émbolos, conjuntos de perfusión intravenosa (IV) y carcasas desechables. |
| Pc (policarbonato) | Transparencia ultraalta, alta resistencia al impacto, apto para autoclave y propenso a la hidrólisis. | Cavidad pulida hasta espejo, secado exhaustivo del material, prevención de la contracción y alta ventilación. | Carcasas de instrumentos quirúrgicos, dializadores y vasos para recolección de sangre. |
| COC / COP | Ultraalta transparencia, bajo contenido de sustancias extraíbles, baja unión a proteínas, excelente biocompatibilidad. | Acero espejo S136, diseño sin marcas de compuerta, sin ángulos muertos, canal caliente de bajo cizallamiento. | Microchips de microfluídica, lentes ópticas médicas, kits de pruebas IVD. |
| TPU (grado médico) | Flexible, elastómero blando, excelente sellado, muy propenso a la adherencia al molde. | Ángulos de desmoldeo aumentados, alto pulido, tratamientos superficiales antiadherentes, expulsión equilibrada. | Vestimentas para catéteres, juntas de sellado, bombillas de presión negativa. |
| PPSU / PEEK | Resiste esterilización repetida con vapor a 134 °C, alta resistencia mecánica. | Acero para moldes de alta temperatura, canales calientes, insertos resistentes al desgaste. | Mangos de bisturí, componentes de dispositivos implantables. |
| PVC (blando médico) | Altamente corrosivo; se descompone para liberar iones de cloruro a altas temperaturas. | Debe utilizarse acero inoxidable (S136/NAK80); está estrictamente prohibido el uso de acero 718 convencional. | Conectores para tubos intravenosos, componentes de tubos flexibles. |
Descomposición de gases corrosivos: A altas temperaturas, materiales como el PVC y el PC liberan gases corrosivos que provocan una oxidación rápida de las cavidades del molde. Está estrictamente prohibido el uso de aceros al carbono preendurecidos.
Tolerancia cero a defectos estéticos: Para componentes transparentes (COC, PC), incluso un arañazo microscópico, una estría plateada o una línea de soldadura conlleva su descarte inmediato.
Spray para desmoldeo sin residuos: Los agentes químicos residuales pueden contaminar medicamentos o muestras biológicas. Los moldes deben diseñarse con estructuras de desmoldeo automático al 100%.
Para prevenir la contaminación por iones metálicos y garantizar la durabilidad del molde frente a gases corrosivos, la selección de materiales para moldes médicos sigue normas estrictas de cumplimiento.
Acero inoxidable S136 / STAVAX 420 (opción preferida): Ofrece una excepcional resistencia a la corrosión por ácidos y álcalis, capacidades superiores de pulido espejo y resistencia a los gases generados por la descomposición del plástico. Puede someterse a electropulido y normalmente se endurece hasta HRC 48–52 . Este es el estándar de oro para piezas médicas de calidad óptica.
NAK80: Acero inoxidable preendurecido. Ideal para componentes de transparencia media o piezas que requieren texturizado químico. No se requiere temple.
Materiales de alta temperatura (PEEK/PPSU): Requiere S136H combinado con nitruración superficial para mejorar la resistencia al desgaste a temperaturas extremas.
Estrictamente prohibidos: 718H, P20, 45#, Cr12MoV y aceros al carbono comunes. Estos materiales se corroen fácilmente al entrar en contacto con resinas médicas. La corrosión resultante y la precipitación de iones metálicos contaminarán los fluidos médicos y no cumplirán con las certificaciones GMP.
Placas base de moldes: Se puede utilizar acero base S50C, siempre que nunca entre en contacto con el fundido plástico.
Componentes móviles: Las correderas, los elevadores y los insertos deben fabricarse en acero inoxidable S136.
Líneas de agua: Todos los conectores, tapones y boquillas para líneas de refrigeración deben fabricarse en acero inoxidable grado 304 o 316.
Electropulido (EP): El estándar médico más exigente. Elimina las grietas microscópicas, creando un acabado espejo perfectamente liso que impide la acumulación de bacterias y permite una limpieza sencilla.
Pulido al vacío: Reservado para componentes ópticos transparentes.
Nitruración a baja temperatura: Mejora la resistencia al desgaste sin provocar deformaciones ni degradar el acabado pulido espejo.
Tratamientos prohibidos: Galvanoplastia estándar o cromado duro (riesgo de descamación y contaminación) y recubrimientos TD (riesgo de desprendimiento de partículas del recubrimiento).
El objetivo principal es eliminar los residuos de resina, las manchas negras y la precipitación del material.
Normas de diseño de compuertas: Se prefieren altamente las compuertas puntuales (moldes de tres placas) o los sistemas de canal caliente con compuertas de válvula para jeringas, tubos para muestras sanguíneas y kits de prueba, a fin de garantizar ausencia total de vestigios de compuerta, ausencia total de residuos y ausencia total de hilos . Las compuertas laterales grandes están prohibidas, ya que su recorte genera microresiduos que suponen un riesgo grave de contaminación.
Compuertas submarinas: Prohibido para piezas transparentes, ya que atrapan fácilmente material estancado, causando estrías plateadas o manchas negras.
Sistemas de canal caliente (obligatorios para dispositivos médicos de alta gama): Todos los componentes del canal caliente deben fabricarse en acero inoxidable 316 ( Cero cobre, cero plomo ).
Solo compuertas de válvula: Las boquillas abiertas están prohibidas debido al riesgo de hilos y tapones fríos. Las compuertas de válvula garantizan un control preciso del volumen y cierres limpios.
Pulido interno: Los canales internos de las boquillas calientes deben pulirse hasta lograr un acabado espejo para evitar la acumulación de carbonilla.
Control de temperatura: La precisión debe estar dentro de 1°C para prevenir la degradación térmica localizada.
Las estructuras de diseño deben eliminar los focos de proliferación bacteriana y permitir una esterilización impecable.
Sin esquinas afiladas: Todos los ángulos internos deben tener un radio de 0.5mm . Los ángulos rectos afilados son notoriamente propensos a albergar bacterias y no superarán las auditorías GMP.
Holguras mínimas en las uniones: Las holguras entre insertos entrelazados deben ser de las demás . Se prefieren los ajustes por interferencia frente a los ensamblajes con holgura para evitar la retención de material.
Suavidad microscópica: Tanto las superficies internas como las externas del producto deben someterse a electro-pulido para eliminar las micro-ranuras. Deben evitarse las ranuras profundas y estrechas, difíciles de limpiar o esterilizar.
Las piezas médicas requieren tolerancias dimensionales extremadamente ajustadas 0.02mm a 0,05 mm . Un enfriamiento irregular provoca deformación inmediata y desviaciones en el espesor de las paredes.
Proximidad: Los canales de enfriamiento deben colocarse a una distancia de 10–15 mm de la cavidad, envolviendo densamente tanto el núcleo como la cavidad.
Componentes esbeltos: Para los cilindros de jeringas y los catéteres, utilice canales de enfriamiento en espiral o burbujadores con deflectores para lograr un enfriamiento uniforme del núcleo.
Material:Los canales deben tener interiores pulidos y utilizar conectores de acero inoxidable 316 para prevenir la formación de incrustaciones de cal y biopelículas.
Regulación por zonas: Implemente circuitos de temperatura independientes para la cavidad, el núcleo y el sistema de distribuidor caliente.
Las resinas médicas se degradan fácilmente a altas velocidades de inyección. Una ventilación deficiente es la causa principal de estrías plateadas, marcas de quemadura y microvacíos.
Ventilación en la línea de separación: Las ranuras de ventilación deben tener un ancho de 5 a 8 mm y una profundidad de 0,008 a 0,015 mm, rodeando todo el perímetro de la cavidad.
Ventilación auxiliar: Agregue insertos de ventilación en la base de los refuerzos, cavidades profundas y directamente opuestos a la entrada. Aproveche los juegos de los pasadores eyectores y los elevadores para una ventilación complementaria.
Ventilación en múltiples etapas: Las piezas transparentes de COC/PC requieren insertos de ventilación especializados con conductos directos al exterior del molde para evitar la migración de carbono.
El objetivo es una expulsión equilibrada sin marcas de pasadores, sin desprendimiento ni rayado.
Especificaciones de los pasadores: Los pernos eyectores deben ser de acero inoxidable S136, pulido espejo.
Placas expulsoras: Para componentes cosméticos transparentes (kits de prueba, lentes), utilice placas expulsoras en lugar de pernos para eliminar por completo las marcas de eyector.
Tolerancias estrechas: El juego entre el perno eyector y el orificio debe controlarse estrictamente dentro de 0,003–0,005 mm . Cualquier valor mayor provoca microrebabas; los residuos plásticos rebabados constituyen un defecto crítico en aplicaciones médicas.
Prevención de la contaminación: Están prohibidos los pernos eyectores con forma o planos debido al riesgo de rebabas. Además, se deben incorporar captadores de grasa/limitadores para evitar que el aceite o el polvo reingresen a la cavidad del molde.
Selección de materiales: Los deslizadores y elevadores deben ser de acero inoxidable S136. Las placas de desgaste deben fabricarse con materiales autolubricantes sin cobre (el latón amarillo está prohibido debido al riesgo de precipitación de iones de cobre).
Mitigación del polvo: Los deslizadores deben incluir ranuras de recolección de polvo en los bloques de retención para mantener el polvo ambiental de la sala limpia fuera del área de moldeo.
Lubricación: Los componentes móviles deben utilizar exclusivamente grasa sintética de alta temperatura apta para uso alimentario o médico. La grasa industrial estándar emite gases y contamina las piezas.
Guía para salas limpias: Los pasadores guía y las bujías de guía deben ser de acero inoxidable y completamente libres de cobre.
Realineación de precisión: Incorpore bloqueos laterales o bloqueos cónicos para garantizar una repetibilidad de cierre del molde de 0.01mm , evitando cualquier desajuste en la línea de separación o rebabas.
Tapas antipolvo: Las bujías guía deben estar equipadas con cubiertas protectoras contra el polvo para aislar las partículas del entorno limpio.
La inyección médica de plásticos se realiza normalmente en salas limpias Clase 10 000 (ISO 7) o Clase 100 000 (ISO 8). El molde en sí no debe introducir partículas.
Sellados perimetrales: Instale ranuras recolectoras de polvo y juntas de goma a lo largo del perímetro exterior de la línea de separación del molde.
Cajas de protección: Agregue cubiertas protectoras contra el polvo sobre las placas de expulsión y el exterior de los mecanismos deslizantes.
Juntas médicas: Todas las juntas de las tuberías de agua deben utilizar anillos tóricos de silicona de grado médico para evitar la migración química, común con el caucho nitrílico estándar.
Elementos de fijación con cabeza avellanada: Todos los tornillos ubicados en el exterior del molde deben estar perfectamente avellanados y al ras. Los huecos expuestos o los orificios profundos para tornillos actúan como trampas para el polvo y están estrictamente prohibidos.
 Noticias destacadas
 EN





