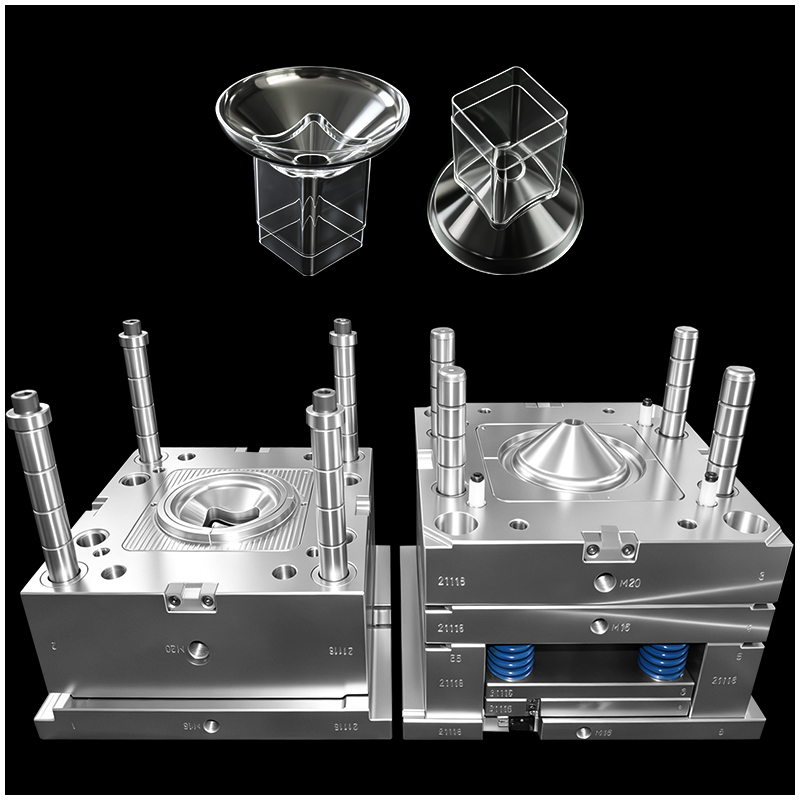
При литье под давлением медицинских изделий трехходовой прозрачный соединитель часто считается кошмаром для любого конструктора литниковых форм. Эти компоненты широко применяются в оригинальных медицинских продуктах, таких как системы внутривенных вливаний (IV), дыхательные системы и устройства управления потоками жидкостей. Поскольку они непосредственно контактируют с медицинскими жидкостями или газами, требования к прозрачности, герметичности и биологической безопасности являются обязательными.
Получение безупречной детали из пластика, не имеющей заусенцев и внутренних напряжений, требует глубокого понимания прецизионного литья и передового проектирования инструментов для литья под давлением.
В этом блоге мы подробно разберем 8 ключевых технических проблем, возникающих при производстве прозрачных трехходовых соединителей, и расскажем, как ведущие специалисты по литью изделий для здравоохранения решают их в условиях чистой комнаты.
 |
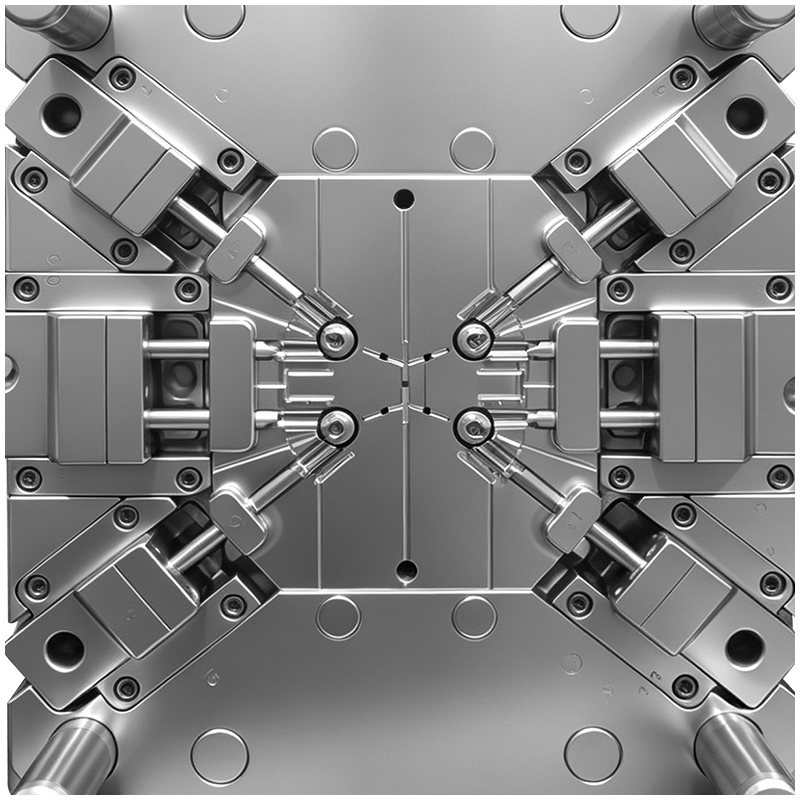 |
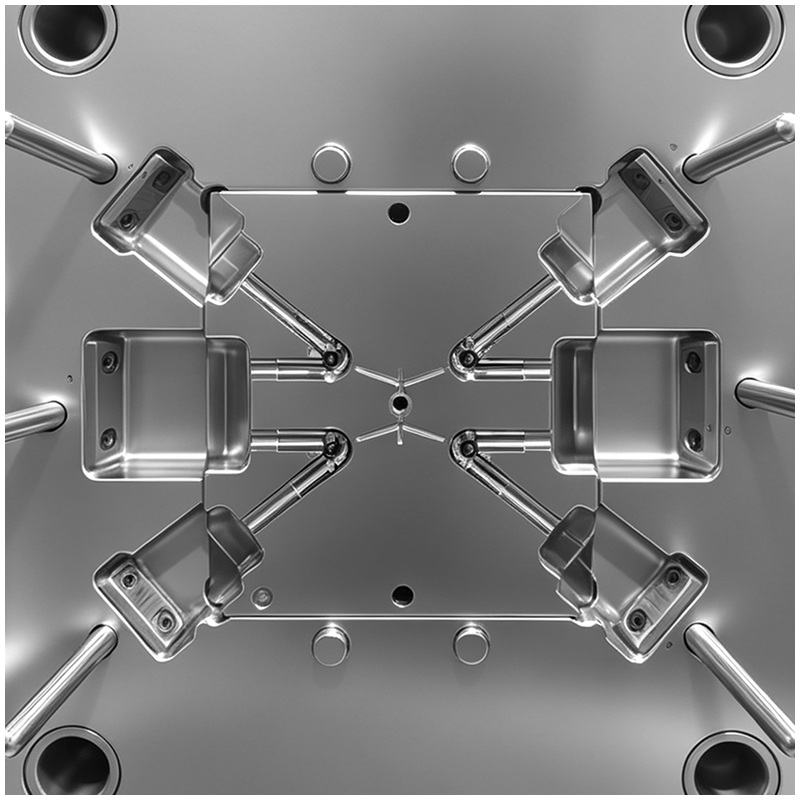
Типичная конструкция тройного соединителя включает три полых ответвления, расположенных под прямым углом друг к другу и соединённых с основным корпусом. Такая геометрия создаёт чрезвычайно сложную линию разъёма и требует применения трёх длинноходовых салазок для выталкивания сердечников.
Взаимное пересечение движений: Три оси выталкивания сердечников пересекаются в центральной точке. Ходы салазок велики, поэтому при нестрогом расчёте последовательности открытия пресс-формы высока вероятность возникновения взаимного пересечения движений.
Прогиб сердечных штырей: Внутренние сердечники имеют большую длину и малый диаметр. Под воздействием высокого давления расплавленного пластика такие тонкие сердечники легко прогибаются, что приводит к эксцентричному расположению внутренних отверстий и неравномерной толщине стенок.
Ступени на линии разъёма: При взаимном зацеплении нескольких салазок даже несоответствие размером 0,005 мм может вызвать заметные заусенцы и ступени на линии разъёма, что испортит как эстетический вид изделия, так и его герметичность.
Когда расплав поступает из литника в три ответвления, значительный объём воздуха оказывается запертым непосредственно в центральной точке пересечения.
Ожоги и пузыри: Прозрачные смолы, такие как поликарбонат медицинского класса, циклоолефиновый сополимер (COC) или полиэфирсульфон (PPSU), не допускают никаких дефектов. Захваченный воздух вызывает локальный перегрев, приводящий к образованию чёрных следов ожогов, пузырей и ослабленных стыковых швов.
Вентиляция «слепых зон»: Традиционные вентиляционные пазы невозможно выполнить в местах пересечения «мёртвых углов». Инженерам приходится полагаться на точную мелкую вентиляцию (≤ 0,01 мм) в концевых участках ответвлений в сочетании с вакуумной вентиляцией.
Выбор оптимального расположения литника для данного конкретного пластиковая плесень является компромиссом:
Боковой литник: Приводит к неравномерному течению расплава, из-за чего неизбежны недоливы и видимые следы слияния потоков.
Центральный литник горячего канала сверху: Расплав движется вниз, а затем поворачивает на 90 градусов в боковые ответвления. Такой резкий поворот создаёт зону застоя и сдвиговой перегрев, из-за чего прозрачный материал желтеет.
Решение: Ведущих производство пластиковых изделий по стандарту OEM специалисты используют систему горячих каналов с клапанными затворами и последовательной подачей расплава. Это обеспечивает одновременное поступление расплава к месту пересечения, нейтрализуя сварные швы.
Для обеспечения герметичного соединения концентричность между центральным стержнем и полостью должна контролироваться в пределах 0.01мм . Для достижения такого уровня точное литьё , этот оснастка для пластмассовых форм должны присутствовать:
Усиленные опоры сзади и прецизионные направляющие втулки для центральных стержней.
Прямые внутренние каналы водяного охлаждения внутри тонких центральных стержней для поддержания термической стабильности.
Охлаждение определяет оптическую прозрачность и размерную стабильность процесса литья под давлением.
Основное охлаждение: При отсутствии внутреннего охлаждения в центральных штырях локальные «горячие точки» вызовут неравномерную усадку. Ответвления будут деформироваться или наклоняться внутрь/наружу, что сделает автоматическую сборку невозможной.
Конформное охлаждение: Внешняя полость должна оснащаться конформными каналами охлаждения, изготовленными методом 3D-печати, для обеспечения равномерной скорости охлаждения по всей тройной оболочке, что снижает внутренние напряжения, приводящие к образованию трещин при наблюдении в поляризованном свете.
Заусенец против вентиляции: Глубина вентиляционных канавок на концах ответвлений должна строго ограничиваться значением ≤0,01 мм. Это позволяет газу быстро выходить, не образуя микрозаусенцев.
Последовательное заполнение: Поскольку внешняя вентиляция невозможна в центральном поперечном сечении, инженеры используют более низкую скорость впрыска и последовательное управление клапанными затворами, чтобы «выталкивать» воздух плавно к концам.
Зеркальная отделка: Как полость, так и сердечник требуют зеркальной полировки. Любые микроскретчи повлияют на гидродинамику и создадут точки концентрации напряжений.
Допуски без ступеней: Совмещение (несовпадение по высоте) между вставными блоками должно быть < 0,003 мм . Любая видимая ступень на прозрачном медицинском разъёме приводит к немедленному браку изделия.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN