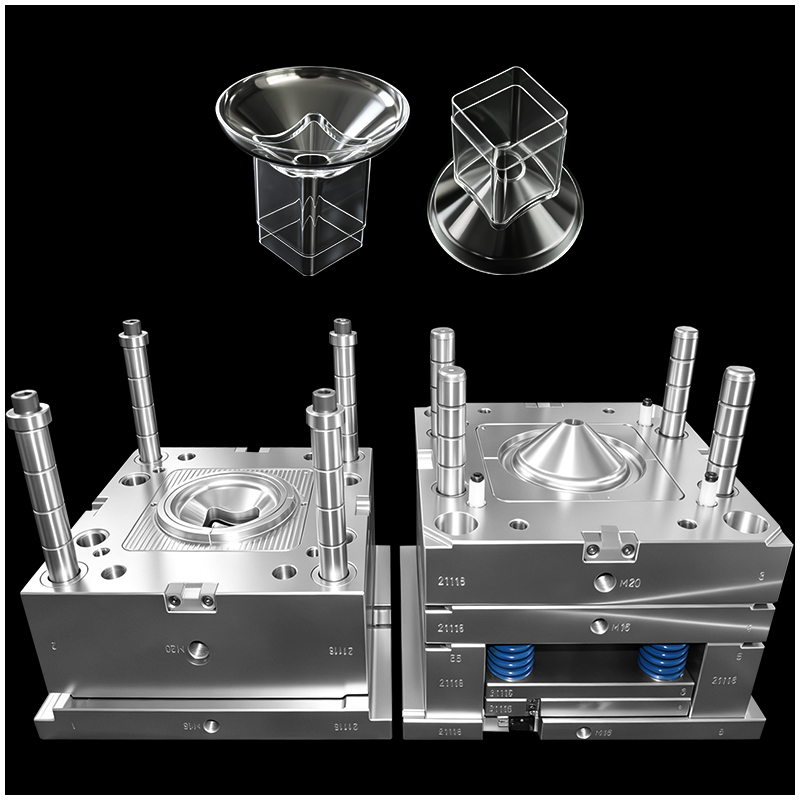
În ceea ce privește modelarea dispozitivelor medicale, un conector transparent cu trei căi este adesea considerat un coșmar pentru orice proiectant de matrițe de injecție. Aceste componente sunt utilizate pe scară largă în produse medicale OEM, cum ar fi seturile IV, sistemele respiratorii și dispozitivele de gestionare a lichidelor. Deoarece manipulează direct fluide sau gaze medicale, cerințele privind transparența, etanșeitatea și siguranța biologică sunt absolute.
Obținerea unei piese injectate din plastic impecabile, fără buruieni și fără tensiuni necesită o înțelegere profundă a modelării de precizie și a proiectării avansate a matrițelor de injecție.
În acest blog, vom analiza cele 8 provocări tehnice fundamentale în fabricarea conectorilor transparenti cu trei căi și modul în care experții de top în modelare pentru domeniul sănătății le depășesc într-un mediu de modelare în cameră curată.
 |
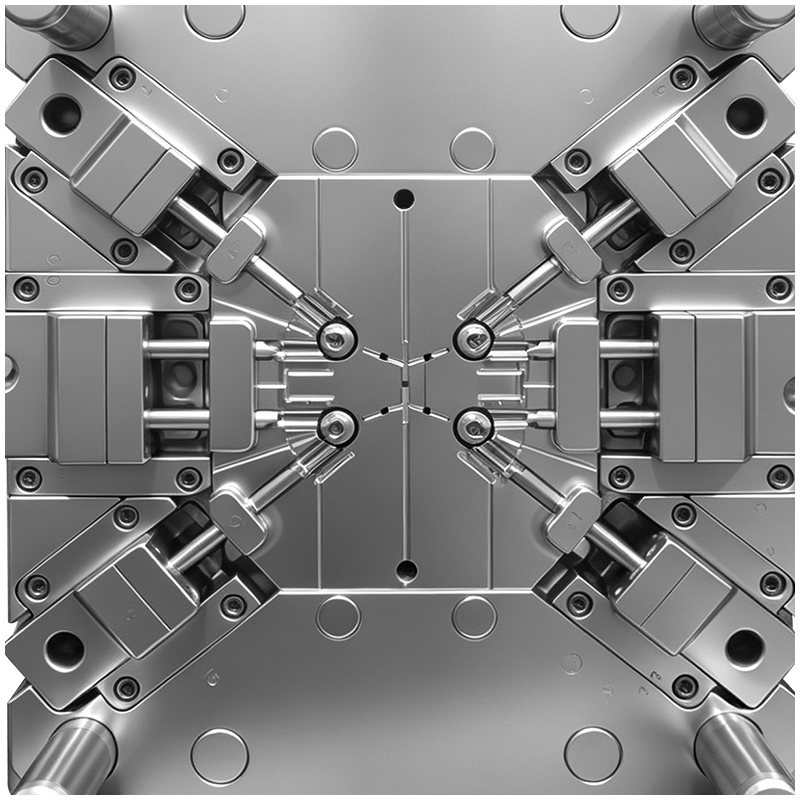 |
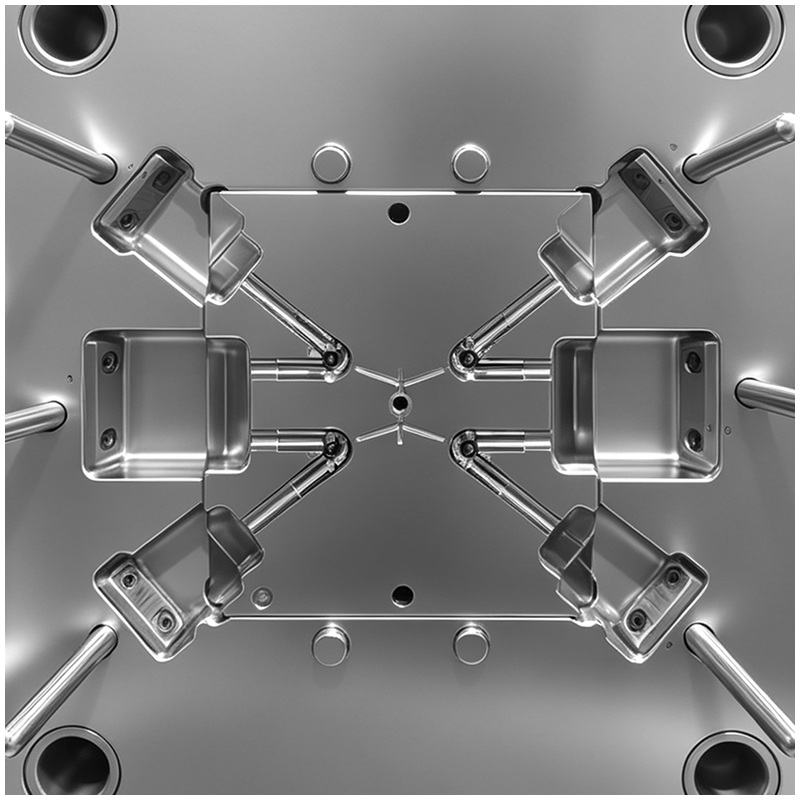
Structura tipică a unui conector cu trei căi implică trei ramuri goale, mutual perpendiculare, care se conectează la un corp principal. Această geometrie creează o linie de separare extrem de complexă și necesită trei glisieri pe distanță lungă pentru extracția miezurilor.
Interferența mișcării: Cele trei axe de extracție a miezurilor se întâlnesc într-un punct central. Cursele glisierelor sunt lungi, ceea ce face foarte probabilă apariția interferenței mișcării dacă secvența de deschidere a matriței nu este calculată riguros.
Deformarea pintenilor miezului: Miezurile interioare sunt lungi și subțiri. Sub presiunea ridicată a injectării plasticului, aceste miezuri subțiri pot ușor să se îndoaie, provocând găuri interioare excentrice și grosimi neuniforme ale pereților.
Trepte ale liniei de separare: Cu mai mulți glisieri interblocați, chiar o neconcordanță de 0,005 mm poate provoca o scânteiere vizibilă și diferențe de nivel la linia de parting, compromițând atât estetica, cât și capacitatea de etanșare.
Când materialul topit curge din poartă către cele trei ramuri, o cantitate mare de aer este capturată exact în punctul central de intersecție.
Urmări de ardere și bule: Rezinele transparente, cum ar fi policarbonatul de calitate medicală, COC sau PPSU, nu tolerează niciun fel de defecte. Aerul capturat provoacă supraîncălzire localizată, ducând la urme negre de ardere, bule și linii de îmbinare slăbite.
Zonele „orbe” ale evacuării aerului: Ranurile convenționale de evacuare nu pot fi deschise în colțurile moarte ale intersecției. Inginerii trebuie să se bazeze pe evacuarea precisă și superficială (≤ 0,01 mm) la capetele ramurilor, combinată cu evacuarea asistată de vid.
Alegerea locației potrivite pentru poartă pentru această aplicație specifică mold din plastic reprezintă un exercițiu de echilibrare:
Poartă laterală: Conduce la un flux neregulat, iar defectele de umplere incompletă și liniile vizibile de sudură devin inevitabile.
Poartă centrală cu sistem de distribuție termică de tip top (hot runner): Materialul topit curge în jos, apoi efectuează o schimbare de direcție de 90 de grade către ramurile laterale. Această schimbare bruscă de direcție creează o zonă de stagnare și supraîncălzire prin forfecare, determinând îngălbenirea materialului transparent.
Soluția: De prim rang producție plastic OEM specialiștii folosesc un sistem de distribuție termică cu porți reglabile (valve-gate hot runner) și umplere secvențială. Acesta controlează momentul de sosire al materialului topit în punctul de intersecție, eliminând astfel liniile de sudură.
Pentru a garanta o conexiune etanșă, concentricitatea dintre pinul din miez și cavitate trebuie controlată în limitele de 0.01mm . Pentru a atinge acest nivel de modelare precisă , în utilaje pentru matrițe din plastic trebuie să includă:
Suporturi consolidate la capătul posterior și bucșe ghid de precizie pentru pini din miez.
Canale interne de răcire cu apă în linie dreaptă în interiorul penelor subțiri din miez pentru menținerea stabilității termice.
Răcirea determină claritatea optică și stabilitatea dimensională a procesului de injectare.
Răcirea miezului: Fără răcire internă în penele din miez, punctele fierbinți locale vor cauza o contracție neuniformă. Ramurile se vor deforma sau se vor înclina spre interior/exterior, făcând imposibilă asamblarea automată.
Răcire conformală: Cavitatea exterioară trebuie să utilizeze canale de răcire conformale imprimate în 3D pentru a asigura o rată uniformă de răcire pe întreaga carcasă cu trei căi, reducând tensiunile interne care provoacă fisurarea sub lumină polarizată.
Umbra (flash) vs. Evacuarea gazelor: Adâncimea evacuării gazelor la capetele ramurilor trebuie limitată strict la ≤0,01 mm. Aceasta permite evacuarea rapidă a gazelor fără a genera niciun flash microscopic.
Umplere secvențială: Deoarece ventilația externă este imposibilă în secțiunea centrală transversală, inginerii folosesc viteze mai mici de injectare și deschiderea secvențială a supapelor pentru a „împinge” aerul în mod uniform către capete.
Luciu oglinză: Atât cavitatea, cât și pinoții miezului necesită o finisare la luciu oglinză. Orice microscrânturi vor afecta dinamica fluidelor și vor crea puncte de concentrare a tensiunilor.
Toleranțe zero pentru trepte: Alinierea (nepotrivirea pe verticală) între blocurile de inserție trebuie să fie <0,003 mm . Orice treaptă vizibilă pe un conector medical transparent duce imediat la respingerea produsului din punct de vedere calitativ.
 Știri importante
 EN