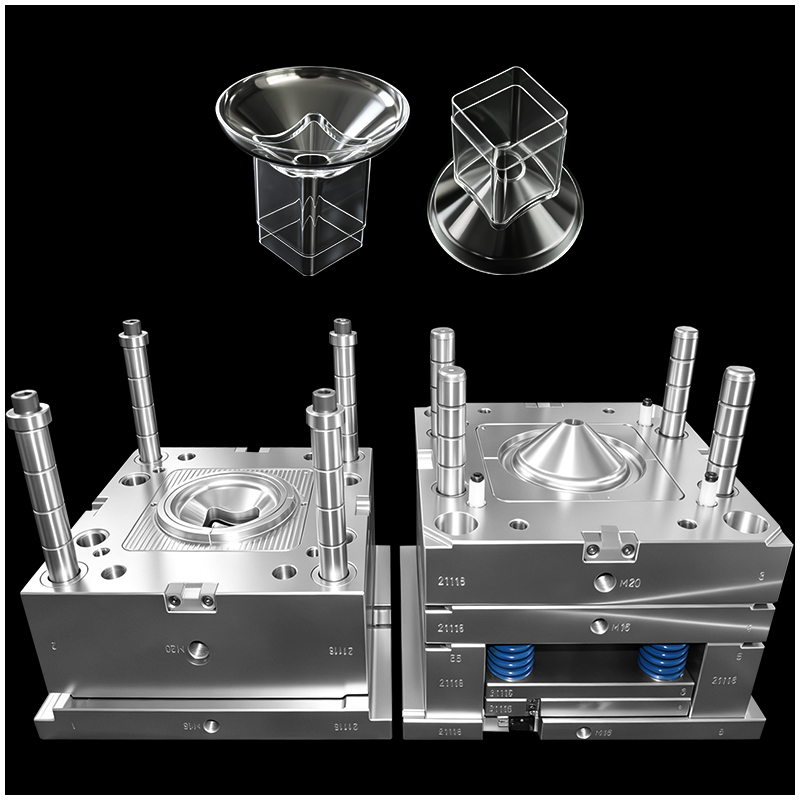
Beim Spritzgießen medizinischer Geräte gilt ein dreiteiliger transparenter Stecker oft als Albtraum für jeden Konstrukteur von Spritzgussformen. Diese Komponenten werden häufig in OEM-Medizinprodukten wie Infusionssets, Atemsystemen und Flüssigkeitsmanagementsystemen eingesetzt. Da sie direkt medizinische Flüssigkeiten oder Gase führen, sind die Anforderungen an Transparenz, Dichtigkeit und biologische Sicherheit absolut.
Die Herstellung eines makellosen, gratfreien und spannungsfreien Kunststoff-Spritzgussteils erfordert fundiertes Know-how im Bereich Präzisionsspritzgießen sowie eine fortschrittliche Konstruktion von Spritzgusswerkzeugen.
In diesem Blog erläutern wir die acht zentralen technischen Herausforderungen bei der Herstellung durchsichtiger dreiteiliger Anschlüsse und zeigen, wie führende medizinische Spritzgießexperten diese in einer Reinraum-Spritzgießumgebung meistern.
 |
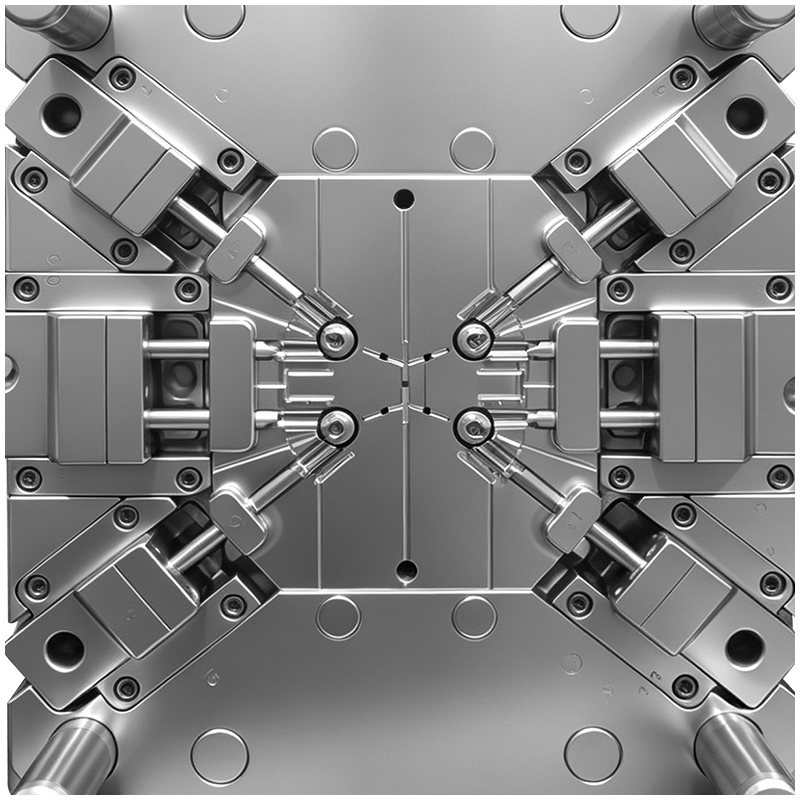 |
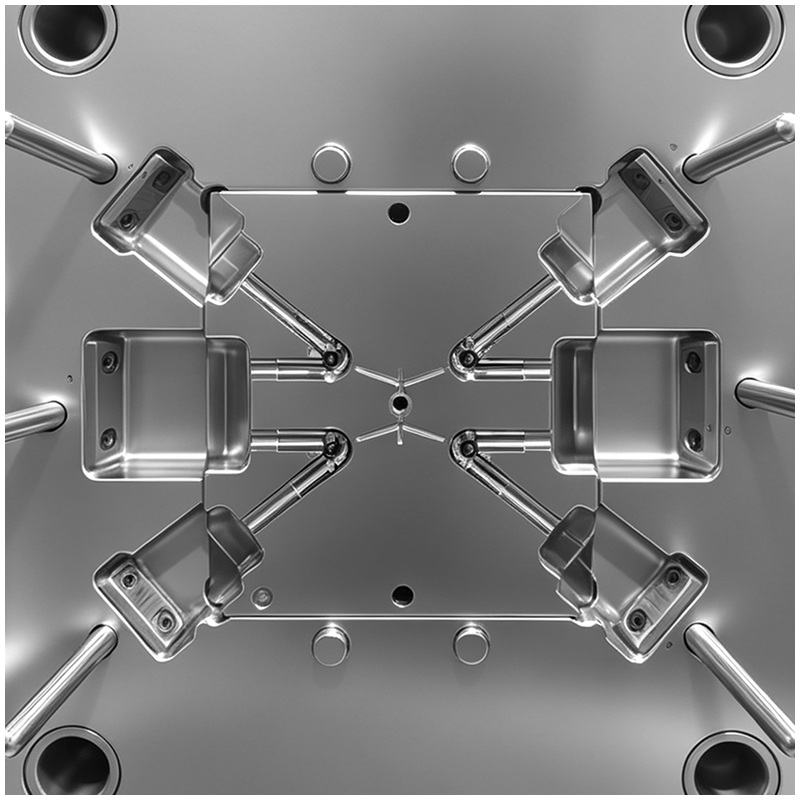
Die typische Struktur eines dreiteiligen Anschlusses umfasst drei hohle, zueinander senkrechte Abzweigungen, die mit einem Hauptkörper verbunden sind. Diese Geometrie erzeugt eine äußerst komplexe Trennfläche und erfordert drei langhubige Schieber für die Kernausziehung.
Bewegungsinterferenz: Die drei Achsen für die Kernausziehung treffen sich in einem zentralen Punkt. Die Schieberhublängen sind groß, weshalb bei ungenauer Berechnung der Öffnungssequenz der Form eine hohe Wahrscheinlichkeit für Bewegungsinterferenzen besteht.
Verformung der Kernstifte: Die inneren Kerne sind lang und dünn. Unter dem hohen Druck des Kunststoffeinspritzvorgangs können diese schlanken Kerne leicht verbiegen, was zu exzentrischen Innenbohrungen und ungleichmäßiger Wandstärke führt.
Stufen an der Trennfläche: Bei mehreren ineinander greifenden Schiebern kann bereits eine Fehlanpassung von 0,005 mm zu deutlich sichtbaren Lichtschlägen und Trennlinienstufen führen, wodurch sowohl die Ästhetik als auch die Dichtfähigkeit beeinträchtigt werden.
Wenn die Schmelze vom Anspritzpunkt in die drei Zweige fließt, wird ein großes Luftvolumen genau an der zentralen Kreuzungsstelle eingeschlossen.
Verbrunnsstellen und Blasen: Transparente Kunststoffe wie medizinisches Polycarbonat (PC), Cyclo-Olefin-Copolymer (COC) oder Polyphenylsulfon (PPSU) tolerieren keinerlei Fehler. Eingeschlossene Luft führt zu lokaler Überhitzung, was schwarze Verbrunnsstellen, Blasen und geschwächte Schweißnähte zur Folge hat.
Entlüftungs-Totenwinkel: Konventionelle Entlüftungsschlitze können an den toten Ecken der Kreuzung nicht angebracht werden. Die Konstrukteure müssen daher auf präzise, sehr flache Entlüftungsschlitze (≤ 0,01 mm) an den Enden der Zweige sowie auf vakuumunterstützte Entlüftung zurückgreifen.
Die Auswahl des richtigen Anspritzpunkts für diese spezifische kunststoffform ist ein Abwägungsprozess:
Seitliches Einfülltor: Führt zu einer ungleichmäßigen Strömung, wodurch Kurzspritzungen und sichtbare Schweißnähte unvermeidlich werden.
Zentrales oberes Heißkanal-Einfülltor: Die Schmelze fließt nach unten und biegt dann um 90 Grad in die seitlichen Abzweigungen ab. Diese scharfe Biegung erzeugt eine Stagnationszone und Scherüberhitzung, wodurch das transparente Material vergilbt.
Die Lösung: Führenden oEM-Kunststoffherstellung fachleute verwenden ein Ventilgatter-Heißkanalsystem mit sequenziellem Füllen. Dadurch wird gesteuert, dass die Schmelze gleichzeitig am Kreuzungspunkt ankommt, wodurch die Schweißnähte neutralisiert werden.
Um eine leckfreie Verbindung zu gewährleisten, muss die Konzentrizität zwischen Kernstift und Kavität innerhalb von 0,01mm eingehalten werden. Um dieses Maß an präzises Spritzgießen , die werkzeuge für Kunststoffformen zu erreichen, muss Folgendes vorhanden sein:
Verstärkte Hinterendstützen und präzise Führungsbuchsen für die Kernstifte.
Geradlinige innere Wasserkühlkanäle innerhalb der schlanken Kernstifte zur Aufrechterhaltung der thermischen Stabilität.
Die Kühlung bestimmt die optische Klarheit und die dimensionsbezogene Stabilität des Spritzgussprozesses.
Kernkühlung: Ohne innere Kühlung in den Kernstiften entstehen lokalisierte Hotspots, die zu ungleichmäßiger Schrumpfung führen. Die Verzweigungen verziehen sich oder kippen nach innen/außen, wodurch eine automatisierte Montage unmöglich wird.
Konforme Kühlung: Die äußere Kavität muss konforme Kühlkanäle aus dem 3D-Druckverfahren nutzen, um eine gleichmäßige Abkühlrate über die gesamte dreiteilige Gehäusestruktur sicherzustellen und so innere Spannungen zu reduzieren, die unter polarisiertem Licht zu Rissbildung führen.
Anschnitt vs. Entlüftung: Die Entlüftungstiefe an den Verzweigungsenden muss streng auf ≤ 0,01 mm begrenzt werden. Dadurch kann das Gas schnell entweichen, ohne mikroskopischen Anschnitt zu erzeugen.
Sequentielles Füllen: Da eine externe Entlüftung im zentralen Querschnitt nicht möglich ist, verwenden Konstrukteure langsamere Einspritzgeschwindigkeiten und sequenzielle Ventilsteuerung, um die Luft sanft zu den Enden zu „schieben“.
Hochglanzpoliert: Sowohl die Formhohlraum- als auch die Kernstifte müssen spiegelpoliert werden. Mikrokratzer beeinträchtigen die Strömungsdynamik und erzeugen Spannungskonzentrationsstellen.
Null-Stufen-Toleranzen: Die Ausrichtung (Stufenversatz) zwischen den Einsatzblöcken muss < 0,003 mm betragen. Jede sichtbare Stufe an einem transparenten medizinischen Stecker führt sofort zur Qualitätsablehnung.
 Aktuelle Nachrichten
 EN