

Die Medizintechnikbranche unterliegt einigen der strengsten Qualitätskontrollen weltweit. Bei der Spritzgussfertigung medizinischer Komponenten – wie Spritzen, mikrofluidischen Chips und chirurgischen Instrumenten – ist die Toleranz für Fehler gleich null.
Ein erfolgreicher Produktionslauf erfordert eine perfekte Synergie zwischen medizinischen Kunststoffen und einem fortschrittlichen Werkzeugdesign. Dieser Leitfaden erläutert die wesentlichen Rohmaterialien, die Stahlwahlrichtlinien sowie die acht kritischen Spezifikationen für das Werkzeugsystem, die zur Bestehen strenger Good-Manufacturing-Practice-(GMP)-Audits erforderlich sind.
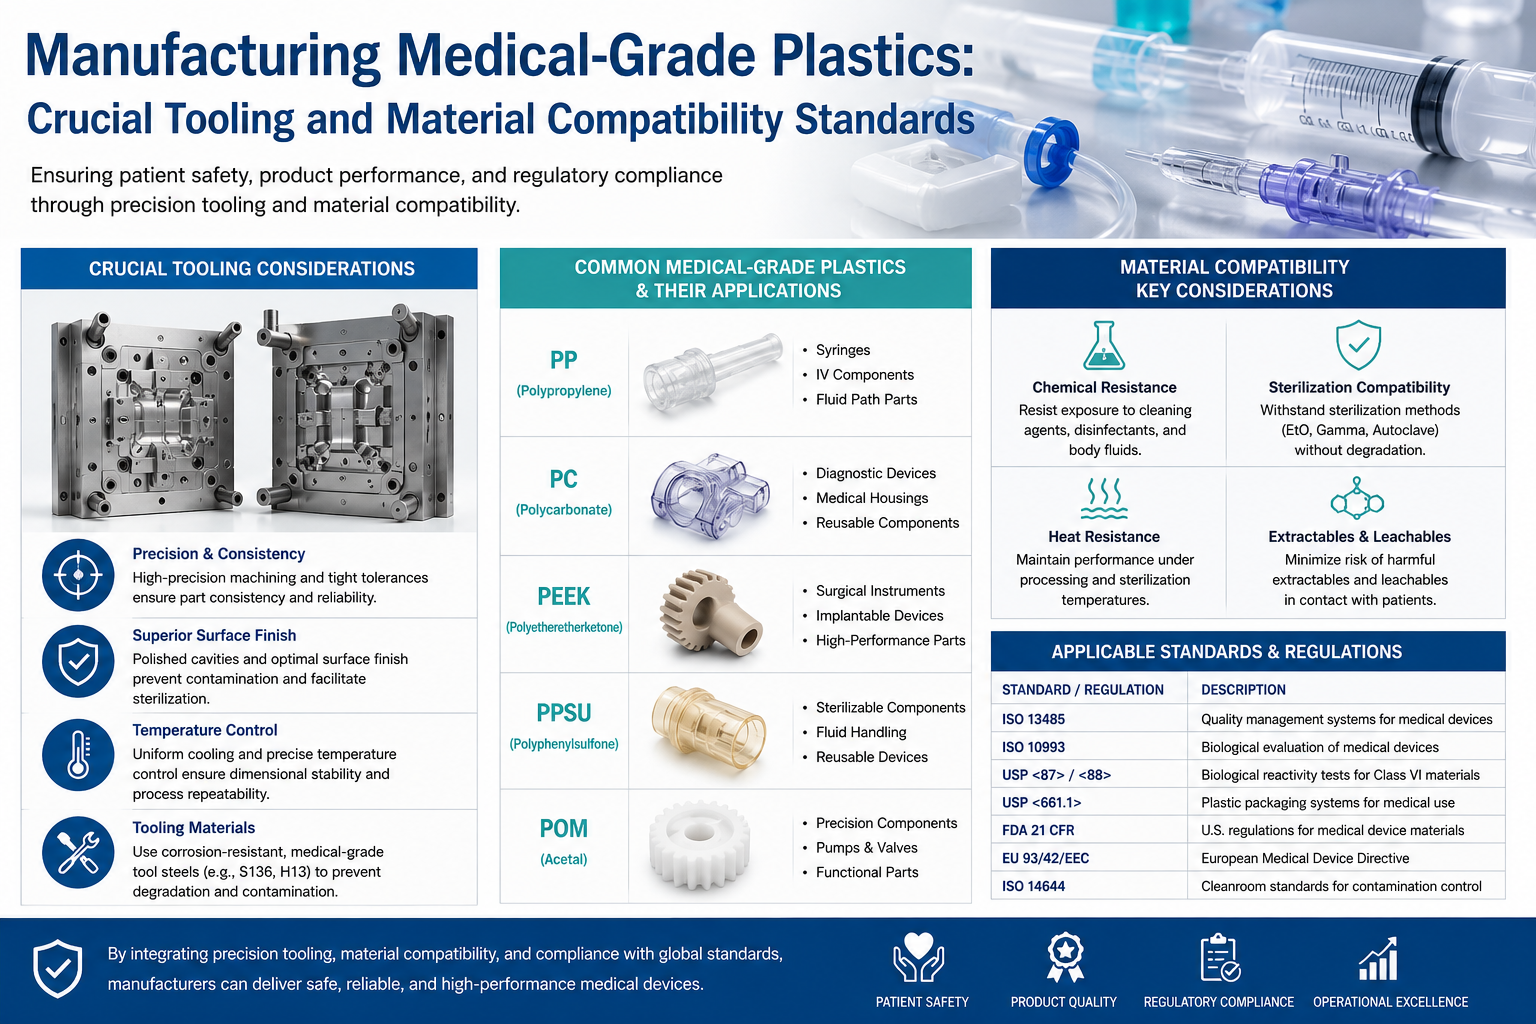
Verschiedene medizinische Harze weisen drastisch unterschiedliche Schrumpfungsraten, thermische Stabilitäten und optische Anforderungen auf. Die nachstehende Tabelle enthält die gängigsten medizinischen Kunststoffe sowie die entsprechenden Werkzeugkonstruktionsanforderungen.
| Material | Materialkennwerte | Wichtige Werkzeugkonstruktionsanforderungen | Typische Anwendungen |
| PP (medizinische Qualität) | EO-sterilisierbar, autoklavierbar, hohe Schrumpfung (1,6 %–2,2 %). | Gleichmäßige Wandstärke, ausreichender Einspritzdruck, dichte Kühlkanäle, erweiterte Entlüftung. | Spritzenkörper, Kolben, Infusionssets, Gehäuse für Verbrauchsmaterialien. |
| Pc (Polycarbonat) | Ultra-hohe Transparenz, hohe Schlagzähigkeit, autoklavierbar, hydrolyseempfindlich. | Spiegelglatt polierte Kavität, gründige Trocknung des Materials, Schrumpfungsvermeidung, hohe Entlüftung. | Gehäuse für chirurgische Instrumente, Dialysatoren, Blutentnahmeschalen. |
| COC / COP | Ultrahohe Transparenz, geringe Extrahierbarkeit, geringe Proteinbindung, hervorragende Biokompatibilität. | S136-Spiegelstahl, gestaltete Spritzgussform ohne Angussrest, keine Totwinkel, Scherungsoptimierter Heißkanal. | Mikrofluidik-Chips, medizinische optische Linsen, IVD-Testkits. |
| TPU (medizinische Qualität) | Flexibel, weicher Elastomer, hervorragende Dichtungseigenschaften, stark neigungsbereit zum Anhaften an der Form. | Erhöhte Entformungsneigung, Hochglanzpolitur, antihaftbeschichtete Oberflächen, ausgewogenes Auswerfen. | Katheterummantelungen, Dichtungsdichtungen, Unterdruckbirnen. |
| PPSU / PEEK | Beständig gegenüber wiederholter Dampfsterilisation bei 134 °C, hohe mechanische Festigkeit. | Hochtemperatur-Formstahl, Heißkanäle, verschleißfeste Einsätze. | Skalpellgriffe, Komponenten implantierbarer Geräte. |
| PVC (medizinisch weich) | Hochgradig korrosiv; zersetzt sich bei hohen Temperaturen unter Freisetzung von Chloridionen. | Muss aus rostfreiem Stahl (S136/NAK80) gefertigt werden; gewöhnlicher 718-Stahl ist strikt verboten. | IV-Schlauchanschlüsse, flexible Schlauchkomponenten. |
Zersetzung korrosiver Gase: Bei hohen Temperaturen setzen Materialien wie PVC und PC korrosive Gase frei, die Kavitäten von Spritzgussformen rasch angreifen. Vorverfestigte Kohlenstoffstähle sind strikt verboten.
Null-Toleranz für kosmetische Fehler: Bei transparenten Komponenten (COC, PC) führt bereits eine mikroskopisch kleine Kratzerstelle, ein Silberstreifen oder eine Schweissnaht zum sofortigen Ausschuss.
Sprühmittel zur Null-Formtrennung: Restliche chemische Substanzen können Arzneimittel oder biologische Proben kontaminieren. Formen müssen vollständig mit selbstentformbaren Strukturen ausgelegt werden.
Um Kontaminationen durch Metallionen zu vermeiden und eine lange Lebensdauer der Formen gegenüber korrosiven Gasen sicherzustellen, erfolgt die Materialauswahl für medizinische Formen gemäß strenger Konformitätsvorgaben.
S136 / STAVAX 420 Edelstahl (erste Wahl): Bietet außergewöhnlichen Widerstand gegen Säuren und Laugen, hervorragende Spiegel-Polierfähigkeit sowie Beständigkeit gegenüber Zersetzungsprodukten von Kunststoffen. Er kann elektropoliert werden und wird üblicherweise auf HRC 48–52 gehärtet. Dies ist der Goldstandard für optisch hochwertige medizinische Bauteile.
NAK80: Vorverfestigter Edelstahl. Ideal für Komponenten oder Teile mit mittlerer Transparenz oder für chemisches Texturieren. Eine Abschreckbehandlung ist nicht erforderlich.
Hochtemperatur-Materialien (PEEK/PPSU): Erfordert S136H in Kombination mit einer Oberflächennitrierung, um die Verschleißfestigkeit bei extremen Temperaturen zu verbessern.
Strengstens verboten: 718H, P20, 45#, Cr12MoV und gewöhnliche Kohlenstoffstähle. Diese Materialien korrodieren leicht bei Kontakt mit medizinischen Harzen. Die resultierende Rostbildung und Metallionenausfällung kontaminieren medizinische Flüssigkeiten und führen zum Fehlschlagen der GMP-Zertifizierung.
Formenbasisplatten: S50C-Basisstahl darf verwendet werden, vorausgesetzt, er niemals kommt mit der Kunststoffschmelze in Kontakt.
Bewegliche Komponenten: Schieber, Heber und Einlagen müssen aus rostfreiem Stahl S136 hergestellt werden.
Wasserkreisläufe: Alle Anschlüsse, Stopfen und Düsen für Kühlkanäle müssen aus Edelstahl der Güteklasse 304 oder 316 bestehen.
Elektropolieren (EP): Der höchste medizinische Standard. Es beseitigt mikroskopische Spalten und erzeugt eine makellos glatte Spiegelfläche, die Bakterienansammlung verhindert und eine einfache Reinigung ermöglicht.
Vakuum-Polieren: Vorbehalten für transparente optische Komponenten.
Nitrieren bei niedriger Temperatur: Verbessert die Verschleißfestigkeit, ohne dass es zu Verzug oder einer Verschlechterung der spiegelglatten Oberfläche kommt.
Verbotene Behandlungen: Standard-Elektroplattierung oder Hartverchromung (Risiko von Abblättern und Kontamination) sowie TD-Beschichtungen (Risiko von Ablösen von Beschichtungspartikeln).
Das Hauptziel besteht darin, Harzrückstände, schwarze Flecken und Materialausfällungen vollständig zu beseitigen.
Regeln für die Anschnittgestaltung: Punktförmige Anschnitte (Dreiplattenformen) oder Heißkanal-Ventilanschnitte werden für Spritzen, Blutprobenröhrchen und Testkits ausdrücklich bevorzugt, um keine Anschnittreste, keine Rückstände und kein Fädenziehen zu gewährleisten. Große Seitliche Anschnitte sind verboten, da das Entgraten mikroskopisch kleine Rückstände erzeugt, die ein erhebliches Kontaminationsrisiko darstellen.
Unterwassertore: Für transparente Teile verboten, da sie leicht stehendes Material einfangen, was zu silbernen Streifen oder schwarzen Flecken führt.
Heißkanalsysteme (zwingend erforderlich für hochwertige Medizinprodukte): Alle Heißkanalkomponenten müssen aus Edelstahl 316 gefertigt sein ( Kein Kupfer, kein Blei ).
Nur Ventiltore: Offene Düsen sind aufgrund des Fadenschiebens und der Gefahr von Kaltgutschlacken verboten. Ventiltore gewährleisten eine präzise Volumenkontrolle und saubere Abschaltungen.
Innenschliff: Die inneren Kanäle der Heißdüsen müssen spiegelblank geschliffen sein, um Kohlenstoffablagerungen zu verhindern.
Temperaturregler: Die Genauigkeit muss innerhalb von 1°C zur Vermeidung einer lokal begrenzten thermischen Degradation.
Konstruktionsmerkmale müssen Bakterienvermehrungsorte eliminieren und eine lückenlose Sterilisation ermöglichen.
Keine scharfen Ecken: Alle inneren Ecken müssen einen Radius von 0,5 mm aufweisen. Scharfe rechte Winkel sind dafür bekannt, Bakterien zu beherbergen, und führen zu einem Durchfall bei GMP-Audits.
Minimale Fügepassungen: Die Spielmaße bei ineinandergreifenden Einsätzen dürfen 0,005 mm betragen. Presspassungen werden gegenüber spielbehafteten Montagen bevorzugt, um das Einklemmen von Materialien zu verhindern.
Mikroskopische Glätte: Sowohl innere als auch äußere Produktflächen müssen elektropoliert werden, um Mikrorillen zu entfernen. Tiefe, schmale Nuten, die schwer zu reinigen oder zu sterilisieren sind, müssen vermieden werden.
Medizinische Teile erfordern extrem eng tolerierte Abmessungen. 0.02mm bis 0,05 mm ungleichmäßiges Abkühlen führt unmittelbar zu Verzug und Wanddickenabweichungen.
Nähe: Die Kühlkanäle sollten 10–15 mm vom Hohlraum entfernt positioniert und dicht sowohl um den Kern als auch um den Hohlraum herum angeordnet werden.
Schlanke Komponenten: Verwenden Sie für Spritzenkörper und Katheter spiralförmige Kühlkanäle oder Bubbler mit Leitblechen, um eine gleichmäßige Kernkühlung zu erreichen.
Material:Die Kanäle müssen innen poliert sein und mit Armaturen aus Edelstahl 316 ausgeführt werden, um Kalkablagerungen und Biofilmbildung zu verhindern.
Zonenregelung: Implementieren Sie unabhängige Temperaturkreisläufe für den Hohlraum, den Kern und das Heißkanalsystem.
Medizinische Harze zerfallen leicht bei hohen Einspritzgeschwindigkeiten. Eine unzureichende Entlüftung ist die häufigste Ursache für silberfarbene Streifen, Verbrennungsspuren und Mikrohohlräume.
Entlüftung entlang der Trennfläche: Entlüftungsschlitze sollten 5–8 mm breit und 0,008–0,015 mm tief sein und den gesamten Umfang des Hohlraums umschließen.
Zusätzliche Entlüftung: Fügen Sie Entlüftungseinsätze an der Basis von Rippen, in tiefen Hohlräumen und direkt gegenüber dem Anspritzpunkt hinzu. Nutzen Sie die Spielräume von Auswerferstiften und Hebevorrichtungen für eine zusätzliche Entlüftung.
Mehrstufige Entlüftung: Transparente COC-/PC-Teile erfordern spezielle Entlüftungseinsätze mit direkten Wegen zur Außenseite des Werkzeugs, um Kohlenstoffwanderung zu verhindern.
Ziel ist ein ausgewogenes Auswerfen ohne Stiftabdrücke, ohne Abplatzen und ohne Kratzer.
Stiftspezifikation: Auswerferstifte müssen aus rostfreiem Stahl S136 bestehen und spiegelblank poliert sein.
Abstreiferplatten: Für transparente kosmetische Komponenten (Testkits, Linsen) sind Auswerferplatten statt Stiften zu verwenden, um Auswerfermarkierungen vollständig zu vermeiden.
Engere Toleranzen: Der Spielraum zwischen Auswerferstift und Bohrung muss streng innerhalb von 0,003–0,005 mm gehalten werden. Größere Toleranzen führen zu Mikro-Flashings; verschmutzter Kunststoff ist ein schwerwiegender Fehler bei medizinischen Anwendungen.
Verunreinigungsverhütung: Geformte oder flache Auswerferstifte sind aufgrund des Gratrisikos untersagt. Zusätzlich sind Schmierfettauffänger/Stopptasten anzubringen, um ein Zurückprallen von Öl oder Staub in den Formhohlraum zu verhindern.
Auswahl des Materials: Schlitten und Heber müssen aus rostfreiem Stahl S136 bestehen. Verschleißplatten müssen aus kupferfreien, selbstschmierenden Materialien bestehen (Gelbmesing ist aufgrund des Risikos der Ausfällung von Kupferionen verboten).
Staubminderung: Schlitten müssen Staubfangrillen an den Halteblöcken aufweisen, um Staub aus der Reinraumumgebung vom Formbereich fernzuhalten.
Schmierung: Bewegliche Komponenten müssen ausschließlich mit lebensmittel- oder medizinisch zugelassenem synthetischem Hochtemperaturfett geschmiert werden. Standardindustriefette setzen Gase frei und kontaminieren die Teile.
Reinraum-Führung: Führungsbolzen und Führungsbuchsen müssen aus rostfreiem Stahl bestehen und vollständig kupferfrei sein.
Präzise Neuausrichtung: Seitliche Verriegelungen oder Konusverriegelungen müssen integriert werden, um eine Wiederholgenauigkeit beim Schließen der Form von 0,01mm zu gewährleisten und jegliche Trennfugen-Unstimmigkeit oder Gratbildung zu verhindern.
Staubkappen: Führungsbuchsen sollten mit Staubdeckeln ausgestattet sein, um Reinraum-Partikel abzuschirmen.
Die medizinische Spritzgussverarbeitung erfolgt typischerweise in Reinräumen der Klasse 10.000 (ISO 7) oder Klasse 100.000 (ISO 8). Die Spritzgussform selbst darf keine Partikel freisetzen.
Rahmen-Dichtungen: Installieren Sie staubabscheidende Nuten und Gummidichtungen entlang des äußeren Umfangs der Trennfläche der Spritzgussform.
Gehäuse: Bringen Sie schützende Staubhauben über den Auswerferplatten und der Außenseite der Schiebermechanismen an.
Medizinische Dichtungen: Alle Wasserkreislauf-Dichtungen müssen medizinisch zugelassene Silikon-O-Ringe verwenden, um das chemische Auslaugen zu verhindern, das bei Standard-Nitrilkautschuk häufig auftritt.
Versenkte Befestigungselemente: Alle Schrauben an der Außenseite der Spritzgussform müssen vollständig versenkt und bündig sein. Freiliegende Aussparungen oder tiefe Schraubenlöcher wirken als Staubfallen und sind strengstens untersagt.
 Aktuelle Nachrichten
 EN





