
Il settore dei dispositivi medici opera secondo alcuni dei controlli qualità più rigorosi al mondo. Nel caso della produzione di componenti medici mediante stampaggio a iniezione—come siringhe, chip microfluidici e strumenti chirurgici—non è ammesso alcun margine di errore.
Un ciclo produttivo di successo richiede una perfetta sinergia tra resine per uso medico e progettazione avanzata degli stampi. Questa guida illustra i materiali grezzi essenziali, i protocolli per la selezione dell'acciaio e le otto specifiche critiche del sistema dello stampo necessarie per superare con esito positivo gli audit rigorosi delle Buone Pratiche di Produzione (GMP).
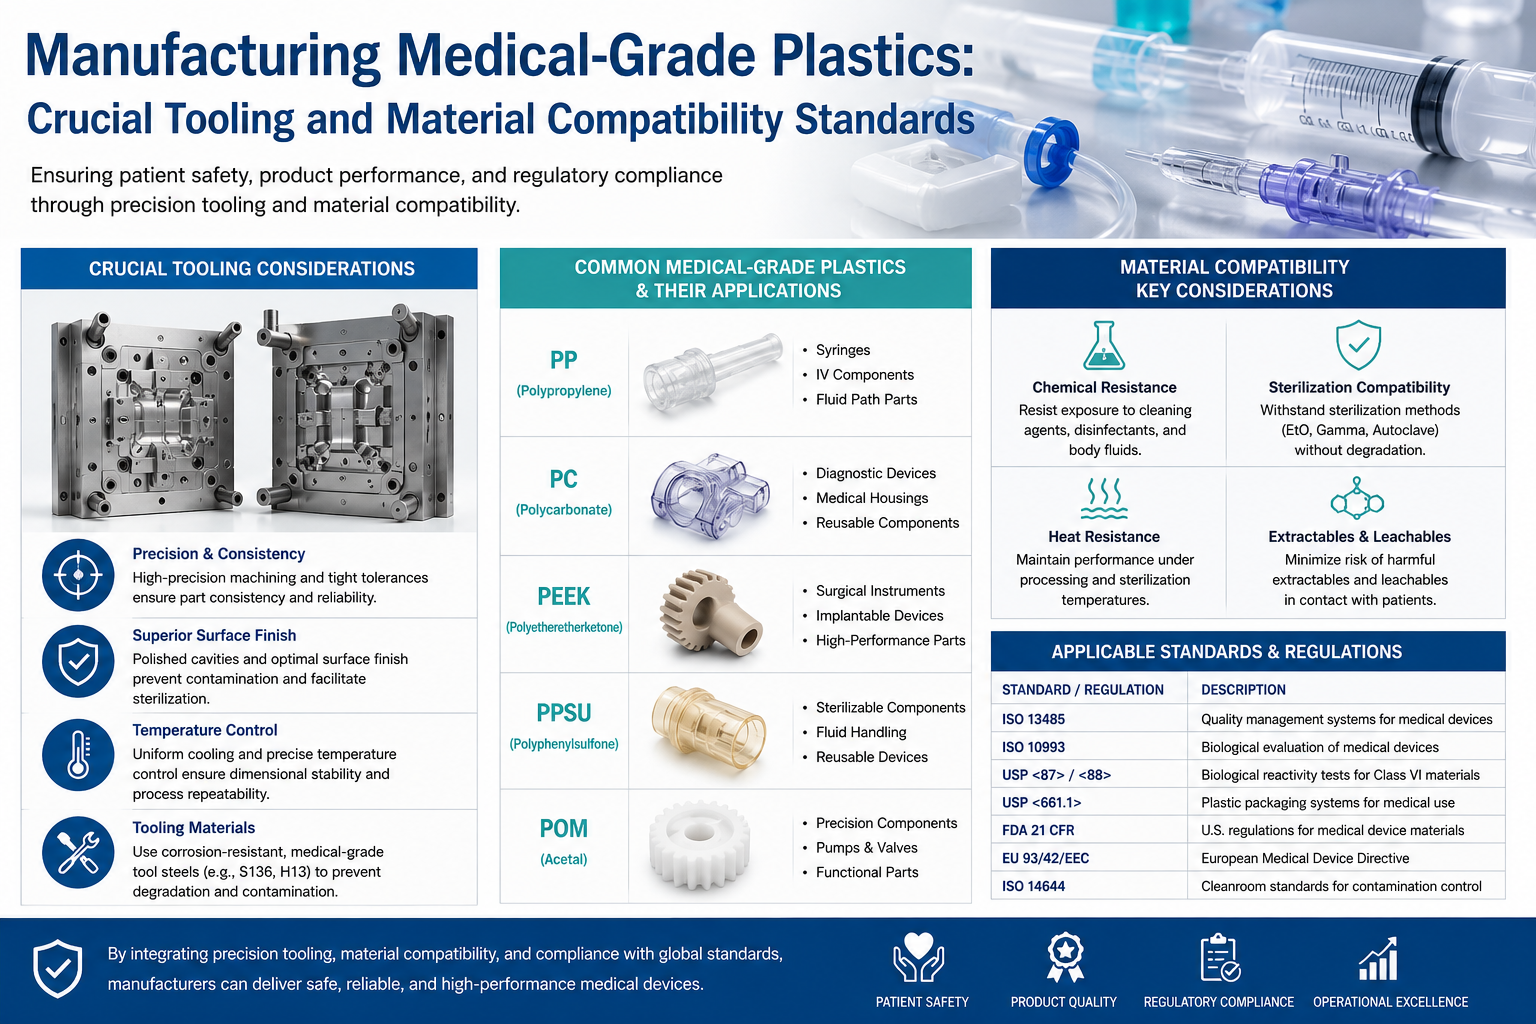
Diverse resine mediche presentano ritiri, stabilità termica e requisiti ottici drasticamente diversi. La tabella seguente elenca i principali polimeri medici e i relativi requisiti di progettazione degli stampi.
| Materiale | Caratteristiche del materiale | Requisiti chiave per la progettazione degli stampi | Applicazioni tipiche |
| PP (grado medico) | Sterilizzabile con ossido di etilene (EO), resistente all'autoclave, elevato ritiro (1,6%–2,2%). | Spessore uniforme della parete, pressione di imballaggio sufficiente, canali di raffreddamento densi, ventilazione ampliata. | Corpi delle siringhe, pistoni, set per infusione endovenosa (IV), involucri per dispositivi monouso. |
| Pc (policarbonato) | Trasparenza ultra-elevata, elevata resistenza agli urti, sterilizzabile in autoclave, soggetto ad idrolisi. | Cavità lucidata a specchio, essiccazione completa del materiale, prevenzione del ritiro, ventilazione elevata. | Involucri per strumenti chirurgici, dializzatori, coppette per prelievo del sangue. |
| COC / COP | Trasparenza ultra-elevata, basso contenuto di estratti, bassa legatura proteica, eccellente biocompatibilità. | Acciaio S136 lucidato a specchio, design privo di tracce di gate, assenza di angoli morti, sistema di iniezione a canale caldo a bassa sollecitazione. | Chip microfluidici, lenti ottiche mediche, kit diagnostici in vitro (IVD). |
| TPU (grado medico) | Elastomero flessibile e morbido, ottima tenuta stagna, fortemente soggetto ad aderenza dello stampo. | Angoli di sformo aumentati, lucidatura elevata, trattamenti superficiali antistick, espulsione bilanciata. | Guaine per cateteri, guarnizioni di tenuta, bulbi per pressione negativa. |
| PPSU / PEEK | Resiste a ripetute sterilizzazioni a vapore a 134 °C, elevata resistenza meccanica. | Acciaio per stampi ad alta temperatura, canali termici, inserti resistenti all'usura. | Manici per bisturi, componenti per dispositivi impiantabili. |
| PVC (medicale morbido) | Altamente corrosivo; si decompone rilasciando ioni cloruro ad alte temperature. | È obbligatorio utilizzare acciaio inossidabile (S136/NAK80); è strettamente vietato l'uso di acciaio 718 standard. | Connettori per tubi IV, componenti per tubazioni flessibili. |
Decomposizione di gas corrosivi: A temperature elevate, materiali come il PVC e il PC rilasciano gas corrosivi che provocano rapidamente la ruggine sulle cavità degli stampi. Gli acciai al carbonio pre-temprati sono rigorosamente vietati.
Tolleranza zero per difetti estetici: Per componenti trasparenti (COC, PC), anche un graffio microscopico, una striatura argentata o una linea di saldatura comportano immediatamente lo scarto del pezzo.
Zero utilizzo di spray distaccanti per stampi: Agenti chimici residui possono contaminare farmaci o campioni biologici. Gli stampi devono essere progettati con strutture di estrazione automatica al 100%.
Per prevenire la contaminazione da ioni metallici e garantire la longevità dello stampo contro i gas corrosivi, la selezione dei materiali per gli stampi medici segue rigorose regole di conformità.
Acciaio inossidabile S136 / STAVAX 420 (scelta privilegiata): Offre un’eccezionale resistenza alla corrosione acida/alcalina, eccellenti capacità di lucidatura speculare e resistenza ai gas derivanti dalla decomposizione della plastica. Può essere sottoposto a elettrolucidatura ed è generalmente temprato a HRC 48–52 . Questo è lo standard aureo per componenti medici di qualità ottica.
NAK80: Acciaio inossidabile pre-temprato. Ideale per componenti di media trasparenza o per parti che richiedono una texture chimica. Non richiede tempra.
Materiali ad alta temperatura (PEEK/PPSU): Richiede l’utilizzo di S136H abbinato a nitrurazione superficiale per migliorare la resistenza all’usura alle temperature estreme.
Strettamente proibiti: 718H, P20, 45#, Cr12MoV e acciai al carbonio ordinari. Questi materiali si corrodono facilmente a contatto con resine mediche. La ruggine risultante e la precipitazione di ioni metallici contamineranno i fluidi medici e non soddisferanno i requisiti delle certificazioni GMP.
Piastre di base dello stampo: Può essere utilizzato l'acciaio di base S50C, purché mai entri in contatto con il materiale fuso plastico.
Componenti mobili: Guide, sollevatori e inserti devono essere realizzati in acciaio inossidabile S136.
Canali di raffreddamento: Tutti i connettori, i tappi e le ugelli dei canali di raffreddamento devono essere realizzati in acciaio inossidabile grado 304 o 316.
Elettrolucidatura (EP): Lo standard medico più elevato. Elimina le microcrepe, creando una finitura speculare perfettamente liscia che impedisce l’accumulo di batteri e ne consente una facile pulizia.
Lucidatura sotto vuoto: Riservata ai componenti ottici trasparenti.
Nitrurazione a bassa temperatura: Migliora la resistenza all’usura senza deformazioni o degrado della finitura lucidata a specchio.
Trattamenti vietati: Elettrodeposizione standard o cromatura dura (rischio di scheggiatura e contaminazione) e rivestimenti TD (rischio di distacco di particelle del rivestimento).
L'obiettivo principale è eliminare completamente i residui di resina, le macchie nere e la precipitazione del materiale.
Regole per la progettazione delle bocche di immissione: Le bocche di immissione puntiformi (stampi a tre piani) o i canali di scorrimento riscaldati con valvole sono fortemente preferiti per siringhe, provette per sangue e kit diagnostici, al fine di garantire assenza totale di tracce della bocca di immissione, assenza di residui e assenza di filamenti . Le grandi bocche laterali sono vietate poiché la loro rimozione genera micro-residui che comportano un grave rischio di contaminazione.
Bocche di immissione sommerse: Vietate per componenti trasparenti, in quanto tendono facilmente a intrappolare materiale stagnante, causando striature argentee o macchie nere.
Sistemi a canale di scorrimento riscaldato (obbligatori per dispositivi medici di alta gamma): Tutti i componenti del sistema a canale di scorrimento riscaldato devono essere realizzati in acciaio inossidabile 316 ( Nessun rame, nessun piombo ).
Solo valvole di chiusura: È vietato l'uso di ugelli aperti a causa dei rischi di filamenti e di tappi freddi. Le valvole di chiusura garantiscono un controllo preciso del volume e una chiusura pulita.
Lucidatura interna: I canali interni degli ugelli caldi devono essere lucidati a specchio per prevenire l'accumulo di carbonio.
Controllo della temperatura: L'accuratezza deve essere entro 1°C per prevenire il degrado termico localizzato.
Le strutture progettuali devono eliminare i focolai di proliferazione batterica e consentire una sterilizzazione perfetta.
Nessun angolo acuto: Tutti gli angoli interni devono avere un raggio di 0,5 mm . Gli angoli retti acuti sono notoriamente favorevoli alla proliferazione batterica e non supereranno le ispezioni GMP.
Interferenze minime tra le parti accoppiate: I giochi tra inserti interconnessi devono essere di 0.005mm . Si preferiscono i giochi di interferenza rispetto a quelli con gioco per evitare l’intrappolamento di materiale.
Lisciatura microscopica: Sia le superfici interne sia quelle esterne dei prodotti devono essere sottoposte a elettrolucidatura per rimuovere le microscanalature. Devono essere evitate scanalature profonde e strette, difficili da pulire o sterilizzare.
I componenti medici richiedono tolleranze dimensionali estremamente stringenti 0,02 mm a 0,05 mm . Un raffreddamento non uniforme causa deformazioni immediate e deviazioni nello spessore delle pareti.
Prossimità: I canali di raffreddamento devono essere posizionati a una distanza di 10–15 mm dalla cavità, avvolgendo densamente sia il nucleo che la cavità.
Componenti snelli: Per i barili delle siringhe e i cateteri, utilizzare canali di raffreddamento a spirale o dispositivi di raffreddamento a bolle (bubblers) con deflettori per ottenere un raffreddamento uniforme del nucleo.
Materiale: I canali devono presentare interni lucidati e utilizzare connettori in acciaio inossidabile 316 per prevenire la formazione di calcare e biofilm.
Regolazione zonale: Implementare circuiti di temperatura indipendenti per la cavità, il nucleo e il sistema di canali caldi.
Le resine mediche si degradano facilmente a elevate velocità di iniezione. Uno sfiato inadeguato è la causa principale delle striature argentate, delle bruciature e dei microvuoti.
Sfiato sulla linea di divisione: Le fessure di sfiato devono avere una larghezza di 5–8 mm e una profondità di 0,008–0,015 mm, circondando l’intero perimetro della cavità.
Ventilazione ausiliaria: Aggiungere inserti di ventilazione alla base delle nervature, nelle cavità profonde e direttamente opposti al punto di immissione. Utilizzare i giochi presenti tra perni di espulsione e sollevatori per una ventilazione supplementare.
Ventilazione a più stadi: I componenti trasparenti in COC/PC richiedono inserti di ventilazione specializzati con percorsi diretti verso l'esterno dello stampo per prevenire la migrazione del carbonio.
L'obiettivo è un’espulsione bilanciata, priva di segni lasciati dai perni, di distacchi e di graffi.
Specifiche dei perni: I perni di espulsione devono essere realizzati in acciaio inossidabile S136, lucidati a specchio.
Piastre di estrazione: Per componenti estetici trasparenti (kit diagnostici, lenti), utilizzare lastre di estrazione anziché perni per eliminare completamente i segni di espulsione.
Tolleranze strette: Il gioco tra il perno di espulsione e il foro deve essere controllato con precisione entro 0,003–0,005 mm qualsiasi larghezza maggiore causa micro-flash; i residui di plastica flashati costituiscono un difetto fatale nelle applicazioni mediche.
Prevenzione della contaminazione: Sono vietati i perni di espulsione sagomati o piatti a causa del rischio di bave. Inoltre, aggiungere raccoglitori di grasso/pulsanti di arresto per impedire che olio o polvere rimbalzino nella cavità dello stampo.
Scelta del materiale: Gli sliders e i lifters devono essere realizzati in acciaio inossidabile S136. Le placche d’usura devono utilizzare materiali autolubrificanti privi di rame (è vietato l’ottone giallo a causa del rischio di precipitazione di ioni rame).
Mitigazione della polvere: Gli sliders devono includere scanalature di raccolta polvere sui blocchi di ritenzione per mantenere la polvere ambientale delle cleanroom fuori dall’area di stampaggio.
Lubrificazione: I componenti mobili devono utilizzare esclusivamente grasso sintetico ad alta temperatura di grado alimentare o medico. Il grasso industriale standard rilascerà gas e contaminerà i pezzi.
Guida in ambiente controllato: I perni di guida e i supporti di guida devono essere in acciaio inossidabile e completamente privi di rame.
Riallineamento di precisione: Incorporare blocchi laterali o blocchi coniciti per garantire una ripetibilità di richiusura dello stampo pari a 0,01mm , evitando qualsiasi disallineamento della linea di separazione o formazione di bave.
Coperchi antipolvere: I supporti di guida devono essere dotati di coperture antipolvere per isolare le particelle presenti nell'ambiente controllato.
La stampaggio ad iniezione per applicazioni mediche avviene tipicamente in ambienti controllati di classe 10.000 (ISO 7) o classe 100.000 (ISO 8). Lo stampo stesso non deve introdurre particelle.
Sigilli perimetrali: Installare scanalature per la raccolta della polvere e guarnizioni in gomma lungo il perimetro esterno della linea di divisione dello stampo.
Involucri: Aggiungere coperture protettive antipolvere sulle piastre di espulsione e sulla parte esterna dei meccanismi a slitta.
Guarnizioni mediche: Tutte le guarnizioni delle tubazioni dell’acqua devono essere anelli a sezione circolare in silicone per uso medico, per prevenire il rilascio di sostanze chimiche, fenomeno comune con i normali anelli in gomma nitrilica.
Viti a testa cilindrica svasata: Tutte le viti sulla parte esterna dello stampo devono essere perfettamente svasate e a filo. Tasche scoperte o fori profondi per le viti fungono da trappole per la polvere e sono rigorosamente vietati.
 Notizie in primo piano
2026-01-26
2026-01-20
2026-01-16
 EN






