

Le secteur des dispositifs médicaux est soumis à certaines des contrôles qualité les plus stricts au monde. En ce qui concerne le moulage par injection de composants médicaux — tels que les seringues, les puces microfluidiques et les instruments chirurgicaux — la marge d’erreur est nulle.
Une série de production réussie exige une synergie parfaite entre les résines de qualité médicale et la conception avancée des moules. Ce guide décrit en détail les matières premières essentielles, les protocoles de sélection des aciers ainsi que les huit spécifications critiques du système de moule nécessaires pour réussir les audits rigoureux des Bonnes Pratiques de Fabrication (GMP).
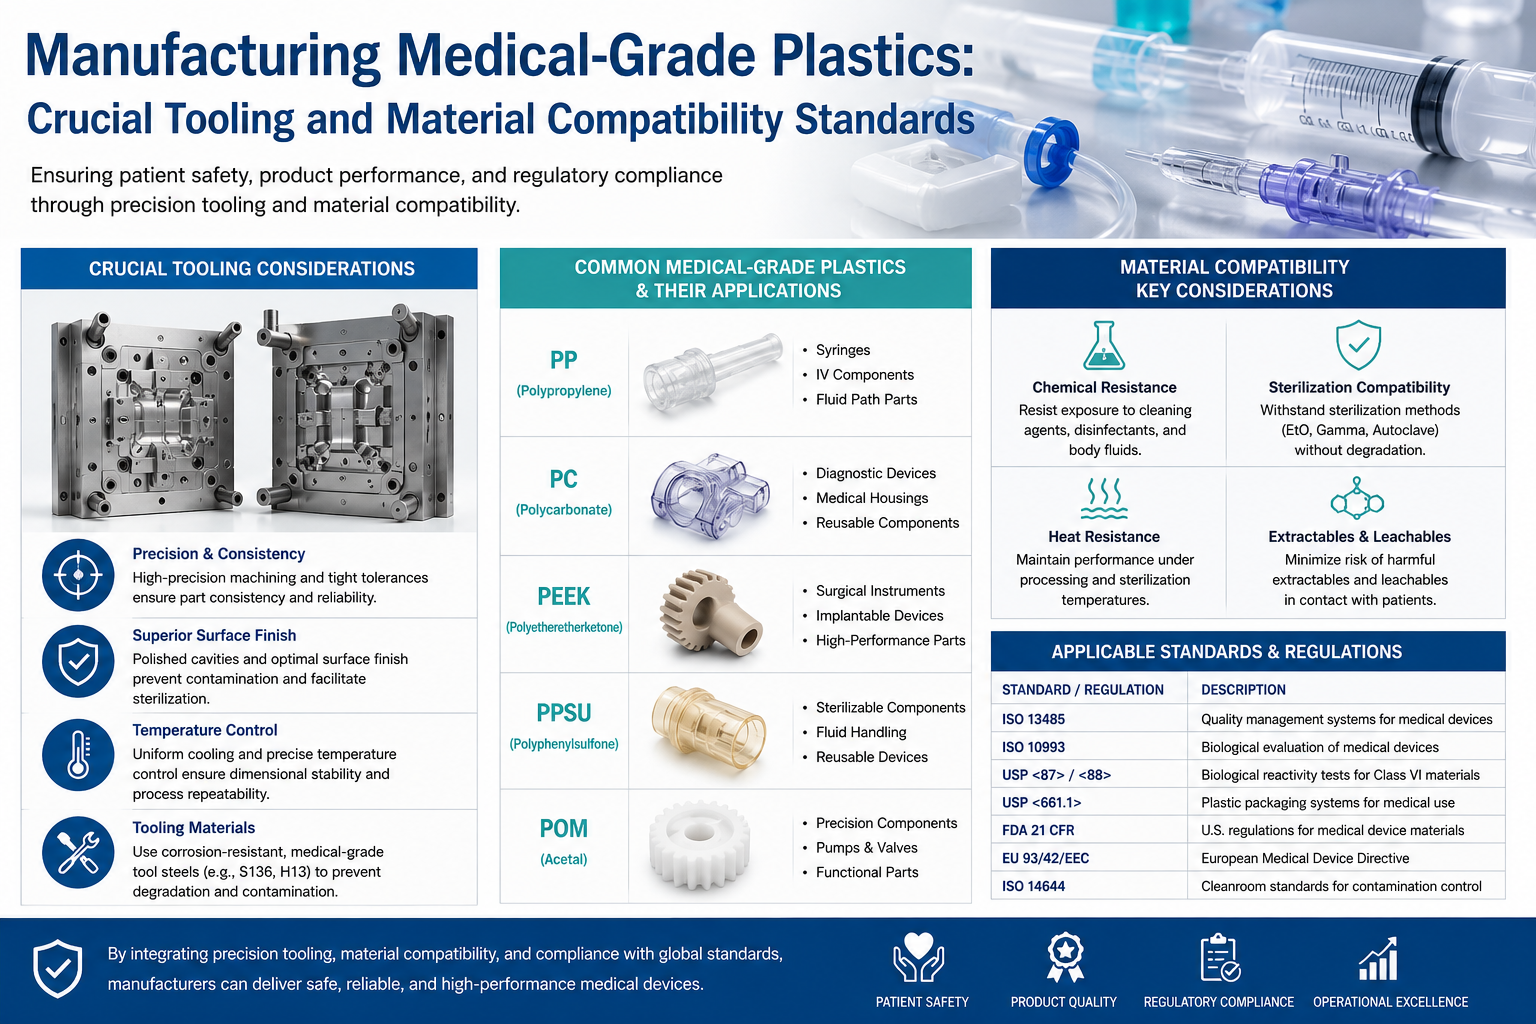
Différentes résines médicales présentent des retraits, des stabilités thermiques et des exigences optiques très variables. Le tableau ci-dessous détaille les plastiques médicaux courants ainsi que les exigences correspondantes en matière de conception des moules.
| Matériau | Caractéristiques du matériau | Exigences clés en matière de conception des moules | Applications typiques |
| PP (grade médical) | Stérilisable à l’oxyde d’éthylène (EO), résistant à l’autoclave, fort retrait (1,6 % à 2,2 %). | Épaisseur de paroi uniforme, pression de compactage suffisante, canaux de refroidissement denses, évacuation élargie. | Corps de seringues, pistons, sets pour perfusion intraveineuse (IV), boîtiers jetables. |
| PC (Polycarbonate) | Transparence ultra-élevée, résistance aux chocs élevée, stérilisable à l’autoclave, sensible à l’hydrolyse. | Cavité polie miroir, séchage complet du matériau, prévention du retrait, évacuation renforcée. | Boîtiers d’instruments chirurgicaux, dialyseurs, cups de prélèvement sanguin. |
| COC / COP | Ultra-haute transparence, faibles extractibles, faible liaison aux protéines, excellente biocompatibilité. | Acier miroir S136, conception sans marques de joint, zéros angles morts, système de canal chaud à faible cisaillement. | Puces microfluidiques, lentilles optiques médicales, kits de diagnostic in vitro (IVD). |
| TPU (grade médical) | Flexible, élastomère souple, excellente étanchéité, très sensible à l’adhérence au moule. | Angles de dépouille accrus, polissage élevé, traitements de surface anti-adhérents, éjection équilibrée. | Gaines de cathéter, joints d’étanchéité, ampoules sous pression négative. |
| PPSU / PEEK | Résiste à la stérilisation répétée à la vapeur à 134 °C, haute résistance mécanique. | Acier à moules à haute température, canaux chauds, inserts résistants à l’usure. | Manches de scalpel, composants d'appareils implantables. |
| PVC (souple médical) | Très corrosif ; se décompose pour libérer des ions chlorure à haute température. | Doit utiliser de l'acier inoxydable (S136/NAK80) ; l'acier 718 ordinaire est strictement interdit. | Raccords de tube IV, composants de tubes flexibles. |
Décomposition de gaz corrosifs : À haute température, des matériaux tels que le PVC et le PC libèrent des gaz corrosifs qui provoquent une corrosion rapide des cavités du moule. Les aciers au carbone prétrempés sont strictement interdits.
Zéro tolérance aux défauts cosmétiques : Pour les composants transparents (COC, PC), même une rayure microscopique, une traînée argentée ou une ligne de soudure entraîne un rejet immédiat.
Spray de démoulage zéro moule : Les agents chimiques résiduels peuvent contaminer les médicaments ou les échantillons biologiques. Les moules doivent être conçus avec des structures de démoulage intégral (100 % auto-démoulantes).
Afin d'éviter toute contamination par des ions métalliques et d'assurer la longévité du moule face aux gaz corrosifs, le choix des matériaux pour les moules médicaux suit des règles strictes de conformité.
Acier inoxydable S136 / STAVAX 420 (choix privilégié) : Offre une résistance exceptionnelle à la corrosion acide/alcaline, d'excellentes propriétés de polissage miroir et une résistance aux gaz issus de la décomposition des plastiques. Il peut être électropolii et est généralement trempé à HRC 48–52 . Il s'agit de la référence absolue pour les pièces médicales de qualité optique.
NAK80 : Acier inoxydable prétrempé. Idéal pour les composants ou pièces nécessitant une transparence moyenne ou un texturage chimique. Aucune trempe requise.
Matériaux haute température (PEEK/PPSU) : Nécessite l’acier S136H combiné à une nitruration de surface afin d’améliorer la résistance à l’usure à des températures extrêmes.
Strictement interdits : 718H, P20, 45#, Cr12MoV et aciers au carbone ordinaires. Ces matériaux sont facilement corrodés lorsqu’ils sont exposés à des résines médicales. La rouille ainsi formée et la précipitation d’ions métalliques contamineront les fluides médicaux et entraîneront un échec des certifications BPF.
Plaques de support de moule : L’acier de base S50C peut être utilisé, à condition qu’il jamais soit en contact avec la fonte plastique.
Les composants mobiles : Les glissières, les poussoirs et les inserts doivent être fabriqués en acier inoxydable S136.
Lignes d’eau : Tous les raccords, bouchons et buses des circuits de refroidissement doivent être fabriqués en acier inoxydable de grade 304 ou 316.
Électropolissage (EP) : La norme médicale la plus exigeante. Il élimine les micro-crevasses, créant une finition miroir parfaitement lisse qui empêche l’accumulation de bactéries et permet un nettoyage facile.
Polissage sous vide : Réservé aux composants optiques transparents.
Nitruration à basse température : Améliore la résistance à l’usure sans provoquer de déformation ni dégrader la finition polie miroir.
Traitements interdits : Plaquage électrolytique ou plaquage au chrome dur standard (risque d’écaillage et de contamination) et revêtements TD (risque d’arrachement de particules du revêtement).
L’objectif principal est d’éliminer les résidus de résine, les taches noires et la précipitation du matériau.
Règles de conception des goulottes : Les goulottes ponctuelles (moules à trois plaques) ou les systèmes de canaux chauffants à goulotte à valve sont fortement recommandés pour les seringues, les tubes à prélèvement sanguin et les trousses de tests afin de garantir l’absence totale de vestige de gorge, l’absence totale de débris et l’absence totale de filaments . Les grandes goulottes latérales sont interdites, car leur découpage génère des micro-débris qui présentent un risque de contamination sévère.
Goulottes submergées : Interdit pour les pièces transparentes, car elles retiennent facilement des matériaux stagnants, provoquant des stries argentées ou des taches noires.
Systèmes de distributeurs chauffants (obligatoires pour les dispositifs médicaux haut de gamme) : Tous les composants du distributeur chauffant doivent être fabriqués en acier inoxydable 316 ( Zéro cuivre, zéro plomb ).
Uniquement des buses à tige mobile : Les buses ouvertes sont interdites en raison des risques de filaments et de bouchons froids. Les buses à tige mobile assurent un contrôle précis du volume et une fermeture nette.
Polissage interne : Les canaux internes des buses chauffantes doivent être polis miroir afin d’éviter l’accumulation de carbone.
Contrôle de température : La précision doit être comprise dans une tolérance de 1°C afin d’éviter une dégradation thermique localisée.
Les structures de conception doivent éliminer les zones propices à la prolifération bactérienne et permettre une stérilisation parfaite.
Pas d’angles vifs : Tous les angles internes doivent présenter un rayon de 0,5 mm . Les angles droits aigus sont notoirement propices à l’accumulation de bactéries et entraîneront un échec lors des audits BPF.
Joints d’assemblage minimaux : Les jeux entre pièces imbriquées doivent être de 0,005 mm . Les ajustements avec serrage (ajustements par interférence) sont privilégiés par rapport aux assemblages avec jeu afin d’éviter l’emprisonnement de matériau.
Lissage microscopique : Les surfaces internes et externes du produit doivent toutes être électropolies afin d’éliminer les micro-rainures. Il convient d’éviter les fentes profondes et étroites, difficiles à nettoyer ou à stériliser.
Les pièces médicales exigent des tolérances dimensionnelles extrêmement serrées 0,02 mm à 0.05mm un refroidissement inhomogène provoque immédiatement une déformation et des écarts d’épaisseur de paroi.
Proximité : Les canaux de refroidissement doivent être positionnés à 10–15 mm de la cavité, en les enroulant de façon dense autour à la fois du noyau et de la cavité.
Composants allongés : Pour les corps de seringues et les cathéters, utilisez des canaux de refroidissement en spirale ou des diffuseurs avec déflecteurs afin d’assurer un refroidissement uniforme du noyau.
Matériau : Les canaux doivent présenter des surfaces intérieures polies et utiliser des raccords en acier inoxydable 316 afin d’empêcher la formation de tartre et de biofilm.
Régulation par zones : Mettez en place des circuits de température indépendants pour la cavité, le noyau et le système de distributeur chauffé.
Les résines médicales se dégradent facilement à des vitesses d’injection élevées. Un mauvais évacuation des gaz est la cause principale des stries argentées, des brûlures et des micro-vides.
Évacuation au niveau de la ligne de parting : Les fentes d’évacuation doivent avoir une largeur de 5 à 8 mm et une profondeur de 0,008 à 0,015 mm, et entourer l’ensemble du périmètre de la cavité.
Évacuation auxiliaire : Ajoutez des inserts d’évacuation à la base des nervures, dans les cavités profondes et directement en face de la pointe d’injection. Utilisez les jeux existants entre les broches d’éjection et les extracteurs comme moyen complémentaire d’évacuation.
Évacuation à plusieurs étapes : Les pièces transparentes en COC/PC nécessitent des inserts d’évacuation spécialisés avec des chemins directs vers l’extérieur du moule afin d’empêcher la migration du carbone.
L’objectif est une éjection équilibrée, sans marques de broche, sans écaillage et sans rayures.
Spécifications des broches : Les éjecteurs doivent être en acier inoxydable S136, poli miroir.
Plaques d'éjection : Pour les composants cosmétiques transparents (kits de test, lentilles), utilisez des plaques d’éjection plutôt que des éjecteurs afin d’éliminer totalement les marques d’éjection.
Tolérances étroites : Le jeu entre l’éjecteur et le trou doit être strictement contrôlé dans la plage de 0,003 à 0,005 mm . Tout jeu supérieur provoque un micro-bavurage ; les débris de plastique bavés constituent un défaut critique dans les applications médicales.
Prévention de la contamination : Les éjecteurs profilés ou plats sont interdits en raison des risques de bavures. En outre, ajoutez des collecteurs de graisse / butées pour empêcher l’huile ou la poussière de rebondir dans la cavité du moule.
Choix des matériaux : Les glissières et les extracteurs doivent être en acier inoxydable S136. Les plaques d’usure doivent être fabriquées dans des matériaux autolubrifiants sans cuivre (le laiton jaune est interdit en raison des risques de précipitation d’ions cuivre).
Atténuation des poussières : Les glissières doivent comporter des rainures de collecte des poussières sur les blocs de retenue afin d’empêcher la pénétration des poussières ambiantes de la salle propre dans la zone de moulage.
Lubrification : Les composants mobiles doivent utiliser exclusivement une graisse synthétique haute température, conforme aux normes alimentaires ou médicales. La graisse industrielle standard dégagerait des gaz et contaminerait les pièces.
Guidage en salle propre : Les axes de centrage et les douilles de guidage doivent être en acier inoxydable et totalement exempts de cuivre.
Réalignement de précision : Intégrer des verrous latéraux ou des verrous coniques afin de garantir une répétabilité de fermeture du moule de 0,01 mm , évitant ainsi tout défaut d’alignement de la ligne de joint ou toute bavure.
Capuchons anti-poussière : Les douilles de guidage doivent être équipées de couvercles anti-poussière afin d’isoler les particules présentes dans les salles propres.
Le moulage par injection médical s’effectue généralement dans des salles propres de classe 10 000 (ISO 7) ou de classe 100 000 (ISO 8). Le moule lui-même ne doit pas générer de particules.
Joints périphériques : Installer des rainures de collecte des poussières et des joints en caoutchouc le long du périmètre extérieur de la ligne de parting du moule.
Housses : Ajouter des capots protecteurs anti-poussière sur les plaques d’éjection et à l’extérieur des mécanismes de glissières.
Joints médicaux : Tous les joints des circuits d’eau doivent utiliser des joints toriques en silicone de qualité médicale afin d’éviter le lessivage chimique, fréquent avec les joints en caoutchouc nitrile standard.
Fixations à tête fraisée : Toutes les vis situées à l’extérieur du moule doivent être parfaitement fraisées et affleurantes. Les alvéoles exposées ou les trous profonds pour vis constituent des pièges à poussière et sont strictement interdits.
 Actualités chaudes
 EN





