
Medicinteknikbranschen opererar under några av världens strängaste kvalitetskontroller. När det gäller injektionsmolding av medicinska komponenter – till exempel sprutor, mikrofluidiska chip och kirurgiska instrument – finns det ingen marginal för fel.
En framgångsrik produktionskör kräver en perfekt samverkan mellan medicinska resiner och avancerad formdesign. Den här guiden går igenom de väsentliga råmaterialen, stålvalsprotokollen och de åtta kritiska formsystemspecifikationerna som krävs för att klara strikta granskningar enligt Good Manufacturing Practice (GMP).
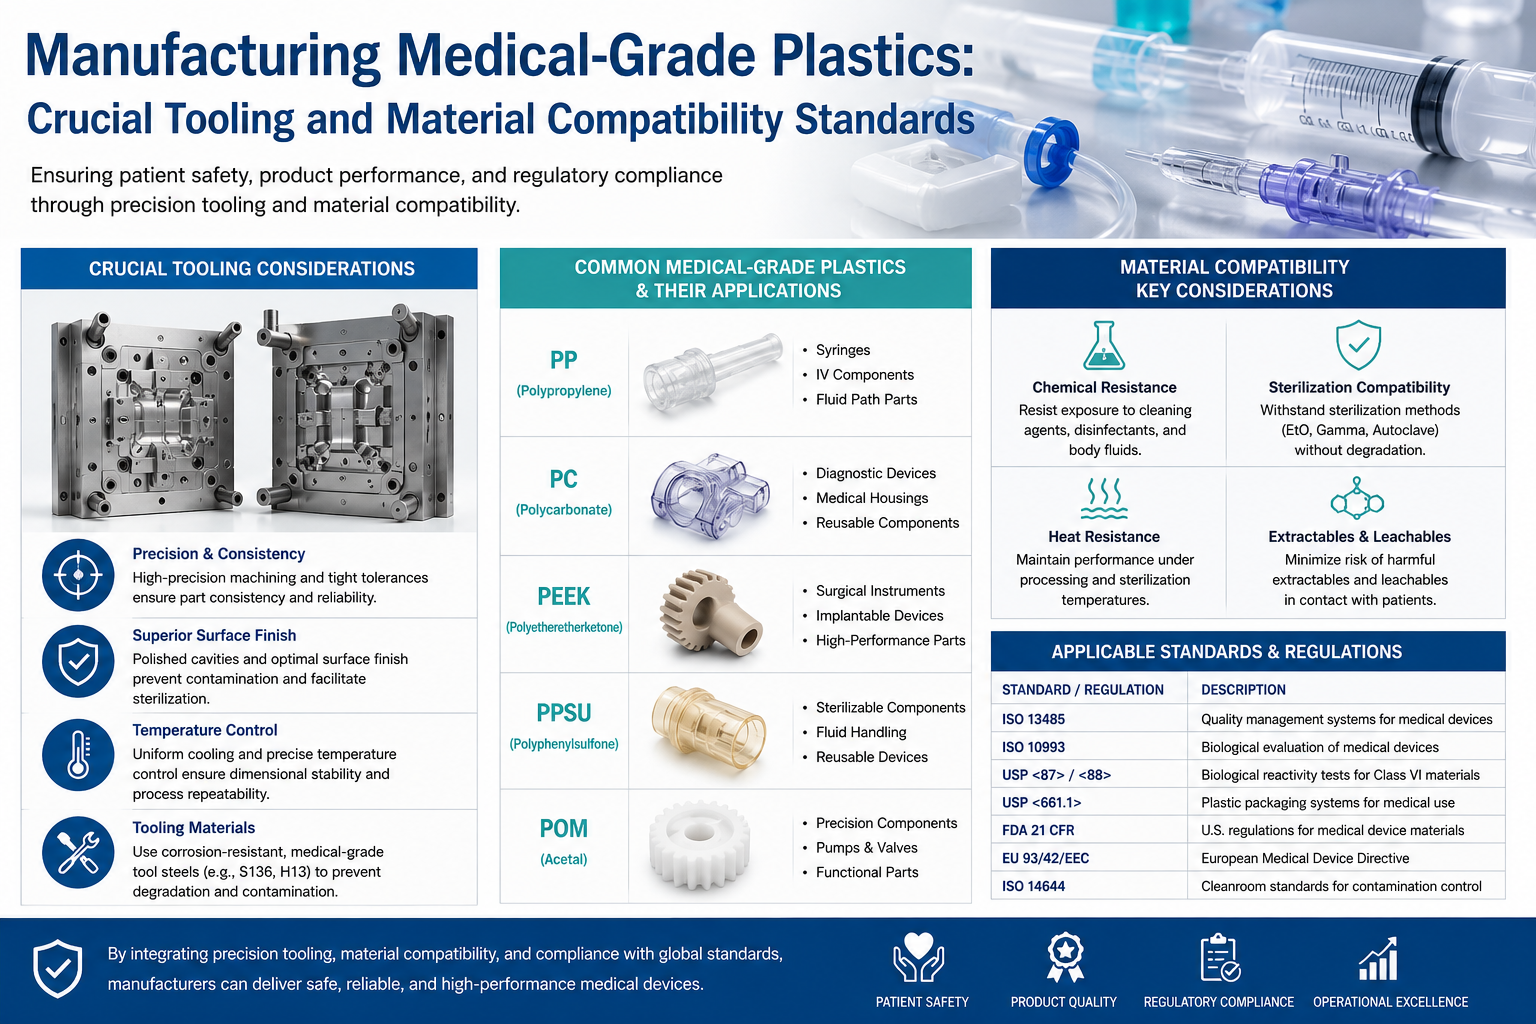
Olika medicinska resiner uppvisar kraftigt olika krympning, termisk stabilitet och optiska krav. Tabellen nedan redogör för de vanligaste medicinska plasterna och deras motsvarande formdesignkrav.
| Material | Materialegenskaper | Viktiga krav på formdesign | Vanliga användningsområden |
| PP (medicinsk grad) | EO-steriliserbar, ångsteriliseringsbeständig, hög krympning (1,6–2,2 %). | Likformig väggtjocklek, tillräckligt högt packtryck, tät kylkanalstruktur, utvidgad avgasning. | Sprutcylindrar, stötar, IV-set, förbrukningsbara skal. |
| Pc (polycarbonat) | Extremt hög genomskinlighet, hög slagfasthet, autoklavbar, benägen för hydrolys. | Hålskål med spegelglans, grundlig materialtorkning, förhindring av krympning, hög avgasning. | Hus för kirurgiska instrument, dialysatorer, bloduppsamlingskärl. |
| COC / COP | Extremt hög genomskinlighet, låg extraherbarhet, låg proteinbindning, utmärkt biokompatibilitet. | S136 spegelstål, design utan sprutgångsspår, inga döda vinklar, varmrör med låg skärbelastning. | Mikroflödeschip, medicinska optiska linser, IVD-testkit. |
| TPU (medicinsk grad) | Flexibel, mjuk elastomer, utmärkt täthet, mycket benägen att fastna i formen. | Ökade utdragningsvinklar, hög polering, anti-fastnande ytbearbetningar, balanserad utkastning. | Kateterkläder, tätningsringar, sugbollar för negativt tryck. |
| PPSU / PEEK | Motstånd mot upprepad ångsterilisering vid 134 °C, hög mekanisk hållfasthet. | Formstål för höga temperaturer, varmgående sprutdon, slitstarka insatsdelar. | Skalpellhandtag, komponenter för implanterbara enheter. |
| PVC (medicinsk mjuk) | Höggradigt frätande; sönderdelas vid höga temperaturer och frigör kloridjoner. | Måste använda rostfritt stål (S136/NAK80); vanligt 718-stål är strikt förbjudet. | IV-röranslutningar, flexibla rördelar. |
Förstörande gasers sönderdelning: Vid höga temperaturer frigör material som PVC och PC förstörande gaser som snabbt orsakar rost på formhål. Förhärdade kolstål är strikt förbjudna.
Noll tolerans för kosmetiska defekter: För transparenta komponenter (COC, PC) leder även en mikroskopisk repa, silverstrimma eller svettskarv till omedelbar kassering.
Ingen formavsläppsspray: Kemiska restämnen kan kontaminera läkemedel eller biologiska prover. Formar måste utformas med 100 % självavsläppande strukturer.
För att förhindra föroreningar från metalljoner och säkerställa formens livslängd mot korrosiva gaser följer materialvalet för medicinska former strikta efterlevnadsregler.
S136 / STAVAX 420 rostfritt stål (bästa valet): Ererbjuder exceptionell motstånd mot syr- och alkalikorrosion, utmärkt spegelpoleringsförmåga samt motstånd mot plastnedbrytningsgaser. Det kan elektropoleras och är vanligtvis härdat till HRC 48–52 . Detta är guldstandarden för optiska medicinska delar.
NAK80: Förhårdat rostfritt stål. Idealiskt för komponenter med medium genomskinlighet eller delar som kräver kemisk strukturering. Ingen släckning krävs.
Material för hög temperatur (PEEK/PPSU): Kräver S136H kombinerat med ytnitridning för att förbättra slitagebeständigheten vid extrema temperaturer.
Strikt förbjudet: 718H, P20, 45#, Cr12MoV och vanliga kolstål. Dessa material korroderar lätt vid kontakt med medicinska hartsar. Den resulterande rosten och utfällningen av metalljoner kommer att förorena medicinska vätskor och leda till underkänd GMP-certifiering.
Basskivor för gjutformar: S50C-basstål får användas, förutsatt att det aldrig kommer i kontakt med plastsmältan.
Rörliga komponenter: Skjutstycken, lyftare och insatsdelar måste tillverkas av rostfritt stål S136.
Kylvattenledningar: Alla anslutningar, stopppluggar och munstycken för kylvattenledningar måste vara tillverkade av rostfritt stål i kvalitet 304 eller 316.
Elektropolering (EP): Högsta medicinska standarden. Eliminerar mikroskopiska sprickor och skapar en felfri spegelglans som förhindrar bakterieackumulering och möjliggör lätt rengöring.
Vakumpolering: Reserverad för transparenta optiska komponenter.
Nitridning vid låg temperatur: Ökar slitagebeständigheten utan att orsaka deformation eller försämra spegelglansen.
Förbjudna behandlingar: Standard elektroplätering eller hårdkromplätering (risk för flaking och kontaminering) samt TD-beläggningar (risk för avskiljning av beläggningspartiklar).
Det centrala målet är att eliminera resindammspartiklar, svarta fläckar och materialutfällning.
Regler för sprutgångsdesign: Punktgångar (3-platsskivformar) eller varmgångar med ventilstyrda sprutgångar är starkt att föredra för sprutor, blodrör och testkit för att säkerställa ingen kvarstående sprutgång, inga dammpartiklar och ingen trådbildning . Stora sidogångar är förbjudna eftersom avklippning skapar mikrodamm som utgör en allvarlig kontamineringsrisk.
Undervattensgångar: Förbjudna för genomskinliga delar eftersom de lätt fänger stagnerat material, vilket orsakar silverfärgade streck eller svarta fläckar.
Varmgångssystem (obligatoriskt för högklassiga medicinska produkter): Alla varmgångskomponenter måste tillverkas av rostfritt stål 316 ( Ingen koppar, ingen bly ).
Endast ventilportar: Öppna munstycken är förbjudna på grund av risken för trådbildning och kalla slagg. Ventilportar säkerställer exakt volymkontroll och ren stängning.
Inre slipning: Inre kanaler i varma munstycken måste vara spegelblankslipade för att förhindra kolavlagring.
Temperaturkontroll: Noggrannheten måste ligga inom 1°C för att förhindra lokal termisk degradering.
Konstruktionsstrukturer måste eliminera bakterieodlingsplatser och möjliggöra felfri sterilisering.
Inga skarpa hörn: Alla inre hörn måste ha en radie på 0,05 mm . Skarpa räta vinklar är notoriska för att hålla bakterier och kommer att misslyckas vid GMP-granskningar.
Minimikopplingstoleranser: Kopplingsöppningar i insatsdelar måste vara 0,005 mm . Interferenspassningar föredras framför sammanfogningar med spel för att förhindra att material fastnar.
Mikroskopisk släthet: Både interna och externa produktytor måste elektropoleras för att ta bort mikro-rännor. Djupa, smala spår som är svåra att rengöra eller sterilisera måste undvikas.
Medicinska delar kräver extremt strikta dimensions toleranser 0.02mm till 0,05 mm . Ojämn kylning orsakar omedelbar deformation och avvikelser i väggtjocklek.
Närhet: Kylkanaler bör placeras 10–15 mm från formhålan och omge både kärnan och formhålan tätare.
Smala komponenter: För sprutflaskor och katetrar använd spiralformade kylkanaler eller bubblare med brytare för att uppnå jämn kärnkylning.
Material:Kanalerna måste ha polerade insidor och använda anslutningar av rostfritt stål, grad 316, för att förhindra avlagring av kalk och biofilm.
Zonreglering: Inför oberoende temperaturkretsar för formhålan, kärnan och det varma sprutsystemet.
Medicinska konststoffer försämras lätt vid höga injektionshastigheter. Otillräcklig ventilation är den främsta orsaken till silverfärgade streck, brännmärken och mikrohål.
Ventilation längs delningslinjen: Ventilationsöppningarna bör vara 5–8 mm breda och 0,008–0,015 mm djupa och omge hela kavitetens omkrets.
Kompletterande ventilation: Lägg till ventilationsinsatser vid foten av ribbor, i djupa kaviter och direkt mittemot gjutöppningen. Använd spaltmåtten runt utkastpinnar och lyftverktyg för kompletterande ventilation.
Flerstegsventilation: Genomskinliga COC/PC-delar kräver specialanpassade ventilationsinsatser med direkta vägar till moldens yttre för att förhindra kolmigration.
Målet är balanserat utkast utan några utkastpinnmärken, utan avskalning och utan skavskador.
Specifikation för utkastpinnar: Utkastpinnar måste vara av rostfritt stål S136 med spegelblank polering.
Utkastningsplattor: För genomskinliga estetiska komponenter (testkitar, linser) ska utkastplåtar användas istället for pinnar för att helt eliminera utkastmärken.
Stränga toleranser: Avståndet mellan utkastningsnålen och hålet måste strikt kontrolleras inom 0,003–0,005 mm . Allt bredare orsakar mikrofläskning; plastrester från fläskning är en katastrofal defekt i medicinska applikationer.
Föroreningsförebyggande: Formade eller platta utkastningsnålar är förbjudna på grund av risken för burrar. Lägg dessutom till fettfängare/stoppknappar för att förhindra att olja eller damm studsar tillbaka in i formens formhål.
Materialval: Glidblock och lyftblock måste vara av rostfritt stål S136. Slitageplattor måste använda kopparfria, självsmörjande material (guldmessing är förbjuden på grund av risken för kopparjonutfällning).
Dammbegränsning: Glidblock måste inkludera dammsamlingsränor på hållblocken för att hålla renrumsdammet utanför formområdet.
Smörjning: Rörliga komponenter måste endast använda livsmedelsklassad eller medicinsk klassad syntetisk fettolja för höga temperaturer. Standard industriell fettolja avger gaser och förorenar delarna.
Renrumslädning: Ledstiftar och ledbrickor måste vara av rostfritt stål och helt fria från koppar.
Precision återjustering: Inkludera sidolås eller koniska lås för att garantera en upprepbarhet vid formens återstängning på 0,01 mm , vilket förhindrar eventuella felaktigheter i skiljelinjen eller överskottsmaterial (flash).
Stoftlock: Ledbrickor ska vara utrustade med stoftlock för att isolera partiklar i renrummet.
Medicinsk injekteringssprutning sker vanligtvis i renrum av klass 10 000 (ISO 7) eller klass 100 000 (ISO 8). själva formen får inte generera partiklar.
Perimetertätningar: Installera dammuppsamlingsrännor och gummitytningar längs den yttre perimetern av formens delningsyta.
Housings: Lägg på skyddande dammskydd över utmatningsplattorna och den yttre delen av glidmekanismerna.
Medicinska tätningar: Alla tätningsringar för vattenledningar måste vara av medicinsk kvalitet och tillverkade av silikon för att förhindra kemisk utlakning, vilket är vanligt vid användning av standardnitrilgummi.
Nedsänkta fästdon: Alla skruvar på formens yttre yta måste vara perfekt nedsänkta och jämnt med ytan. Exponerade fickor eller djupa skruvhål fungerar som dammfällor och är strikt förbjudna.
 Senaste nytt
 EN






