

De medische-apparatuurindustrie functioneert onder een van de strengste kwaliteitscontroles ter wereld. Bij het spuitgieten van medische componenten—zoals spuiten, microfluïdische chips en chirurgische instrumenten—is de foutmarge nihil.
Een succesvolle productierun vereist een perfecte synergie tussen kunststoffen van medische kwaliteit en geavanceerd matrijsontwerp. Deze gids behandelt de essentiële grondstoffen, protocollen voor staalselectie en de acht kritieke specificaties van het matrijssysteem die nodig zijn om strenge audits op basis van Good Manufacturing Practice (GMP) te doorstaan.
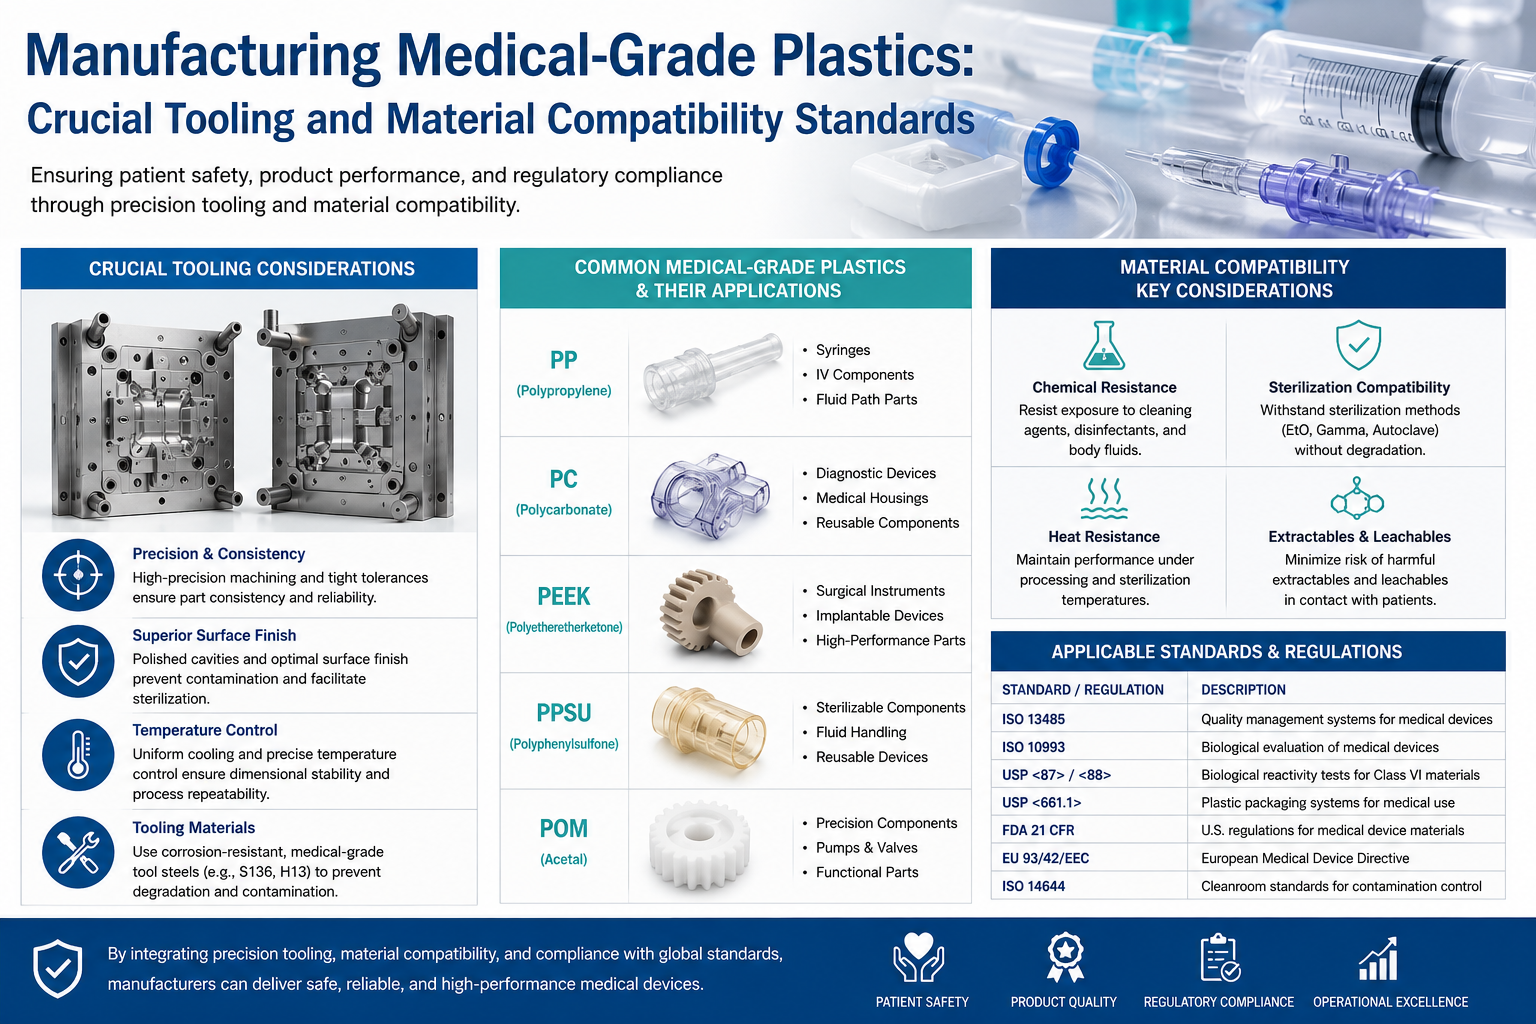
Verschillende medische kunststoffen vertonen sterk afwijkende krimpwaarden, thermische stabiliteit en optische eisen. De onderstaande tabel geeft een overzicht van de meest gebruikte medische kunststoffen en de bijbehorende matrijsontwerpeisen.
| Materiaal | Materiaaleigenschappen | Belangrijke eisen voor matrijsontwerp | Typische toepassingen |
| PP (medische kwaliteit) | Steriliseerbaar met ethyleenoxide (EO), autoclaafbestendig, hoge krimp (1,6–2,2%). | Uniforme wanddikte, voldoende spuitdruk, dichte koelkanalen, vergrote ontluchting. | Spuitcilinders, zuigers, IV-sets, wegwerphuizen. |
| Pc (polycarbonaat) | Uiterst hoge transparantie, hoge slagvastheid, steriliseerbaar in de autoclaaf, gevoelig voor hydrolyse. | Spiegelgladde holte, grondige materiaaldroging, krimpvoorkoming, hoge ontluchting. | Behuizingen voor chirurgisch gereedschap, dialysatoren, bloedverzamelbekers. |
| COC / COP | Uiterst hoge transparantie, lage extractie, lage eiwitbinding, uitstekende biocompatibiliteit. | S136-spiegelstaal, ontwerp zonder gate-aanhechtingsresten, nul dode hoeken, warme runner met lage schuifspanning. | Microfluïdische chips, medische optische lenzen, IVD-testsets. |
| TPU (medische kwaliteit) | Flexibel, zacht elastomeer, uitstekende afdichting, zeer gevoelig voor vormaanslag. | Verhoogde ontvormingshoeken, hoge polijstgraad, anti-aanplakken oppervlaktebehandelingen, gebalanceerde uitschot. | Katheteromhulsels, afdichtingsringen, vacuümballen. |
| PPSU / PEEK | Bestand tegen herhaalde stoomsterilisatie bij 134 °C, hoge mechanische sterkte. | Moldstaal voor hoge temperaturen, warme lopers, slijtvaste inzetstukken. | Mesgrepen, onderdelen voor implanteerbare apparaten. |
| PVC (medisch zacht) | Zeer corrosief; breekt bij hoge temperaturen af tot chloride-ionen. | Moet roestvrij staal (S136/NAK80) gebruiken; gewoon 718-staal is strikt verboden. | IV-buissluitingen, flexibele buiscomponenten. |
Afbraak van corrosieve gassen: Bij hoge temperaturen geven materialen zoals PVC en PC corrosieve gassen af die moldholtes snel doen roesten. Vooraf geharde koolstofstaalsoorten zijn strikt verboden.
Nul tolerantie voor cosmetische gebreken: Voor transparante componenten (COC, PC) leidt zelfs een microscopische krab, zilverstreep of lasnaad direct tot afkeuring.
Geen gebruik van ontkleefmiddel voor mollen: Restanten van chemische stoffen kunnen geneesmiddelen of biologische monsters verontreinigen. Mallen moeten worden ontworpen met 100% zelfontvormende structuren.
Om verontreiniging door metaalionen te voorkomen en de levensduur van de matrijs te waarborgen tegen corrosieve gassen, volgt de materiaalselectie voor medische matrijzen strikte nalevingsregels.
S136 / STAVAX 420 roestvaststaal (topkeuze): Biedt uitzonderlijke weerstand tegen zuren/alkaliën, superieure spiegelpolijstmogelijkheden en weerstand tegen gassen die vrijkomen bij de ontbinding van kunststoffen. Het kan elektropolijst worden en wordt meestal gehard tot HRC 48–52 . Dit is de gouden standaard voor optisch kwalitatief hoogwaardige medische onderdelen.
NAK80: Vooraf gehard roestvaststaal. Ideaal voor onderdelen met matige transparantie of onderdelen die chemische structuurbehandeling vereisen. Geen uithardingsbehandeling nodig.
Materialen voor hoge temperaturen (PEEK/PPSU): Vereist S136H in combinatie met oppervlakte-nitridatie om de slijtvastheid bij extreme temperaturen te verbeteren.
Streng verboden: 718H, P20, 45#, Cr12MoV en gewone koolstofstaalsoorten. Deze materialen corroderen gemakkelijk bij blootstelling aan medische harsen. De resulterende roestvorming en neerslag van metalen ionen verontreinigen medische vloeistoffen en leiden tot mislukte GMP-certificeringen.
Matrijsbasisplaten: S50C-basisstaal mag worden gebruikt, mits het nooit in contact komt met de smeltplastic.
Bewegende componenten: Schuifdelen, liftdelen en inzetstukken moeten worden vervaardigd uit RVS S136.
Waterleidingen: Alle aansluitingen, doppen en mondstukken voor koelleidingen moeten zijn vervaardigd uit roestvrij staal van kwaliteit 304 of 316.
Elektropolijsten (EP): De hoogste medische norm. Het elimineert microscopische oneffenheden en creëert een perfect gladde spiegelafwerking die bacteriële accumulatie voorkomt en eenvoudig reiniging mogelijk maakt.
Vacuümpolijsten: Voorbehouden voor transparante optische componenten.
Stikstofverharding bij lage temperatuur: Verbetert de slijtvastheid zonder vervorming of vermindering van de spiegelgladde afwerking.
Verboden behandelingen: Standaard electroplating of hard-chroomplating (risico op afschilfering en besmetting) en TD-coatings (risico op afschilfering van coatingdeeltjes).
Het kernobjectief is het elimineren van harsafzettingen, zwarte vlekken en materiaalneerslag.
Regels voor ontwerp van gietopeningen: Puntvormige gietopeningen (matrijzen met drie platen) of heetloopkanalen met klepbediening worden sterk aanbevolen voor spuiten, bloedbuizen en testsets om te garanderen geen restanten van de gietopening, geen afzettingen en geen ‘stringing’ . Grote zijdelingse gietopeningen zijn verboden, omdat het afsnijden micro-afzettingen veroorzaakt die een ernstig besmettingsrisico vormen.
Onderwatergietopeningen: Verboden voor transparante onderdelen, omdat ze gemakkelijk stilstaand materiaal opsluiten, wat zilverachtige strepen of zwarte vlekken veroorzaakt.
Heetloopkanaalsystemen (verplicht voor hoogwaardige medische toepassingen): Alle componenten van het heetloopkanaalsysteem moeten zijn vervaardigd uit roestvrij staal 316 ( Geen koper, geen lood ).
Alleen kleppenpoorten: Open spuitgatopeningen zijn verboden vanwege het risico op draadvorming en koude slakken. Kleppenpoorten zorgen voor nauwkeurige volumeregeling en schone afsluiting.
Interne polijsting: De interne kanalen van de heetloopspuitgatopeningen moeten spiegelglad worden gepolijst om koolstofafzetting te voorkomen.
Temperatuurbeheersing: De nauwkeurigheid moet binnen 1°C liggen om lokale thermische verslechtering te voorkomen.
Constructies moeten bacteriële vermenigvuldigingsplaatsen elimineren en een perfecte sterilisatie mogelijk maken.
Geen scherpe hoeken: Alle interne hoeken moeten een radius hebben van 0,05 mm . Scherpe rechte hoeken zijn berucht om bacteriën te herbergen en zullen GMP-audits niet halen.
Minimale montagegaten: De gaten voor in elkaar grijpende inzetstukken moeten 0.005mm zijn. Interferentiepassingen worden verkozen boven montage met speling om materiaalopsluiting te voorkomen.
Microscopische gladheid: Zowel de interne als externe productoppervlakken moeten elektrolytisch gepolijst worden om microgroeven te verwijderen. Diepe, smalle sleuven die moeilijk schoon te maken of te steriliseren zijn, moeten worden vermeden.
Medische onderdelen vereisen uiterst nauwe dimensionele toleranties 0.02mm naar 0,05 mm . Onregelmatig afkoelen veroorzaakt direct vervorming en afwijkingen in wanddikte.
Nabijheid: Koelkanalen moeten op een afstand van 10–15 mm van de holte worden geplaatst en dicht omsluiten zowel de kern als de holte.
Slanke onderdelen: Voor spuitbuisjes en katheters moet worden gebruikt gemaakt van spiraalvormige koelkanalen of bubblers met bafels om een uniforme koeling van de kern te bereiken.
Materiaal: De kanalen moeten een gepolijste binnenkant hebben en 316-roestvrijstalen aansluitingen gebruiken om kalkaanslag en biofilmvorming te voorkomen.
Gebaseerde regeling: Implementeer onafhankelijke temperatuurcircuits voor de holte, de kern en het heetloopersysteem.
Medische kunststoffen breken gemakkelijk af bij hoge spuitsnelheden. Slechte ontluchting is de belangrijkste oorzaak van zilverachtige strepen, verbrandingsplekken en micro-voids.
Ontluchting langs de scheidingslijn: Ontluchtingsgroeven moeten 5–8 mm breed en 0,008–0,015 mm diep zijn en de volledige omtrek van de holte omringen.
Hulpafvoer: Plaats afvoerinserties aan de basis van ribben, diepe holten en direct tegenover de spuitgietopening. Gebruik de spelingen van de uitwerppennen en liftermechanismen voor aanvullende afvoer.
Meertijdafvoer: Transparante COC/PC-onderdelen vereisen gespecialiseerde afvoerinserties met directe paden naar de buitenkant van de matrijs om koolstofmigratie te voorkomen.
Het doel is een evenwichtig uitwerpen zonder pinstrepen, zonder afschilfering en zonder schrammen.
Specificatie uitwerppennen: Uitwerppennen moeten van roestvrij staal S136 zijn en spiegelglad gepolijst.
Uitsmijterplaten: Gebruik voor transparante cosmetische onderdelen (testsets, lenzen) uitschuifplaten in plaats van pennen om uitwerpstrepen volledig te elimineren.
Strakke toleranties: De speling tussen de uitwerppen en het gat moet strikt worden beheerd binnen 0,003–0,005 mm een grotere breedte veroorzaakt microflitsen; geflitst kunststofafval is een fatale fout in medische toepassingen.
Verontreinigingspreventie: Gevormde of platte uitwerppennen zijn verboden vanwege het risico op speling. Voeg bovendien vetvangers/stoptoetsen toe om te voorkomen dat olie of stof terugkaatst in de matrijsopening.
Materiaalkeuze: Schuifblokken en liftermechanismen moeten van roestvrij staal S136 zijn. Slijtplaten moeten gebruikmaken van kopervrije, zelfsmerende materialen (geel messing is verboden vanwege het risico op neerslag van koperionen).
Stofbestrijding: Schuifblokken moeten stofverzamelgroeven bevatten in de vastzetblokken om stof uit de schone ruimte buiten de spuitgietzone te houden.
Smering: Bewegende onderdelen moeten uitsluitend worden gesmeerd met voedselgeschikt of medisch geschikt synthetisch vet voor hoge temperaturen. Standaard industrieel vet zal uitgassen en de onderdelen verontreinigen.
Reinruimteleiding: Leidpennen en leidbuizen moeten van roestvrij staal zijn en volledig kopervrij.
Precisieheruitlijning: Integreer zijvergrendelingen of conische vergrendelingen om een herafsluitnauwkeurigheid van de matrijs te garanderen van 0,01mm , waardoor eventuele ongelijkheid in de scheidingslijn of overloop wordt voorkomen.
Stofdoppen: Leidbuizen moeten zijn uitgerust met stofdoppen om deeltjes uit de reinruimte af te schermen.
Medische spuitgieten vindt meestal plaats in reinruimtes van klasse 10.000 (ISO 7) of klasse 100.000 (ISO 8). De matrijs mag zelf geen deeltjes vrijgeven.
Perifeer seals: Installeer stofafvoergroeven en rubberen afdichtingen langs de buitenste omtrek van de scheidingslijn van de matrijs.
Behuizingen: Plaats beschermende stofafdekkingen over de uitwerkmaten en het buitenoppervlak van de schuifmechanismen.
Medische afdichtingen: Alle afdichtingen van waterleidingen moeten medische siliconen O-ringen gebruiken om chemisch uitspoelen, dat vaak optreedt bij standaard nitrilrubber, te voorkomen.
Ingezette bevestigingsmiddelen: Alle schroeven aan de buitenkant van de matrijs moeten perfect ingezet en vlak zijn. Blootliggende uitsparingen of diepe schroefgaten vormen stofvallen en zijn strikt verboden.
 Actueel nieuws
2026-01-26
2026-01-20
2026-01-16
 EN





