
Lääketieteellisten laitteiden teollisuus toimii maailman tiukimpia laatuvaatimuksia noudattaen. Kun kyseessä on lääketieteellisten komponenttien muovaus ruiskumuottimen avulla – kuten ruiskut, mikrovirtauspiirit ja leikkaustyökalut – virhemarginaali on nolla.
Onnistunut tuotantokierros edellyttää täydellistä yhteensopivuutta lääketieteellisiin tarkoituksiin soveltuvien muovien ja edistyneen muottisuunnittelun välillä. Tässä oppaassa käsitellään olennaisia raaka-aineita, teräksen valintaprotokollia sekä kahdeksaa kriittistä muottijärjestelmän määritelmää, joiden täyttäminen on välttämätöntä tiukkojen hyvän tuotannon käytännön (GMP) tarkastusten läpäisemiseksi.
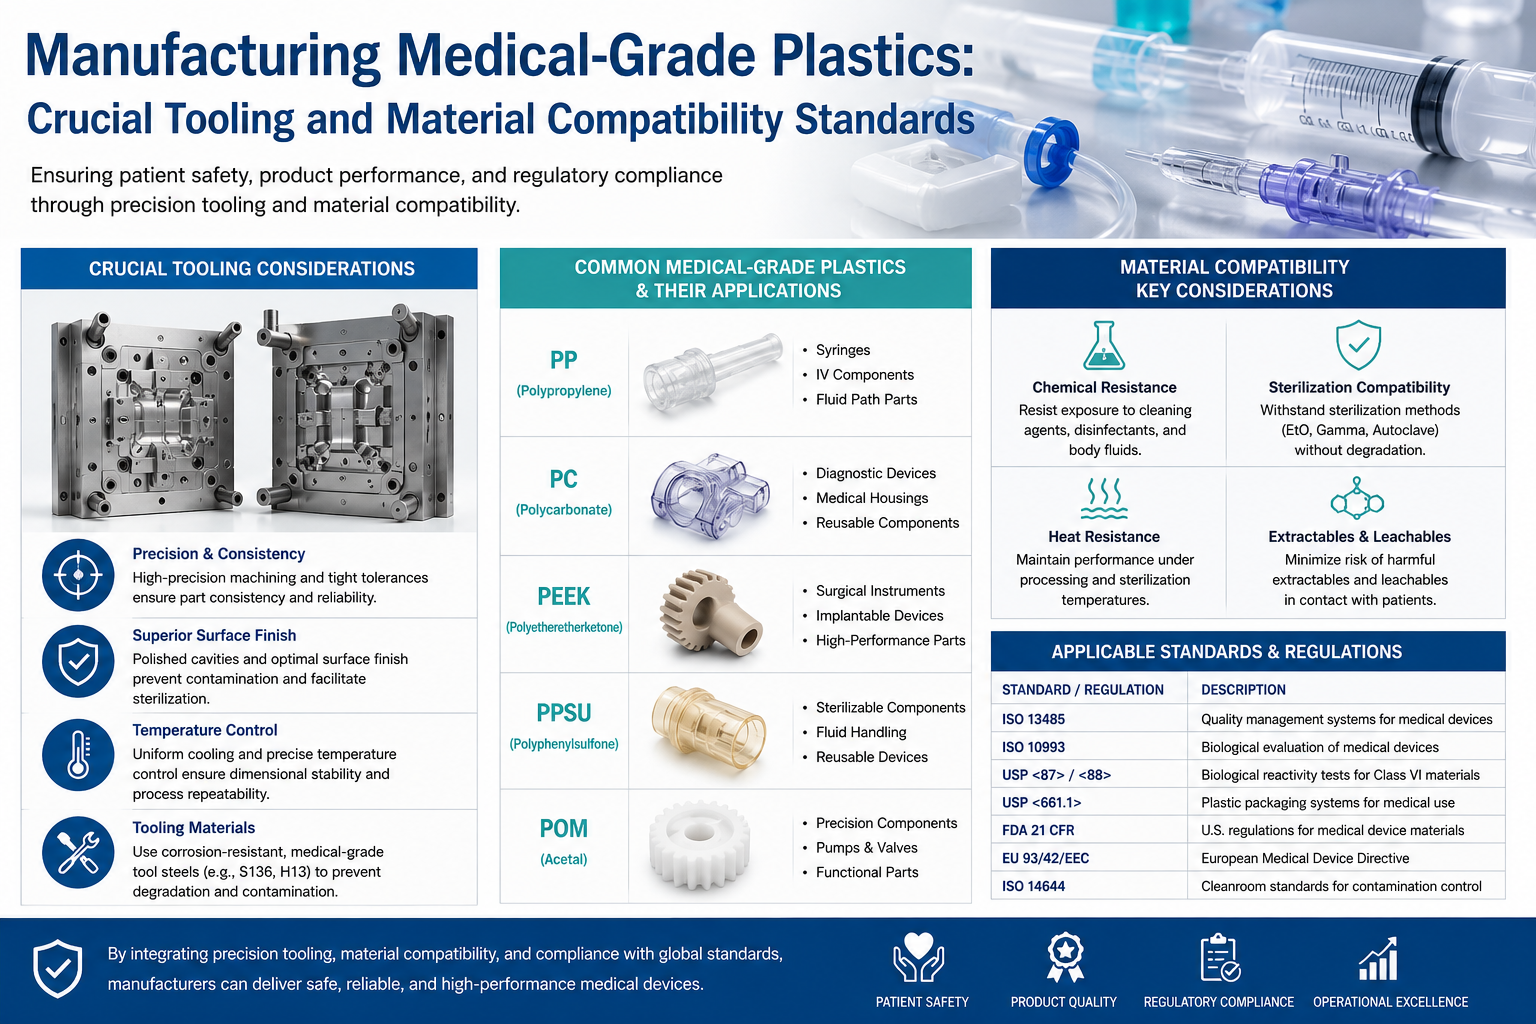
Eri lääketieteelliset hartset näyttävät huomattavasti erilaisia kutistumisia, lämpötilankestävyyksiä ja optisia vaatimuksia. Alla olevassa taulukossa esitetään yleisimmät lääketieteelliset muovit ja niiden vastaavat muottisuunnittelun vaatimukset.
| Materiaali | Materiaalin ominaisuudet | Tärkeimmät muottisuunnittelun vaatimukset | Tyypillisiä käyttökohteita |
| PP (lääketieteellinen laatu) | Steriloitavissa etyyleenoksidilla (EO), kestää autoklaavia, suuri kutistuma (1,6–2,2 %). | Yhtenäinen seinämän paksuus, riittävä pakkauspaine, tiukkainen jäähdytyskanavisto, laajennettu ilmanpoisto. | Ruiskutussylinterit, työntäjät, IV-järjestelmät, kulutustavaroiden kotelot. |
| PC (Polycarbonate) | Erittäin korkea läpinäkyvyys, korkea iskunkestävyys, autoklaavikelpoinen, altis hydrolyysille. | Peilikirkas muottityökalun kammio, perusteellinen materiaalin kuivatus, kutistuman estäminen, tehokas ilmanpoisto. | Kirurgisten laitteiden kotelot, dialyysilaitteet, verinäytteenottokupit. |
| COC / COP | Erittäin korkea läpinäkyvyys, vähäiset irtoavat aineet, vähäinen proteiinibindaus, erinomainen biokompatibiliteetti. | S136 -peiliterästä, porttijäljetön suunnittelu, nollakuollut kulma, alhainen leikkausvoimalla varustettu kuumakuljetin. | Mikrovirtauspiirit, lääketieteelliset optiset linssit, IVD-testisarjat. |
| TPU (lääketieteellinen laatu) | Joustava, pehmeä elastomeeri, erinomainen tiivistys, erityisen altis muottiliimaantumiselle. | Suuremmat kallistuskulmat, korkea kiilloitus, liukastumisenestävät pinnankäsittelyt, tasapainotettu ulosheitto. | Katetrin ulkokotelot, tiivistyskumit, negatiivisen paineen pallot. |
| PPSU / PEEK | Kestää toistuvaa 134 °C:n höyrysterilointia, korkea mekaaninen lujuus. | Korkealämpötilainen muottiteräs, kuumakuljetin, kulumisesta kestävät sisäosat. | Kirurgisten sakaran kahvat, implantoitavien laitteiden komponentit. |
| PVC (lääketieteellinen pehmeä) | Erittäin syövyttävä; hajoaa vapauttaen kloridi-ioneja korkeissa lämpötiloissa. | Täytyy käyttää ruostumatonta terästä (S136/NAK80); tavallista 718-terästä ei saa käyttää lainkaan. | IV-putkien liittimet, joustavien putkikomponenttien osat. |
Syövyttävän kaasun hajoaminen: Korkeissa lämpötiloissa materiaalit kuten PVC ja PC vapauttavat syövyttäviä kaasuja, jotka ruostuttavat muottikammiot nopeasti. Esijäähdytettyjä hiiliteräksiä ei saa käyttää lainkaan.
Nolla kosmeettisen virheen siedettävyys: Läpinäkyvissä komponenteissa (COC, PC) jopa mikroskooppinen naarmu, hopeanharmaa juovapätkä tai hitsausviiva johtaa välittömään hylkäykseen.
Nollamuottien irrotus spray: Jäännöskemikaalit voivat saastuttaa lääkkeitä tai biologisia näytteitä. Muotit on suunniteltava täysin itseirrotettaviksi rakenteiksi.
Metalli-ionien aiheuttaman saastumisen estämiseksi ja muottien kestävyyden varmistamiseksi syövyttäviä kaasuja vastaan lääketieteellisten muottien materiaalien valinnassa noudatetaan tiukkoja vaatimuksia.
S136 / STAVAX 420 ruostumaton teräs (ensisijainen valinta): Tarjoaa erinomaisen happo-/emäkäskyöntiresistenssin, korkealaatuiset peilikarhutusominaisuudet ja vastustuskyvyn muovin hajoamiskaasuja vastaan. Sitä voidaan käsitellä sähköpolttamalla, ja se kovennetaan yleensä HRC 48–52 . Tämä on kultainen standardi optisella laadulla valmistettujen lääketieteellisten osien valmistukseen.
NAK80: Esikovettu ruostumaton teräs. Ihanteellinen keskitransparenttisille komponenteille tai kemiallisella teksturoinnilla varustettaville osille. Karkaisua ei vaadita.
Korkean lämpötilan materiaalit (PEEK/PPSU): Vaatii S136H-teräksen yhdistettynä pinnan nitridoinnilla, jotta kulumiskestävyys parantuisi äärimmäisissä lämpötiloissa.
Ehdottomasti kiellettyjä: 718H, P20, 45#, Cr12MoV ja tavalliset hiiliteräkset. Nämä materiaalit syövyvät helposti altistuttaessaan lääketieteellisille resineille. Syntyvä ruoste ja metalli-ionisaostumat saastuttavat lääketieteellisiä nesteitä ja johtavat GMP-sertifiointien epäonnistumiseen.
Muottipohjan levyt: S50C-pohjaterästä voidaan käyttää, kunhan se koskaan tulee kosketukseen muovisulamme kanssa.
Liikkuvat komponentit: Liukukappaleet, nostokappaleet ja sisäosat on valmistettava S136-ruostumattomasta teräksestä.
Jäähdytysputket: Kaikkien jäähdytysputkien liittimet, tukit ja suuttimet on valmistettava 304- tai 316-luokan ruostumattomasta teräksestä.
Sähköpolishing (EP): Korkein lääketieteellinen standardi. Se poistaa mikroskooppiset halkeamat ja luo virheettömän sileän peilikulumaisen pinnan, joka estää bakteerien kertymisen ja mahdollistaa helpon puhdistuksen.
Tyhjiöpolishing: Varattu läpinäkyville optisille komponenteille.
Alalämpötilainen nitridointi: Parantaa kulumisvastusta ilman peilikirkkaan pinnan vääntymistä tai rapistumista.
Kielletyt käsittelyt: Standardi sähkökromaus tai kovakromaus (irtoamisen ja kontaminaation riski) sekä TD-pinnoitteet (pinnoitteen hiukkasten irtoamisen riski).
Ydintavoitteena on poistaa resiinin jäämät, mustat pistemäiset epäpuhtaukset ja materiaalin saostumat.
Kannakkeen suunnitteluperiaatteet: Tarkat kannakkeet (kolmilevyiset muotit) tai venttiilikannakkeet lämpömuottien kuumissa kulkukäytävissä ovat erityisen suositeltavia sirkuille, verikytkentäputkille ja testipaketteihin varmistaakseen nollan kannakkeen jäännöksen, nollan jäämän ja nollan langanmuodostumisen . Suuret sivukannakkeet ovat kiellettyjä, koska niiden leikkaaminen aiheuttaa mikrojäämiä, jotka muodostavat vakavan kontaminaation riskin.
Sukellusportit: Ei sallita läpinäkyvillä osilla, koska ne saattavat helposti jättää paikalleen materiaalia, mikä aiheuttaa hopeanvärisiä juovia tai mustia pisteitä.
Kuumat kantaverkostot (pakollisia korkealuokkaisissa lääketieteellisissä tuotteissa): Kaikkien kuumien kantaverkostojen komponenttien on oltava valmistettu ruostumattomasta teräksestä 316 ( Ei kuparia, ei lyijyä ).
Venttiiliportit vain: Avoin suutin ei ole sallittu, koska se aiheuttaa langanmuodostumisen ja kylmän sulan riskin. Venttiiliportit varmistavat tarkan tilavuuden säädön ja puhtaat sulkutulokset.
Sisäinen kiillotus: Kuumien suulakkeiden sisäkanavat on kiillotettava peiliksi hiilijäätymisen estämiseksi.
Lämpötilan säätö: Tarkkuuden on oltava sisällä 1 °C paikalliselta lämpöhäiväiltä.
Suunnittelurakenteiden on poistettava bakteerien lisääntymispaikat ja mahdollistettava virheetön sterilointi.
Ei teräviä kulmia: Kaikkien sisäkulmien säde on oltava 0.5mm . Terävät suorat kulmat ovat tunnetusti bakteerien kertymäpaikkoja, ja niistä ei hyväksytä GMP-tarkastuksissa.
Mahdollisimman pienet liitospelit: Kiinnitysosien liitospelien on oltava 0.005mm . Interferenssiliitokset ovat suositeltavampia kuin pelilliset liitokset materiaalin jäämisen estämiseksi.
Mikroskooppinen tasaisuus: Sisäiset ja ulkoiset tuotepinnat on elektropolitettava mikro-urien poistamiseksi. Syvät, kapeat urat, joita on vaikea puhdistaa tai steriloida, on vältettävä.
Lääketieteelliset osat vaativat erinomaisen tarkkoja mittoja 0.02mm – 0,05 mm epätasainen jäähdytys aiheuttaa välittömästi vääntymistä ja seinämän paksuuspoikkeamia.
Läheisyys: Jäähdytyskanavat on sijoitettava 10–15 mm:n etäisyydelle muottityökalun kammiosasta ja ne on kierrettävä tiukasti sekä ytimen että kammion ympärille.
Hienot komponentit: Käsittelyruiskujen putkissa ja katetreissa on käytettävä spiraalimaisia jäähdytyskanavia tai kuplakuumennuskanavia (bubblers) esteillä (baffles) saavuttaakseen tasaisen ytimen jäähdytyksen.
Materiaali: Kanavien sisäpinnat on oltava polttuja ja niissä on käytettävä 316-ruostumatonta terästä valmistettuja liittimiä kalkkisaostumien ja biofilmien muodostumisen estämiseksi.
Vyöhykkeittäinen säätö: Toteuta riippumattomat lämpötilapiirit muottitynnyrille, ytimelle ja kuumalle jakajalle.
Lääketeollisuuden muovit hajoavat helposti korkealla ruiskutusnopeudella. Huono ilmanpoisto on yleisin syy hopeanvärisiin juovia, paloja ja mikrotyhjiä.
Jakotason ilmanpoisto: Ilmanpoistourat tulisi olla 5–8 mm leveitä ja 0,008–0,015 mm syviä ja ne tulisi sijoittaa koko muottitynnyrin kehälle.
Apuilmanpoisto: Lisää ilmanpoistopalkit ripien pohjaan, syviin tyhjiin ja suoraan vastapäätä ruiskutusaukkoa. Hyödynnä työntöpinojen ja nostimien välistä väliä apuilmanpoistoon.
Monitasoinen ilmanpoisto: Läpinäkyvät COC/PC-osat vaativat erityisiä ilmanpoistopalkkeja, joilla on suora reitti muotin ulkopuolelle hiilin siirtymän estämiseksi.
Tavoitteena on tasapainoinen ulosheitto ilman pinnanmerkintöjä, irtoamista ja naarmuja.
Työntöpinnin määrittely: Työntöpinnoissa on käytettävä S136-ruostumatonta terästä, joka on peilikirkkaasti hiottu.
Poistolevyt: Läpinäkyvissä kosmeettisissa komponenteissa (testipaketeissa, linssien kohdalla) on käytettävä irrotuslevyjä työntöpinnojen sijasta, jotta työntöpinnin jättämät merkit poistetaan kokonaan.
Tiukat tarkkuusvaatimukset: Työntöpinnin ja reiän välinen varaus on pidettävä tiukasti seuraavissa rajoissa: 0,003–0,005 mm . Suurempi varaus aiheuttaa mikrokiiltoja; kiillotettu muovijätteen osa on vakava vika lääketieteellisissä sovelluksissa.
Saatavuuden estäminen: Muotoiltuja tai tasaisia työntöpinnoja ei saa käyttää, koska ne aiheuttavat teräspäitä. Lisäksi öljyn tai pölyn takaisin heijastumisen estämiseksi muottikammioon on asennettava rasvankerääjät/estopainikkeet.
Materiaalien valinta: Liukupalat ja nostimet on valmistettava S136-ruostumattomasta teräksestä. Kulumislevyissä on käytettävä kupariton, itsevoiteutuva materiaali (keltainen messinki on kielletty kupari-ionien vuodon aiheuttamien riskien vuoksi).
Pölyn vähentäminen: Liukusäätimet on varustettava pölynkeruuruovioilla kiinnityspaloissa, jotta puhdistusalueen pöly ei pääse muottausalueelle.
Voitelu: Liikkuvat komponentit on voitettava yksinomaan elintarvike- tai lääketeollisuuden vaatimusten mukaisella korkealämpötilasynsteettisellä rasvalla. Tavallinen teollisuusrasva haihtuu ja saastuttaa osat.
Puhdistusalueen ohjaus: Ohjainpinnat ja ohjauspultit on valmistettava ruostumattomasta teräksestä ja ne eivät saa sisältää lainkaan kuparia.
Tarkka uudelleensijoittaminen: Käytä sivukiristimiä tai kartiokiristimiä, jotta muotin uudelleen sulkeutuminen voidaan taata toistettavasti 0.01mm , estäen kaikki sauman epätasaisuudet tai liikakuput.
Pölykannukset: Ohjausliukupalat tulee varustaa pölysuojilla, jotta puhdastilahuoneiden hiukkaset eristetään.
Lääketieteellinen suurpainatus tapahtuu yleensä luokan 10 000 (ISO 7) tai luokan 100 000 (ISO 8) puhdastilahuoneissa. Muotti ei saa itse tuottaa hiukkasia.
Reunatiivit: Asenna pölynkeruuruovut ja kumitiivisteet muotin sauman ulkoiselle reunalle.
Korit: Lisää suojapölyverkot työntölevyjen ja liukumekanismien ulkopinnalle.
Lääketieteelliset tiivisteet: Kaikkien vesilinjojen tiivisteet tulee tehdä lääketieteellisestä silikoni-O-renkaista estääkseen kemikaalien vuotamisen, joka on yleistä tavallisissa nitrilikumirenkaissa.
Kuperaan pinnan alle asennettava kiinnitystarvike: Kaikkien muottin ulkopuolella olevien ruuvien on oltava täysin kuperaan pinnan alle asennettuja ja tasalla. Näkyvät tyhjäkohdat tai syvät ruuvireijät toimivat pölynkerääjinä, eikä niitä saa käyttää.
 EN






 Uusimmat uutiset
