

Medisinsk utstyrindustrien opererer under noen av de strengeste kvalitetskontrollene i verden. Når det gjelder injeksjonssprøytning av medisinske komponenter – for eksempel sprøyter, mikrofluidiske chips og kirurgiske instrumenter – er det ingen margin for feil.
En vellykket produksjonsrunde krever perfekt samspill mellom medisinske resiner og avansert formdesign. Denne veiledningen gir en oversikt over de viktigste råmaterialene, stålvalgsprosedyrene og de åtte kritiske spesifikasjonene for formsystemet som er nødvendige for å bestå strenge god manufacturing practice (GMP)-revisjoner.
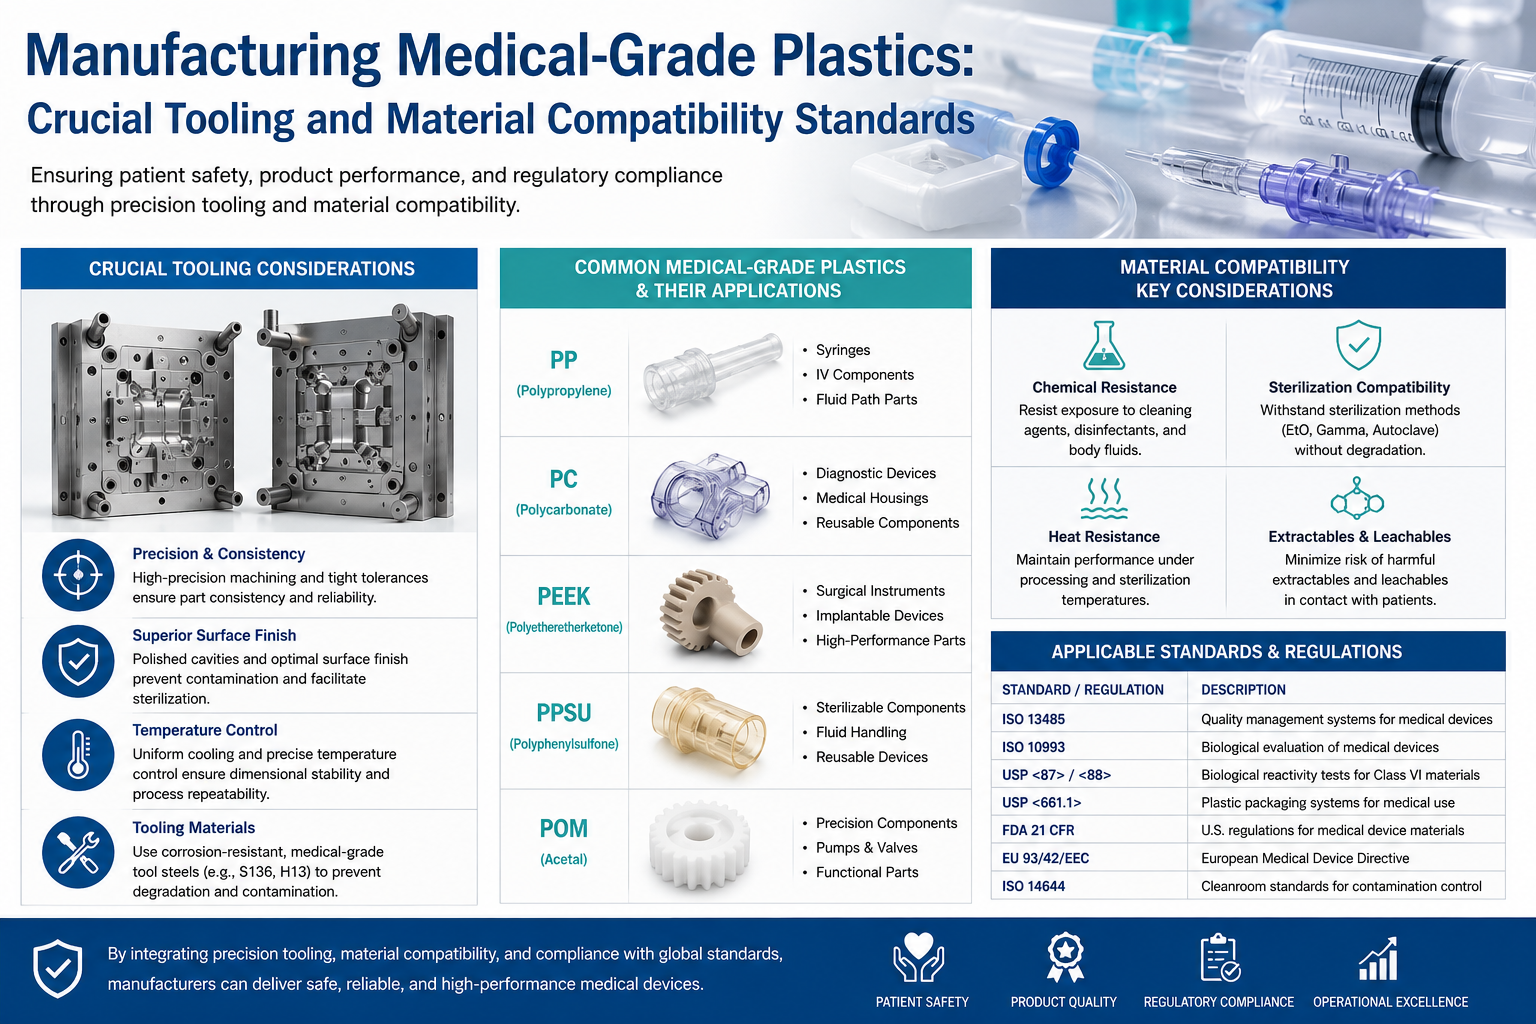
Ulike medisinske resiner viser svært ulik krymping, termisk stabilitet og optiske krav. Tabellen nedenfor beskriver de vanligste medisinske plastene og deres tilsvarende krav til formdesign.
| Materiale | Materialeegenskaper | Viktige krav til formdesign | Typiske anvendelser |
| PP (medisinsk kvalitet) | EO-steriliserbar, autoklavbestandig, høy krymping (1,6–2,2 %). | Jevn veggtykkelse, tilstrekkelig pakketrykk, tette kjølekanaler, utvidet utluftning. | Sprøytesylindere, stempel, IV-sett, forbruksbare kabinetter. |
| PC (Polycarbonate) | Ekstremt høy gjennomsiktighet, høy slagfasthet, autoklaverbar, utsatt for hydrolyse. | Speilpolert formhule, grundig tørking av materiale, forhindre krymping, høy utluftning. | Kabinetter for kirurgiske instrumenter, dialyseapparater, blodprøvesamler. |
| COC / COP | Ekstremt høy gjennomsiktighet, lave ekstraherbare stoffer, lav proteinbinding, fremragende biokompatibilitet. | S136 speilstål, design uten inngangsspår, ingen døde vinkler, varmkanal med lav skjærbelastning. | Mikrofluidiske chips, medisinske optiske linser, IVD-testsett. |
| TPU (medisinsk kvalitet) | Fleksibel, myk elastomer, utmerket tetting, svært utsatt for liming til støpeform. | Økte uttrekksvinkler, høy polering, anti-lime overflatebehandlinger, balansert utstøting. | Kateteromslag, tettningspakninger, negativtrykksboller. |
| PPSU / PEEK | Tåler gjentatte dampsteriliseringer ved 134 °C, høy mekanisk styrke. | Moldstål for høy temperatur, varme sprøyterør, slitesterke innsettinger. | Skarphåndtak, komponenter til implanterbare enheter. |
| PVC (medisinsk myk) | Sterkt korrosiv; brytes ned og frigir kloridioner ved høye temperaturer. | Må bruke rustfritt stål (S136/NAK80); vanlig 718-stål er strengt forbudt. | IV-rørforbindelser, fleksible rørkomponenter. |
Korrosiv gassnedbrytning: Ved høye temperaturer avgir materialer som PVC og PC korrosive gasser som raskt forårsaker rust på formhulrom. Forhårdede karbonstål er strengt forbudt.
Null toleranse for kosmetiske feil: For gjennomsiktige komponenter (COC, PC) resulterer selv en mikroskopisk krasj, sølvstripe eller sveiseledd i umiddelbar forkasting.
Ingen moldfrigjøringspray: Residuelle kjemikalier kan forurense legemidler eller biologiske prøver. Former må utformes med 100 % selvutkastningsstrukturer.
For å forhindre forurensning fra metallioner og sikre moldens levetid mot korrosive gasser, følger materialevalg for medisinske former strenge etterlevelsesregler.
S136 / STAVAX 420 rustfritt stål (beste valg): Tilbyr utmerket motstand mot syr- og basiskorrosjon, overlegen speilpoleringskapasitet og motstand mot gasser fra plastnedbrytning. Kan elektropoleres og er vanligvis herdet til HRC 48–52 . Dette er gullstandarden for optiske medisinske deler.
NAK80: Forhårdet rustfritt stål. Ideelt for komponenter med middels gjennomsiktighet eller deler som krever kjemisk strukturering. Krever ingen slukking.
Materialer for høy temperatur (PEEK/PPSU): Krever S136H kombinert med overflate-nitridering for å øke slitasjemotstanden ved ekstreme temperaturer.
Strengt forbudt: 718H, P20, 45#, Cr12MoV og vanlige karbonstål. Disse materialene korroderer lett ved kontakt med medisinske harpikser. Den resulterende rusten og metallionenes utskillelse vil forurene medisinske væsker og føre til at GMP-sertifisering ikke oppnås.
Moldbaseplater: S50C-basestål kan brukes, forutsatt at det når kommer i kontakt med plastsmelten.
Bevegelige komponenter: Skinner, hevelser og innsettinger må være laget av S136 rustfritt stål.
Vannkanaler: Alle tilkoblingsdeler, støpsler og dysar for kjølesystemet må være laget av rustfritt stål i kvalitet 304 eller 316.
Elektropolering (EP): Høyeste medisinske standard. Eliminerer mikroskopiske sprekker og gir en feilfri, speilglatt overflate som hindrer bakterieakkumulering og gjør rengjøring enklere.
Vakuum-polering: Reservert for transparente optiske komponenter.
Nitridering ved lav temperatur: Forbedrer slitasjemotstand uten å forårsake warping eller degradere den speilpolerte overflaten.
Forbudte behandlinger: Standard elektroplatering eller hardkromplatering (risiko for flaking og kontaminasjon) samt TD-belag (risiko for avslag av belagspartikler).
Hovedmålet er å eliminere rester av harpiks, svarte flekker og materiellavleiring.
Regler for inngangsdesign: Punktinnganger (3-platet støpeformer) eller varmeinnganger med ventiler er sterkt foretrukket for sprøyter, blodrør og testsett for å sikre ingen rester etter inngang, ingen rester og ingen trådforming . Store sideinnganger er forbudt, siden klipping skaper mikroreststoff som utgjør en alvorlig kontamineringsrisiko.
Undervannsinnganger: Forbudt for gjennomsiktige deler, da de lett fanger stillestående materiale, noe som fører til sølvaktige striper eller svarte flekker.
Varmeinngangssystemer (obligatorisk for høykvalitetsmedisinsk utstyr): Alle varme runner-komponenter må være laget av rustfritt stål 316 ( Null kobber, null bly ).
Kun ventilporter: Åpne dysar er forbudt på grunn av risiko for tråddannelse og kalde slagg. Ventilporter sikrer nøyaktig volumkontroll og rene lukkinger.
Indre polering: Indre kanaler i varme dysa må være speilpolert for å forhindre karbonavleiring.
Temperaturkontroll: Nøyaktigheten må ligge innenfor 1°C for å unngå lokal termisk degradasjon.
Konstruksjonsstrukturer må eliminere bakterievekstområder og tillate feilfri sterilisering.
Ingen skarpe hjørner: Alle indre hjørner må ha en radius på 0.5mm . Skarpe rette vinkler er kjent for å huse bakterier og vil ikke bestå GMP-auditter.
Minimale monteringsavstander: Avstander mellom innbygde deler må være 0.005mm . Interferenspassform foretrekkes framfor monteringer med avstander for å unngå fangst av materiale.
Mikroskopisk glatthet: Både indre og ytre overflater på produktet må elektropoleres for å fjerne mikrogroper. Dype, smale spalter som er vanskelige å rense eller sterilisere, må unngås.
Medisinske deler krever ekstremt stramme dimensjonelle toleranser 0.02mm til 0,05 mm ujevn kjøling fører til umiddelbar forvrengning og avvik i veggtykkelse.
Nærhet: Kjølekanaler bør plasseres 10–15 mm unna formhulen og omgi både kjerne og hule tett.
Slanke komponenter: For sprøyteflasker og katetre bør spiralformede kjølekanaler eller bobler med brytere brukes for å oppnå jevn kjøling av kernen.
Materiale: Kanaler må ha polerte innvendige overflater og bruke koblingsstykker av rustfritt stål (type 316) for å forhindre kalkavlegeringer og biofilmdannelse.
Sonebasert regulering: Implementer uavhengige temperaturkretser for formhulen, kernen og varmstrømsystemet.
Medisinske harpikser nedbrytes lett ved høye injeksjonshastigheter. Dårlig ventilasjon er den vanligste årsaken til sølvfargete striper, brennmerker og mikro-hull.
Ventilasjonslinje ved delingslinje: Ventilasjonsåpninger bør være 5–8 mm brede og 0,008–0,015 mm dype, og gå rundt hele kavitetens omkrets.
Tilleggsventilasjon: Legg til ventilasjonsinnsats ved bunnen av ribber, dypt liggende kaviter og direkte motsatt inngangspunktet. Bruk spaltene rundt utkastnåler og utkastløftere til tilleggsventilasjon.
Flertrinnsventilasjon: Gjennomsiktige COC/PC-deler krever spesialiserte ventilasjonsinnsats med direkte veier til moldens ytre for å forhindre karbonvandring.
Målet er balansert utkasting uten nålespor, uten avskalling og uten skrapermerker.
Nålspesifikasjon: Utkastnåler må være laget av rustfritt stål S136 med speilpolering.
Stripperplater: For gjennomsiktige kosmetiske komponenter (testsett, linser) må stripperplater brukes i stedet for utkastingsnåler for å eliminere utkastingsmerker helt og holdent.
Smale toleranser: Avstanden mellom utkastingsnålen og hullet må strengt kontrolleres innenfor 0,003–0,005 mm . Alt bredere fører til mikroflashing; plastavfall fra flashing er en katastrofal feil i medisinske applikasjoner.
Forurensningsforebygging: Formede eller flate utkastingsnåler er forbudt på grunn av risiko for burrer. I tillegg må smørfangere/stoppknapper legges til for å hindre at olje eller støv spretter tilbake inn i formhulen.
Materialevalg: Skyveelementer og hevelser må være laget av rustfritt stål S136. Slitasjepletter må bruke kopperfrie, selvsmørende materialer (gul messing er forbudt på grunn av risiko for utskillelse av kobberioner).
Støvredusering: Skjever må inkludere støvsamlergroper på fastholdingsblokkene for å holde omgivende renromsstøv unna formingsområdet.
Lubrering: Bevegelige komponenter må bruke eksklusivt matgradsk eller medisinsk gradsk syntetisk smørfett for høy temperatur. Standard industrielt smørfett vil avgasse og forurense delene.
Renromsstyring: Lederspikker og veiledningsbukser må være av rustfritt stål og helt fri for kobber.
Presis gjeninnstilling: Inkorporer sidelåser eller koniske låser for å sikre gjentakbarhet ved moldes lukking på 0.01mm , og forhindre eventuelle skiljelinjemismatch eller flash.
Støvdeksler: Føringsbussinger skal utstyres med støvdeksler for å isolere partikler fra renrom.
Medisinsk injeksjonssprøyting skjer vanligvis i renrom av klasse 10 000 (ISO 7) eller klasse 100 000 (ISO 8). Selv molden må ikke innføre partikler.
Perimetertetninger: Installer støvsamlegrøfter og gummipakninger langs ytre periferi av skiljelinjen på molden.
Husninger: Legg til beskyttende støvskjul over utkastplater og på utsiden av glidemekanismer.
Medisinske pakninger: Alle tetninger for vannledninger må bruke silikong O-ring av medisinsk kvalitet for å unngå kjemisk utlekking, som ofte forekommer med standard nitrilgummi.
Innsunket monteringsutstyr: Alle skruer på moldens ytre overflate må være perfekt innsunkne og planlagt. Utsatte spalter eller dype skrughull fungerer som støvfeller og er strengt forbudt.
 Siste nytt
 EN





