

Przemysł urządzeń medycznych działa w ramach jednych z najbardziej rygorystycznych na świecie systemów kontroli jakości. W przypadku wtryskiwania komponentów medycznych — takich jak strzykawki, mikroprzepływowe układy scalone oraz instrumenty chirurgiczne — nie ma miejsca na błędy.
Skuteczna seria produkcyjna wymaga doskonałej synergii między żywicami przeznaczonymi do zastosowań medycznych a zaawansowanym projektem form wtryskowych. Niniejszy przewodnik omawia kluczowe surowce, protokoły doboru stali oraz osiem krytycznych specyfikacji systemu form niezbędnym do uzyskania pozytywnych wyników audytów zgodności z dobrymi praktykami wytwarzania (GMP).
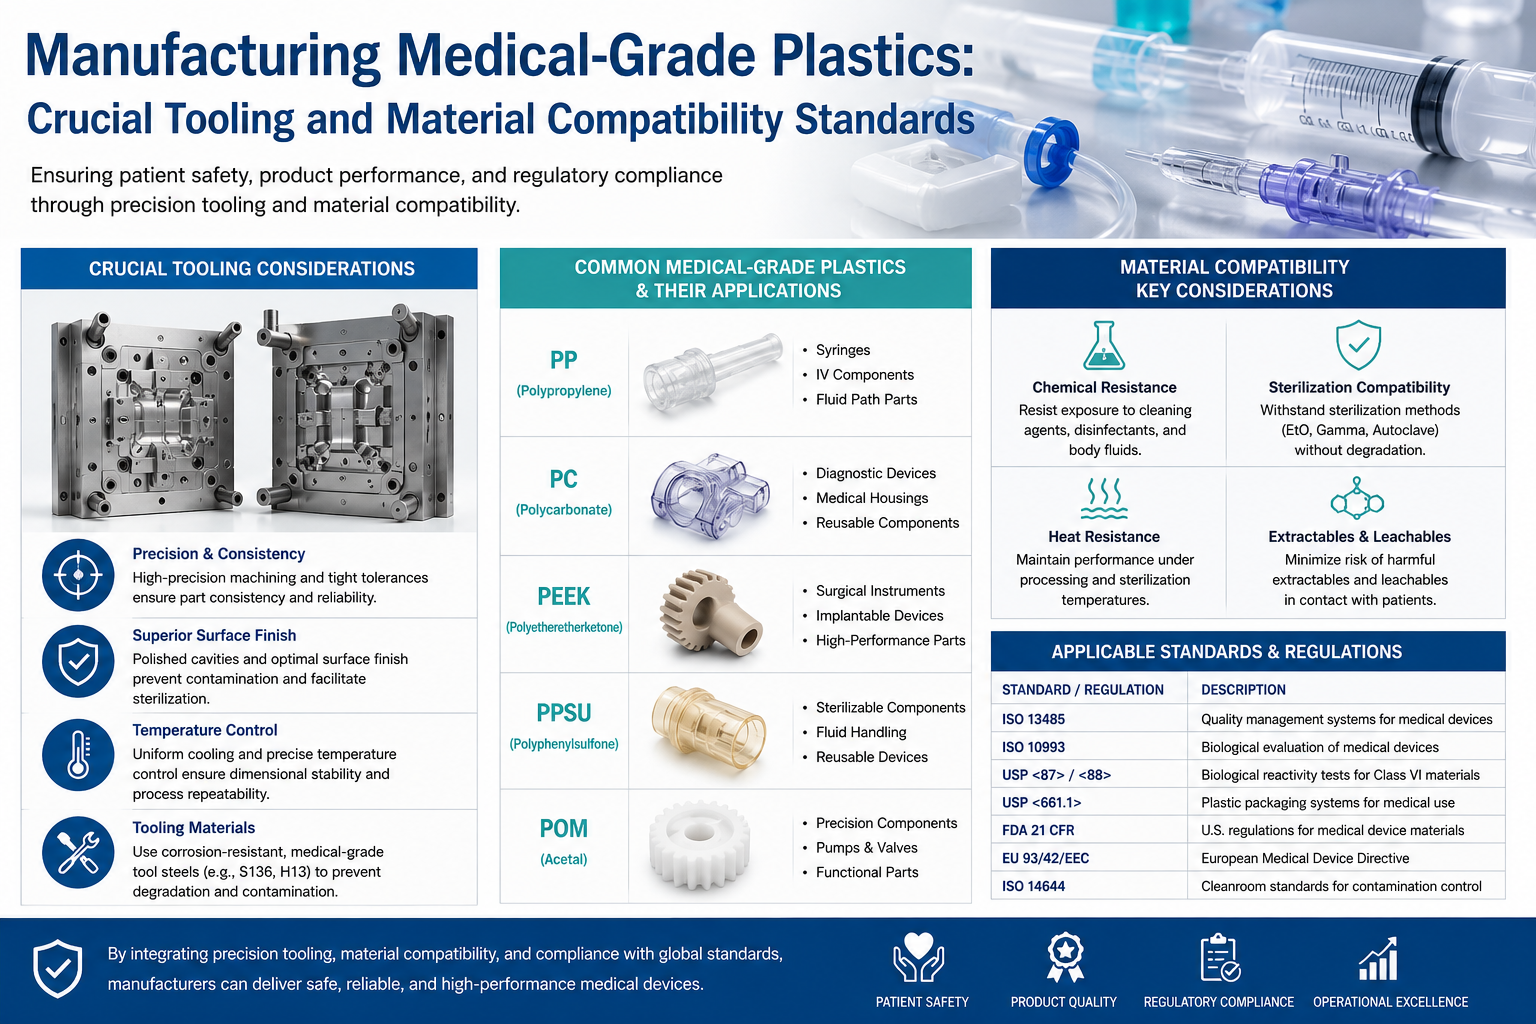
Różne żywice medyczne charakteryzują się znacząco różnymi wartościami kurczenia się, stabilnością termiczną oraz wymaganiami optycznymi. Poniższa tabela zawiera szczegółowe informacje na temat powszechnie stosowanych tworzyw plastycznych medycznych oraz odpowiadających im wymagań projektowych form.
| Materiał | Właściwości materiału | Kluczowe wymagania projektowe form | Typowe zastosowania |
| PP (klasa medyczna) | Sterylizacja metodą tlenku etylenu (EO), odporność na sterylizację w autoklawie, wysokie kurczenie się (1,6–2,2%). | Jednolita grubość ścianki, wystarczające ciśnienie wtrysku, gęste kanały chłodzenia, powiększone odpowietrzenie. | Cylindry strzykawek, tłoczki, zestawy do infuzji dożylnych (IV), obudowy wyrobów jednorazowych. |
| Pc (polikarbonat) | Nadzwyczajna przejrzystość, wysoka odporność na uderzenia, możliwość sterylizacji w autoklawie, podatność na hydrolizę. | Pusta forma z lustrzanym wykończeniem, dokładne suszenie materiału, zapobieganie skurczowi, intensywne odpowietrzenie. | Obudowy narzędzi chirurgicznych, dializatory, naczynia do pobierania krwi. |
| COC / COP | Nadzwyczajna przejrzystość, niski poziom ekstrahowalnych substancji, niskie wiązanie białek, doskonała biokompatybilność. | Stal S136 o wykończeniu lustrzanym, projekt bez śladów bramki, brak martwych kątów, system ciepłego kanału o niskim naprężeniu ścinającym. | Mikrofluidyczne układy scalone, medyczne soczewki optyczne, zestawy testowe do diagnostyki in vitro (IVD). |
| TPU (klasa medyczna) | Elastomer o elastycznej i miękkiej strukturze, doskonała uszczelniająca właściwość, bardzo podatny na przywieranie do formy. | Zwiększone kąty wyciągu, wysoka chropowatość powierzchni (polerowanie), powłoki zapobiegające przywieraniu, zrównoważone wypychanie. | Opony kaniuli, uszczelki, bańki do tworzenia podciśnienia. |
| PPSU / PEEK | Odporny na wielokrotne sterylizacje parą wodną w temperaturze 134 °C, wysoka wytrzymałość mechaniczna. | Stal do form wysokotemperaturowych, układy kanałów gorących, wkładki odporno na zużycie. | Uchwyty skalpelów, elementy urządzeń wszczepianych. |
| PVC (miękkie, medyczne) | Wysoko korozyjny; rozkłada się z wydzielaniem jonów chlorkowych w wysokich temperaturach. | Należy stosować stal nierdzewną (S136/NAK80); stosowanie zwykłej stali 718 jest surowo zabronione. | Złącza do rurek IV, elastyczne elementy rur. |
Rozkład gazów korozyjnych: W wysokich temperaturach materiały takie jak PVC i PC uwalniają gazy korozyjne, które szybko powodują rdzewienie wnęk form. Stal węglowa wstępnie hartowana jest ściśle zabroniona.
Brak tolerancji na wady estetyczne: W przypadku przezroczystych elementów (COC, PC) nawet mikroskopijna zadraśnienie, paski srebrne lub linia spawania skutkują natychmiastowym odrzuceniem produktu.
Brak środków do wyjmowania z formy: Pozostałości środków chemicznych mogą skażać leki lub próbki biologiczne. Formy muszą być zaprojektowane z konstrukcjami umożliwiającymi całkowicie samoczynne wyjmowanie detali.
Aby zapobiec zanieczyszczeniu jonami metalu i zapewnić długotrwałość formy w obecności gazów korozyjnych, dobór materiału do form medycznych podlega surowym zasadom zgodności.
Stal nierdzewna S136 / STAVAX 420 (pierwszy wybór): Charakteryzuje się wyjątkową odpornością na korozję kwasową i alkaliczną, doskonałą zdolnością do polerowania lustrzanego oraz odpornością na gazy powstające w wyniku rozkładu tworzyw sztucznych. Może być elektropolerowana i zwykle hartowana do HRC 48–52 . Jest to standard złota dla części medycznych o jakości optycznej.
NAK80: Wstępnie utwardzona stal nierdzewna. Idealna dla elementów o średniej przeźroczystości lub części wymagających chemicznego teksturzenia. Nie wymaga hartowania.
Materiały wysokotemperaturowe (PEEK/PPSU): Wymaga zastosowania stali S136H połączonej z azotowaniem powierzchniowym w celu zwiększenia odporności na zużycie w warunkach skrajnych temperatur.
Ścisłe zakazy: stal 718H, P20, 45#, Cr12MoV oraz zwykła stal węglowa. Materiały te łatwo ulegają korozji przy ekspozycji na żywice medyczne. Powstająca rdza oraz wytrącanie jonów metalowych zanieczyszczą ciecze medyczne i spowodują niezgodność z wymaganiami certyfikacji GMP.
Płytki podstawy formy: Dopuszczalne jest zastosowanie stali podstawowej S50C, pod warunkiem że w żaden sposób jest ona w kontakcie z stopionym tworzywem sztucznym.
Elementy ruchome: Slajdy, podnośniki i wkładki muszą być wykonane ze stali nierdzewnej S136.
Kanały chłodzenia: Wszystkie złącza, korki i dysze linii chłodzących muszą być wykonane ze stali nierdzewnej klasy 304 lub 316.
Elektropolerowanie (EP): Najwyższy standard medyczny. Eliminuje mikroskopijne szczeliny, tworząc bezbłędnie gładką powierzchnię lustrzaną, która zapobiega gromadzeniu się bakterii i ułatwia czyszczenie.
Polerowanie w próżni: Zarezerwowane dla przezroczystych elementów optycznych.
Azotowanie w niskiej temperaturze: Zwiększa odporność na zużycie bez wywoływania odkształceń ani pogorszenia powierzchni polerowanej lustrzanie.
Zabronione metody obróbki: Standardowe galwanizowanie lub chromowanie twarde (ryzyko odpryskiwania warstwy i zanieczyszczenia) oraz powłoki TD (ryzyko odpadania cząsteczek powłoki).
Głównym celem jest całkowite usunięcie pozostałości żywicy, czarnych plam oraz osadów materiału.
Zasady projektowania bramek: Bramki punktowe (formy trzytablicowe) lub gorące systemy dozujące z zaworowymi bramkami są wysoce preferowane w przypadku strzykawek, próbek krwi i zestawów diagnostycznych, aby zapewnić brak śladów bramki, brak pozostałości materiału oraz brak nici. duże boczne bramki są zabronione, ponieważ ich obcinanie powoduje powstanie mikroskopijnych pozostałości materiału stanowiących poważne zagrożenie zanieczyszczenia.
Bramki podwodne: Zabronione w przypadku przezroczystych elementów, ponieważ łatwo w nich gromadzi się nieruchomy materiał, co powoduje pojawianie się srebrzystych pasów lub czarnych plam.
Systemy gorących kanałów (obowiązkowe w przypadku wysokiej klasy sprzętu medycznego): Wszystkie komponenty systemu gorących kanałów muszą być wykonane ze stali nierdzewnej 316 ( Brak miedzi, brak ołowiu ).
Tylko bramy zaworowe: Otwarte dysze są zabronione ze względu na ryzyko powstawania nici i zimnych grudek. Bramy zaworowe zapewniają precyzyjną kontrolę objętości i czyste zamknięcie.
Polerowanie wewnętrzne: Wewnętrzne kanały gorących dysz muszą być polerowane do lustrzanego połysku, aby zapobiec nagromadzaniu się węgla.
Regulacja temperatury: Dokładność musi mieścić się w zakresie 1°C aby zapobiec lokalnemu degradowaniu termicznemu.
Konstrukcje muszą wykluczać miejsca rozmnażania się bakterii oraz umożliwiać bezbłędne sterylizowanie.
Brak ostrych narożników: Wszystkie wewnętrzne narożniki muszą mieć promień 0.5mm ostre kąty proste są notorycznie miejscem gromadzenia się bakterii i nie przejdą audytów zgodności z dobrą praktyką wytwarzania (GMP).
Minimalne szczeliny montażowe: Szczeliny między elementami złączeniowymi muszą być 0.005mm połączenia z nacięciem są preferowane w stosunku do połączeń ze szczelinami, aby zapobiec utrzymywaniu się materiału.
Mikroskopowa gładkość: Zewnętrzne i wewnętrzne powierzchnie wyrobów muszą zostać elektropolerowane w celu usunięcia mikrożłobień. Należy unikać głębokich, wąskich rowków, które trudno czyścić lub sterylizować.
Elementy medyczne wymagają nadzwyczaj ścisłych tolerancji wymiarowych 0,02 mm do 0,05 mm nierównomierne chłodzenie powoduje natychmiastowe odkształcenia oraz odchylenia grubości ścianek.
Bliskość: Kanały chłodzące powinny być umieszczone w odległości 10–15 mm od wnęki, obejmując gęsto zarówno rdzeń, jak i wnękę.
Cienkie elementy: W przypadku korpusów strzykawek i cewników należy stosować spiralne kanały chłodzące lub urządzenia do chłodzenia z bąbelkami oraz przegrodami w celu uzyskania jednolitego chłodzenia rdzenia.
Materiał: Kanały muszą być wyposażone w wypolerowane wnętrza oraz wykorzystywać łączniki ze stali nierdzewnej AISI 316, aby zapobiec powstawaniu kamienia kotłowego i biofilmu.
Regulacja strefowa: Zaimplementuj niezależne obwody temperaturowe dla jamy formy, rdzenia oraz systemu kanałów gorących.
Materiały polimerowe przeznaczone na wyroby medyczne łatwo ulegają degradacji przy wysokich prędkościach wtrysku. Niewłaściwe odpowietrzanie jest główną przyczyną występowania pasów srebrzystych, śladów spalenia oraz mikroporów.
Odpowietrzanie po linii rozdzielenia formy: Szczeliny odpowietrzające powinny mieć szerokość 5–8 mm i głębokość 0,008–0,015 mm oraz obejmować całą obwodową krawędź jamy formy.
Dodatkowe odpowietrzanie: Dodaj wkładki wentylacyjne u podstawy żeber, głębokich wnęk oraz bezpośrednio naprzeciwko bramy wlewowej. Wykorzystaj luzy pomiędzy kołkami wyrzucania a mechanizmami podnoszącymi do dodatkowej wentylacji.
Wentylacja wielostopniowa: Przezroczyste części wykonane z COC/PC wymagają specjalnych wkładek wentylacyjnych z bezpośrednimi kanałami prowadzącymi na zewnątrz formy, aby zapobiec migracji węgla.
Celem jest zrównoważone wyrzucanie bez śladów kołków, bez odpadania materiału i bez zadrapań.
Specyfikacja kołków: Kołki wyrzucania muszą być wykonane ze stali nierdzewnej S136 z lustrzanym polerowaniem.
Płyty wybijakowe: W przypadku przezroczystych elementów estetycznych (zestawy testowe, soczewki) zamiast kołków należy stosować płyty wyrzucania, aby całkowicie wyeliminować ślady po kołkach wyrzucania.
Ciasne tolerancje: Luza między kołkiem wyrzucania a otworem musi być ściśle kontrolowana w zakresie 0,003–0,005 mm . Każda większa szerokość powoduje mikroprzepychanie; przepychane cząstki plastiku stanowią wadę śmiertelną w zastosowaniach medycznych.
Zapobieganie zanieczyszczeniu: Zabronione są wykrawacze o kształcie lub płaskie ze względu na ryzyko powstawania zalotów. Ponadto należy dodać zbiorniki do smaru/przyciski zatrzymujące, aby zapobiec powrotowi oleju lub pyłu do wnęki formy.
Wybór materiału: Suwaki i wypychacze boczne muszą być wykonane ze stali nierdzewnej S136. Płytki ścierne muszą być wykonane z materiałów samosmarnych bez miedzi (żółta mosiądz jest zakazana ze względu na ryzyko wydzielania jonów miedzi).
Zapobieganie pyleniu: Suwaki muszą być wyposażone w rowki zbierające pył na blokach zatrzymujących, aby zapobiec przedostawaniu się pyłu z czystej strefy produkcyjnej do obszaru formowania.
Smarowanie: Ruchome elementy muszą być smarowane wyłącznie wysokotemperaturowym syntetycznym smarem przeznaczonym do zastosowań spożywczych lub medycznych. Standardowy smar przemysłowy ulega odgazowaniu i zanieczyszcza wyroby.
Przewodniki czystej strefy: Wprowadzające szczyty i tuleje prowadzące muszą być wykonane ze stali nierdzewnej i całkowicie wolne od miedzi.
Precyzyjne ponowne wyrównanie: Zastosuj blokady boczne lub stożkowe, aby zagwarantować powtarzalność zamykania formy na poziomie 0,01mm , zapobiegając nieprawidłowościom linii rozdzielenia lub wypryskom.
Kapturki przeciwpyłowe: Tuleje prowadzące powinny być wyposażone w kapturki przeciwpyłowe, aby izolować cząstki zawieszone w czystej strefie.
Wtrysk medyczny odbywa się zwykle w czystych strefach klasy 10 000 (ISO 7) lub klasy 100 000 (ISO 8). Same formy nie mogą wprowadzać cząstek do środowiska.
Hermetyzacja obwodowa: Zainstaluj żłobki do zbierania pyłu oraz uszczelki gumowe wzdłuż zewnętrznego obwodu linii rozdzielenia formy.
Obudowy: Zainstalować ochronne osłony przeciwpyłowe na płytach wyrzutu oraz na zewnętrznej powierzchni mechanizmów suwakowych.
Uszczelki medyczne: Wszystkie uszczelki linii wodnych muszą być wykonane z pierścieni O z silikonu przeznaczonego do zastosowań medycznych, aby zapobiec wyciąganiu się substancji chemicznych, które często występuje przy standardowych gumowych pierścieniach O z kauczuku nitrilowego.
Wkręty z zagłębieniem stożkowym: Wszystkie śruby umieszczone na zewnętrznej powierzchni formy muszą być idealnie zagłębione i wypoziomowane. Niestosowne zagłębienia lub głębokie otwory pod śruby stanowią pułapki dla pyłu i są surowo zabronione.
 Gorące wiadomości
 EN





