
Индустрия медицинских изделий работает в рамках одних из самых строгих в мире требований к качеству. При литье под давлением медицинских компонентов — таких как шприцы, микрожидкостные чипы и хирургические инструменты — погрешность недопустима.
Успешный производственный цикл требует идеального взаимодействия между полимерами медицинского класса и передовой конструкцией пресс-формы. В данном руководстве подробно рассматриваются основные исходные материалы, протоколы выбора сталей, а также восемь критически важных параметров системы пресс-формы, необходимых для успешного прохождения строгих аудитов в соответствии с требованиями надлежащей производственной практики (GMP).
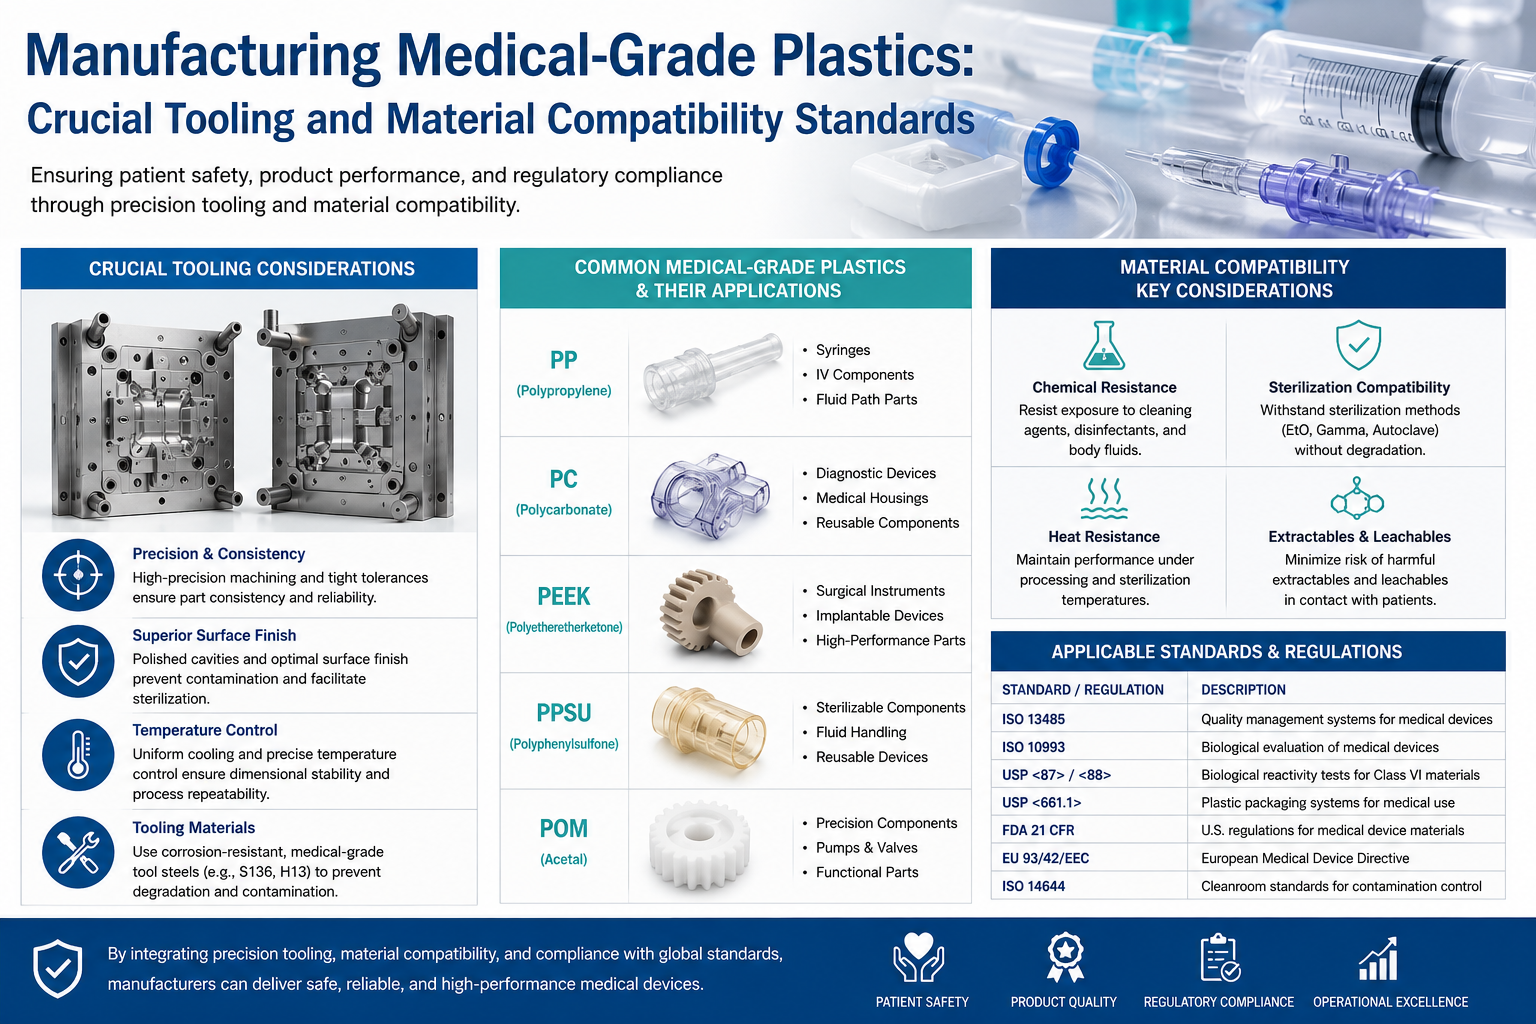
Различные медицинские смолы обладают существенно отличающимися показателями усадки, термостабильности и оптическими характеристиками. В приведённой ниже таблице указаны основные медицинские пластики и соответствующие им требования к конструкции пресс-формы.
| Материал | Характеристики материала | Ключевые требования к проектированию пресс-формы | Типовые области применения |
| ПП (медицинский класс) | Стерилизуемый этиленоксидом (EO), устойчивый к автоклавированию, высокая усадка (1,6–2,2%). | Единообразная толщина стенок, достаточное давление упаковки, плотно расположенные каналы охлаждения, увеличенные вентиляционные отверстия. | Шприцевые цилиндры, поршни, системы внутривенного введения (IV), корпуса расходных материалов. |
| Pc (поликарбонат) | Сверхвысокая прозрачность, высокая ударопрочность, стерилизуемость в автоклаве, склонность к гидролизу. | Полость с зеркальной полировкой, тщательная сушка материала, предотвращение усадки, высокая эффективность вентиляции. | Корпуса хирургических инструментов, диализаторы, чашки для сбора крови. |
| COC / COP | Сверхвысокая прозрачность, низкое содержание вымываемых веществ, низкое связывание белков, превосходная биосовместимость. | Зеркальная сталь S136, конструкция без следов литниковой системы, отсутствие «мертвых» углов, система горячих каналов с низким сдвиговым воздействием. | Микрофлюидные чипы, медицинские оптические линзы, наборы тестов для диагностики in vitro (IVD). |
| TPU (медицинского класса) | Гибкий мягкий эластомер, превосходные уплотнительные свойства, высокая склонность к прилипанию к форме. | Увеличенные углы выталкивания, высокий класс полировки, антиадгезионные покрытия поверхности, сбалансированная система выталкивания. | Оболочки катетеров, уплотнительные прокладки, груши для создания отрицательного давления. |
| PPSU / PEEK | Выдерживает многократную стерилизацию паром при 134 °C, обладает высокой механической прочностью. | Инструментальная сталь для высокотемпературных форм, горячие каналы, износостойкие вставки. | Рукоятки скальпелей, компоненты имплантируемых устройств. |
| ПВХ (медицинский мягкий) | Высококоррозионный; при высоких температурах разлагается с выделением хлорид-ионов. | Обязательно использовать нержавеющую сталь (S136/NAK80); применение обычной стали 718 строго запрещено. | Соединители для IV-трубок, гибкие трубопроводные компоненты. |
Разложение коррозионных газов: При высоких температурах такие материалы, как ПВХ и поликарбонат (PC), выделяют коррозионные газы, которые быстро вызывают ржавчину в полостях пресс-форм. Предварительно закалённые углеродистые стали строго запрещены.
Нулевая терпимость к косметическим дефектам: Для прозрачных компонентов (COC, PC) даже микроскопический царапина, серебристая полоса или линия сварки приводят к немедленному бракованию.
Нулевое применение распыляемых средств для облегчения выемки из пресс-формы: Остаточные химические вещества могут загрязнять лекарственные препараты или биологические образцы. Пресс-формы должны проектироваться с использованием структур, обеспечивающих 100%-ную самостоятельную выемку изделий.
Для предотвращения загрязнения ионами металлов и обеспечения длительного срока службы пресс-форм при воздействии коррозионных газов выбор материалов для медицинских пресс-форм осуществляется в строгом соответствии с установленными правилами.
S136 / STAVAX 420 — нержавеющая сталь (наиболее предпочтительный вариант): Обладает исключительной стойкостью к кислотам и щелочам, превосходными возможностями зеркальной полировки и устойчивостью к газам, образующимся при разложении пластмассы. Поддается электрохимической полировке и обычно закаливается до твердости HRC 48–52 . Это эталонный материал для оптических медицинских деталей.
NAK80: Предварительно закаленная нержавеющая сталь. Идеальна для компонентов со средней прозрачностью или деталей, требующих химического текстурирования. Не требует закалки.
Материалы для высокотемпературного применения (PEEK/PPSU): Требуют использования стали S136H в сочетании с азотированием поверхности для повышения износостойкости при экстремальных температурах.
Строго запрещено: материалы 718H, P20, 45#, Cr12MoV и обычные углеродистые стали. Эти материалы легко подвергаются коррозии при контакте с медицинскими смолами. Образующаяся ржавчина и осаждение ионов металлов приведут к загрязнению медицинских жидкостей и несоответствию требованиям GMP.
Плиты основы пресс-формы: Допускается использование базовой стали S50C при условии, что она никогда контактирует с расплавленной пластмассой.
Подвижные компоненты: Слайдеры, выталкиватели и вставки должны изготавливаться из нержавеющей стали S136.
Водяные каналы: Все соединители, заглушки и насадки для охлаждающих каналов должны быть выполнены из нержавеющей стали марок 304 или 316.
Электрополировка (EP): Высочайший медицинский стандарт. Устраняет микроскопические неровности, обеспечивая безупречно гладкую зеркальную поверхность, которая предотвращает накопление бактерий и облегчает очистку.
Полировка в вакууме: Используется исключительно для прозрачных оптических компонентов.
Нитрирование при низких температурах: Повышает износостойкость без деформации или ухудшения зеркальной полировки.
Запрещённые виды обработки: Стандартное гальваническое покрытие или твёрдое хромирование (риск отслаивания и загрязнения) и покрытия методом TD (риск отслаивания частиц покрытия).
Основная цель — полное удаление остатков смолы, черных пятен и осадка материала.
Правила проектирования литниковых каналов: Точечные литниковые каналы (формы с тремя плитами) или горячие литниковые системы с клапанными литниками предпочтительны для шприцев, пробирок для крови и тест-наборов, чтобы обеспечить отсутствие следов литника, отсутствие остатков материала и отсутствие нитевидных вытягиваний . Крупные боковые литниковые каналы запрещены, поскольку их обрезка приводит к образованию микроскопических остатков, создающих серьёзный риск загрязнения.
Подводящие (подводные) литниковые каналы: Запрещены для прозрачных деталей, поскольку они легко задерживают застойный материал, вызывая серебристые полосы или чёрные пятна.
Системы горячих литников (обязательны для высокотехнологичных медицинских изделий): Все компоненты горячих литников должны быть изготовлены из нержавеющей стали марки 316 ( Нулевое содержание меди, нулевое содержание свинца ).
Только клапанные затворы: Открытые сопла запрещены из-за рисков образования нитей и холодных шлаков. Клапанные затворы обеспечивают точный контроль объема и чистое закрытие.
Внутренняя полировка: Внутренние каналы горячих сопел должны быть отполированы до зеркального блеска для предотвращения образования углеродных отложений.
Контроль температуры: Точность должна составлять не более 1°C для предотвращения локальной термической деградации.
Конструкция должна исключать места размножения бактерий и обеспечивать безупречную стерилизацию.
Отсутствие острых углов: Все внутренние углы должны иметь радиус 0,5 мм острые углы под прямым углом известны тем, что способствуют размножению бактерий, и не проходят аудиты в соответствии с требованиями GMP.
Минимальные зазоры при соединении: Зазоры между взаимодействующими вставками должны быть 0,005 мм предпочтительны посадки с натягом по сравнению с соединениями с зазорами, чтобы предотвратить захват материала.
Микроскопическая гладкость: Внутренние и внешние поверхности изделий должны быть подвергнуты электрополировке для удаления микрогребешков. Следует избегать глубоких узких пазов, которые трудно очищать или стерилизовать.
Для медицинских деталей требуются сверхточные размерные допуски 0.02mm до 0,05 мм неравномерное охлаждение вызывает немедленное коробление и отклонения толщины стенок.
Близость: Каналы охлаждения должны располагаться на расстоянии 10–15 мм от полости и плотно обвивать как сердечник, так и полость.
Тонкие компоненты: Для корпусов шприцев и катетеров используйте спиральные каналы охлаждения или пузырьковые охладители с перегородками для обеспечения равномерного охлаждения сердцевины.
Материал: Каналы должны иметь полированные внутренние поверхности и оснащаться соединителями из нержавеющей стали марки 316 для предотвращения образования накипи и биопленок.
Зональное регулирование: Применяйте независимые температурные контуры для полости, сердцевины и системы горячих каналов.
Медицинские смолы легко деградируют при высокой скорости впрыска. Недостаточная вентиляция является основной причиной появления серебристых полос, следов обгорания и микропустот.
Вентиляция по разъему формы: Ширина вентиляционных пазов должна составлять 5–8 мм, а глубина — 0,008–0,015 мм; пазы должны окружать всю периметральную часть полости.
Вспомогательная вентиляция: Добавьте вентиляционные вставки у основания ребер жесткости, в глубоких полостях и непосредственно напротив литниковой системы. Используйте зазоры между выталкивающими штифтами и подъемниками для дополнительной вентиляции.
Многоступенчатая вентиляция: Прозрачные детали из COC/PC требуют специализированных вентиляционных вставок с прямыми каналами к внешней стороне пресс-формы для предотвращения миграции углерода.
Цель — сбалансированное выталкивание без следов от штифтов, без осыпания материала и без царапин.
Характеристики штифтов: Выталкивающие штифты должны быть изготовлены из нержавеющей стали марки S136 с зеркальной полировкой.
Пластины съёмников: Для прозрачных декоративных компонентов (тест-наборов, линз) вместо штифтов используйте съемные пластины, чтобы полностью исключить следы от выталкивания.
Жесткие допуски: Зазор между выталкивающим штифтом и отверстием должен строго контролироваться в пределах 0,003–0,005 мм . Любая ширина больше указанной вызывает микропроблеск; вспышка пластика является критическим дефектом в медицинских применениях.
Предотвращение загрязнения: Формованные или плоские выталкивающие штифты запрещены из-за риска заусенцев. Кроме того, необходимо установить маслосборники/ограничители, чтобы предотвратить попадание масла или пыли обратно в полость пресс-формы.
Выбор материала: Сдвижные элементы и выталкиватели должны быть изготовлены из нержавеющей стали марки S136. Износостойкие пластины должны изготавливаться из материалов без меди и с самосмазывающими свойствами (жёлтая латунь запрещена из-за риска выделения ионов меди).
Уменьшение пылеобразования: Сдвижные элементы должны оснащаться канавками для сбора пыли на удерживающих блоках, чтобы предотвратить попадание пыли чистых помещений в зону литья.
Смазка: Подвижные компоненты должны смазываться исключительно пищевым или медицинским высокотемпературным синтетическим смазочным материалом. Стандартные промышленные смазки будут испаряться и загрязнять детали.
Руководство по работе в чистой комнате: Направляющие штифты и направляющие втулки должны быть выполнены из нержавеющей стали и полностью не содержать меди.
Точная повторная установка: Используйте боковые замки или конические замки для обеспечения повторяемости закрытия пресс-формы с точностью 0.01мм , предотвращая несоосность разъемной линии и образование заусенцев.
Пылезащитные колпачки: Направляющие втулки должны быть оснащены пылезащитными крышками для изоляции от частиц, присутствующих в чистой комнате.
Медицинское литьё под давлением обычно осуществляется в чистых помещениях класса 10 000 (ISO 7) или класса 100 000 (ISO 8). Сама пресс-форма не должна вносить посторонние частицы.
Периметральные уплотнители: Установите пылесборные канавки и резиновые уплотнительные прокладки по внешнему периметру разъемной линии пресс-формы.
Корпуса: Установите защитные пылезащитные кожухи на выталкивающие плиты и наружную поверхность механизмов ползунов.
Медицинские прокладки: Все уплотнения водяных линий должны использовать силиконовые кольцевые уплотнения медицинского класса для предотвращения выщелачивания химических веществ, характерного для стандартной нитрил-каучуковой резины.
Заклёпочные крепёжные элементы: Все винты на наружной поверхности пресс-формы должны быть идеально утоплены и заподлицо. Открытые карманы или глубокие отверстия под винты служат ловушками для пыли и строго запрещены.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN






