
Medicinsk udstirsindustrien opererer under nogle af verdens strengeste kvalitetskontroller. Når det kommer til injektionsformning af medicinske komponenter – såsom spritser, mikrofluidiske chips og kirurgiske instrumenter – er der ingen margin for fejl.
En vellykket produktionsomgang kræver en perfekt synergi mellem plastmaterialer af medicinsk kvalitet og avanceret formdesign. Denne guide gennemgår de væsentlige råmaterialer, stålvalgsprotokoller samt de otte kritiske formsystemspecifikationer, der kræves for at bestå strenge Good Manufacturing Practice (GMP)-revisioner.
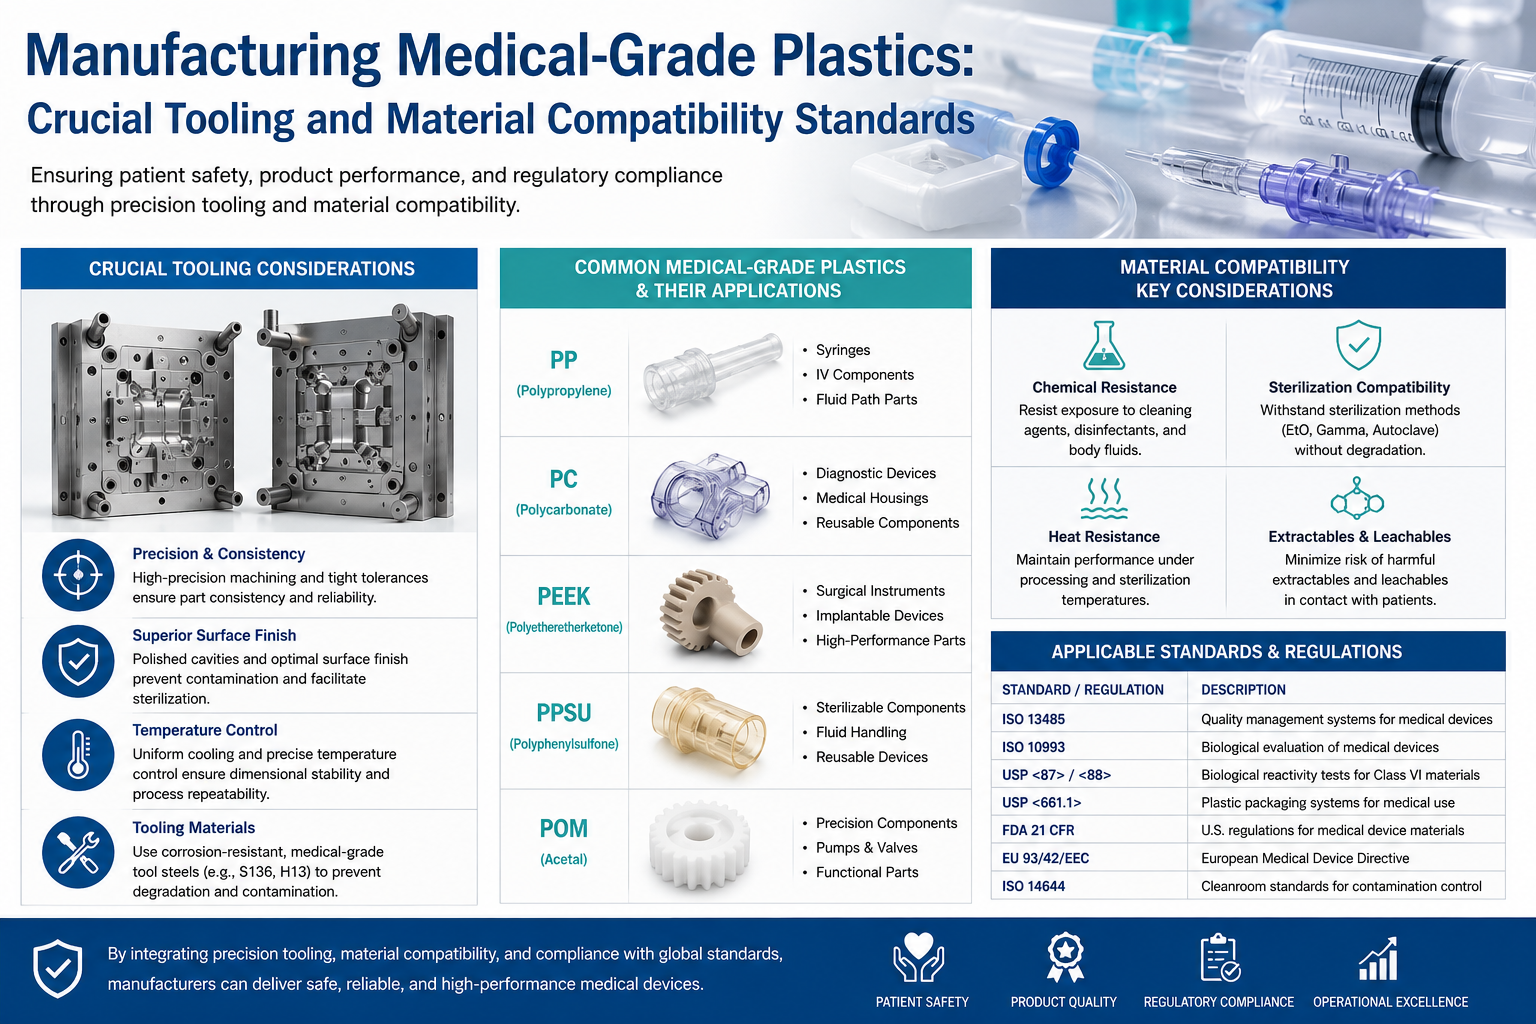
Forskellige medicinske harpikser udviser drastisk forskellige krybninger, termiske stabiliteter og optiske krav. Tabellen nedenfor beskriver de almindelige medicinske plastmaterialer og deres tilhørende krav til formdesign.
| Materiale | Materialeegenskaber | Vigtigste krav til formdesign | Typiske anvendelser |
| PP (medicinsk kvalitet) | EO-steriliserbar, autoklaveresistent, høj krybning (1,6 %–2,2 %). | Ensartet vægtykkelse, tilstrækkeligt pakketryk, tætte kølekanaler, forstørret udluftning. | Sprøjtecylindre, stempelstænger, IV-sæt, forbrugsdæksler. |
| Pc (polycarbonat) | Ekstremt høj gennemsigtighed, høj slagstyrke, autoklaverbar, modtagelig for hydrolyse. | Spejlpoleret formhulrum, grundig materialtørring, krybningssikring, høj udluftning. | Kirurgiske instrumentdæksler, dialyseapparater, blodopsamlingsbægre. |
| COC / COP | Ultra-høj gennemsigtighed, lave udvaskelige stoffer, lav proteinbinding, fremragende biokompatibilitet. | S136 spejlstål, design uden gate-aftryk, ingen døde vinkler, varm sprøjtestøbning med lav skærsbelastning. | Mikrofluidiske chips, medicinske optiske linser, IVD-testkits. |
| TPU (medicinsk kvalitet) | Fleksibel, blød elastomer, fremragende tæthedsfunktion, meget tilbøjelig til formklæbning. | Øget udløbsvinkel, høj polering, anti-klebende overfladebehandlinger, afbalanceret udkast. | Kateteromhydninger, tætningspakninger, vakuumbægre. |
| PPSU / PEEK | Tåler gentagne dampsteriliseringer ved 134 °C, høj mekanisk styrke. | Moldstål til høj temperatur, varme sprøjtestøbningssystemer, slidstærke indsatte dele. | Skarpknivhåndtag, komponenter til indplantelige enheder. |
| PVC (medicinsk blød) | Højst korrosiv; nedbrydes ved høje temperaturer og frigiver chloridioner. | Der skal anvendes rustfrit stål (S136/NAK80); almindeligt 718-stål er strengt forbudt. | IV-rørforbindelser, fleksible rørkomponenter. |
Korrosiv gasnedbrydning: Ved høje temperaturer frigiver materialer som PVC og PC korrosive gasser, der hurtigt forårsager rust på formhulrum. Forhærdede kulstofstål er strengt forbudt.
Nul tolerance for kosmetiske fejl: For transparente komponenter (COC, PC) resulterer selv en mikroskopisk ridset, sølvstrege eller svejteskæve i øjeblikkelig udskiftning.
Spray til frigørelse uden form: Restkemikalier kan forurene lægemidler eller biologiske prøver. Former skal udformes med 100 % selvfrigørende strukturer.
For at forhindre forurening fra metalioner og sikre formens levetid i forhold til korrosive gasser følger valget af materiale til medicinske former strenge overholdelsesregler.
S136 / STAVAX 420 rustfrit stål (topvalg): Udviser fremragende modstandsdygtighed over for syre/base-korrosion, fremragende muligheder for spejlpolering samt modstandsdygtighed over for gasser fra plastnedbrydning. Kan elektropoleres og hærdes typisk til HRC 48–52 . Dette er guldstandard for medicinske dele af optisk kvalitet.
NAK80: Forhærdet rustfrit stål. Ideelt til komponenter eller dele med medium gennemsigtighed eller krav til kemisk strukturering. Ingen udligning påkræves.
Højtemperaturmaterialer (PEEK/PPSU): Kræver S136H kombineret med overfladenitridering for at forbedre slidbestandigheden ved ekstreme temperaturer.
Strenge forbud: 718H, P20, 45#, Cr12MoV og almindelige kulstofstål. Disse materialer korroderer let ved kontakt med medicinske harpikser. Den resulterende rust og metalionudfældning vil forurene medicinske væsker og medføre manglende overensstemmelse med GMP-certificeringer.
Formbaseplader: S50C basestål må anvendes, forudsat at det aldrig kommer i kontakt med plastsmelten.
Bevægelige komponenter: Skydeelementer, løftere og indsatte dele skal fremstilles af rustfrit stål S136.
Kølevandsledninger: Alle tilslutninger, propper og dyser til køleledninger skal være fremstillet af rustfrit stål i kvalitet 304 eller 316.
Elektropolering (EP): Det højeste medicinske standard. Den eliminerer mikroskopiske uregelmæssigheder og skaber en fejlfri, spejllignende overflade, der forhindrer bakterieophobning og gør rengøring nem.
Vacuum-polering: Reserveret til gennemsigtige optiske komponenter.
Nitridering ved lav temperatur: Forbedrer slidstyrken uden at forårsage warping eller nedbrydning af spejlfærdige overflade.
Forbudte behandlinger: Standard elektropladering eller hårdforchromering (risiko for flaking og forurening) samt TD-belægninger (risiko for afsætning af belægningspartikler).
Kernemålet er at udrydde harpiksrester, sorte pletter og materialeaflejringer.
Regler for indgangsdesign: Præcisionsindgange (3-pladesforme) eller varmløber med ventileindgang anbefales stærkt til sprøjter, blodrør og testkits for at sikre ingen rester fra indgangen, ingen rester og ingen tråde . Store sideindgange er forbudt, da beskæring skaber mikrorester, hvilket udgør en alvorlig risiko for forurening.
Undervandsporte: Forbudt for gennemsigtige dele, da de let fanger stillestående materiale, hvilket forårsager sølvstriber eller sorte pletter.
Varme-runner-systemer (påkrævet til medicinsk udstyr af høj kvalitet): Alle varme-runner-komponenter skal fremstilles af rustfrit stål type 316 ( Nul kobber, nul bly ).
Kun ventilporte: Åbne dyser er forbudt på grund af risikoen for tråddannelse og kolde slug. Ventilporte sikrer præcis volumenkontrol og rene lukninger.
Indvendig polering: Indvendige kanaler i varme-dyserne skal poleres til spejleffekt for at forhindre kulstofaflejring.
Temperaturkontrol: Nøjagtigheden skal være inden for 1°c for at forhindre lokal termisk nedbrydning.
Konstruktionsstrukturer skal eliminere bakterieopformingsområder og tillade fejlfri sterilisering.
Ingen skarpe hjørner: Alle indre hjørner skal have en radius på 0,05 mm . Skarpe rette vinkler er berømte for at skjule bakterier og vil ikke opfylde GMP-auditkravene.
Minimalt samspilsgab: Indgrebende indsatsgab skal være 0,005 mm . Interferenspasninger foretrækkes frem for gabmontager for at forhindre materialefangst.
Mikroskopisk glathed: Både indre og ydre produktoverflader skal elektropoleres for at fjerne mikrogroover. Dybe, smalle slits, der er svære at rengøre eller sterilisere, skal undgås.
Medicinske dele kræver ekstremt præcise dimensionstolerancer 0,02 mm til 0,05 mm ujævn afkøling forårsager øjeblikkelig warping og afvigelser i vægtykkelse.
Nærhed: Kølekanaler skal placeres 10–15 mm fra formhulrummet og tæt omkring både kerne og formhulrum.
Slanke komponenter: Brug spiralformede kølekanaler eller bubblere med baffle til ensartet kernekøling ved spritbarrel og katetre.
Materiale: Kanalerne skal have polerede indvendige overflader og bruge forbindelsesstykker af rustfrit stål i kvalitet 316 for at forhindre dannelsen af kalkaflejringer og biofilm.
Zonestyring: Implementer uafhængige temperaturkredsløb for formhulrummet, kerne og varme sprøjteformsystem.
Medicinske polymerer nedbrydes let ved høje sprøjtehastigheder. Dårlig udluftning er den primære årsag til sølvstriber, brændemærker og mikro-porøsitet.
Udluftning langs skelplanen: Udluftningsslisserne skal være 5–8 mm brede og 0,008–0,015 mm dybe og omgive hele omkredsen af formhulrummet.
Supplerende udluftning: Tilføj udluftningsindsatser i bunden af ribber, dybe hulrum og direkte over for indsprøjtningsspidsen. Brug spillerummet omkring udskuberpindene og løfteelementerne til supplerende udluftning.
Flere-trins udluftning: Gennemsigtige COC/PC-dele kræver specialiserede udluftningsindsatser med direkte veje til moldens yderside for at forhindre kulstofmigration.
Målet er en afbalanceret udskubning uden stiftmærker, uden afskælning og uden skrammer.
Stiftspecifikation: Udskubningsstifte skal være fremstillet af rustfrit S136-stål og spejlpolerede.
Afstripperplader: Brug i stedet for stifte udskubningsplader til gennemsigtige kosmetiske komponenter (testkitte, linser), så udskubningsmærker helt undgås.
Stramme tolerancer: Spillet mellem udskubningsstiften og hullet skal strengt overholdes inden for 0,003–0,005 mm . Et større spil medfører mikroflash; flashet plastikaffald er en kritisk fejl i medicinske applikationer.
Forurensningsforebyggelse: Formede eller flade udskubningsstifte er forbudt på grund af risiko for burrer. Derudover skal fedtfangere/stopknapper tilføjes for at forhindre olie eller støv i at blive skubbet tilbage i formens kavitet.
Materialevalg: Skydere og liftere skal være fremstillet af rustfrit S136-stål. Slidplader skal bruge kobberfri, selvsmørende materialer (gul messing er forbudt på grund af risici for udfældning af kobberioner).
Støvdæmpning: Skyderne skal omfatte støvsamlende riller på fastholdelsesblokkene for at holde omgivende renrumstøv ude af formningsområdet.
Smørfinansiering: Bevægelige komponenter skal udelukkende anvende fødevare- eller medicingrade syntetiske højtemperaturfedt. Standard industrielt fedt vil udgasse og forurene delene.
Renrumsledning: Føringsstifte og guidebushinger skal være af rustfrit stål og helt kobberfri.
Præcisionsgenjustering: Inkludér sidespærre eller koniske spærre for at garantere en gentagelighed ved genlukning af formen af 0,01 mm , hvilket forhindrer eventuelle uoverensstemmelser i skillelinjen eller overskudsmateriale.
Støvstopper: Føringsbushinger skal udstyres med støvdæksler for at isolere partikler fra rengøringsrum.
Medicinsk injektionsformning foregår typisk i rengøringsrum af klasse 10.000 (ISO 7) eller klasse 100.000 (ISO 8). Selv formen må ikke indføre partikler.
Perimeter-tætninger: Installer støvsamlingsriller og gummipakninger langs yderkanten af formens skillelinje.
Huse: Tilføj beskyttende støvbeslag over udskubningspladerne og ydersiden af glidemekanismer.
Medicinske pakninger: Alle tætninger til vandlede skal bruge silikone-O-ringe til medicinsk brug for at forhindre kemisk udvaskning, som ofte forekommer ved almindelige nitrilgummi.
Indsinket fastmontering: Alle skruer på formens yderside skal være perfekt indsinkede og i samme plan. Udsatte lommer eller dybe skrueløb fungerer som støvfang og er strengt forbudt.
 Seneste nyheder
 EN






