

Industria dispozitivelor medicale funcționează în cadrul unor dintre cele mai riguroase controale de calitate din lume. În ceea ce privește injectarea prin modelare a componentelor medicale—cum ar fi seringile, microchipurile pentru fluide și instrumentele chirurgicale—marginea de eroare este zero.
Un ciclu de producție reușit necesită o sinergie perfectă între rezinele de calitate medicală și proiectarea avansată a matrițelor. Acest ghid explică materiile prime esențiale, protocoalele de selecție a oțelului și cele opt specificații critice ale sistemului de matriță necesare pentru a trece cu succes auditurile riguroase privind Bună Practică de Fabricație (GMP).
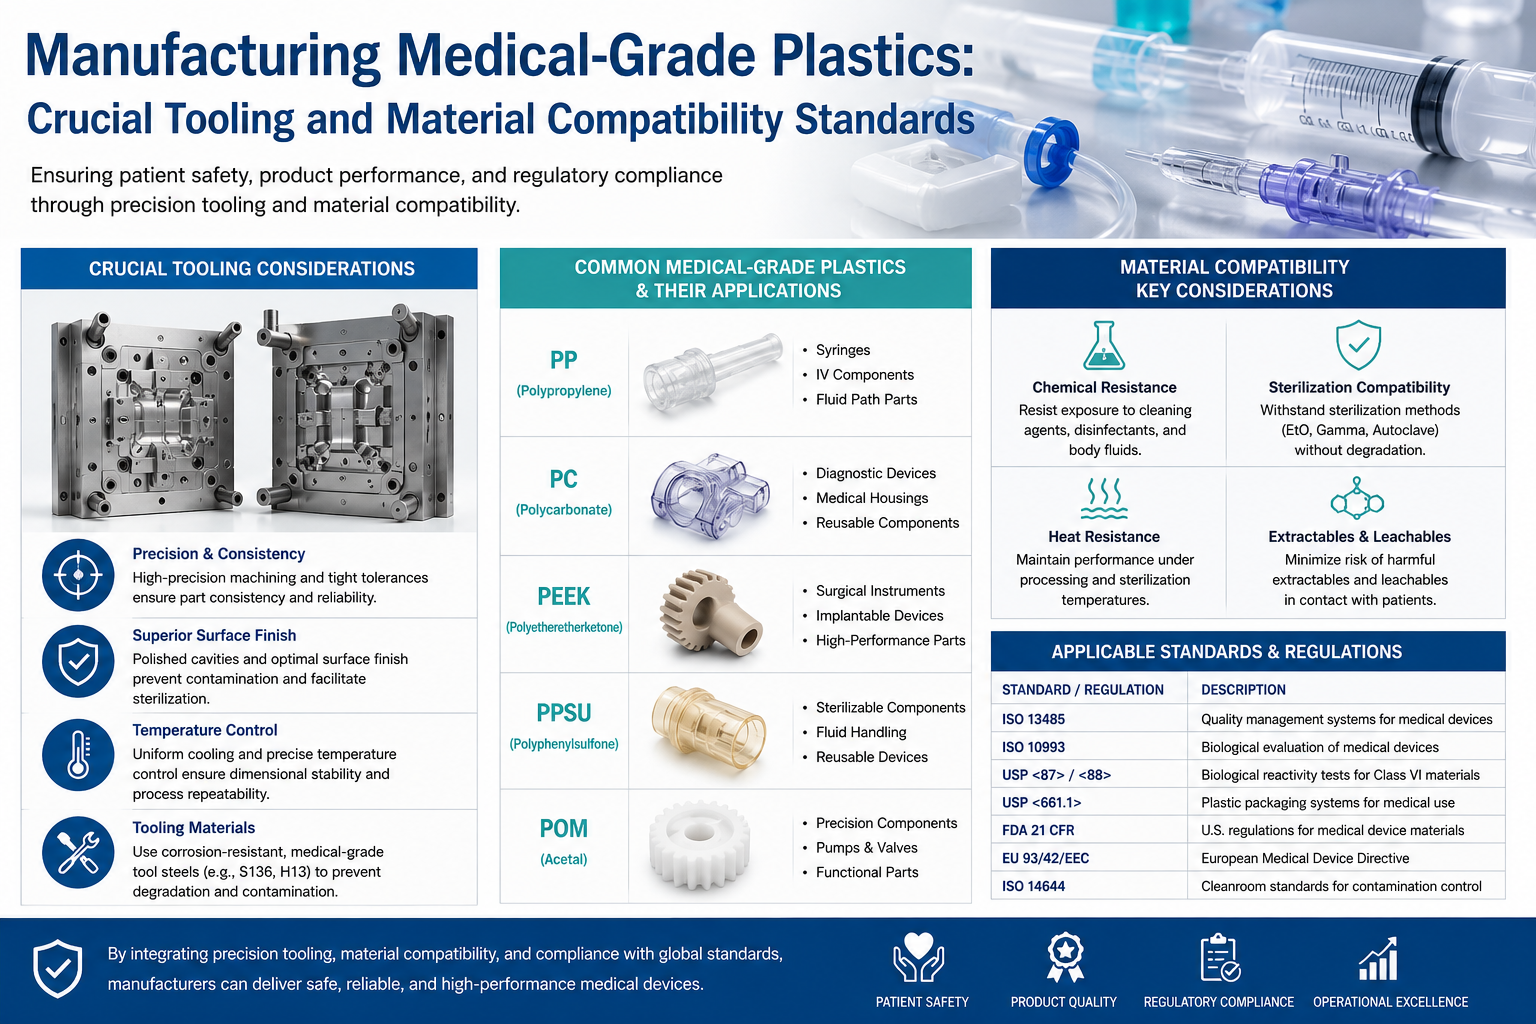
Diferitele rezine medicale prezintă contracții, stabilități termice și cerințe optice radical diferite. Tabelul de mai jos detaliază plasticurile medicale principale și cerințele corespunzătoare privind proiectarea matrițelor.
| Material | Caracteristici materiale | Cerințe cheie privind proiectarea matrițelor | Aplicații tipice |
| PP (calitate medicală) | Sterilizabil cu oxid de etilenă (EO), rezistent la autoclavare, contracție ridicată (1,6%–2,2%). | Grosime uniformă a pereților, presiune suficientă de umplere, canale de răcire dense, degajare mărită. | Corpuri de seringi, pistoane, seturi IV, carcase pentru consumabile. |
| PC (polycarbonate) | Transparență ultra-ridicată, rezistență la impact ridicată, autoclavabil, predispus la hidroliză. | Cavitate cu finisare în oglindă, uscare completă a materialului, prevenirea contracției, degajare ridicată. | Carcase pentru instrumente chirurgicale, dializoare, pahare pentru recoltarea sângelui. |
| COC / COP | Transparență ultra-ridicată, extracții reduse, legare scăzută de proteine, biocompatibilitate excelentă. | Oțel pentru oglinzi S136, design fără urme de poartă, fără unghiuri moarte, sistem de conductă termică cu forță de forfecare scăzută. | Cipuri microfluidice, lentile optice medicale, kituri de testare IVD. |
| TPU (grad medical) | Flexibil, elastomer moale, etanșare excelentă, foarte predispus la aderența în matriță. | Unghiuri de degajare mărite, finisare superioară, tratamente de suprafață anti-adherente, ejectare echilibrată. | Mânușe pentru catetere, garnituri de etanșare, bulbe sub presiune negativă. |
| PPSU / PEEK | Rezistent la sterilizarea repetată cu abur la 134°C, rezistență mecanică ridicată. | Oțel pentru matrițe de înaltă temperatură, conducte termice, inserții rezistente la uzură. | Mâneruri pentru bisturii, componente ale dispozitivelor implantabile. |
| PVC (medical moale) | Foarte coroziv; se descompune pentru a elibera ioni de clor la temperaturi ridicate. | Trebuie utilizat oțel inoxidabil (S136/NAK80); oțelul obișnuit 718 este strict interzis. | Conectori pentru tuburi IV, componente ale tuburilor flexibile. |
Descompunerea gazelor corozive: La temperaturi înalte, materiale precum PVC și PC eliberează gaze corozive care provoacă o coroziune rapidă a cavităților matriței. Oțelurile carbonice pre-întărite sunt strict interzise.
Toleranță zero pentru defecțiuni estetice: Pentru componente transparente (COC, PC), chiar o zgârietură microscopică, o bandă argintie sau o linie de sudură determină eliminarea imediată.
Spray pentru eliberarea fără mucegai: Agentele chimice reziduale pot contamina medicamentele sau probele biologice. Mucegaiurile trebuie proiectate cu structuri de demulare complet autonome.
Pentru a preveni contaminarea cauzată de ioni metalici și pentru a asigura durabilitatea mucegaiurilor în fața gazelor corozive, selecția materialelor pentru mucegaiurile medicale urmează reguli stricte de conformitate.
Oțel inoxidabil S136 / STAVAX 420 (cea mai bună opțiune): Oferește o rezistență excepțională la coroziune acidă/alkalină, capacități superioare de lustruire în oglindă și rezistență la gazele rezultate din descompunerea plasticului. Poate fi electropolit și este, de obicei, durificat la HRC 48–52 . Aceasta este standardul de aur pentru piesele medicale de calitate optică.
NAK80: Oțel inoxidabil pre-întărit. Ideal pentru componente sau piese cu transparență medie sau care necesită texturare chimică. Nu este necesară călirea.
Materiale pentru temperaturi înalte (PEEK/PPSU): Necesită S136H combinat cu nitrurare de suprafață pentru a îmbunătăți rezistența la uzură la temperaturi extreme.
Strict interzise: 718H, P20, 45#, Cr12MoV și oțelurile carbon obișnuite. Aceste materiale se corodează ușor atunci când sunt expuse rezinenilor medicali. Rugină și precipitarea ionilor metalici rezultate vor contamina lichidele medicale și vor determina nerespectarea certificărilor GMP.
Plăcile de bază ale matriței: Se poate utiliza oțelul de bază S50C, cu condiția ca acesta niciodată intră în contact cu topitura de plastic.
Componente mobile: Glisierile, elementele de ridicare și inserțiiile trebuie fabricate din oțel inoxidabil S136.
Liniile de răcire: Toate conectoarele, dopurile și duzele pentru liniile de răcire trebuie să fie realizate din oțel inoxidabil de calitate 304 sau 316.
Electropolizarea (EP): Cel mai înalt standard medical. Elimină crevasele microscopice, obținând o finisare perfect netedă, de tip oglindă, care previne acumularea bacteriilor și permite curățarea ușoară.
Prelucrarea prin polizare în vid: Rezervată componentelor optice transparente.
Nitrurarea la temperatură scăzută: Îmbunătățește rezistența la uzură fără a provoca deformări sau degradarea finisajului lucios ca o oglindă.
Tratamente interzise: Electroplacarea standard sau placarea cu crom dur (risc de exfoliere și contaminare) și învelișurile TD (risc de desprindere a particulelor de înveliș).
Obiectivul principal este eliminarea resturilor de rășină, a petelor negre și a precipitatelor de material.
Reguli de proiectare a gurilor de intrare: Gurile de intrare punctiforme (matrițe cu trei plăci) sau sistemul de injectare cu jet cald cu supapă sunt foarte preferate pentru seringi, tuburi pentru sânge și seturi de teste, pentru a asigura absența completă a urmelor de gură de intrare, absența completă a resturilor și absența completă a filamentelor . Gurile laterale mari sunt interzise, deoarece decuparea acestora generează micro-resturi care reprezintă un risc sever de contaminare.
Porți submerse: Interzise pentru piesele transparente, deoarece retin ușor materialul stagnat, provocând urme argintii sau pete negre.
Sisteme cu injectoare încălzite (obligatorii pentru produse medicale de înaltă calitate): Toate componentele sistemului cu injectoare încălzite trebuie să fie confecționate din oțel inoxidabil 316 ( Zero cupru, zero plumb ).
Doar porți cu supapă: Injectoarele deschise sunt interzise din cauza riscului de formare a filamentelor și a dopurilor reci. Porțile cu supapă asigură un control precis al volumului și închideri impecabile.
Prelucrare internă prin polizare: Canalele interne ale injectoarelor încălzite trebuie să fie polizate până la aspect de oglindă pentru a preveni depunerea de carbon.
Control al Temperaturii: Precizia trebuie să fie în limitele 1°C pentru a preveni degradarea termică localizată.
Structurile de proiectare trebuie să elimine locurile de reproducere a bacteriilor și să permită sterilizarea perfectă.
Fără colțuri ascuțite: Toate colțurile interioare trebuie să aibă un racord de rază de 0,05 mm . Unghiurile drepte ascuțite sunt notorii pentru faptul că adăpostesc bacterii și vor eșua la verificările GMP.
Goluri minime între piese în contact: Golurile dintre piesele intercalate trebuie să fie de 0.005mm . Se preferă ajustajele cu strângere în locul asamblărilor cu goluri, pentru a preveni reținerea materialelor.
Netezime microscopică: Atât suprafețele interne, cât și cele externe ale produsului trebuie supuse electropolizării pentru eliminarea micro-groovelor. Se vor evita canalele adânci și înguste, care sunt dificil de curățat sau sterilizat.
Componentele medicale necesită toleranțe dimensionale extrem de strânse 0,02 mm la 0,05 mm răcirea neuniformă provoacă imediat deformări și abateri ale grosimii pereților.
Proximitate: Canalele de răcire trebuie plasate la o distanță de 10–15 mm față de cavitate, înfășurându-se dens atât în jurul miezului, cât și al cavității.
Componente subțiri: Pentru corpuri de seringi și catetere, se vor utiliza canale de răcire spiralate sau dispozitive de răcire cu bule (bubblers) echipate cu deflectoare pentru a asigura o răcire uniformă a miezului.
Material:Canalele trebuie să aibă interiorul lustruit și să utilizeze racorduri din oțel inoxidabil 316 pentru a preveni formarea depozitelor de calcar și a biofilmului.
Reglare pe zone: Implementați circuite independente de temperatură pentru cavitate, miez și sistemul de canale calde.
Rezinele medicale se degradează ușor la viteze mari de injectare. O ventilare slabă este principala cauză a urmelor argintii, a urmelor de ardere și a microgolurilor.
Ventilarea pe linia de parting: Ranurile de ventilare trebuie să aibă o lățime de 5–8 mm și o adâncime de 0,008–0,015 mm, înconjurând întregul perimetru al cavității.
Ventilare auxiliară: Adăugați inserții de ventilare la baza nervurilor, în cavitățile profunde și direct opus poartelor de injectare. Utilizați jocurile existente între pini de ejectare și mecanismele de ridicare pentru o ventilare suplimentară.
Ventilare în mai multe etape: Părțile transparente din COC/PC necesită inserții speciale de ventilare cu căi directe către exteriorul matriței, pentru a preveni migrarea carbonului.
Scopul este o ejectare echilibrată, fără urme de pini, fără desprindere și fără zgârieturi.
Specificații pentru pini de ejectare: Pinele de ejectare trebuie să fie din oțel inoxidabil S136, cu finisare polizată ca o oglindă.
Plăci de desprindere: Pentru componente cosmetice transparente (kituri de testare, lentile), se folosesc plăci de extracție în locul pinilor, pentru a elimina în totalitate urmele de ejectare.
Toleranțe strânse: Jocul dintre pinul de ejectare și gaură trebuie controlat strict în intervalul de 0,003–0,005 mm . Orice joc mai mare provoacă micro-întreruperi; fragmentele de plastic rezultate reprezintă un defect fatal în aplicațiile medicale.
Prevenirea contaminării: Se interzic pini de ejectare profilati sau plani din cauza riscului de buruieni. În plus, se adaugă capete de reținere pentru ungere/stop pentru a preveni revenirea uleiului sau a prafului în cavitatea matriței.
Alegerea materialului: Glisierile și ridicătoarele trebuie să fie din oțel inoxidabil S136. Plăcile de uzură trebuie să utilizeze materiale fără cupru și autolubrifiante (bronzul galben este interzis din cauza riscului de precipitare a ionilor de cupru).
Reducerea prafului: Glisorii trebuie să includă canale de colectare a prafului pe blocurile de reținere pentru a menține curat domeniul de turnare în cameră curată.
Lubrifiere: Componentele mobile trebuie să utilizeze exclusiv un ungutor sintetic de înaltă temperatură, de calitate alimentară sau medicală. Ungutorul industrial standard va degaja vapori și va contamina piesele.
Ghidare în cameră curată: Pini ghid și bucși de ghidare trebuie să fie din oțel inoxidabil și complet fără cupru.
Realiniere precisă: Incorporați blocări laterale sau blocări conice pentru a garanta o repetabilitate a închiderii matriței de 0.01mm , prevenind orice decalaj al liniei de separație sau degajare.
Capace de praf: Bucșele de ghidare trebuie să fie echipate cu capace de protecție pentru a izola particulele din sala curată.
Moldarea prin injecție medicală are loc de obicei în săli curate de clasa 10.000 (ISO 7) sau clasa 100.000 (ISO 8). Molda în sine nu trebuie să introducă particule.
Sigiliere pe perimetrul: Instalați șanțuri de colectare a prafului și garnituri de cauciuc de-a lungul perimetrului exterior al liniei de separație a matriței.
Carcase: Adăugați capace de protecție împotriva prafului peste plăcile de evacuare și exteriorul mecanismelor cu culisă.
Garnituri medicale: Toate garniturile liniilor de apă trebuie să utilizeze inele O din silicon medical pentru a preveni eliberarea de substanțe chimice specifică cauciucului nitrilic standard.
Hardware cu gaură adâncită: Toate șuruburile de pe exteriorul matriței trebuie să fie perfect îngropate și la nivel. Găurile expuse sau găurile adânci pentru șuruburi acționează ca capcane pentru praf și sunt strict interzise.
 Știri importante
 EN





