

Sektor produkcji urządzeń medycznych wymaga bezkompromisowej precyzji, bezpieczeństwa i wydajności. Wśród nich cylinder strzykawki medycznej o pojemności 5 ml wyróżnia się jako klasyczny, wysokiej precyzji, cienkościenny element medyczny.
Osiągnięcie bezbłędnej produkcji masowej wymaga dogłębnej znajomości geometrii produktu, zachowania materiału oraz metod zapobiegania potencjalnym wadom. Przeanalizujmy krok po kroku, jak zoptymalizować proces wtrysku dla tego kluczowego elementu medycznego.
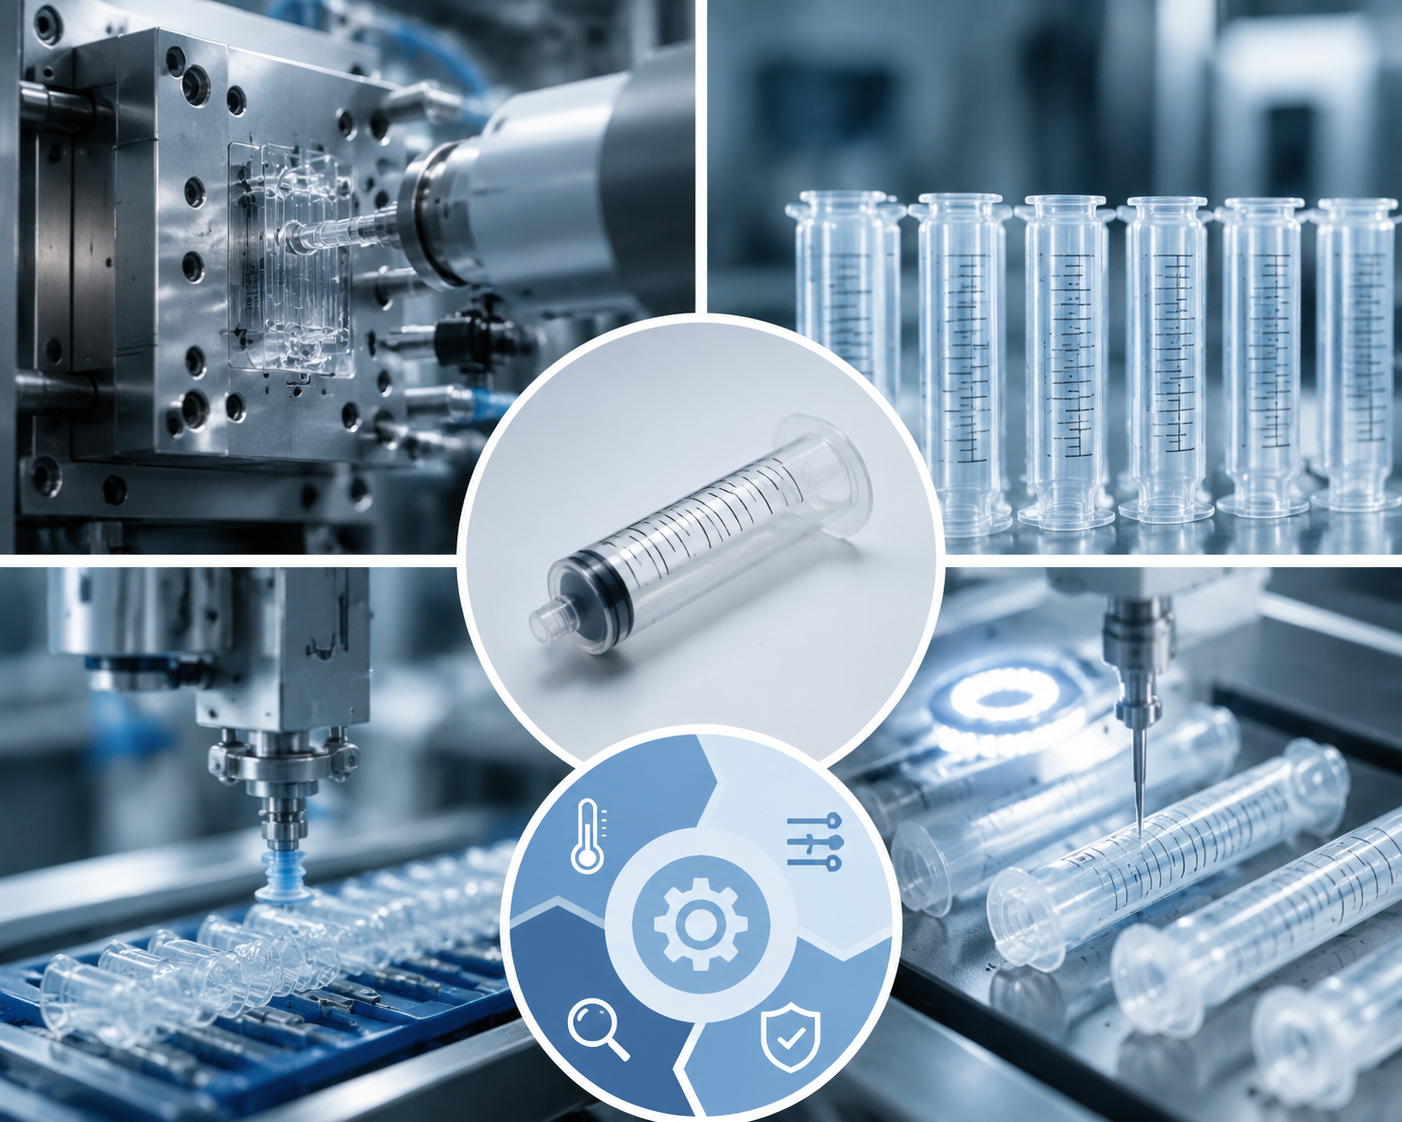 |
Analizowanym elementem jest standardowy korpus strzykawki medycznej o pojemności 5 ml wytwarzany metodą wtrysku z przeznaczonego do zastosowań medycznych przezroczystego polipropylenu (PP) ten konkretny materiał został opracowany tak, aby wytrzymać sterylizację promieniowaniem gamma i charakteryzować się niskim poziomem ekstrahowalnych/leczonych związków, zapewniając pełną bezpieczeństwo podczas kontaktu z płynami farmaceutycznymi.
Pod względem strukturalnym cylinder strzykawki jest precyzyjną, cylindryczną częścią o cienkich ściankach z niezwykle ścisłymi ograniczeniami wymiarowymi:
Grubość ścianki: Tylko 0,6 mm (bardzo cienkie ścianki).
Całkowita Długość: 78 mm.
Dopuszczalne odchylenia średnicy wewnętrznej: Ścisłe utrzymanie w zakresie ±0,02 mm.
Zaokrąglenie cylindra: Muszą mieścić się w zakresie ±0,015 mm.
Aby spełnić surowe wymagania certyfikacji medycznych, wytworzone elementy formowane muszą spełniać cztery podstawowe kryteria działania:
Bardzo gładka wewnętrzna powierzchnia ścianki: Wewnętrzna powierzchnia musi być całkowicie wolna od zadrapań, śladów spawania lub śladów bramy wtryskowej, aby zapewnić gładkie przesuwanie się gumowego tłoczka bez oporu lub zjawiska przywierania.
Bezprzeskowa i bezwykwistowa powierzchnia zewnętrzna: Powierzchnia zewnętrzna nie może zawierać żadnych przeskoków ani wykwistów, co eliminuje ryzyko powstania ostrych krawędzi przebijających rękawiczki chirurgiczne lub zadzierających pracowników służby zdrowia.
Zgodność z wymaganiami dotyczącymi sterylizacji i czystości: Gotowy produkt musi wytrzymać sterylizację tlenkiem etylenu bez degradacji. Ponadto proces formowania nie może powodować żadnej degradacji cząsteczkowej ani wytrącania szkodliwych substancji, które mogłyby skażać lek.
Kompatybilność z automatyzacją: Forma musi być zaprojektowana tak, aby umożliwić bezpośrednie, bezbramkowe usuwanie wytworów za pomocą automatycznych ramion robotycznych. Wyeliminowanie ręcznego obcinania bram wtryskowych zapewnia maksymalną wydajność produkcji oraz utrzymanie czystości w pomieszczeniach czystych.
Właściwości materiałowe medycznej przezroczystej polipropylenowej (PP) klasy medycznej bezpośrednio określają parametry wtrysku i strategie projektowania form.
| Właściwość materiału | Wpływ na proces i rozwiązanie inżynieryjne |
| Wysoka wartość skurczu (1,6% – 1,8%) | PP charakteryzuje się wysokim i wysoce kierunkowym skurczem. Precyzyjne kanały formy muszą zawierać strefowe, segmentowe kompensacje wymiarowe, aby zapobiec odchyleniu gotowego wyrobu poza dopuszczalne tolerancje. . |
| Doskonała przepływowość w porównaniu z wysokim naprężeniem ścinającym | Chociaż stopione PP łatwo przepływa, wypełnienie ścianki o grubości 0,6 mm wymaga wtrysku z dużą prędkością. Może to generować nadmierne naprężenia ścinające oraz widoczne linie spoiny, co pogarsza zarówno integralność strukturalną, jak i przejrzystość optyczną korpusu. |
| Czułość termiczna | Medyczny PP ulega łatwej degradacji przy długotrwałym utrzymywaniu w wysokiej temperaturze. Fluktuacje kontroli temperatury w systemie gorących kanałów mogą prowadzić do rozkładu termicznego występuje przesunięcie, powodujące uwolnienie ekstrahowalnych związków o małej masie cząsteczkowej. Wymagana jest precyzyjna, lokalizowana kontrola temperatury układu kanałów gorących. |
| Tendencja do odkształceń podczas chłodzenia | W trakcie fazy chłodzenia nieregularne odprowadzanie ciepła spowoduje wygięcie lub uelipsowienie korpusu. Natychmiast narusza to specyfikację zaokrąglenia wynoszącą 0,015 mm. Wymagany jest wysoce zrównoważony, konformalny system chłodzenia. czerwony. |
Przy skalowaniu do precyzyjnej formy wielogniazdowej o dużej liczbie gniazd (np. 32 lub 48 gniazd) kilka wad prawdopodobnie wystąpi, jeśli proces nie zostanie w pełni zoptymalizowany.
Jeśli układ kanałów wlewowych lub kolektor kanałów gorących nie jest odpowiednio zrównoważony, różne gniazda będą podlegać zmiennościom prędkości wypełniania i ciśnienia docisku. Skutkuje to różnicami masy między gniazdami oraz odchyleniami wymiarów średnicy wewnętrznej, uniemożliwiając stabilną produkcję seryjną.
Jeśli kanały chłodzące są nieprawidłowo rozmieszczone lub szybkość chłodzenia ulega fluktuacjom w obrębie wkładów rdzenia i formy, to korpus strzykawki dozującej podlega lokalnemu naprężeniu termicznemu. Powoduje to odkształcenie (wypaczanie) oraz wartości okrągłości przekraczające próg 0,015 mm, co skutkuje niewłaściowym dopasowaniem tłoczka lub jego przeciekaniem.
Wypełnienie elementu o cienkiej ścianie (grubość 0,6 mm) wymaga wysokiej prędkości wtrysku. Jeśli system odpowietrzania formy jest niewystarczający, powietrze znajdujące się wewnątrz jamy nie może opuścić jej wystarczająco szybko. Powietrze ulega wówczas silnemu sprężeniu, co powoduje lokalne przegrzanie, a tym samym ślady spalenia, degradację materiału lub niepełne wypełnienie jamy (tzw. niedowtryski).
Jeśli powierzchnie rozdzielenia formy nie pasują do siebie idealnie lub siła zacisku jest niewystarczająca, aby wytrzymać wysokie ciśnienia wtrysku wymagane przy formowaniu elementów o cienkich ścianach, wzdłuż krawędzi powstają mikroprzeswity i wyrostki. Zjawisko to narusza wytyczne bezpieczeństwa medycznego i stwarza zagrożenie skaleczenia.
Ponieważ grubość ścianki cylindra wynosi zaledwie 0,6 mm, zastosowanie standardowego systemu wyrzutu jednopunktowego lub słabo rozproszonego spowoduje skoncentrowanie zbyt dużego obciążenia na ograniczonym obszarze. Powoduje to wgłębienia w ściankach, bielenie materiału spowodowane naprężeniami strukturalnymi lub trwałą deformację podczas usuwania detalu. Synchroniczny mechanizm wyrzutu z wykorzystaniem tulei lub płyty wyrzutowej jest kluczowy do równomiernego rozprowadzenia siły.
 Gorące wiadomości
 EN





