
Il settore della produzione di dispositivi medici richiede precisione, sicurezza ed efficienza senza compromessi. Tra questi, la cannula della siringa medica da 5 ml si distingue come un classico componente medico ad alta precisione e a parete sottile.
Raggiungere una produzione di alta qualità in grandi volumi richiede una profonda comprensione della geometria del prodotto, del comportamento del materiale e delle strategie per prevenire i difetti. Analizziamo passo dopo passo come ottimizzare il processo di stampaggio a iniezione per questo componente medico critico.
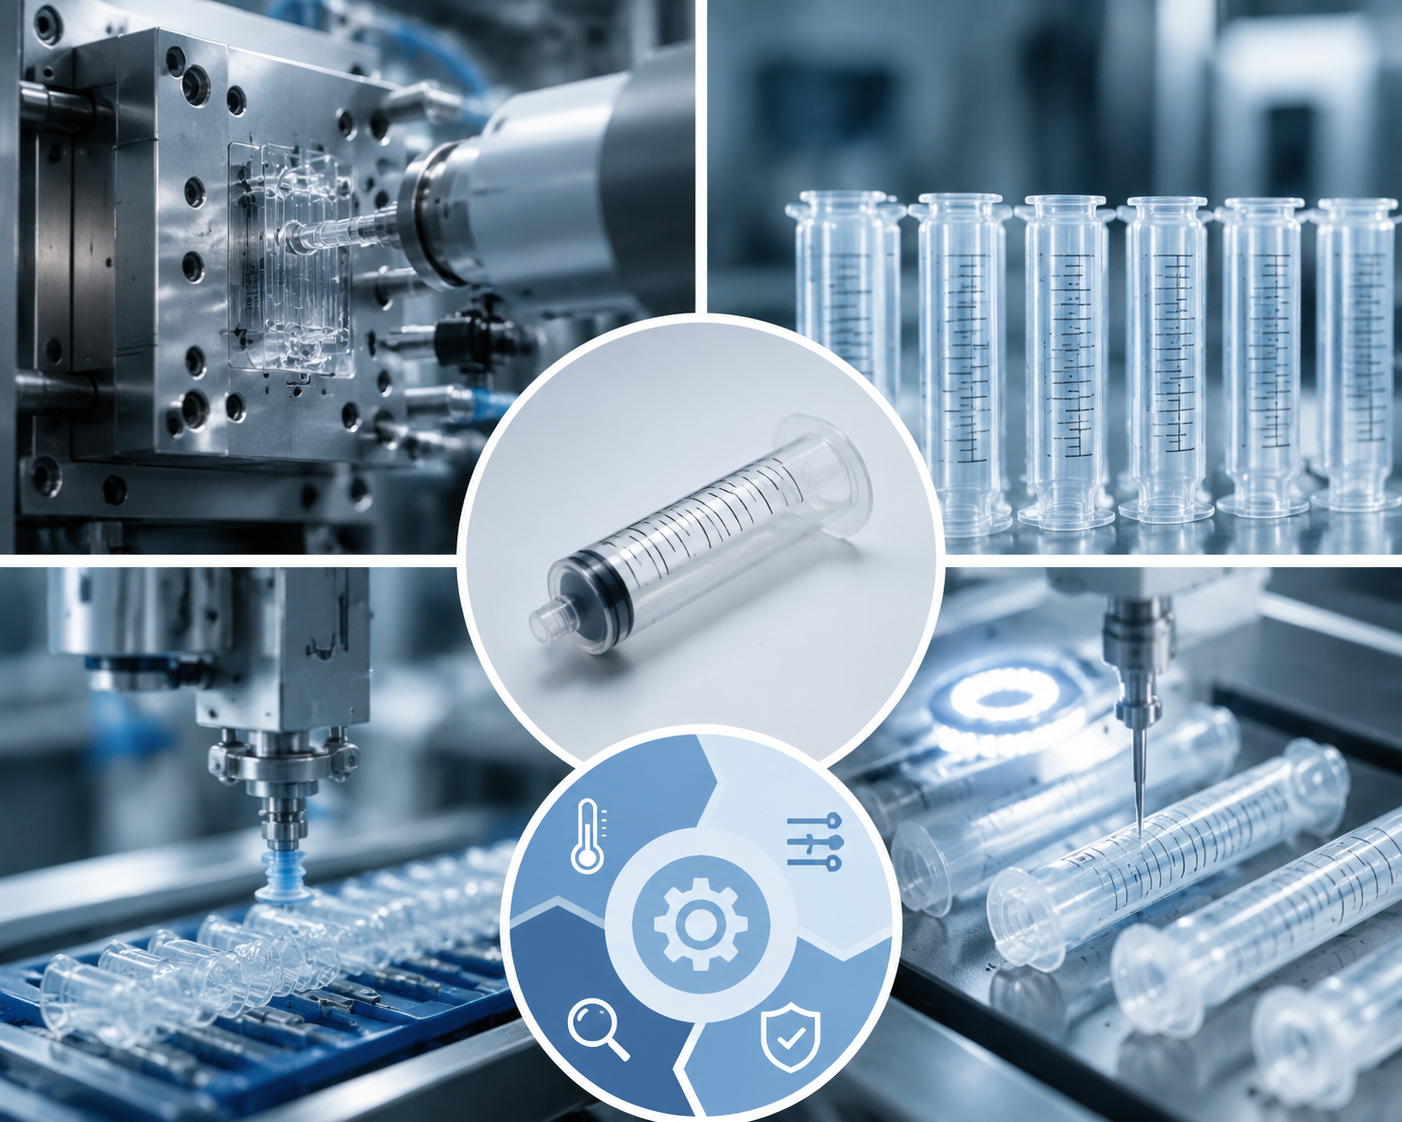 |
Il componente oggetto di analisi è un normale corpo di siringa medica da 5 ml, realizzato in polipropilene (PP) trasparente per uso medico . Questo materiale specifico è formulato per resistere alla sterilizzazione con raggi gamma ed esibire profili di estratti/leachabili molto bassi, garantendo la massima sicurezza a contatto con fluidi farmaceutici.
Dal punto di vista strutturale, il corpo della siringa è un componente cilindrico di precisione a parete sottile, con vincoli dimensionali estremamente rigorosi:
Spessore del muro: Solo 0,6 mm (parete estremamente sottile).
Lunghezza Totale: 78 mm.
Tolleranza del diametro interno: Controllata con precisione entro ±0,02 mm.
Rotondità del corpo: Deve essere entro 0,015 mm.
Per superare le severe certificazioni mediche, le parti stampate devono soddisfare quattro criteri operativi fondamentali:
Parete interna ultra-liscia: La superficie interna deve essere completamente priva di graffi, linee di saldatura o tracce del punto di iniezione, per garantire che lo stantuffo in gomma scorra agevolmente senza resistenza o attrito statico.
Aspetto privo di bave e sbavature: L’esterno non deve presentare assolutamente alcuna bava né sbavatura, eliminando ogni rischio che spigoli taglienti forino i guanti chirurgici o graffino il personale sanitario.
Conformità alla sterilizzazione e alla purezza: Il prodotto finale deve resistere alla sterilizzazione con ossido di etilene senza subire degradazione. Inoltre, il processo di stampaggio non deve causare alcuna degradazione molecolare o precipitazione di sostanze nocive che potrebbero contaminare il farmaco.
Compatibilità con l'automazione: Lo stampo deve essere progettato per un’estrazione diretta, priva di canali di immissione, mediante bracci robotici automatizzati. L’eliminazione della rifilatura manuale dei canali garantisce la massima efficienza produttiva e preserva l’ambiente di cleanroom.
Le proprietà intrinseche del PP trasparente di grado medico determinano direttamente i parametri di stampaggio ad iniezione e le strategie di progettazione dello stampo.
| Proprietà del Materiale | Impatto sul processo e soluzione ingegneristica |
| Elevato tasso di ritiro (1,6% – 1,8%) | Il PP presenta un ritiro elevato e fortemente direzionale. Le cavità dello stampo di precisione devono includere una compensazione dimensionale segmentata, basata su zone specifiche, per evitare che il prodotto finito esca dalle tolleranze previste. . |
| Eccellente fluidità vs. elevato taglio | Sebbene il PP fuso fluisca facilmente, il riempimento di una parete sottile da 0,6 mm richiede un’iniezione ad alta velocità. Ciò può generare uno stress al taglio eccessivo e linee di saldatura visibili, compromettendo sia l’integrità strutturale sia la qualità ottica della canna. |
| Sensibilità termica | Il PP medico si degrada facilmente se mantenuto a temperature elevate per troppo tempo. Se la regolazione della temperatura del sistema a canale caldo subisce fluttuazioni, si verifica una decomposizione termica che rilascia estratti a basso peso molecolare. È obbligatoria una regolazione precisa e localizzata della temperatura del canale caldo. |
| Tendenza alla deformazione durante il raffreddamento | Durante la fase di raffreddamento, qualsiasi dissipazione termica non uniforme provoca la deformazione del corpo cilindrico o la sua trasformazione in forma ellittica. Ciò viola immediatamente la specifica di rotondità pari a 0,015 mm. È richiesto un sistema di raffreddamento altamente bilanciato e conformale. rosso. |
Quando si passa a uno stampo di precisione ad alta cavità (ad esempio, 32 o 48 cavità), è probabile che si verifichino diversi difetti qualora il processo non sia completamente ottimizzato.
Se la configurazione del canale di scorrimento o del collettore del canale riscaldato è scarsamente bilanciata, le diverse cavità subiranno variazioni nella velocità di riempimento e nella pressione di compattazione. Ciò comporta differenze di peso da cavità a cavità e deviazioni dimensionali del diametro interno, rendendo impossibile una produzione di massa stabile.
Se i canali di raffreddamento sono distribuiti in modo inadeguato o se la velocità di raffreddamento varia tra le inserti del nucleo e della cavità, il corpo della siringa subirà sollecitazioni termiche localizzate. Ciò provoca deformazioni (warpage) e valori di rotondità superiori alla soglia di 0,015 mm, causando un montaggio scorretto dello stantuffo o perdite.
Il riempimento di un componente con pareti sottili di 0,6 mm richiede elevate velocità di iniezione. Se il sistema di sfiato dello stampo è inadeguato, l'aria presente nella cavità non riesce a fuoriuscire rapidamente abbastanza. L'aria viene quindi fortemente compressa, provocando surriscaldamento localizzato che genera bruciature, degradazione del materiale o riempimento incompleto (short shot).
Se le superfici di divisione dello stampo non combaciano perfettamente o se la forza di chiusura non è sufficiente a resistere alle elevate pressioni di iniezione richieste per la stampatura di pareti sottili, si formeranno micro-sfogliature e bave lungo i bordi. Ciò viola le linee guida sulla sicurezza medica e introduce un rischio di taglio.
Poiché lo spessore della parete del corpo è di soli 0,6 mm, l’utilizzo di un sistema di espulsione standard a punto singolo o mal distribuito concentrerà una forza eccessiva su un’area localizzata. Ciò provoca ammaccature sulla parete, ingiallimento da sollecitazione strutturale o deformazioni permanenti al momento dell’estrazione del pezzo. Un meccanismo di espulsione sincronizzato con manicotto o piastra espulsore è fondamentale per distribuire uniformemente la forza.
 Notizie in primo piano
2026-01-26
2026-01-20
2026-01-16
 EN






