

Medisinsk utstyrprodusentsektoren krever upåkallelig nøyaktighet, sikkerhet og effektivitet. Blant disse skiller 5 ml medisinske sprøytekarret seg ut som en klassisk høy-nøyaktig, tynnvegget medisinsk komponent.
Å oppnå feilfri produksjon i stor skala krever grundig forståelse av produktets geometri, materialegenskaper og metoder for å unngå defekter. La oss gå gjennom hvordan man optimaliserer injeksjonsmoldingsprosessen for denne kritiske medisinske komponenten.
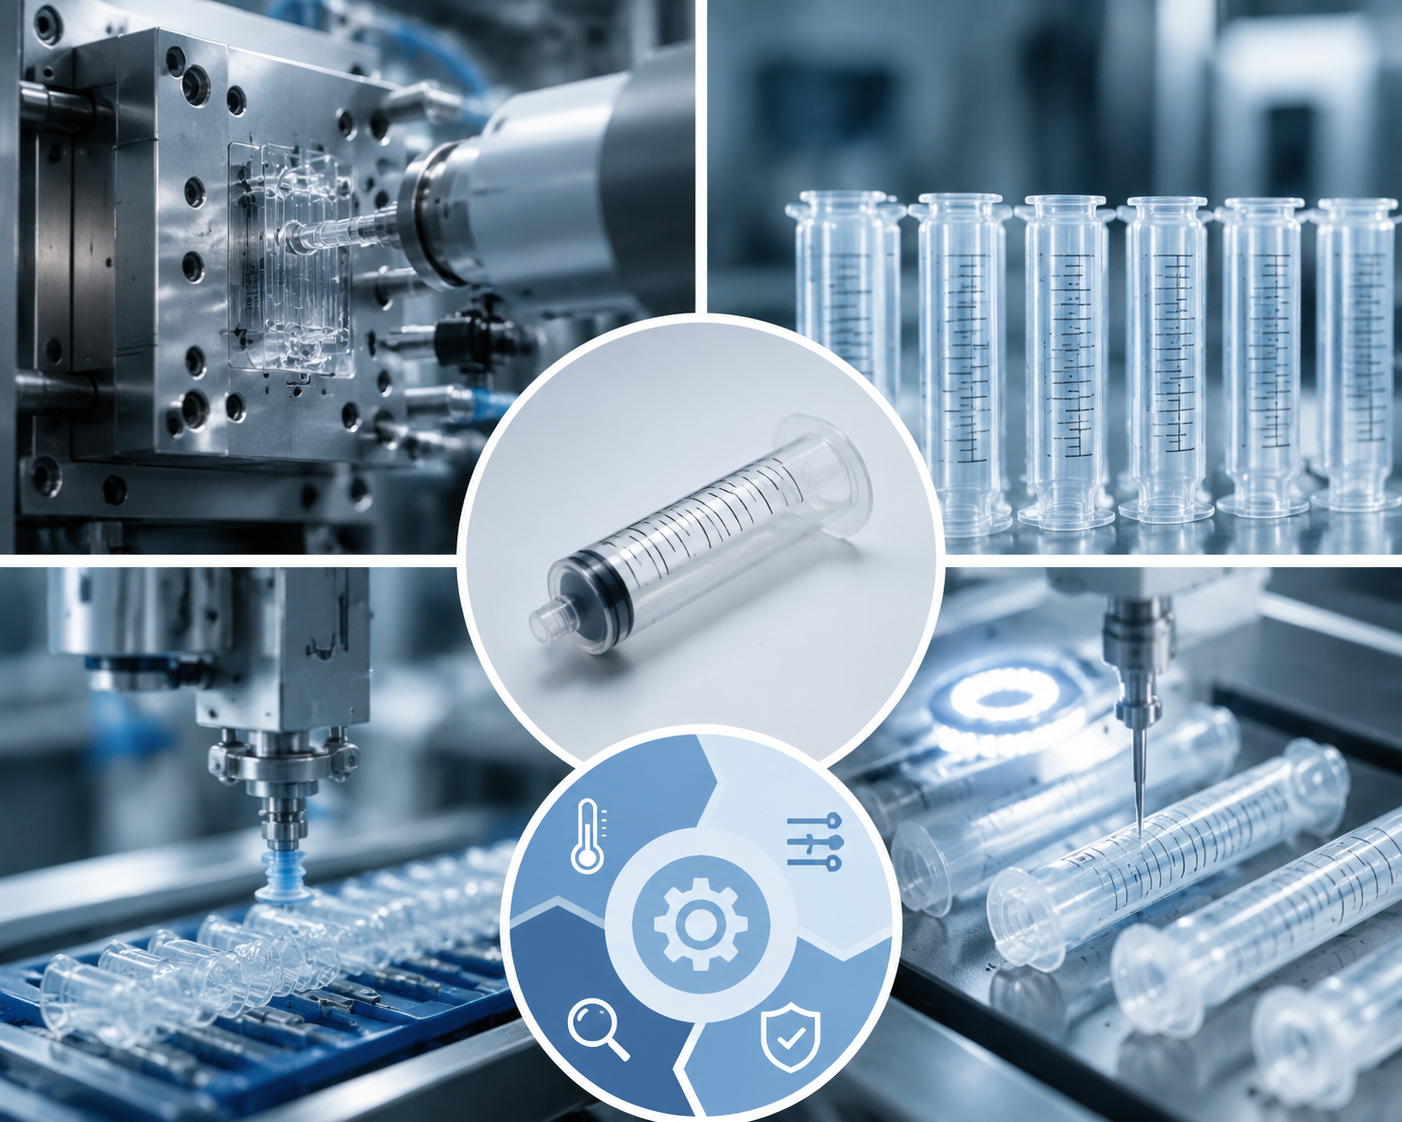 |
Komponenten som analyseres er en standard 5 ml medisinsk sprøytesylinder som er formet av medisinskgrad transparent polypropylen (PP) . Dette spesifikke materialet er formulert for å tåle sterilisering med gammastråler og har lavt innhold av ekstraherbare/utvaskbare stoffer, noe som sikrer fullstendig sikkerhet ved kontakt med farmasøytiske væsker.
Fra en strukturell ståndpunkt er sprøytebeholderen en sylindrisk, tynnvegget presisjonsdel med ekstremt strikte dimensjonelle krav:
Veggtykkelse: Bare 0,6 mm (ekstremt tynnvegget).
Total lengde: 78 mm.
Toleranse for indre diameter: Strengt kontrollert innenfor 0,02 mm.
Beholderens rundhet: Må være innenfor 0,015 mm.
For å oppfylle strenge medisinske sertifiseringskrav må de formstøpte delene oppfylle fire sentrale driftskriterier:
Ekstremt glatt indre vegg: Den indre overflaten må være helt fri for riper, sveifuger eller rester av inngangspunkt for å sikre at gummistempelen glir smidig uten motstand eller stikkfriction.
Flashfri og burrfri utseende: Yteroverflaten må absolutt ikke ha noen flash eller burrer, noe som eliminerer risikoen for skarpe kanter som kan stikke hull i kirurgiske hansker eller skrape helsepersonell.
Sterilisering og renhetskrav: Det endelige produktet må tåle sterilisering med etylenoksid uten å degraderes. Videre må injeksjonsmoldingsprosessen ikke føre til molekylær degradasjon eller utfelling av skadelige stoffer som kan forurene legemiddelet.
Automatiseringskompatibilitet: Formen må utformes for direkte fjerning uten inngangspunkt ved hjelp av automatiserte robotarme. Eliminering av manuell trimming av inngangspunkt sikrer maksimal produksjonseffektivitet og opprettholder et renromsmiljø.
De inneboende materialegenskapene til medisinsk kvalitet gjennomsiktig PP bestemmer direkte injeksjonsmoldingsparametrene og moldkonstruksjonsstrategiene.
| Materialeegenskab | Prosesspåvirkning og ingeniørløsning |
| Høy krympningsrate (1,6 % – 1,8 %) | PP viser høy og sterkt retningsspesifikk krympning. Presisjonsmoldhulrom må ha segmentert dimensjonell kompensasjon basert på spesifikke soner for å forhindre at det endelige produktet faller utenfor toleransen. . |
| Utmerket flytbarhet vs. høy skjær | Selv om PP smelter flyter lett, krever fylling av en 0,6 mm tykk vegg injeksjon med høy hastighet. Dette kan generere for stor skjærspenning og synlige sveiseledd, noe som svekker både strukturell integritet og optisk klarhet i beholderen. |
| Termisk følsomhet | Medisinsk PP degraderer lett hvis den holdes ved høye temperaturer i for lang tid. Hvis temperaturreguleringen i varmkanalsystemet svinger, skjer termisk dekomposisjon, som frigir ekstraherbare småmolekyler. Nøyaktig, lokal temperaturregulering av varmkanalen er obligatorisk. oppstår, som frigir ekstraherbare småmolekyler. Nøyaktig, lokal temperaturregulering av varmkanalen er obligatorisk. |
| Tendens til avkjølingsdeformasjon | Under kjølingsfasen vil enhver ujevn varmeavgivelse føre til at røret blir forvrengt eller elliptisk. Dette bryter umiddelbart med kravet om rundhet på 0,015 mm. Et svært balansert og konformt kjølesystem er nødvendig. red. |
Når man skalerer opp til en presisjonsform med mange hull (f.eks. 32 eller 48 hull), er flere defekter sannsynlige hvis prosessen ikke er fullstendig optimalisert.
Hvis kanalsystemet eller varmkanalmanifolden er dårlig balansert, vil ulike hull oppleve variasjoner i fyllhastighet og pakketrykk. Dette fører til vektavvik mellom hullene og avvik i indre diameter, noe som gjør stabil masseproduksjon umulig.
Hvis kjølekanalene er feilaktig fordelt eller om kjøleraten varierer over kjerne- og forminnsatsene, vil sprøytekolben utsettes for lokal termisk spenning. Dette fører til warping og avrundingsverdier som overskrider terskelen på 0,015 mm, noe som gjør at stempelen passer dårlig eller lekker.
Å fylle en 0,6 mm tykk veggdel krever høy injeksjonshastighet. Hvis ventilsystemet i formen er utilstrekkelig, kan luften i formhulen ikke unnslippe raskt nok. Lufta blir da sterkt komprimert, noe som fører til lokal overoppheting som gir opphav til brennmerker, materielforbrytning eller ufullstendig fylling (kort fylling).
Hvis formens delingsflater ikke passer perfekt sammen, eller hvis klemmekraften er utilstrekkelig for å motstå de høye injeksjonstrykkene som kreves ved formgiving av tynne vegger, dannes mikro-flash og knapper langs kantene. Dette strider mot medisinske sikkerhetsanbefalinger og skaper en risiko for skraping.
Fordi trommelveggen bare er 0,6 mm tykk, vil bruk av et standard enkelpunkt- eller dårlig fordelt utstøtningsystem konsentrere for mye kraft på et begrenset område. Dette fører til innsunkne områder i veggen, hvitning av strukturen som følge av spenning eller permanent deformasjon ved utstøting av delen. Et synkronisert manchet- eller stripperplateutstøtningsmekanisme er avgjørende for å fordele kraften jevnt.
 Siste nytt
 EN





