
Lääkintälaitteiden valmistusala vaatii ehdottomaa tarkkuutta, turvallisuutta ja tehokkuutta. Näistä 5 ml:n lääkintäruiskun runko erottautuu klassisena korkean tarkkuuden ja ohuen seinämän lääkintäkomponenttina.
Virheettömän suuritehollisen tuotannon saavuttaminen edellyttää syvällistä ymmärrystä tuotteen geometriasta, materiaalin käyttäytymisestä ja mahdollisten vikojen ehkäisystä. Tarkastellaan, kuinka optimoida tämän kriittisen lääketieteellisen komponentin ruiskumuotointiprosessi.
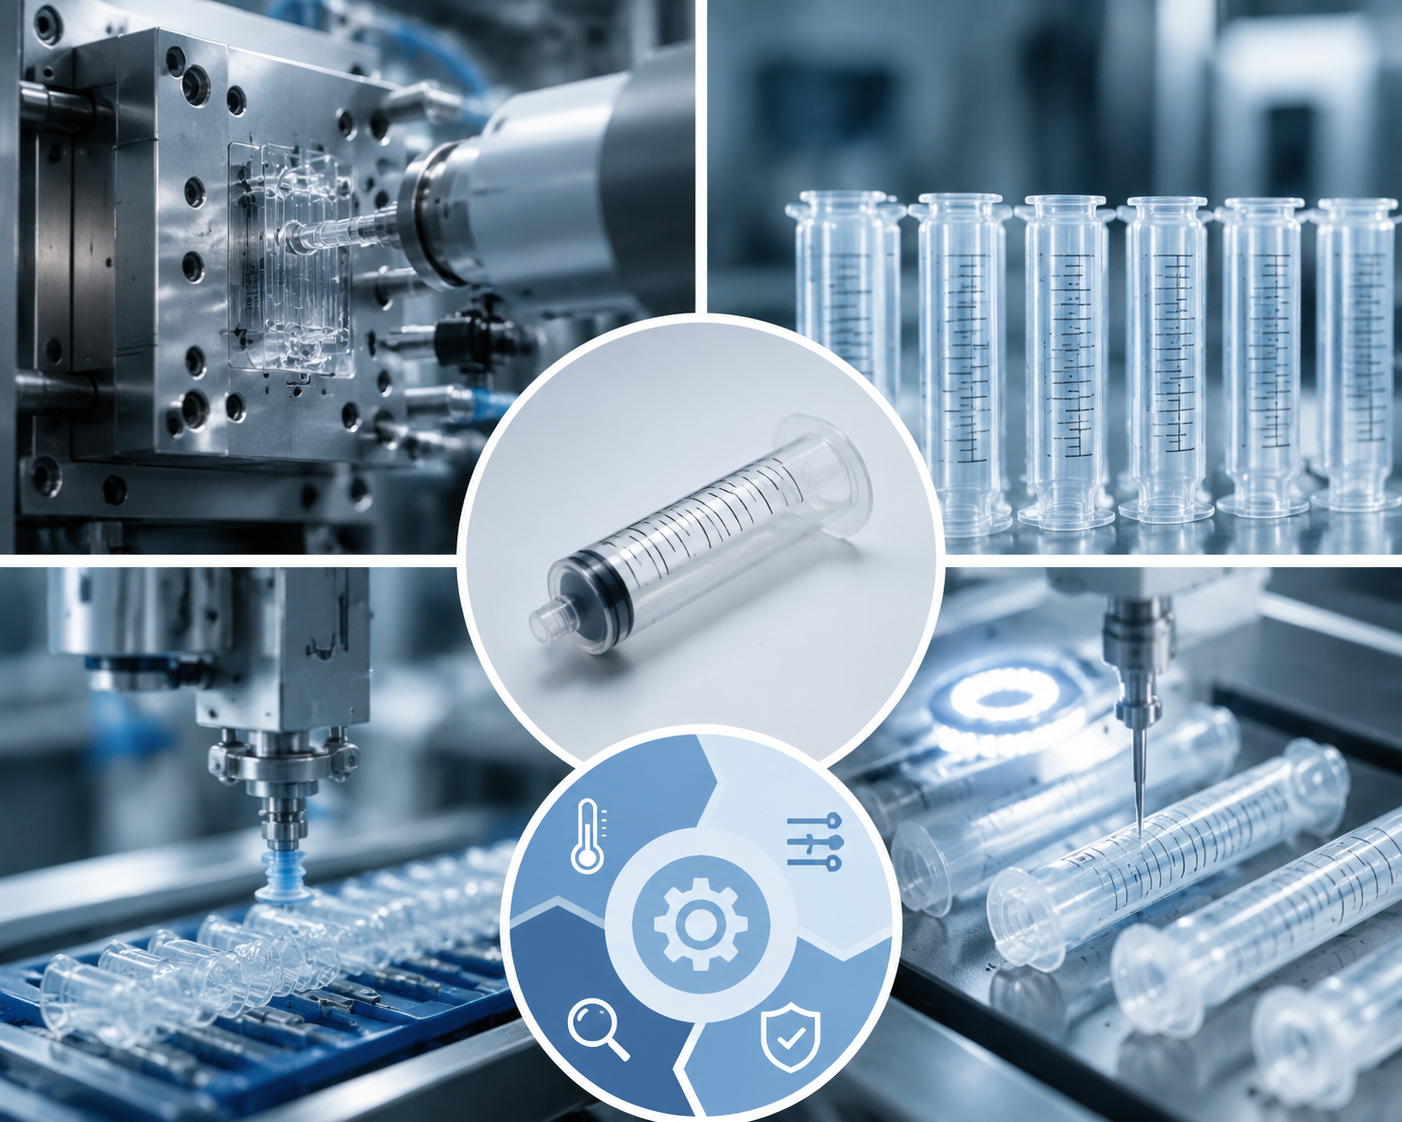 |
Analyysin kohteena oleva komponentti on standardikokoinen 5 ml:n lääketieteellinen ruiskun runko, joka on muovattu lääketieteellisen laadun läpinäkyvästä polypropyleenistä (PP) . Tämä tietty materiaali on suunniteltu kestämään gammasäteilysterilointia ja sillä on alhainen erottuvuus- ja liukenevuusprofiili, mikä takaa täydellisen turvallisuuden kosketuksessa lääkkeellisiin nesteisiin.
Rakenteellisesta näkökulmasta ruiskun runko on sylinterimäinen, ohutseinäinen tarkkuusosa, jolla on erinomaisen tiukat mitallisesti rajoitteet:
Seinän paksuus: Vain 0,6 mm (erittäin ohutseinäinen).
Kokonaispituus: 78 mm.
Sisähalkaisijan toleranssi: Säädetty tiukasti 0,02 mm:n sisällä.
Runko pyöreys: Täytyy olla enintään 0,015 mm:n tarkkuudella.
Jotta muoviosat täyttävät tiukat lääketieteelliset sertifiointivaatimukset, niiden on täytettävä neljä perustoiminnallista vaatimusta:
Erittäin tasainen sisäpinta: Sisäpinnan on oltava täysin naarmuton, hitsausviivaton ja porttijäljetön, jotta kuminen liukupainike liukuisi tasaisesti ilman vastusta tai tarttuvuutta.
Kiilto- ja teräväreunaton ulkonäkö: Ulkopinnalla ei saa olla lainkaan kiiltoa tai teräviä reunoja, jotta estetään kirurgisten käsineiden läpäisy ja terveydenhuollon ammattilaisten ihon naarmuuntuminen.
Sterilointi- ja puhtausvaatimukset: Lopullinen tuote on kestettävä etyleenoksidi-sterilointia ilman hajoamista. Lisäksi muovausprosessin ei saa aiheuttaa molekulaarista hajoamista tai haitallisien aineiden saostumista, mikä voisi saastuttaa lääkettä.
Automaatiokelpoisuus: Muottia on suunniteltava siten, että tuotteet voidaan poistaa suoraan ja ilman portteja automatisoitujen robottikäsien avulla. Manuaalisen porttien leikkaamisen poistaminen takaa maksimaalisen tuotantotehokkuuden ja säilyttää puhdassaliympäristön.
Lääketieteellisen laadun läpinäkyvän PP:n ainomaiset ominaisuudet määrittävät suoraan suihkutusmuottauksen parametrit ja muottisuunnittelun strategiat.
| Materiaaliominaisuus | Prosessivaikutus ja insinööriratkaisu |
| Korkea kutistumisaste (1,6–1,8 %) | PP:n kutistuminen on korkeaa ja erityisen suuntamaista. Tarkkuusmuottien kammiot on varustettava alueittaisella mitallisella kompensaatiolla tietyissä vyöhykkeissä, jotta lopputuote ei poikkea sallituista toleransseista. . |
| Erinomainen virtauskyky verrattuna korkeaan leikkausjännitykseen | Vaikka PP:n sulamassa on hyvä virtauskyky, 0,6 mm:n ohuen seinämän täyttäminen edellyttää suurinopeutta. Tämä voi aiheuttaa liiallisen leikkausjännityksen ja näkyviä hitsausviivoja, jotka heikentävät sekä rakenteellista kokonaisuutta että optista selkeyttä putkessa. |
| Lämpötila-herkkyys | Lääketieteellinen PP hajoaa helposti, jos sitä pidetään liian pitkään korkeassa lämpötilassa. Jos kuumaputkijärjestelmän lämpötilan säätö vaihtelee, tapahtuu lämpöhajoamista, jolloin vapautuu pienimolekyylisiä eritettäviä aineita. Tarkka ja paikallinen kuumaputkijärjestelmän lämpötilansäätö on pakollinen. kuumaputkijärjestelmän lämpötilan säädön vaihteluiden vuoksi tapahtuu lämpöhajoamista, jolloin vapautuu pienimolekyylisiä eritettäviä aineita. Tarkka ja paikallinen kuumaputkijärjestelmän lämpötilansäätö on pakollinen. |
| Jäähdytyksen aiheuttama muodonmuutos | Jäähdytysvaiheessa epätasainen lämmön poistuminen aiheuttaa putken vääntymisen tai soikeuden muodostumisen. Tämä rikkoo välittömästi 0,015 mm:n pyöreysspesifikaation. Erittäin tasapainoinen ja muotoon sopeutuva jäähdytysjärjestelmä vaaditaan. vaaditaan. |
Kun siirrytään suurikapasiteettiseen tarkkuusmuottiin (esim. 32 tai 48 kaviteettia), useita virheitä ilmestyy todennäköisesti, ellei prosessia ole täysin optimoitu.
Jos liukuputkijärjestelmä tai kuumaliukuputkimanifoldiva on huonosti tasapainotettu, eri muottikammiot kohtaavat täyttönopeuden ja pakkauspaineen vaihteluita. Tämä johtaa muottikammioittaisiin painoeroihin ja sisähalkaisijan mittojen poikkeamiin, mikä tekee vakaan sarjatuotannon mahdottomaksi.
Jos jäähdytyskanavat on sijoitettu väärin tai jäähdytysnopeus vaihtelee ytimen ja muottikammioiden välillä, ruiskusylinterin runko kokee paikallista lämpöjännitystä. Tämä johtaa vääntymiseen ja pyöristysarvojen ylittämiseen 0,015 mm:n kynnystasoa, mikä aiheuttaa työntimen huonon istuvuuden tai vuodon.
0,6 mm:n ohutseinäisen osan täyttäminen vaatii noita ruiskutusnopeuksia. Jos muotin ilmanpoistojärjestelmä on riittämätön, kammion sisällä oleva ilma ei pääse poistumaan tarpeeksi nopeasti. Ilma puristuu voimakkaasti yhteen, mikä aiheuttaa paikallista ylikuumenemista, joka johtaa palomerkkeihin, materiaalin hajoamiseen tai epätäydelliseen täyttöön (lyhyitä ruiskutuksia).
Jos muottien jakopinnat eivät täsmää täydellisesti tai jos puristusvoima ei ole riittävä vastaamaan ohutseinäisen muovauksen vaatimia korkeita ruiskutuspaineita, mikro-kiilat ja terävät reunat muodostuvat reunoille. Tämä rikkoo lääketieteellisiä turvallisuusohjeita ja aiheuttaa naarmuuntumisvaaran.
Koska putken seinämän paksuus on vain 0,6 mm, tavallinen yksipisteinen tai huonosti jakautunut irrotusjärjestelmä keskittää liian suuren voiman paikalliselle alueelle. Tämä aiheuttaa seinämän painauman, rakenteellisen jännityksen valkaisun tai pysyvän muodonmuutoksen osan irrotettaessa. Synkronoitu holkki- tai irrotuslevyjärjestelmä on ratkaisevan tärkeä voiman tasaisen jakamiseksi.
 EN






 Uusimmat uutiset
