
Den medicintekniska utrustningssektorn kräver obönhörlig precision, säkerhet och effektivitet. Bland dessa utmärker sig 5 ml:s medicinska sprutkolv som en klassisk högprecisionssprutkomponent med tunna väggar.
Att uppnå felfri högvolymsproduktion kräver en djup förståelse för produktens geometri, materialbeteende och möjligheter att förebygga defekter. Låt oss gå igenom hur man optimerar injekteringssprutprocessen för denna kritiska medicinska komponent.
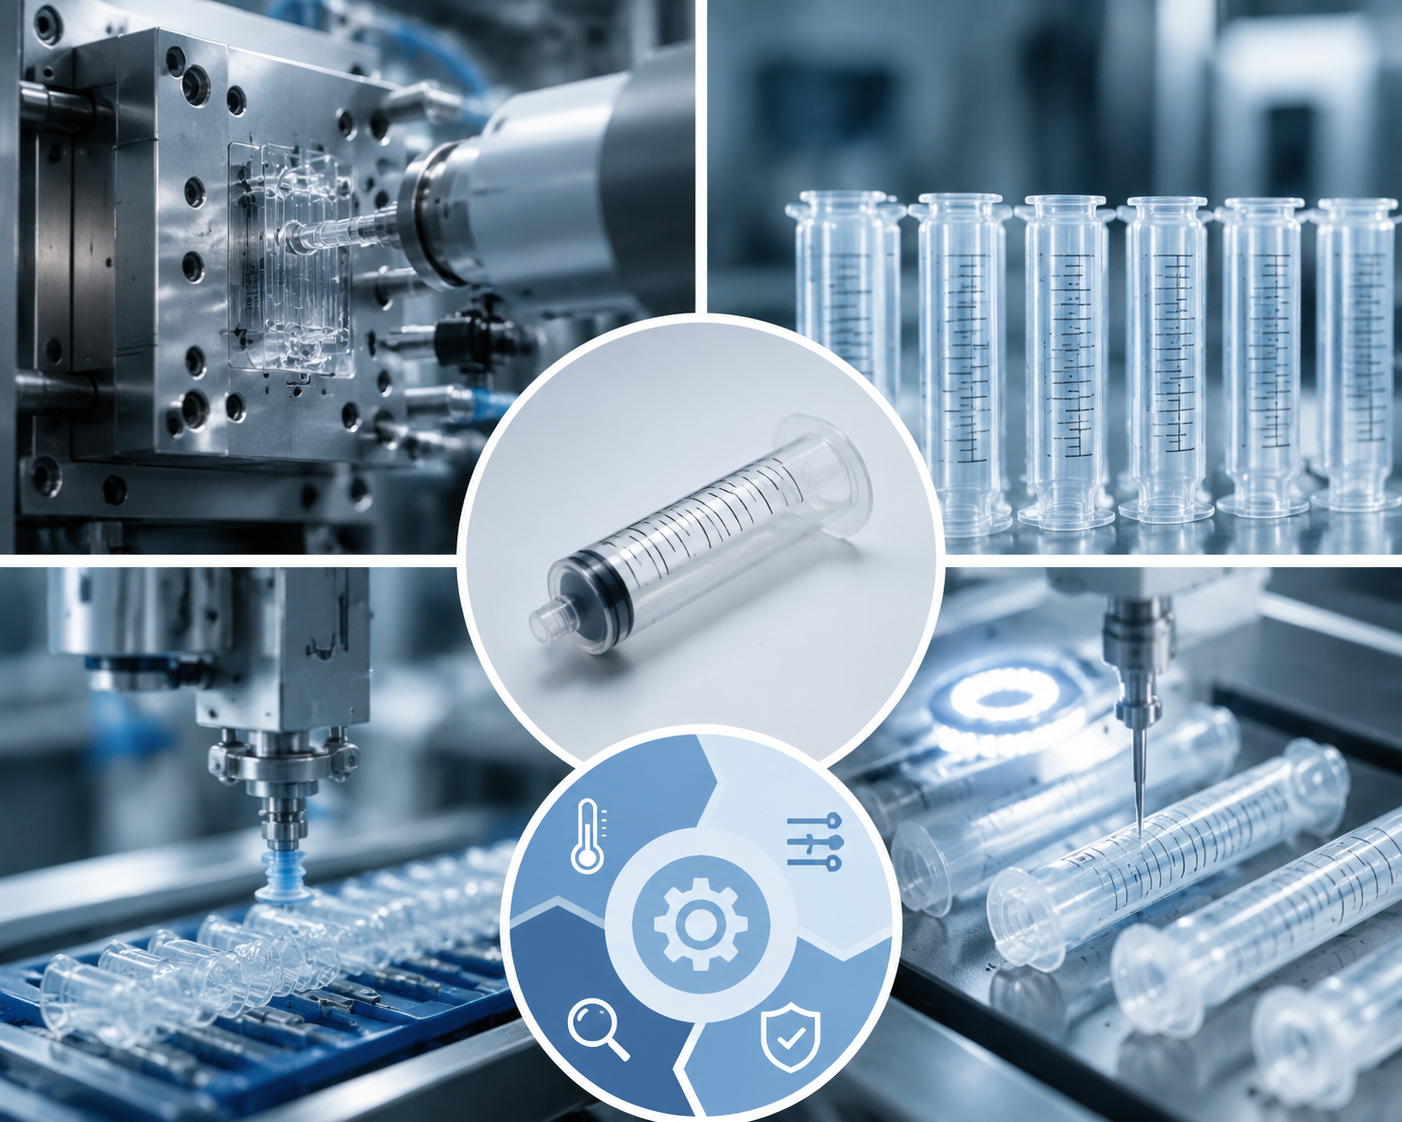 |
Komponenten som analyseras är ett standard 5 ml medicinskt spritspetsrör som formas av medicinskgrad transparent polypropen (PP) . Detta specifika material är formulerat för att tåla sterilisering med gammastrålning och ha låg extraherbarhets-/läckbarhetsprofil, vilket säkerställer fullständig säkerhet vid kontakt med farmaceutiska vätskor.
Ur strukturell synvinkel är sprutan ett cylindriskt, tunnväggt precisionstypdel med extremt strikta dimensionella krav:
Väggjocka: Endast 0,6 mm (extremt tunnväggt).
Total längd: 78 mm.
Tolerans för innerdiameter: Strikt kontrollerad inom 0,02 mm.
Rundhet hos röret: Måste ligga inom 0,015 mm.
För att uppfylla strikta medicinska certifieringar måste de formgjutna delarna uppfylla fyra kärnoperativa krav:
Extremt slät inre vägg: Den inre ytan måste vara helt fri från repor, svettskarvar eller rester av sprutgång för att säkerställa att gummipistongen glider smidigt utan motstånd eller stiction.
Flashfri och burrfri yta: Ytterytan får inte alls ha någon flash eller några burrar, vilket eliminerar risken för skarpa kanter som kan punktera kirurgiska handskar eller skrapa vårdpersonal.
Sterilisering och renhetskrav: Slutprodukten måste klara etylenoxidsterilisering utan att försämras. Dessutom får formningsprocessen inte orsaka någon molekylär försämring eller utfällning av skadliga ämnen som kan förorena läkemedlet.
Kompatibilitet med automatisering: Formen måste vara utformad för direkt, gatefri avlämningsprocess med hjälp av automatiserade robotarmar. Att eliminera manuell trimning av sprutgången säkerställer maximal produktionsverkningsgrad och bibehåller en renrumsmiljö.
De inbyggda materialegenskaperna hos transparent polypropen (PP) av medicinsk kvalitet påverkar direkt injekteringssparametrarna och strategierna för formdesign.
| Materialens egenskaper | Processpåverkan och ingenjörslösning |
| Hög krympningsgrad (1,6–1,8 %) | PP uppvisar hög och starkt riktad krympning. Precisionens formhål måste ha segmenterad dimensionskompensation baserat på specifika zoner för att förhindra att slutprodukten faller utanför toleransgränserna. . |
| Utmärkt flödesegenskaper jämfört med hög skjuvspänning | Även om PP-smältan flödar lätt kräver fyllningen av en 0,6 mm tunn vägg höghastighetsinjicering. Detta kan generera för hög skjuvspänning och synliga svettnäder, vilket försämrar både strukturell integritet och optisk genomskinlighet hos cylindern. |
| Termisk känslighet | Medicinskt PP bryts lätt ned om det hålls vid höga temperaturer för länge. Om temperaturregleringen i varmröret fluktuerar sker termisk nedbrytning och småmolekylära extraherbara ämnen frigörs. Exakt, lokal temperaturreglering av varmröret är obligatorisk. |
| Tendens till deformation vid kyling | Under kylfasen kommer ojämn värmeutbredning att orsaka att cylindern vrider sig eller blir elliptisk. Detta bryter omedelbart mot kravet på rundhet på 0,015 mm. Ett mycket balanserat och anpassat kylsystem krävs. red. |
När man skalar upp till en högkapacitets precisionssprutform (t.ex. 32 eller 48 gipper) är flera fel troliga om processen inte är fullständigt optimerad.
Om fördelningskanalen eller hetgångsmanifolden är dåligt balanserade kommer olika gipper att uppleva variationer i fyllningshastighet och packtryck. Detta leder till viktskillnader mellan gipperna och avvikelser i innerdiameterns mått, vilket gör stabil massproduktion omöjlig.
Om kylkanalerna är felaktigt fördelade eller om kylhastigheten varierar över kärnan och formblocken kommer spritskålen att utsättas för lokal termisk spänning. Detta leder till deformation och avrundningsvärden som överskrider tröskelvärdet 0,015 mm, vilket orsakar dålig passform eller läckage för pistongen.
Att fylla en tunnväggig del med väggtjocklek på 0,6 mm kräver höga injektionshastigheter. Om formens ventilsystem är otillräckligt kan luften i formhålan inte undan komma snabbt nog. Luftmassan blir kraftigt komprimerad, vilket orsakar lokal överhettning som leder till brännmärken, materialförslitning eller ofullständig fyllning (kort fyllning).
Om formens delningsytor inte matchar perfekt eller om kraften från stängningsanordningen är otillräcklig för att motstå de höga injekteringstryck som krävs för tunnväggig formning kommer mikrofläsk och skavhuvud att bildas längs kanterna. Detta strider mot medicinska säkerhetsriktlinjer och innebär en risk för skrapskada.
Eftersom cylinderväggen endast är 0,6 mm tjock kommer användning av ett standardenskärpsverktyg eller ett dåligt fördelat utkastsystem att koncentrera för mycket kraft på en lokaliserad yta. Detta orsakar infallningar i väggen, strukturell spänningsvittring eller permanent deformation vid delens avtagning. En synkroniserad mantel- eller avstänplåtsmekanism är avgörande för att fördela kraften jämnt.
 Senaste nytt
 EN






