
Сектор производства медицинских изделий требует безусловной точности, безопасности и эффективности. Среди них корпус медицинского шприца объемом 5 мл выделяется как классический высокоточный медицинский компонент с тонкими стенками.
Достижение безупречного массового производства требует глубокого понимания геометрии изделия, поведения материала и методов предотвращения возможных дефектов. Рассмотрим, как оптимизировать процесс литья под давлением для этого критически важного медицинского компонента.
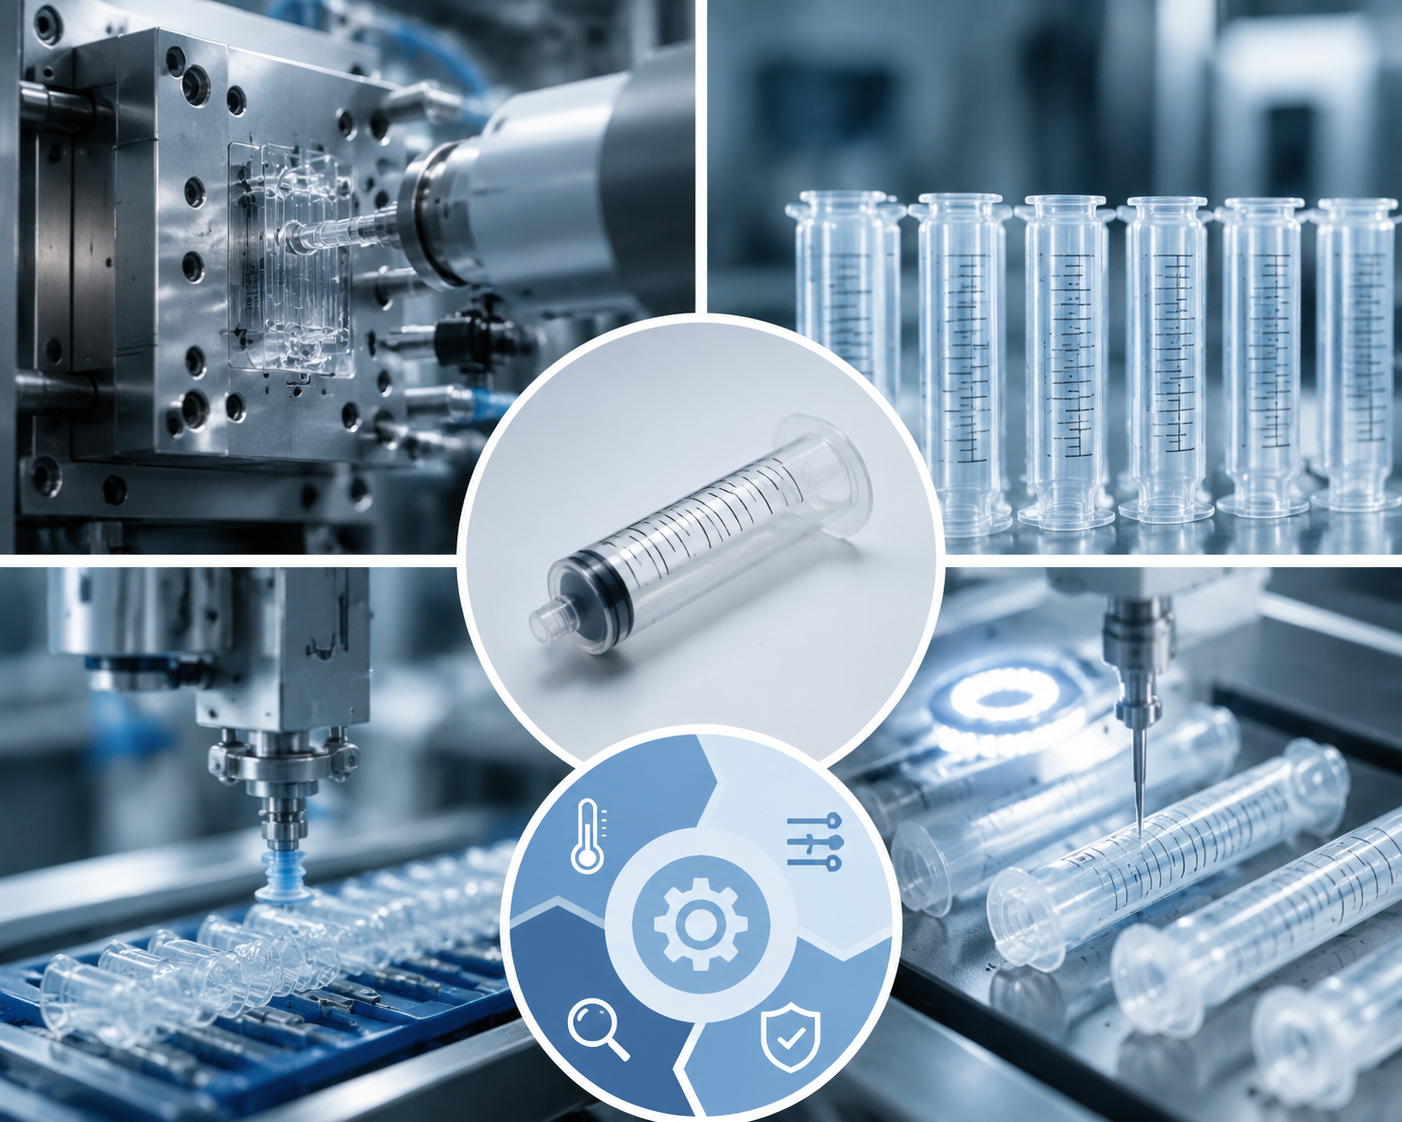 |
Анализируемый компонент — стандартный корпус медицинского шприца объемом 5 мл, изготовленный методом литья под давлением из медицинского прозрачного полипропилена (PP) . Данный материал специально разработан для устойчивости к стерилизации гамма-излучением и обладает низким содержанием выщелачиваемых и экстрагируемых веществ, что гарантирует полную безопасность при контакте с фармацевтическими жидкостями.
С конструктивной точки зрения корпус шприца представляет собой цилиндрическую прецизионную деталь с тонкими стенками и чрезвычайно строгими размерными допусками:
Толщина стенки: Всего 0,6 мм (чрезвычайно тонкие стенки).
Общая длина: 78 мм.
Допуск внутреннего диаметра: Строго контролируется в пределах 0,02 мм.
Круглость корпуса: Должна составлять не более 0,015 мм.
Для получения строгих медицинских сертификатов формованные детали должны соответствовать четырём основным эксплуатационным критериям:
Ультра-гладкая внутренняя поверхность: Внутренняя поверхность должна быть полностью свободна от царапин, следов сварки или остатков литников, чтобы обеспечить плавное скольжение резинового поршня без сопротивления или залипания.
Отсутствие облоя и заусенцев: На внешней поверхности не должно быть абсолютно никакого облоя или заусенцев, что исключает риск появления острых кромок, способных проколоть хирургические перчатки или поцарапать медицинский персонал.
Стерилизация и соответствие требованиям чистоты: Готовое изделие должно выдерживать стерилизацию этиленоксидом без деградации. Кроме того, процесс литья под давлением не должен вызывать молекулярную деградацию или выделение вредных веществ, которые могут загрязнить лекарственное средство.
Совместимость с автоматизацией: Форма должна быть спроектирована так, чтобы готовое изделие можно было удалять напрямую, без литников, с помощью автоматизированных роботизированных манипуляторов. Исключение ручной обрезки литников обеспечивает максимальную эффективность производства и поддержание чистоты в помещении класса чистоты.
Врождённые физико-химические свойства прозрачного полипропилена медицинского класса напрямую определяют параметры литья под давлением и стратегии проектирования пресс-форм.
| Свойства материала | Влияние процесса и инженерное решение |
| Высокий коэффициент усадки (1,6–1,8 %) | Полипропилен обладает высокой и сильно анизотропной усадкой. Точность полостей пресс-формы требует зональной коррекции размеров с учётом конкретных участков, чтобы предотвратить выход готового изделия за пределы допусков. . |
| Отличная текучесть при высоком сдвиговом напряжении | Хотя расплав полипропилена легко течёт, заполнение тонкой стенки толщиной 0,6 мм требует высокоскоростного впрыска. Это может вызвать чрезмерное сдвиговое напряжение и видимые следы слияния потоков, что снижает как механическую прочность, так и оптическую чёткость корпуса. |
| Тепловая чувствительность | Медицинский полипропилен легко деградирует при длительном воздействии высоких температур. При нестабильности температурного контроля системы горячих каналов происходит термическая деградация с выделением низкомолекулярных экстрагируемых веществ. Обязательным условием является точный и локализованный контроль температуры горячих каналов. |
| Склонность к деформации при охлаждении | Во время фазы охлаждения любое неравномерное рассеивание тепла приведёт к деформации ствола или его искривлению в эллиптическую форму. Это немедленно нарушает требование к круглости 0,015 мм. Необходима высокоточная сбалансированная система конформного охлаждения. красный. |
При масштабировании до высокоточной многополостной пресс-формы (например, на 32 или 48 полостей) при отсутствии полной оптимизации процесса, вероятно, возникнут несколько дефектов.
Если разводка литниковой системы или коллектор горячего литника плохо сбалансированы, различные полости будут испытывать различия в скорости заполнения и давлении уплотнения. В результате возникают отклонения массы между полостями и отклонения внутреннего диаметра по размерам, что делает стабильное серийное производство невозможным.
Если охлаждающие каналы распределены неправильно или скорость охлаждения колеблется по поверхности вставок сердцевины и полости, корпус шприца подвергается локальному термическому напряжению. Это приводит к короблению и отклонению от круглости сверх порогового значения 0,015 мм, из-за чего поршень плохо садится или возникает утечка.
Заполнение тонкостенной детали толщиной 0,6 мм требует высокой скорости впрыска. Если система вентиляции формы недостаточна, воздух внутри полости не успевает своевременно удалиться. В результате он сильно сжимается, вызывая локальный перегрев, который приводит к образованию следов обгорания, деградации материала или неполному заполнению («короткие» впрыски).
Если разъемные поверхности формы не совпадают идеально или усилие зажима недостаточно для противодействия высоким давлениям впрыска, необходимым при литье тонкостенных деталей, по краям образуются микрозаусенцы и заусенцы. Это нарушает медицинские требования безопасности и создает риск порезов.
Поскольку толщина стенки ствола составляет всего 0,6 мм, использование стандартной одноточечной или плохо распределённой системы выталкивания приведёт к чрезмерной концентрации усилия в локальной области. Это вызывает вмятины на стенке, побеление материала вследствие структурных напряжений или необратимую деформацию при съёме детали. Для равномерного распределения усилия критически важна синхронизированная система выталкивания с помощью гильзы или выталкивающей плиты.
 Свежие новости
2026-01-26
2026-01-20
2026-01-16
 EN






