

De productiesector van medische hulpmiddelen vereist onverzoenlijke precisie, veiligheid en efficiëntie. Daaronder onderscheidt de 5 ml-medische spuitcilinder zich als een klassiek hoogprecies, dunwandig medisch component.
Het bereiken van een vlekkeloze productie in grote volumes vereist een diepgaand begrip van de productgeometrie, het materiaalgedrag en de preventie van mogelijke gebreken. Laten we stap voor stap uitleggen hoe het spuitgietproces voor dit kritieke medische onderdeel kan worden geoptimaliseerd.
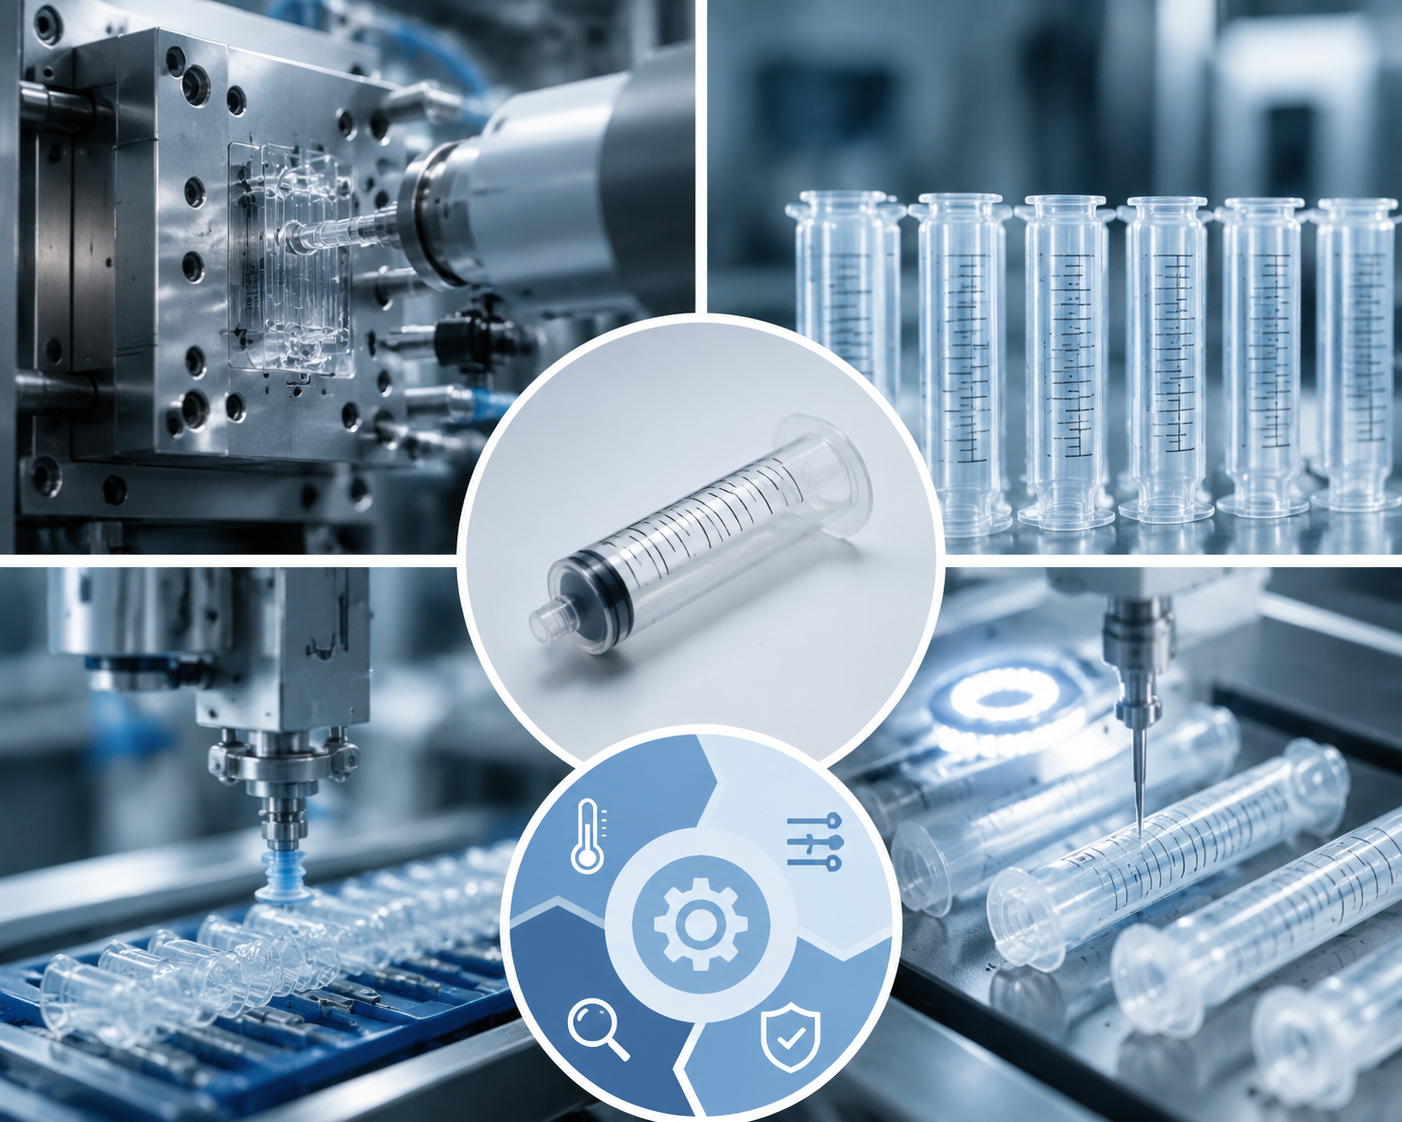 |
Het onderzochte onderdeel is een standaard 5 ml medische spuitcilinder, gevormd uit medisch kwalitatief transparant polypropyleen (PP) . Dit specifieke materiaal is geformuleerd om bestand te zijn tegen sterilisatie met gammastraling en heeft een lage concentratie extractibele/lekbare stoffen, wat volledige veiligheid garandeert bij contact met farmaceutische vloeistoffen.
Vanuit structureel oogpunt is de spuitcilinder een cilindervormig, dunwandig precisieonderdeel met uiterst strikte afmetingsvereisten:
Wanddikte: Slechts 0,6 mm (uiterst dunwandig).
Totale Lengte: 78 mm.
Tolerantie van de binnendiameter: Strak beheerd binnen 0,02 mm.
Rondheid van de cilinder: Moet binnen 0,015 mm liggen.
Om strenge medische certificeringen te halen, moeten de gespootte onderdelen voldoen aan vier kernfunctionele criteria:
Uiterst gladde binnenwand: Het binnenoppervlak moet volledig vrij zijn van krassen, laslijnen of gatresten om te waarborgen dat de rubberen zuiger soepel en zonder weerstand of stiction glijdt.
Vrij van spuitflits en vrije randen: De buitenkant mag absoluut geen spuitflits of vrije randen vertonen, waardoor elk risico wordt uitgesloten dat scherpe randen chirurgische handschoenen doorprikken of het personeel in de gezondheidszorg bekrassen.
Sterilisatie- en zuiverheidseisen: Het eindproduct moet ethyleenoxide-sterilisatie kunnen weerstaan zonder te degraderen. Bovendien mag het spuitgietproces geen moleculaire degradatie of neerslag van schadelijke stoffen veroorzaken die de medicatie kunnen verontreinigen.
Automatiseringscompatibiliteit: De mal moet zo worden ontworpen dat het onderdeel direct en zonder gat via geautomatiseerde robotarmen kan worden verwijderd. Het elimineren van handmatig gat afsnijden zorgt voor maximale productie-efficiëntie en behoudt een cleanroomomgeving.
De inherente materiaaleigenschappen van transparant PP voor medisch gebruik bepalen rechtstreeks de spuitgietparameters en de strategieën voor matrijsontwerp.
| Materiaaleigenschap | Procesimpact en technische oplossing |
| Hoge krimpgraad (1,6% – 1,8%) | PP vertoont een hoge en sterk richtingsafhankelijke krimp. De precisie-matrijscaviteiten moeten zone-specifieke, gesegmenteerde dimensionele compensatie bevatten om te voorkomen dat het eindproduct buiten de tolerantiegrenzen valt. . |
| Uitstekende vloeibaarheid versus hoge schuif | Hoewel PP bij smelten gemakkelijk stroomt, is voor het vullen van een wand met een dikte van 0,6 mm een injectiesnelheid op hoge snelheid vereist. Dit kan overmatige schuifspanning en zichtbare lasnaden veroorzaken, waardoor zowel de structurele integriteit als de optische helderheid van de cilinder wordt aangetast. |
| Thermische gevoeligheid | Medisch PP degradeert gemakkelijk wanneer het te lang op hoge temperaturen wordt gehouden. Indien de temperatuurregeling van het hot-runner-systeem fluctueert, treedt thermische decompositie op, waardoor extractibele stoffen in kleine moleculen vrijkomen. Een nauwkeurige, lokaal afgestemde temperatuurregeling van het hot-runner-systeem is verplicht. positie optreedt, waardoor extractibele stoffen in kleine moleculen vrijkomen. Een nauwkeurige, lokaal afgestemde temperatuurregeling van het hot-runner-systeem is verplicht. |
| Neiging tot vervorming tijdens koeling | Tijdens de koelfase veroorzaakt elke ongelijke warmteafvoer dat de buis vervormt of elliptisch wordt. Dit leidt onmiddellijk tot een overtreding van de rondheidsspecificatie van 0,015 mm. Een zeer evenwichtig en conformaal koelsysteem is vereist. rood. |
Bij schaalvergroting naar een precisievorm met meerdere gietvormen (bijv. 32 of 48 gietvormen) treden diverse defecten waarschijnlijk op indien het proces niet volledig geoptimaliseerd is.
Indien de loopstukindeling of het heetloopstukmanifold slecht gebalanceerd is, zullen verschillende gietvormen variaties ondergaan in vulsnelheid en compactiedruk. Dit resulteert in gewichtsverschillen tussen de gietvormen en afwijkingen in de binnendiameter, waardoor stabiele massaproductie onmogelijk wordt.
Als de koelkanalen ongelijkmatig zijn verdeeld of als de koelsnelheid varieert over de kern- en vorminslagen, ondergaat de spuitbuis lokale thermische spanningen. Dit leidt tot vervorming en afwijkingen van de rondheid die de drempelwaarde van 0,015 mm overschrijden, waardoor de zuiger slecht past of lekt.
Het vullen van een dunwandig onderdeel met een wanddikte van 0,6 mm vereist hoge spuitsnelheden. Indien het ontluchtingssysteem van de matrijs ontoereikend is, kan de lucht in de vormholte niet snel genoeg ontsnappen. De lucht wordt sterk gecomprimeerd, wat leidt tot lokale oververhitting, verbrandingsvlekken, materiaaldegradatie of onvolledig vullen (kortspuiten).
Indien de scheidingsvlakken van de matrijs niet perfect op elkaar aansluiten of indien de klemkracht onvoldoende is om de hoge spuikrachten te weerstaan die nodig zijn voor dunwandige spuitgieten, ontstaan microflitsen en bobbels langs de randen. Dit is in strijd met medische veiligheidsrichtlijnen en vormt een scherpe rand die verwondingen kan veroorzaken.
Omdat de wand van de cilinder slechts 0,6 mm dik is, zal het gebruik van een standaard enkelvoudig uitwerpsysteem of een slecht verdeeld uitwerpsysteem te veel kracht concentreren op een gelokaliseerd gebied. Dit veroorzaakt indeukingen in de wand, witverkleuring door structurele spanning of permanente vervorming bij het verwijderen van het onderdeel. Een gesynchroniseerd huls- of stripperplaat-uitwerpsysteem is essentieel om de kracht gelijkmatig te verdelen.
 Actueel nieuws
2026-01-26
2026-01-20
2026-01-16
 EN





