

Ο τομέας κατασκευής ιατρικών συσκευών απαιτεί ανελαστική ακρίβεια, ασφάλεια και απόδοση. Μεταξύ αυτών, το σώμα ιατρικής σύριγγας των 5 ml ξεχωρίζει ως κλασικό υψηλής ακρίβειας, λεπτότοιχο ιατρικό εξάρτημα.
Η επίτευξη τέλειας παραγωγής μεγάλων ποσοτήτων απαιτεί βαθιά κατανόηση της γεωμετρίας του προϊόντος, της συμπεριφοράς του υλικού και των μέτρων πρόληψης πιθανών ελαττωμάτων. Ας εξετάσουμε βήμα προς βήμα πώς να βελτιστοποιήσουμε τη διαδικασία χύτευσης με έγχυση για αυτό το κρίσιμο ιατρικό εξάρτημα.
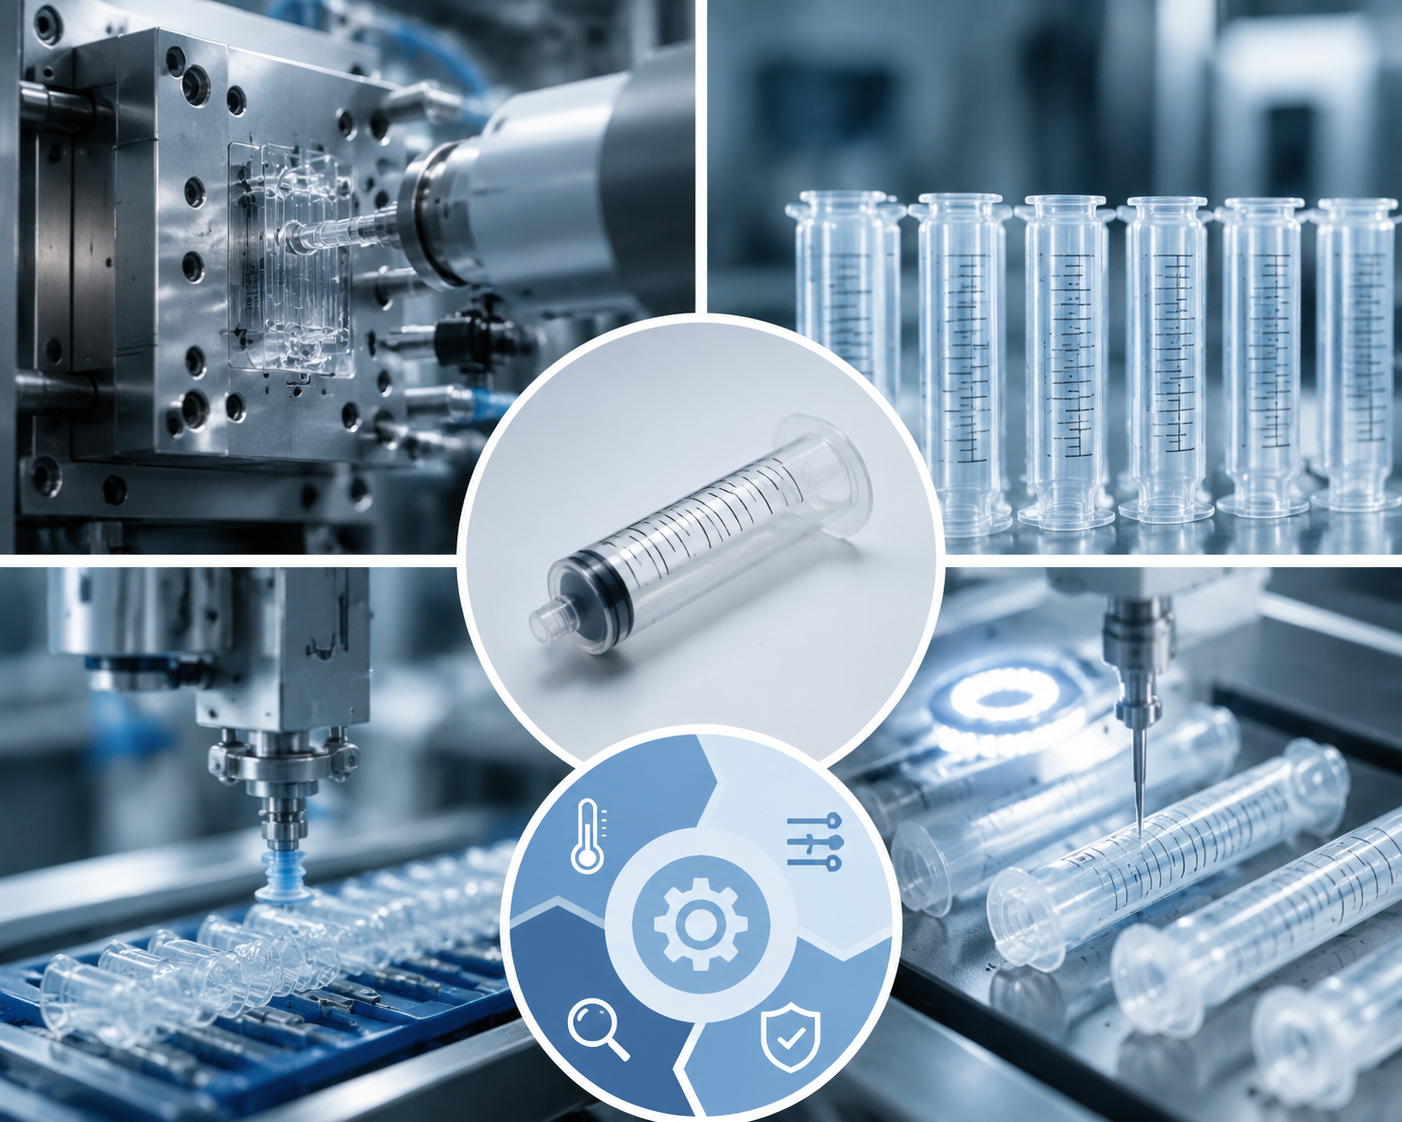 |
Το εξάρτημα που αναλύεται είναι ένα τυπικό σώμα ιατρικής σύριγγας 5 ml, το οποίο χυτεύεται από ιατρικής ποιότητας διαφανές πολυπροπυλένιο (PP) . Αυτό το συγκεκριμένο υλικό έχει διατυπωθεί για να αντέχει την αποστείρωση με ακτίνες γάμμα και να παρουσιάζει χαμηλά επίπεδα εκχυλίσιμων/διαλυτών ουσιών, διασφαλίζοντας πλήρη ασφάλεια κατά την επαφή του με φαρμακευτικά υγρά.
Από δομική άποψη, το σώμα της σύριγγας είναι ένα κυλινδρικό, λεπτότοιχο ακριβές εξάρτημα με εξαιρετικά αυστηρούς διαστασιακούς περιορισμούς:
Διάβαση Τοιχώματος: Μόνο 0,6 mm (εξαιρετικά λεπτότοιχο).
Συνολικό μήκος: 78 mm.
Ανοχή εσωτερικής διαμέτρου: Ελέγχεται αυστηρά εντός 0,02 mm.
Κυκλικότητα του σώματος: Πρέπει να είναι εντός 0,015 mm.
Για να περάσουν αυστηρές ιατρικές πιστοποιήσεις, τα μορφοποιημένα εξαρτήματα πρέπει να πληρούν τέσσερα βασικά λειτουργικά κριτήρια:
Υπερλεία εσωτερική επιφάνεια: Η εσωτερική επιφάνεια πρέπει να είναι απόλυτα ελεύθερη από γρατζουνιές, γραμμές συγκόλλησης ή ίχνη πύλης, προκειμένου να διασφαλιστεί ότι ο κινητός έμβολος από ελαστικό θα κινείται ομαλά χωρίς αντίσταση ή συνεκτική τριβή.
Εμφάνιση χωρίς περιττέματα και χωρίς ακμές: Το εξωτερικό πρέπει να είναι απόλυτα ελεύθερο από περιττέματα ή ακμές, εξαλείφοντας κάθε κίνδυνο να δημιουργηθούν οξείες άκρες που θα μπορούσαν να περάσουν τα χειρουργικά γάντια ή να γρατζουνίσουν το προσωπικό υγείας.
Συμμόρφωση με τις προδιαγραφές αποστείρωσης και καθαρότητας: Το τελικό προϊόν πρέπει να αντέχει την αποστείρωση με οξείδιο του αιθυλενίου χωρίς να υποστεί αποδιάρθρωση. Επιπλέον, η διαδικασία μορφοποίησης δεν πρέπει να προκαλεί καμία μοριακή αποδιάρθρωση ή κατακρήμνιση επιβλαβών ουσιών που θα μπορούσαν να μολύνουν το φάρμακο.
Συμβατότητα με Αυτοματοποίηση: Η καλούπα πρέπει να σχεδιαστεί για άμεση, χωρίς πύλη αφαίρεση μέσω αυτοματοποιημένων ρομποτικών βραχιόνων. Η εξάλειψη της χειροκίνητης αφαίρεσης της πύλης διασφαλίζει τη μέγιστη απόδοση παραγωγής και διατηρεί το περιβάλλον καθαρού δωματίου.
Οι εγγενείς ιδιότητες του υλικού του διαφανούς πολυπροπυλενίου (PP) ιατρικής ποιότητας καθορίζουν απευθείας τις παραμέτρους της μεθόδου έγχυσης και τις στρατηγικές σχεδιασμού των καλουπιών.
| Ιδιότητα υλικού | Επίδραση της διαδικασίας & Μηχανική λύση |
| Υψηλός συντελεστής συρρίκνωσης (1,6% – 1,8%) | Το PP παρουσιάζει υψηλή και εξαιρετικά κατευθυνόμενη συρρίκνωση. Οι ακριβείς κοιλότητες των καλουπιών πρέπει να διαθέτουν τμηματική διαστασιακή αντιστάθμιση βάσει συγκεκριμένων ζωνών, προκειμένου να αποτραπεί η έξοδος του τελικού προϊόντος εκτός των προδιαγραφών ανοχής. . |
| Εξαιρετική ρευστότητα έναντι υψηλής διατμητικής τάσης | Παρόλο που το λιωμένο PP ρέει εύκολα, η γέμιση ενός λεπτού τοιχώματος πάχους 0,6 mm απαιτεί έγχυση με υψηλή ταχύτητα. Αυτό μπορεί να προκαλέσει υπερβολική διατμητική τάση και ορατές γραμμές συγκόλλησης, οι οποίες επηρεάζουν τόσο τη δομική ακεραιότητα όσο και την οπτική διαφάνεια του κυλίνδρου. |
| Θερμοαισθησία | Το ιατρικό PP υφίσταται εύκολα αποδόμηση εάν διατηρηθεί για πολύ χρόνο σε υψηλές θερμοκρασίες. Εάν η θερμοκρασία του συστήματος θερμών διαδρόμων εμφανίζει διακυμάνσεις, προκαλείται θερμική αποδόμηση με απελευθέρωση εκχυλίσματος μικρομοριακών ενώσεων. Απαιτείται ακριβής και τοπική έλεγχος της θερμοκρασίας του συστήματος θερμών διαδρόμων. |
| Τάση παραμόρφωσης κατά την ψύξη | Κατά τη φάση ψύξης, οποιαδήποτε ανομοιόμορφη θερμική αποκατάσταση θα προκαλέσει παραμόρφωση του κυλίνδρου ή θα τον καταστήσει ελλειπτικό. Αυτό παραβιάζει αμέσως το πρότυπο κυκλικότητας των 0,015 mm. Απαιτείται ένα εξαιρετικά ισορροπημένο και συμμορφούμενο σύστημα ψύξης. κόκκινο. |
Κατά την κλιμάκωση σε μια ακριβή μήτρα πολλαπλών κοιλοτήτων (π.χ. 32 ή 48 κοιλότητες), είναι πιθανό να προκύψουν αρκετά ελαττώματα εάν η διαδικασία δεν είναι πλήρως βελτιστοποιημένη.
Εάν η διάταξη των διαύλων ή η πολυπλοκή διαύλων θερμής έγχυσης δεν είναι επαρκώς ισορροπημένη, οι διάφορες κοιλότητες θα υφίστανται διαφορές στην ταχύτητα γεμίσματος και στην πίεση συμπίεσης. Αυτό οδηγεί σε διαφορές βάρους ανά κοιλότητα και σε αποκλίνουσες διαστάσεις της εσωτερικής διαμέτρου, καθιστώντας αδύνατη τη σταθερή μαζική παραγωγή.
Εάν οι διαδρόμοι ψύξης κατανέμονται ακατάλληλα ή ο ρυθμός ψύξης διαφοροποιείται στα εσωτερικά και εξωτερικά τμήματα του καλουπιού, η δεξαμενή της σύριγγας θα υποστεί τοπική θερμική τάση. Αυτό οδηγεί σε παραμόρφωση και τιμές κυκλικότητας που υπερβαίνουν το όριο των 0,015 mm, με αποτέλεσμα το έμβολο να μην ταιριάζει σωστά ή να προκαλεί διαρροή.
Η γέμιση ενός εξαρτήματος με τοίχωμα πάχους 0,6 mm απαιτεί υψηλές ταχύτητες έγχυσης. Εάν το σύστημα αποφυγής αέρα του καλουπιού είναι ανεπαρκές, ο αέρας εντός της κοιλότητας δεν μπορεί να απομακρυνθεί αρκετά γρήγορα. Συμπιέζεται έντονα, προκαλώντας τοπική υπερθέρμανση που οδηγεί σε κηλίδες καύσης, αποδόμηση του υλικού ή μη πλήρη γέμιση (σύντομες εκτοξεύσεις).
Εάν οι επιφάνειες διαχωρισμού του καλουπιού δεν ταιριάζουν τέλεια ή εάν η δύναμη σύσφιξης είναι ανεπαρκής για να αντισταθεί στις υψηλές πιέσεις έγχυσης που απαιτούνται για την κατασκευή λεπτότοιχων εξαρτημάτων, θα δημιουργηθούν μικροσκοπικά φλας και ακμές κατά μήκος των άκρων. Αυτό παραβιάζει τις ιατρικές οδηγίες ασφαλείας και δημιουργεί κίνδυνο από τραύματα λόγω ξύσιμα.
Επειδή το πάχος του τοίχου του κυλίνδρου είναι μόνο 0,6 mm, η χρήση ενός τυπικού μονοσημείου συστήματος εκτόξευσης ή ενός κακώς κατανεμημένου συστήματος εκτόξευσης θα εντείνει υπερβολικά τη δύναμη σε μια περιορισμένη περιοχή. Αυτό προκαλεί ενσκοπήσεις στον τοίχο, λευκό χρώμα λόγω μηχανικής τάσης στη δομή ή μόνιμη παραμόρφωση κατά την αφαίρεση του εξαρτήματος. Ένα συγχρονισμένο σύστημα εκτόξευσης με μανίκι ή πλάκα αποκόλλησης είναι κρίσιμο για την ομοιόμορφη κατανομή της δύναμης.
 ΤΕΛΕΥΤΑΙΑ ΕΙΔΗΣΕΙΣ
 EN





