

El sector de fabricación de dispositivos médicos exige una precisión, seguridad y eficiencia inquebrantables. Entre estos, el cuerpo de jeringa médica de 5 ml destaca como un componente médico clásico de alta precisión y paredes delgadas.
Alcanzar una producción en masa impecable requiere una comprensión profunda de la geometría del producto, el comportamiento del material y la mitigación de posibles defectos. Analicemos cómo optimizar el proceso de moldeo por inyección para este componente médico crítico.
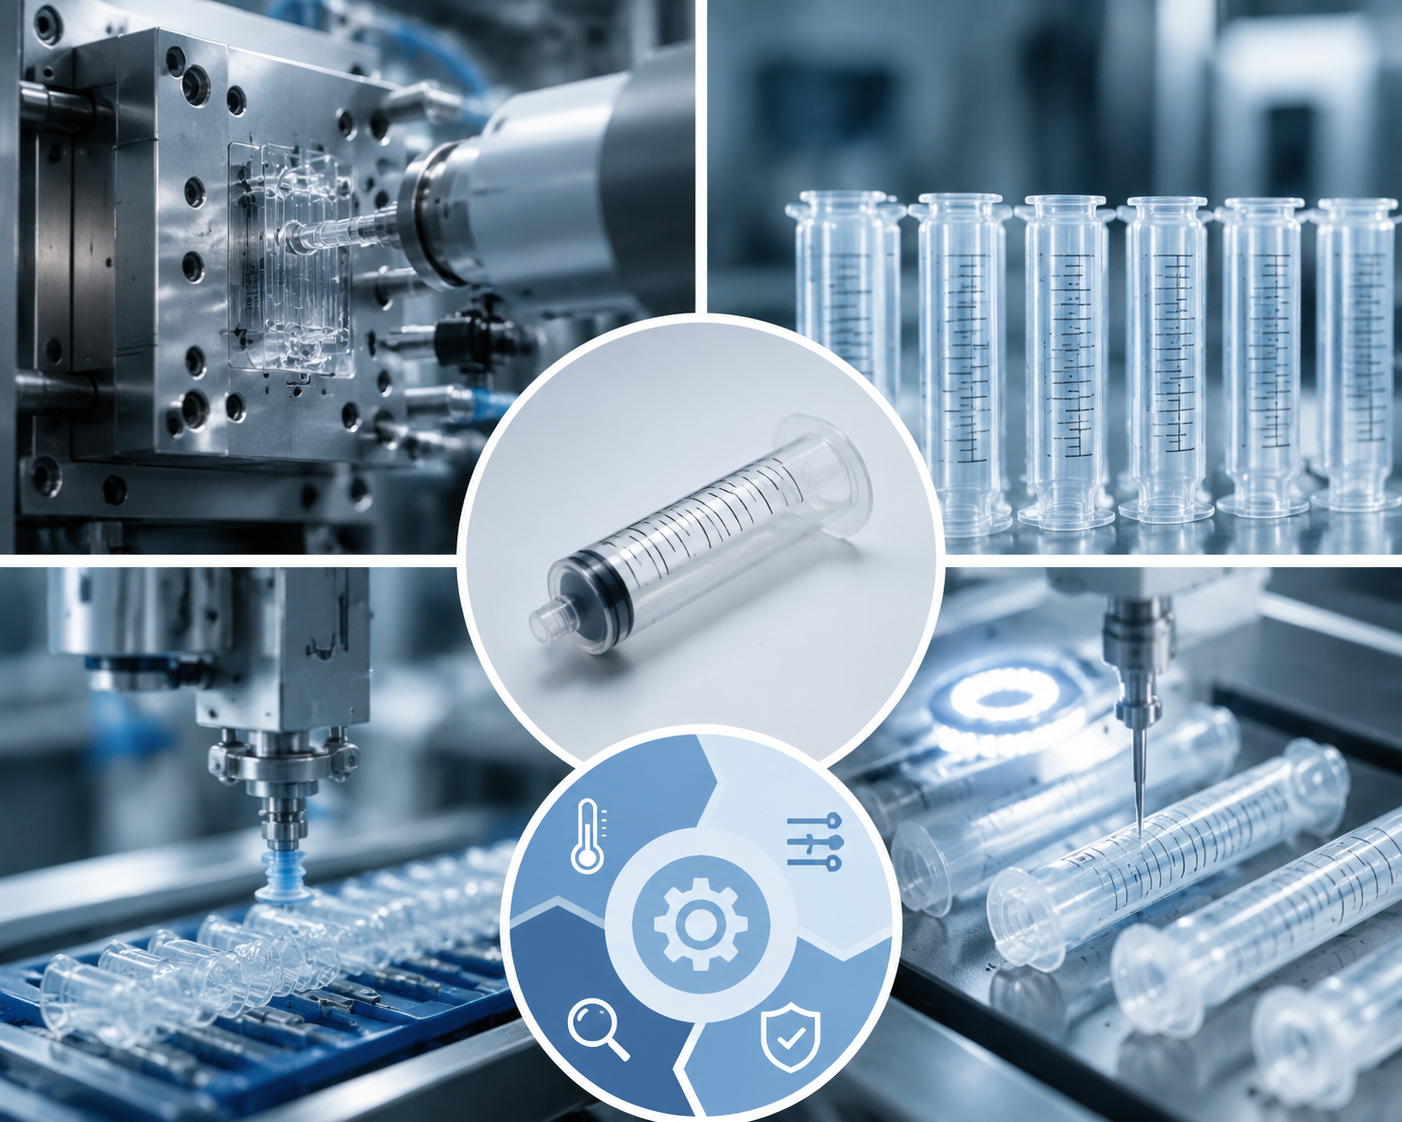 |
El componente bajo análisis es un cilindro estándar de jeringa médica de 5 ml moldeado en polipropileno (PP) transparente de grado médico . Este material específico está formulado para resistir la esterilización por rayos gamma y exhibir perfiles bajos de sustancias extraíbles/lixiviables, garantizando así una seguridad total al estar en contacto con fluidos farmacéuticos.
Desde un punto de vista estructural, el cilindro de la jeringa es una pieza cilíndrica de paredes delgadas y alta precisión, con restricciones dimensionales extremadamente estrictas:
El espesor de la pared: Solo 0,6 mm (paredes extremadamente delgadas).
Longitud Total: 78 mm.
Tolerancia del diámetro interior: Controlada rigurosamente dentro de ±0,02 mm.
Redondez del cilindro: Debe estar dentro de ±0,015 mm.
Para superar las rigurosas certificaciones médicas, las piezas moldeadas deben cumplir cuatro criterios operativos fundamentales:
Pared interior ultra lisa: La superficie interna debe estar completamente libre de arañazos, líneas de soldadura o restos de compuerta, para garantizar que el émbolo de goma se deslice suavemente sin resistencia ni adherencia.
Ausencia total de rebabas y rebordes: El exterior no debe presentar absolutamente ninguna rebaba ni borde, eliminando así cualquier riesgo de que bordes afilados perforan los guantes quirúrgicos o rayen a los profesionales sanitarios.
Cumplimiento de esterilización y pureza: El producto final debe resistir la esterilización con óxido de etileno sin degradarse. Además, el proceso de moldeo no debe provocar ninguna degradación molecular ni precipitación de sustancias nocivas que puedan contaminar el medicamento.
Compatibilidad con automatización: El molde debe diseñarse para su extracción directa y sin compuerta mediante brazos robóticos automatizados. La eliminación del recorte manual de compuertas garantiza la máxima eficiencia de producción y mantiene un entorno de sala limpia.
Las propiedades intrínsecas del polipropileno transparente de grado médico determinan directamente los parámetros de moldeo por inyección y las estrategias de diseño del molde.
| Propiedad del Material | Impacto en el proceso y solución de ingeniería |
| Alta tasa de contracción (1,6 % – 1,8 %) | El PP presenta una contracción alta y altamente direccional. Las cavidades de precisión del molde deben incorporar una compensación dimensional segmentada según zonas específicas para evitar que el producto final quede fuera de tolerancia. . |
| Excelente fluidez frente a alta tensión cortante | Aunque el PP fundido fluye fácilmente, llenar una pared de 0,6 mm de espesor requiere inyección a alta velocidad. Esto puede generar una tensión cortante excesiva y líneas de soldadura visibles, lo que compromete tanto la integridad estructural como la claridad óptica del cilindro. |
| Sensibilidad térmica | El PP médico se degrada fácilmente si se mantiene a altas temperaturas durante demasiado tiempo. Si el control de temperatura del sistema de canal caliente presenta fluctuaciones, ocurre la descomposición térmica y se liberan extractables de bajo peso molecular. Es obligatorio un control preciso y localizado de la temperatura del canal caliente. |
| Tendencia a la deformación por enfriamiento | Durante la fase de enfriamiento, cualquier disipación térmica desigual provocará que el cilindro se deforme o adquiera una forma elíptica. Esto incumple inmediatamente la especificación de redondez de 0,015 mm. Se requiere un sistema de enfriamiento altamente equilibrado y conformado. rojo. |
Al escalar hacia un molde de precisión de alta cavidad (por ejemplo, 32 o 48 cavidades), es probable que ocurran varios defectos si el proceso no está completamente optimizado.
Si la disposición del canal de inyección o el colector del canal caliente está mal equilibrado, distintas cavidades experimentarán variaciones en la velocidad de llenado y en la presión de compactación. Esto provoca diferencias de peso entre cavidades y desviaciones dimensionales del diámetro interno, lo que impide una producción en masa estable.
Si los canales de enfriamiento están distribuidos de forma inadecuada o la velocidad de enfriamiento fluctúa entre los insertos del núcleo y de la cavidad, el cuerpo de la jeringa experimentará tensiones térmicas locales. Esto provoca deformación (warpage) y valores de redondez que superan el umbral de 0,015 mm, ocasionando un ajuste deficiente o fugas del émbolo.
Llenar una pieza de pared delgada de 0,6 mm requiere velocidades de inyección rápidas. Si el sistema de ventilación del molde es insuficiente, el aire dentro de la cavidad no podrá escapar con suficiente rapidez. Se comprime intensamente, provocando sobrecalentamiento local que da lugar a marcas de quemado, degradación del material o llenado incompleto (falta de llenado).
Si las superficies de separación del molde no coinciden perfectamente o si la fuerza de cierre es insuficiente para resistir las altas presiones de inyección requeridas para el moldeo de paredes delgadas, se formarán microrebabas y rebabas a lo largo de los bordes. Esto viola las directrices de seguridad médica e introduce un riesgo de corte.
Dado que el espesor de la pared del cilindro es de solo 0,6 mm, utilizar un sistema de expulsión estándar de un solo punto o mal distribuido concentrará demasiada fuerza en un área localizada. Esto provoca abolladuras en la pared, blanqueamiento por estrés estructural o deformación permanente al extraer la pieza. Un mecanismo de expulsión sincronizado con manguito o placa expulsora es fundamental para distribuir la fuerza de forma uniforme.
 Noticias destacadas
 EN





