

Le secteur de la fabrication de dispositifs médicaux exige une précision, une sécurité et une efficacité sans compromis. Parmi ceux-ci, le corps de seringue médicale de 5 ml se distingue comme un composant médical classique à haute précision et à paroi fine.
L’obtention d’une production massive sans défaut exige une compréhension approfondie de la géométrie du produit, du comportement du matériau et des méthodes de prévention des défauts potentiels. Examinons comment optimiser le procédé d’injection pour ce composant médical critique.
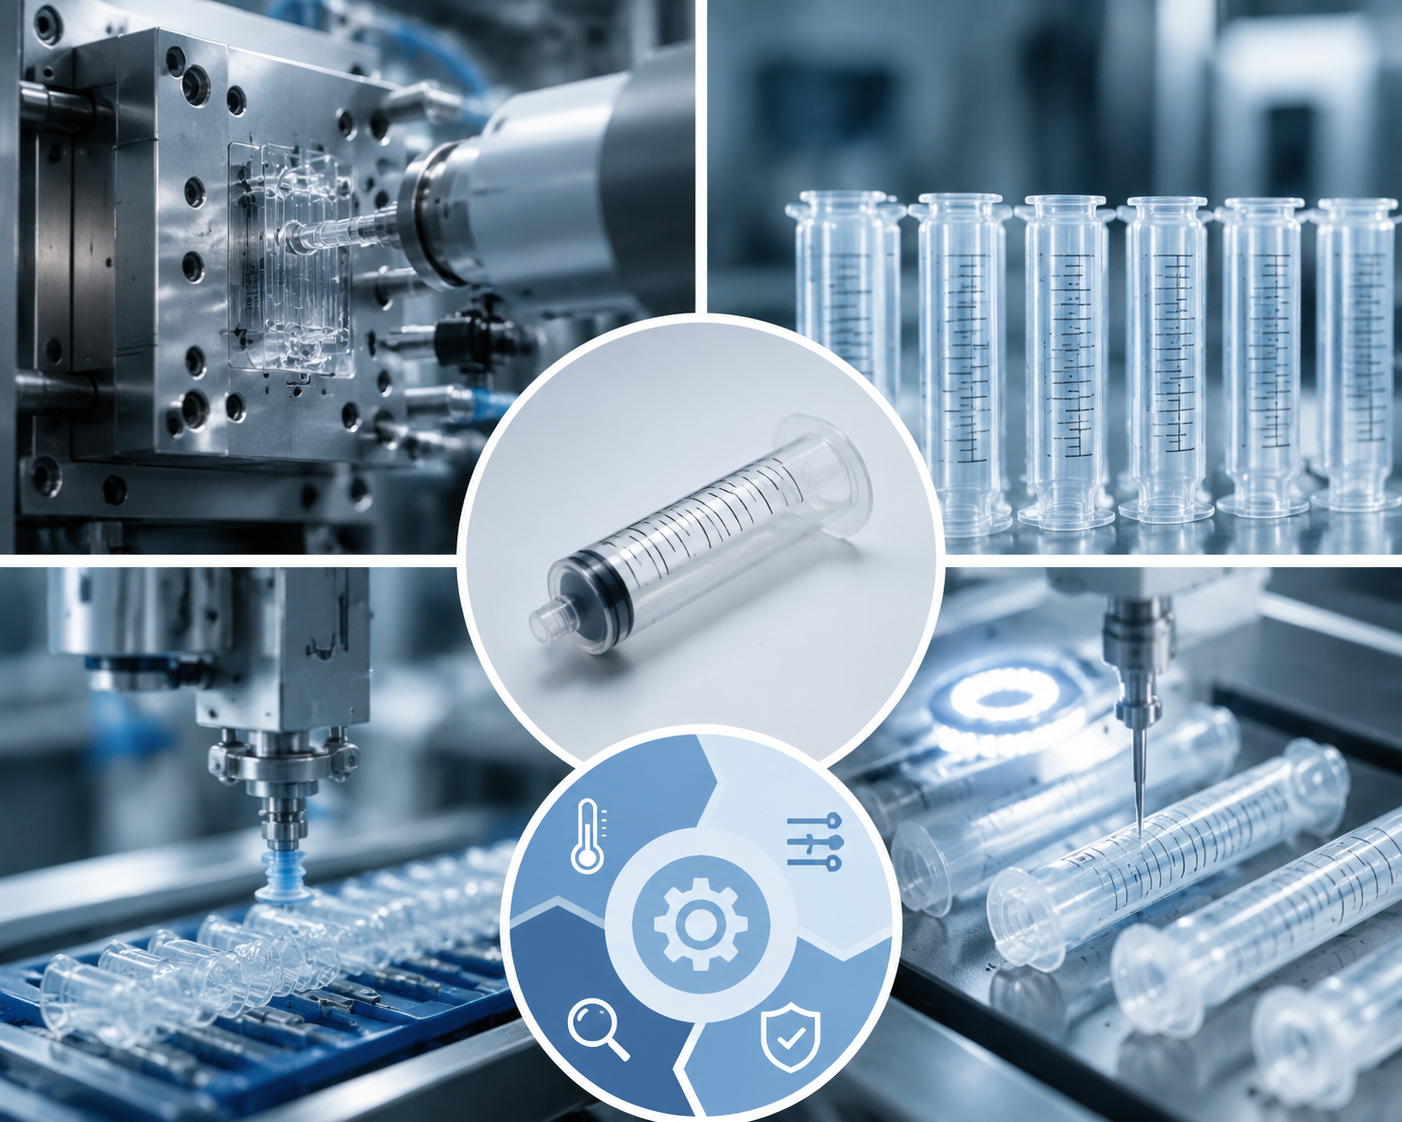 |
Le composant analysé est un corps de seringue médicale standard de 5 ml moulé en polypropylène (PP) transparent de qualité médicale . Ce matériau spécifique est formulé pour résister à la stérilisation par rayons gamma et présenter un faible taux d’extraits/lixiviats, garantissant ainsi une sécurité totale au contact des fluides pharmaceutiques.
Du point de vue structurel, le corps de la seringue est une pièce cylindrique à paroi mince et de précision, soumise à des contraintes dimensionnelles extrêmement strictes :
Épaisseur de paroi : Seulement 0,6 mm (paroi extrêmement mince).
Longueur totale : 78 mm.
Tolérance du diamètre intérieur : Contrôlée rigoureusement dans une fourchette de 0,02 mm.
Rondeur du corps : Doit être inférieure à 0,015 mm.
Pour obtenir des certifications médicales exigeantes, les pièces moulées doivent satisfaire quatre critères opérationnels fondamentaux :
Paroi intérieure ultra-lisse : La surface intérieure doit être parfaitement exempte de rayures, de lignes de soudure ou de vestiges de point d’entrée afin d’assurer un glissement fluide du piston en caoutchouc, sans résistance ni adhérence.
Aspect sans bavure et sans ébarre : L’extérieur ne doit présenter absolument aucune bavure ni aucun ébarre, éliminant ainsi tout risque que des arêtes tranchantes percent les gants chirurgicaux ou égratignent le personnel soignant.
Stérilisation et conformité en matière de pureté : Le produit fini doit résister à la stérilisation à l’oxyde d’éthylène sans se dégrader. En outre, le procédé de moulage ne doit entraîner aucune dégradation moléculaire ni précipitation de substances nocives pouvant contaminer le médicament.
Compatibilité avec l'automatisation : Le moule doit être conçu pour permettre un démoulage direct, sans point d’entrée, à l’aide de bras robotisés automatisés. L’élimination de l’ébavurage manuel garantit une efficacité maximale de la production et préserve l’environnement contrôlé de la salle propre.
Les propriétés matérielles intrinsèques du polypropylène (PP) transparent de qualité médicale déterminent directement les paramètres de moulage par injection et les stratégies de conception des moules.
| Propriété des matériaux | Impact du procédé et solution technique |
| Taux élevé de retrait (1,6 % – 1,8 %) | Le PP présente un retrait élevé et fortement anisotrope. Les cavités précises du moule doivent intégrer une compensation dimensionnelle segmentée, adaptée à des zones spécifiques, afin d’empêcher le produit fini de sortir des tolérances. . |
| Excellente fluidité contre cisaillement élevé | Bien que les masses fondues de PP s’écoulent facilement, le remplissage d’une paroi fine de 0,6 mm exige une injection à haute vitesse. Cela peut générer des contraintes de cisaillement excessives et des lignes de soudure visibles, compromettant à la fois l’intégrité structurelle et la clarté optique du fût. |
| Sensibilité thermique | Le PP médical se dégrade facilement s’il est maintenu trop longtemps à haute température. Si le contrôle de température du système de distributeur chauffant présente des fluctuations, une décomposition thermique se produit, libérant des substances extractibles sous forme de petites molécules. Un contrôle précis et localisé de la température du distributeur chauffant est impératif. de la matière. |
| Tendance à la déformation pendant le refroidissement | Pendant la phase de refroidissement, toute dissipation thermique inégale provoque une déformation ou une ellipticité du barillet. Cela viole immédiatement la spécification de circularité de 0,015 mm. Un système de refroidissement hautement équilibré et conforme est requis rouge. |
Lors du passage à un moule de précision à cavités multiples (par exemple, 32 ou 48 cavités), plusieurs défauts sont susceptibles de survenir si le procédé n’est pas entièrement optimisé.
Si la disposition des canaux ou le collecteur de canal chaud est mal équilibré, les différentes cavités subiront des variations de vitesse de remplissage et de pression de compactage. Cela entraîne des écarts de poids d’une cavité à l’autre ainsi que des écarts dimensionnels sur le diamètre intérieur, rendant impossible une production de masse stable.
Si les canaux de refroidissement sont mal répartis ou si le taux de refroidissement varie sur les inserts du noyau et de la cavité, le corps de la seringue subira une contrainte thermique localisée. Cela entraîne des déformations et des valeurs de circularité dépassant le seuil de 0,015 mm, ce qui provoque un mauvais ajustement ou des fuites du piston.
Le remplissage d’une pièce à paroi mince de 0,6 mm exige des vitesses d’injection élevées. Si le système d’évacuation des gaz du moule est insuffisant, l’air présent dans la cavité ne peut pas s’échapper assez rapidement. Il devient fortement comprimé, provoquant un échauffement localisé qui entraîne des marques de brûlure, une dégradation du matériau ou un remplissage incomplet (pièces manquantes).
Si les surfaces de parting du moule ne sont pas parfaitement alignées ou si la force de serrage est insuffisante pour résister aux hautes pressions d’injection requises pour le moulage de pièces à paroi mince, des bavures microscopiques et des ébarbures se formeront le long des bords. Cela viole les directives de sécurité médicales et crée un risque d’éraflure.
Comme l’épaisseur de la paroi du barillet n’est que de 0,6 mm, l’utilisation d’un système d’éjection standard à un seul point ou mal réparti concentrera une force excessive sur une zone localisée. Cela provoque des déformations enfoncées de la paroi, un blanchiment dû aux contraintes structurelles ou une déformation permanente lors de l’arrachage de la pièce. Un mécanisme d’éjection synchronisé à manchon ou à plaque arracheuse est essentiel pour répartir uniformément la force.
 Actualités chaudes
 EN





