

Der Sektor der Herstellung medizinischer Geräte erfordert unverzichtbare Präzision, Sicherheit und Effizienz. Unter diesen zählt die 5-ml-Medizin-Spritzenhülse zu den klassischen hochpräzisen, dünnwandigen medizinischen Komponenten.
Die fehlerfreie Massenfertigung erfordert ein tiefes Verständnis der Produktgeometrie, des Werkstoffverhaltens sowie der Möglichkeiten zur Vermeidung potenzieller Fehler. Im Folgenden wird erläutert, wie der Spritzgussprozess für diese kritische medizinische Komponente optimiert werden kann.
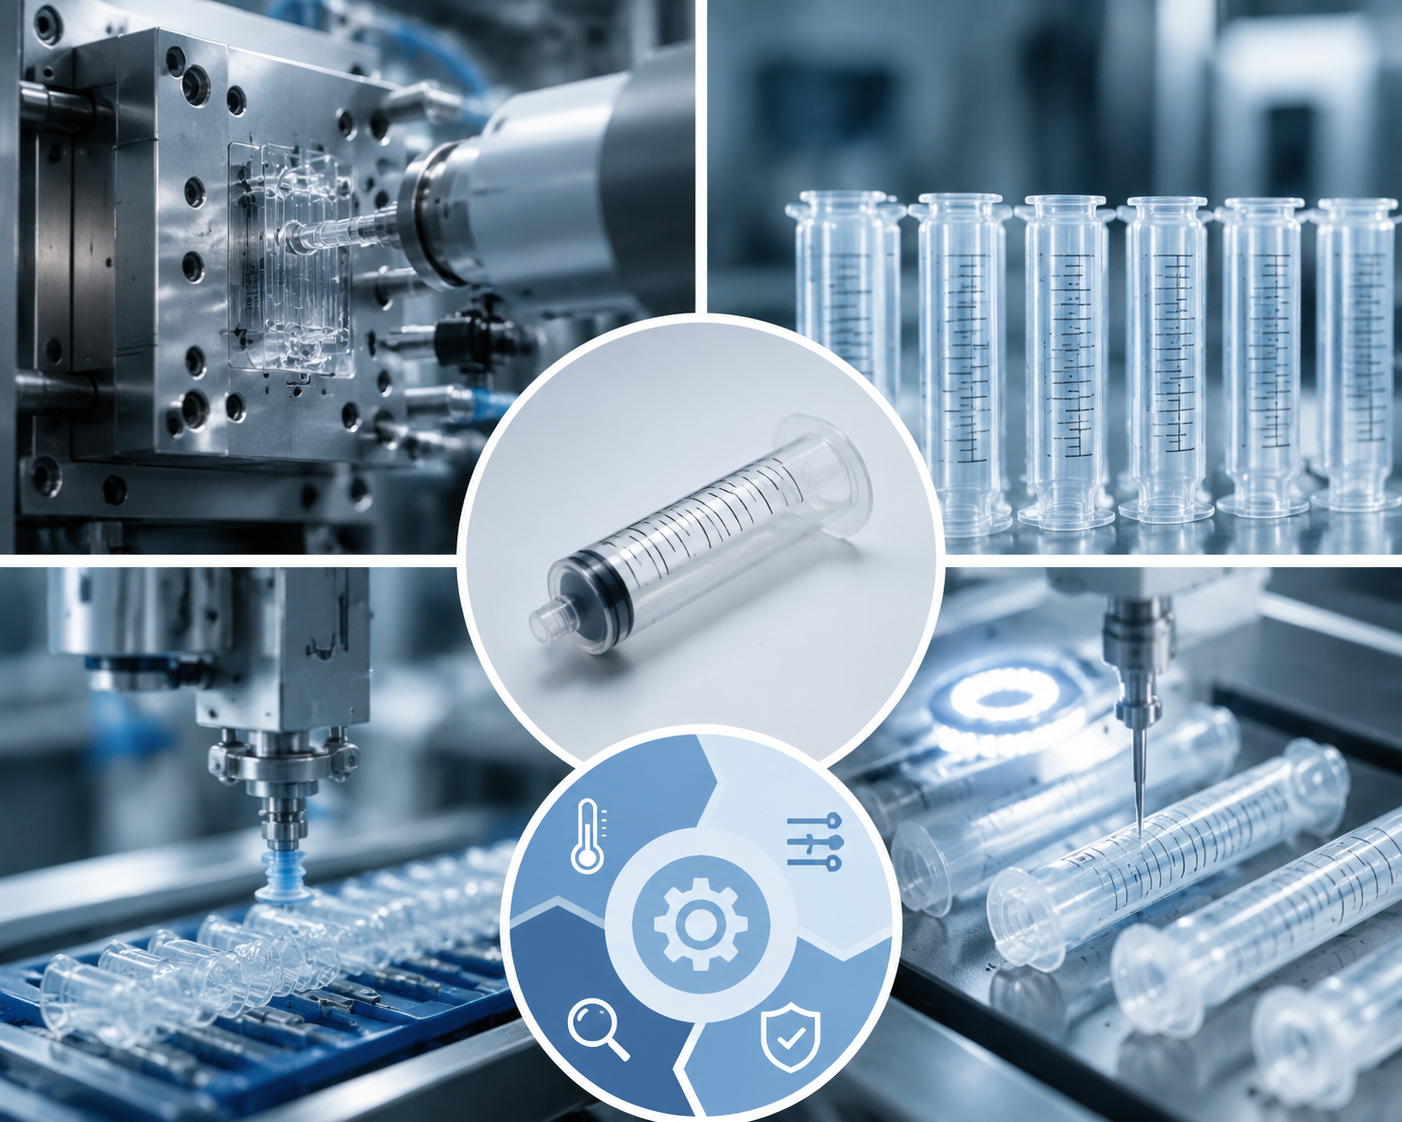 |
Die zu analysierende Komponente ist ein Standard-Medizin-Spritzenzylinder mit einem Fassungsvermögen von 5 ml, der aus medizinischem, transparentem Polypropylen (PP) geformt wurde. Dieses spezielle Material ist so formuliert, dass es Gammastrahlensterilisation standhält und ein geringes Extraktions-/Auslaugungsprofil aufweist, wodurch die vollständige Sicherheit bei Kontakt mit pharmazeutischen Flüssigkeiten gewährleistet ist.
Strukturell betrachtet handelt es sich bei dem Spritzenzylinder um ein zylindrisches, dünnwandiges Präzisionsteil mit äußerst engen maßlichen Vorgaben:
Wandstärke: Nur 0,6 mm (extrem dünnwandig).
Gesamtlänge: 78 mm.
Toleranz des Innendurchmessers: Streng innerhalb von 0,02 mm kontrolliert.
Rundlauf des Zylinders: Muss innerhalb von 0,015 mm liegen.
Um strenge medizinische Zertifizierungen zu erhalten, müssen die Spritzgussteile vier zentrale Betriebskriterien erfüllen:
Ultraglatte Innenwand: Die innere Oberfläche muss vollständig frei von Kratzern, Schweißnähten oder Angussresten sein, um sicherzustellen, dass der Gummistopfen reibungslos und ohne Widerstand oder Haftreibung gleitet.
Frei von Grat und Graten: Die Außenseite darf absolut keinen Grat oder keine Grate aufweisen, um jegliches Risiko zu eliminieren, dass scharfe Kanten chirurgische Handschuhe durchstechen oder medizinisches Personal verletzen.
Sterilisations- und Reinheitskonformität: Das Endprodukt muss einer Sterilisation mit Ethylenoxid standhalten, ohne sich zu zersetzen. Darüber hinaus darf der Spritzgussprozess keinerlei molekulare Zersetzung oder Ausfällung schädlicher Stoffe verursachen, die das Medikament kontaminieren könnten.
Automatisierungskompatibilität: Die Form muss für die direkte, torfreie Entnahme mittels automatisierter Roboterarme ausgelegt sein. Die Eliminierung manueller Torabschneidarbeiten gewährleistet eine maximale Produktionseffizienz und bewahrt ein Reinraumumfeld.
Die inhärenten Materialeigenschaften medizinisch hochwertigen transparenten PP bestimmen unmittelbar die Spritzgießparameter und die Strategien für die Formkonstruktion.
| Material Eigenschaft | Prozesswirkung und technische Lösung |
| Hohe Schwindungsrate (1,6 % – 1,8 %) | PP weist eine hohe und stark richtungsabhängige Schwindung auf. Die präzisen Formhohlräume müssen daher zonenspezifische, segmentierte Maßkompensationen aufweisen, um zu verhindern, dass das Endprodukt außerhalb der Toleranzgrenzen liegt. . |
| Ausgezeichnete Fließfähigkeit bei gleichzeitig hoher Scherspannung | Obwohl PP-Schmelzen sich leicht fließen lassen, erfordert das Füllen einer 0,6 mm dünnen Wand eine Hochgeschwindigkeitsspritzung. Dies kann zu übermäßiger Scherspannung und sichtbaren Schweißnähten führen, wodurch sowohl die strukturelle Integrität als auch die optische klarheit des Gehäuses beeinträchtigt wird. |
| Thermische Empfindlichkeit | Medizinisches PP wird leicht abgebaut, wenn es zu lange bei hohen Temperaturen gehalten wird. Wenn die Temperaturregelung des Heißkanalsystems schwankt, tritt eine thermische Zersetzung auf, wodurch kleinmolekulare Extrahierbare freigesetzt werden. Eine präzise, lokal begrenzte Temperaturregelung des Heißkanalsystems ist zwingend erforderlich. verformungsneigung während der Kühlphase |
| Kühlverformungsneigung | Während der Kühlphase führt jede ungleichmäßige Wärmeabfuhr dazu, dass der Zylinder verzieht oder elliptisch wird. Dies verletzt sofort die Rundheitstoleranz von 0,015 mm. Ein hochgradig ausbalanciertes, formschlüssiges Kühlsystem ist erforderlich. rot. |
Bei der Skalierung auf eine hochkavitätspräzise Form (z. B. mit 32 oder 48 Kavitäten) treten mehrere Fehler wahrscheinlich auf, falls der Prozess nicht vollständig optimiert ist.
Wenn das Lauferlayout oder der Heißkanalverteiler schlecht ausbalanciert ist, treten bei den verschiedenen Kavitäten Unterschiede in der Füllgeschwindigkeit und dem Packdruck auf. Dies führt zu Gewichtsunterschieden zwischen den Kavitäten sowie zu Abweichungen der Innendurchmessermaße, wodurch eine stabile Serienfertigung unmöglich wird.
Werden die Kühlkanäle unzureichend verteilt oder schwankt die Kühlrate über die Kern- und Hohlblockeinsätze hinweg, erfährt der Spritzenkörper lokal thermische Spannungen. Dies führt zu Verzug und Rundheitswerten, die den Schwellenwert von 0,015 mm überschreiten, wodurch der Kolben schlecht passt oder undicht wird.
Die Füllung eines dünnwandigen Teils mit einer Wandstärke von 0,6 mm erfordert hohe Einspritzgeschwindigkeiten. Ist das Entlüftungssystem des Werkzeugs unzureichend, kann die Luft in der Kavität nicht schnell genug entweichen. Sie wird stark komprimiert, was zu lokaler Überhitzung führt – mit Folgen wie Brandflecken, Materialdegradation oder unvollständiger Füllung (Kurzschuss).
Wenn die Trennflächen des Werkzeugs nicht perfekt übereinstimmen oder wenn die Schließkraft nicht ausreicht, um den hohen Einspritzdrücken für dünnwandige Formteile standzuhalten, bilden sich Mikro-Flashs und Grat entlang der Kanten. Dies verstößt gegen medizinische Sicherheitsrichtlinien und birgt ein Verletzungsrisiko durch Abschaben.
Da die Rohrwand nur 0,6 mm dick ist, führt die Verwendung eines herkömmlichen Einzelpunkt-Auswerfers oder eines schlecht verteilten Auswurfsystems zu einer zu starken Kraftkonzentration auf einen lokal begrenzten Bereich. Dies verursacht Vertiefungen in der Wand, strukturelle Spannungsweißung oder bleibende Verformungen beim Entnehmen des Formteils. Ein synchronisierter Hülsen- oder Stempelplatten-Auswerfmechanismus ist entscheidend, um die Kraft gleichmäßig zu verteilen.
 Aktuelle Nachrichten
 EN





